
Bloky motorů patří mezi konstrukčně nejnáročnější součásti každého spalovacího motoru. Zvládnutí procesu odlévání na této úrovni představuje velkou výzvu – zejména u tlakového lití bloků motorů, které zahrnuje složité postupy, jako je výběr slitiny, konstrukce formy a řízení výrobního procesu.
Tato příručka se zabývá klíčovými faktory při zajišťování dodávek a výrobě komponentů bloků motorů metodou tlakového lití, včetně:
- Kdy je tlakové lití tou správnou volbou
- Jaké konstrukční faktory ovlivňují vyrobitelnost a složitost nástrojů
- Jak výběr materiálu ovlivňuje užitné vlastnosti
- Jaká opatření v oblasti kontroly kvality přispívají ke stálosti výroby
- Které schopnosti dodavatele jsou nejdůležitější
Inženýři a nákupní týmy posuzující projekt výroby bloků zde naleznou podrobné informace o výrobním procesu, které jim umožní klást relevantnější otázky a včas identifikovat vhodného výrobního partnera.
Místo tlakového lití při výrobě bloků motorů
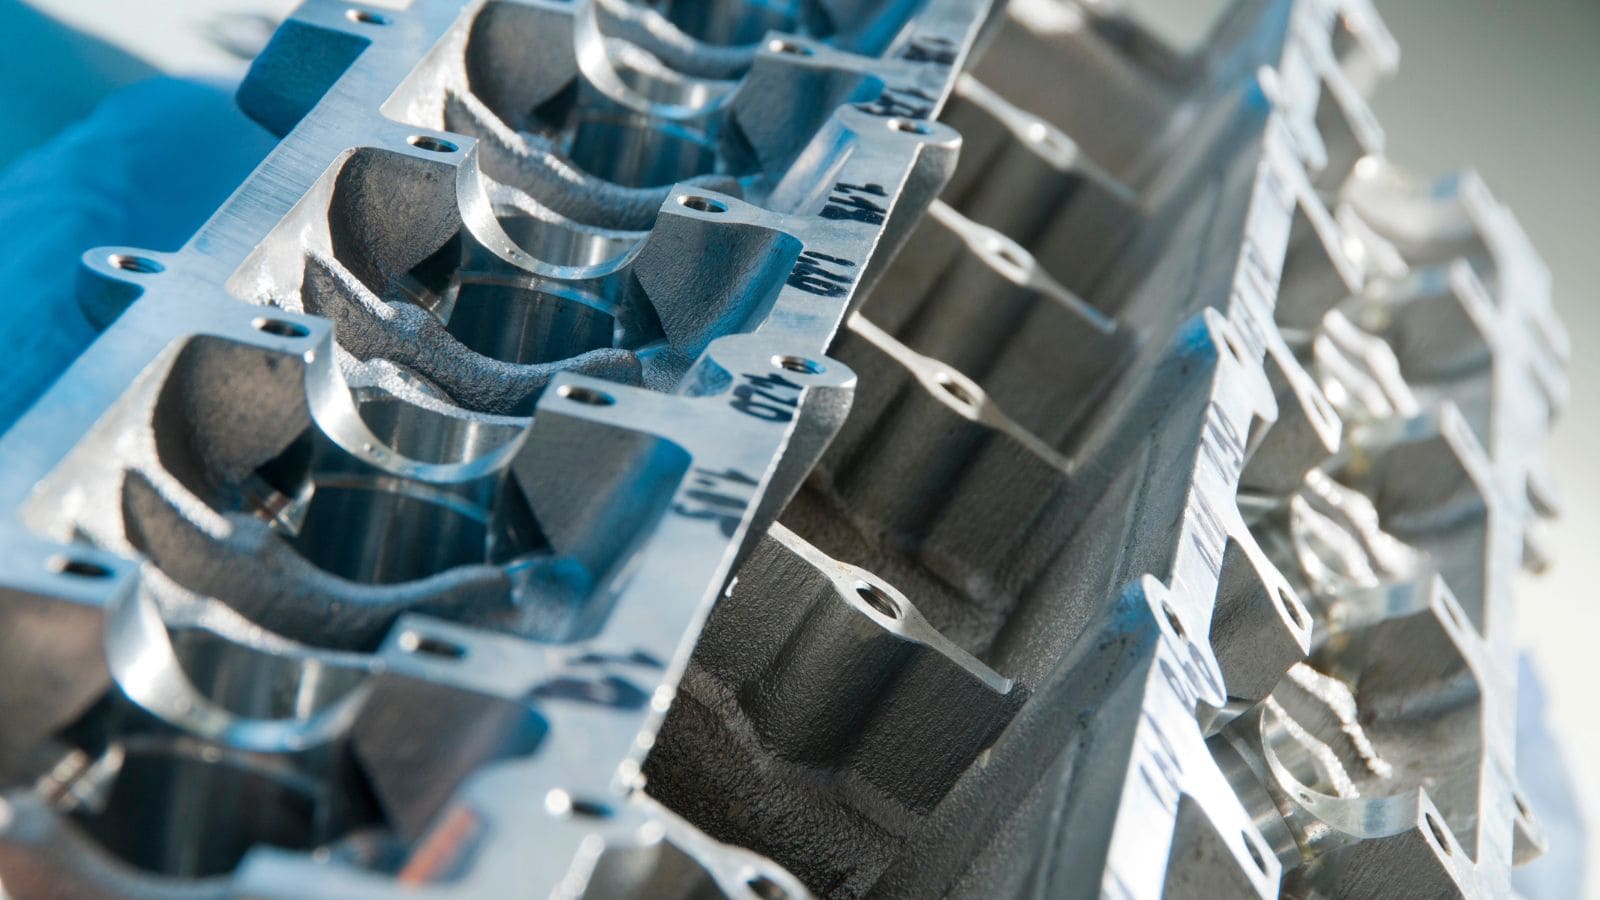
Hliníkové bloky motorů vyrobené litím vyžadují vysokou strukturální celistvost, rozměrovou stálost a těsnost vnitřních kanálů. Tyto požadavky na vlastnosti kladou přísné nároky na konstrukci odlitku, kvalitu nástrojů a řízení procesu.
Volba nejvhodnější metody lití závisí na několika faktorech, včetně objemu výroby, geometrie dílu a požadavků na materiál. Z dostupných možností představuje specifický přístup vysokotlaké lití (HPDC); jde o praktickou volbu pro projekty se středním až vysokým objemem výroby, kde lze náklady na nástroje rozložit do většího počtu kusů.
U projektů s nižším objemem výroby nebo u dílů s velmi složitými vnitřními kanály mohou představovat ekonomičtější řešení alternativní metody lití, jako jsou ty uvedené v následující tabulce.
Srovnání HPDC s metodami odlévání do písku a litím litiny
|
Proces
|
Nejvhodnější pro
|
Výhody
|
Omezení
|
|---|---|---|---|
|
HPDC (tlakové lití)
|
Hliníkové díly vyráběné ve středních až velkých sériích
|
Rychlý cyklus, dobrá opakovatelnost, tvar blízký konečnému (near-net-shape)
|
Vysoké náklady na nástroje, omezení v oblasti vnitřní geometrie
|
|
Odlévání do písku
|
Menší série, složité vnitřní kanály
|
Flexibilita, nižší náklady na nástroje
|
Pomalejší proces, hrubší povrch, nutnost dalšího obrábění
|
|
Lití z litiny
|
Vysoce odolné bloky motorů z litiny
|
Vysoká tuhost a odolnost proti opotřebení
|
Vyšší hmotnost, pomalejší výroba
|
Klíčové aspekty návrhu bloků motorů vyráběných tlakovým litím
Konstrukce bloku motoru má přímý vliv na proveditelnost odlévání, složitost nástrojů a nároky na následné obrábění. U dílů vyráběných tlakovým litím je nutné již v rané fázi posoudit faktory, jako je uspořádání vnitřních kanálů, rovnoměrnost tloušťky stěn a chování taveniny ve formě, aby se snížilo výrobní riziko a zlepšila celková nákladová efektivita.
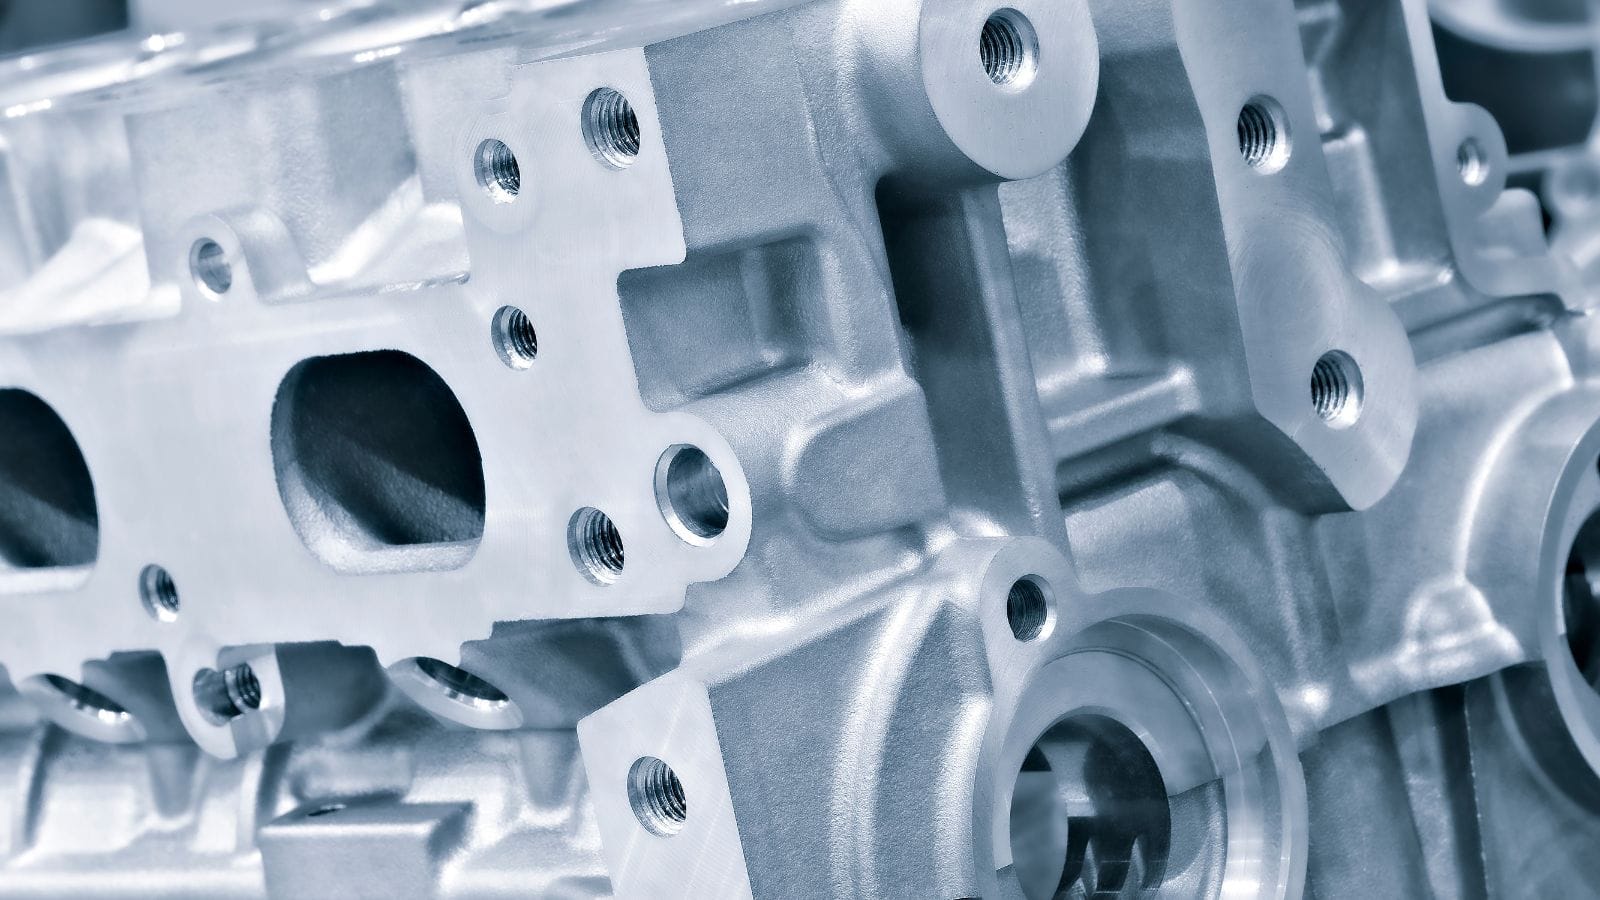
Vnitřní kanály a funkční geometrie
Vnitřní prvky, jako jsou vodní pláště pro chladicí kapalinu, olejové kanály a rozhraní válců, často představují nejnáročnější části odlitku bloku motoru. V těchto oblastech je nutné skloubit konstrukční pevnost, tepelnou odolnost při vysokých teplotách a složitou geometrii v rámci omezeného prostoru odlitku.
U tlakových odlitků může složité vnitřní uspořádání – například prostor pro klikový hřídel nebo zalisované litinové vložky válců – zvyšovat náročnost výroby formy a vyžadovat následné obrábění pro splnění konečných funkčních požadavků. Včasné posouzení z hlediska vyrobitelnosti (DFM) a analýza toku taveniny ve formě pomáhají ověřit, zda lze návrh realizovat spolehlivě a ekonomicky.
Tloušťka stěn a aspekty obrábění
Stejnoměrná tloušťka stěn je jedním z klíčových konstrukčních faktorů při tlakovém lití. Výrazné změny průřezu mohou zvýšit riziko vzniku staženin, deformací a rozměrových odchylek, zejména u konstrukčně náročných dílů.
Správně navržený odlitek by měl rovněž umožňovat efektivní následné obrábění. Výroba s tvarem blízkým konečnému (tzv. „near-net-shape“) pomáhá snižovat množství přídavku na obrábění, zkracovat dobu obrábění a zvyšovat materiálovou efektivitu; to však vyžaduje stabilní rozměry odlitku a praktický plán obrábění již od počátku.
Tok taveniny a realizovatelnost formy
Konstrukce formy pro složité odlitky bloků motorů musí zajistit rovnoměrné plnění, účinné odvzdušnění a spolehlivé vyjmutí dílu. Pokud není tok taveniny správně řízen, mohou vady, jako je pórovitost, studené spoje nebo neúplné vyplnění dutiny, negativně ovlivnit kvalitu dílu i následné obrábění.
Simulace toku taveniny ve formě je proto důležitou součástí počátečního hodnocení projektu. Pomáhá identifikovat nerovnoměrnosti plnění, místa s uzavřeným vzduchem a další výrobní rizika ještě před zahájením výroby nástrojů, čímž zkracuje dobu vývoje a minimalizuje náklady na přepracování.
Úvahy o slitinách pro tlakové lití bloků motorů
Výběr materiálu ovlivňuje vlastnosti odlitku, pevnost součásti, odolnost proti korozi a efektivitu obrábění. U součástí bloků motorů vyráběných tlakovým litím se často upřednostňují hliníkové slitiny, protože nabízejí vhodnou rovnováhu mezi snížením hmotnosti, tepelnými vlastnostmi a efektivitou výroby.
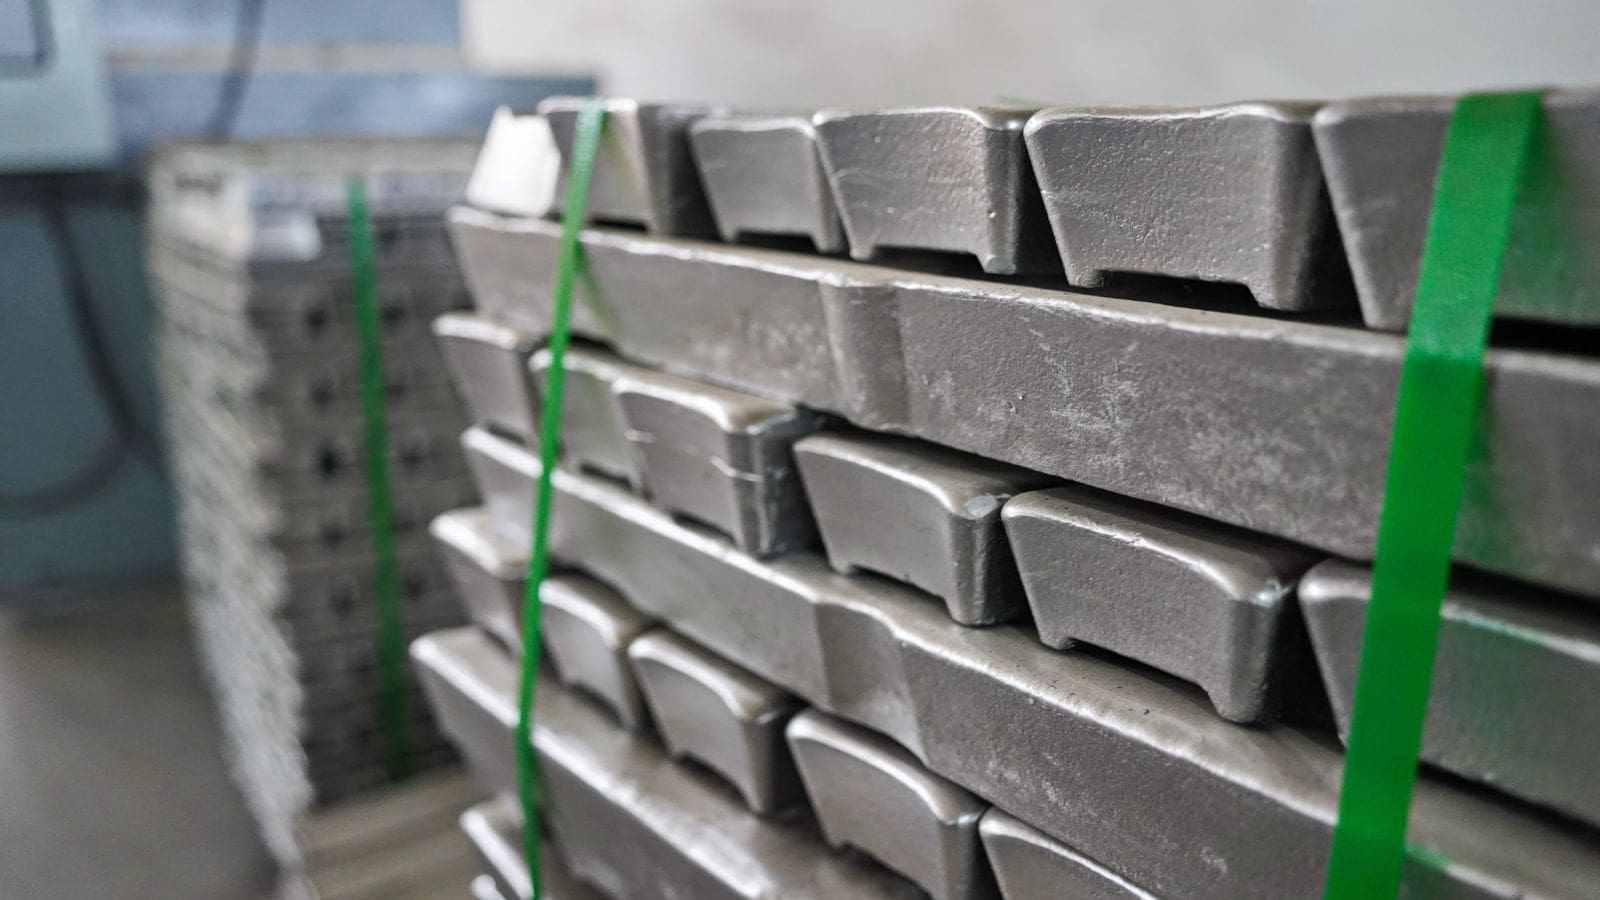
Hliníkový blok motoru: Výhody a limity materiálu
Hliníkové slitiny se hojně využívají u odlitků pro automobilový průmysl, zejména u osobních a lehkých nákladních vozidel, a to díky své vynikající odolnosti vůči korozi způsobené chladicí kapalinou motoru a stálým vlastnostem při vysokých teplotách.
Ačkoli se v některých aplikacích zkoumá využití hořčíku, mnoho výrobců automobilů (OEM) přešlo u moderních spalovacích motorů na litý hliník, aby podpořili snížení hmotnosti, odvod tepla a celkovou efektivitu vozidla.
Hliník má však nižší tuhost a odolnost proti opotřebení než železo. Z tohoto důvodu by měl být výběr materiálu vždy přizpůsoben konstrukčním a funkčním požadavkům dané součásti. Například u vysoce zatěžovaných dieselových motorů se stále občas používá železo.
Běžné hliníkové slitiny pro vysokotlaké lití (HPDC)
|
Slitina
|
Typ
|
Klíčové vlastnosti
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Vysoká tekutost; široce využívané pro složité díly vyráběné vysokotlakým litím
|
|
A360
|
Al-Si-Mg
|
Lepší odolnost proti korozi; vhodné pro aplikace s vyššími nároky na odolnost vůči okolnímu prostředí
|
|
A356 / A357
|
Al-Si-Mg
|
Slitiny vhodné pro tepelné zpracování; používají se tam, kde jsou vyžadovány vyšší mechanické vlastnosti
|
Z těchto slitin se při vysokotlakém lití běžně používají A380 a ADC12, a to díky svým dobrým slévárenským vlastnostem a vhodnosti pro složité tvary. Slitiny A356 a A357 přicházejí v úvahu v případech, kdy je vyžadována vyšší pevnost nebo tepelné zpracování, ačkoli jsou obecně spojeny s náročnějšími podmínkami zpracování.
Kontrola kvality a validace procesu
U složitých odlitků, jako jsou například součásti bloků motorů, je kontrola kvality klíčová pro snížení výrobních rizik a zajištění spolehlivého následného obrábění a montáže. Mezi běžné problémy patří pórovitost, nedolití (studené spoje) a rozměrové odchylky; všechny tyto faktory mohou ovlivnit strukturální vlastnosti, těsnost a celkovou konzistenci výrobku.
Běžná rizika kvality při tlakovém lití
PórovitostPorozita, neúplné vyplnění formy a rozměrová nestabilita patří mezi nejčastější problémy u složitých hliníkových odlitků vyráběných tlakovým litím. Pokud nejsou tyto jevy pod kontrolou již ve fázi vývoje formy a výrobního procesu, mohou negativně ovlivnit mechanickou pevnost, těsnost a následnou obrobitelnost.
Pro snížení těchto rizik dodavatelé obvykle využívají analýzu toku taveniny ve formě, udržují stabilní parametry procesu a provádějí ověřovací zkoušky ještě před zahájením sériové výroby. Cílem je nejen odhalit viditelné vady, ale také zajistit stálou a opakovatelnou kvalitu dílů v průběhu celé výrobní série.
Zkoušky těsnosti a nedestruktivní kontrola
U komponentů s vnitřními kanálky pro chladicí kapalinu nebo olej představují zkoušky těsnosti důležitou součást zajištění kvality. Tlakové zkoušky pomáhají ověřit, zda jsou kritické kanálky správně vytvarovány a utěsněny, a to ještě před předáním dílu k montáži nebo expedicí.
Nedestruktivní kontrola, například rentgenová inspekce, umožňuje posoudit vnitřní kvalitu odlitku bez jeho rozřezání. Tyto metody pomáhají odhalit vnitřní pórovitost a ověřit proces, zejména během zkoušek nástroje a v počátečních fázích výroby.
Kontrola rozměrů a ověření po odlití
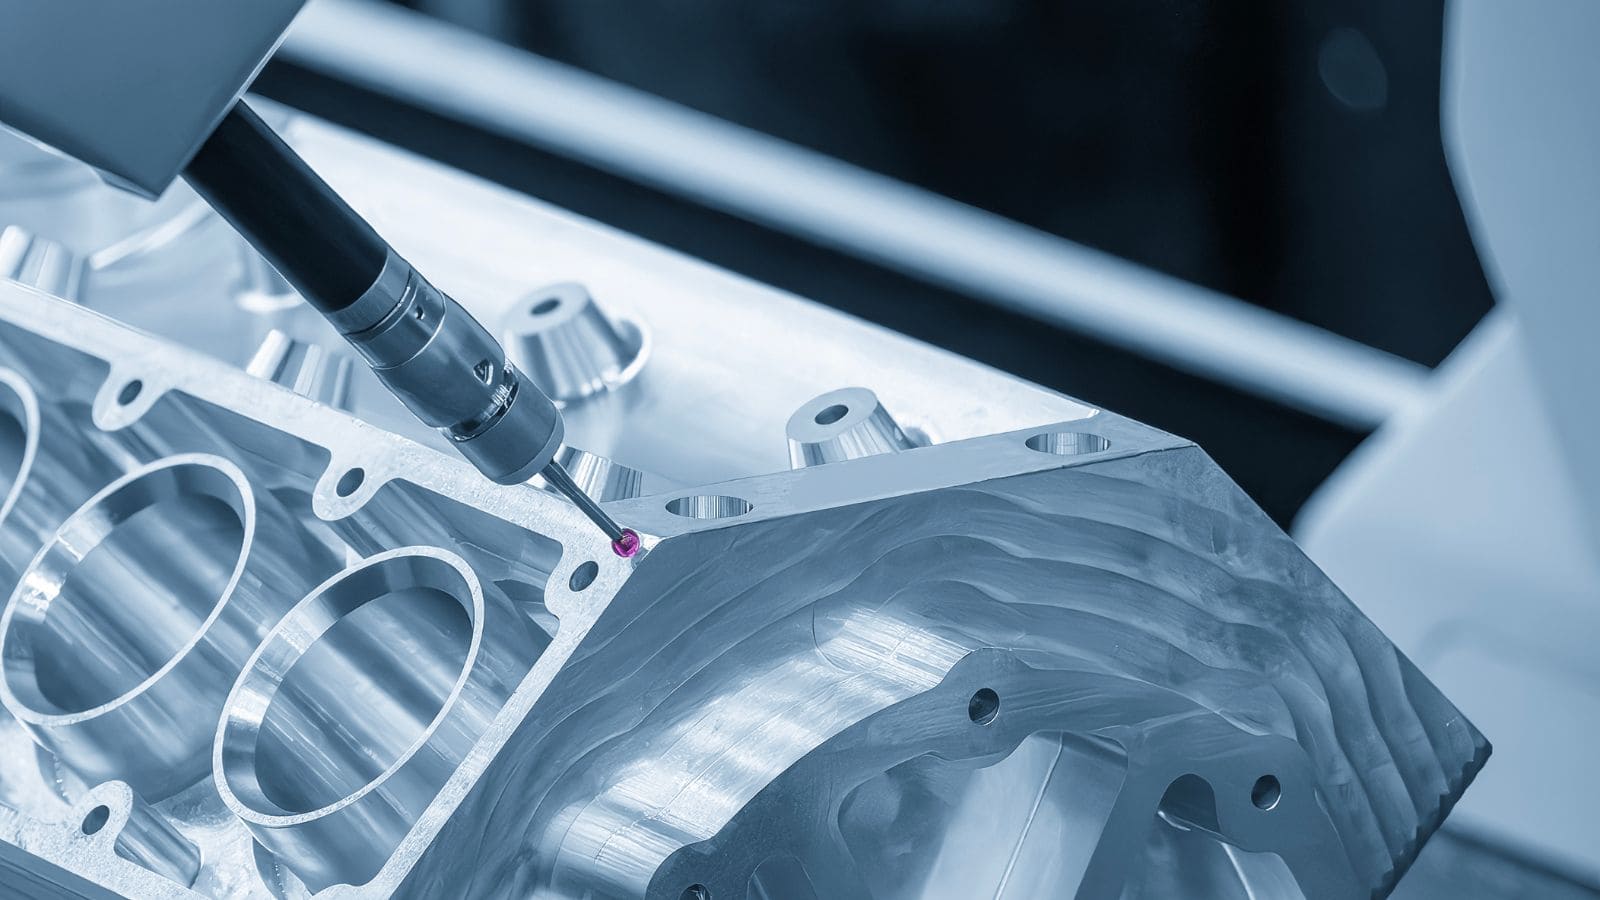
Rozměrová stálost je zásadní u dílů, které vyžadují následné obrábění nebo přesné montážní tolerance. Ke kontrole kritických prvků a ověření, že odlitek po zkouškách formy a úpravách procesu stále splňuje specifikaci, se běžně používá souřadnicový měřicí stroj (CMM).
Pro složitější povrchy nebo tvarové prvky může při validaci pomoci také 3D skenování. Ve spojení s přehledným protokolem o kontrole tyto metody pomáhají včas odhalit rozměrové odchylky a zvyšují jistotu před zahájením sériové výroby.
Jaké schopnosti by měl mít dodavatel
Ne každý dodavatel tlakového lití je vybaven tak, aby zvládl výrobu složitých konstrukčních dílů. U projektů týkajících se bloků motorů by schopnosti dodavatele měly zahrnovat více než jen samotné lití. Vývoj nástrojů, validace procesu, podpora obrábění a kontrola kvality musí vzájemně spolupracovat v rámci jednoho koordinovaného výrobního systému.
Konstrukce nástrojů a podpora analýzy toku taveniny (Mold Flow)
Schopný dodavatel by měl být schopen podpořit projekt již od fáze přípravy nástrojů, včetně posouzení vyrobitelnosti (DFM), návrhu formy a analýzy toku taveniny. Včasná simulace toku taveniny pomáhá odhalit potenciální nerovnoměrné plnění, riziko uzavření vzduchu a další problémy s vyrobitelností ještě před samotnou výrobou formy, což může omezit zpoždění vývoje a nutnost zbytečných úprav.
Integrované možnosti CAD/CAM/CAE rovněž zlepšují komunikaci mezi návrhem dílu, výrobou formy a následným obráběním. To je obzvláště důležité u složitých odlitků, které vyžadují úzkou koordinaci mezi přesností nástroje a následnou kontrolou rozměrů.
Kontrola, obrábění a podpora výroby
U kritických odlitků je výhodné spolupracovat s dodavatelem, který dokáže integrovat lití, kontrolu a následné obrábění do jednoho výrobního systému. To pomáhá snížit rizika spojená s přepravou mezi pracovišti, zlepšit sledovatelnost a zkrátit dobu reakce v případě nutnosti úpravy procesu.
Interní následné zpracování CNC obrábění, kontrola rozměrů a vykazování kvality jsou obzvláště cenné u projektů s přísnými tolerancemi nebo požadavky na funkční těsnost. Další služby v oblasti dokončovacích prací či montáže mohou rovněž zjednodušit dodavatelský řetězec zákazníkům, kteří řídí vícekrokové výrobní programy.
Co si připravit před odesláním poptávky (RFQ)
Před odesláním poptávky na projekt výroby bloku motoru metodou tlakového lití je vhodné si předem připravit klíčové technické a obchodní informace. Dodavateli to umožní přesněji posoudit proveditelnost a vypracovat efektivnější cenovou nabídku.
Mezi typické informace v poptávce patří:
- 2D výkresy a 3D CAD soubory
- Požadavky na materiál nebo slitinu
- Odhadované roční objemy výroby
- Požadavky na obrábění
- Požadavky na těsnost nebo strukturální vlastnosti
- Požadavky na kontrolu a dokumentaci
- Časový harmonogram projektu a očekávané termíny dodání
V případě potřeby může společnost Moldiecasting zákazníkům pomoci s analýzou DFM (Design for Manufacturing) v rané fázi, analýzou toku taveniny ve formě, vývojem nástrojů, obráběním a kontrolou, což přispívá k efektivnějšímu přechodu projektu od konceptu k sériové výrobě.
Zahajte svůj projekt tlakového lití se společností Moldiecasting
Moldiecasting poskytuje zákazníkům komplexní služby v oblasti tlakového lití, včetně analýzy DFM, analýzy toku taveniny, výroby nástrojů, obrábění a kontroly. U složitých odlitků, jako jsou bloky motorů a další hliníkové konstrukční díly, může včasná technická podpora pomoci snížit rizika spojená s vývojem a zvýšit efektivitu výroby.
Pokud již máte připraveny výkresy, požadavky na vlastnosti či cílové roční objemy, náš tým vám pomůže posoudit proveditelnost projektu a podrobnosti nabídky. Navštivte moldiecasting.com a odešlete svou poptávku či prodiskutujte projekt výroby bloku motoru se společností Moldie.







