
Při tlakovém lití je návrh formy důležitý, protože ovlivňuje kvalitu i náklady výroby. Pečlivé zvážení konstrukčního procesu a volby materiálu pomáhá zajistit efektivitu a kvalitu výrobku.
Základní postup návrhu formy
Návrh formy zahrnuje několik kroků. Nejprve určete, jaké požadavky má forma splnit, například požadovaný tvar a rozměry odlitku. Obvykle se začíná vytvořením 3D modelu.
Dále podle materiálu zvolte systém se studenou komorou nebo teplou komorou. Důležité jsou také dělicí plocha a uspořádání systému tlakového lití včetně vtoků a rozváděcích kanálů. Tyto prvky řídí tok roztaveného kovu.
Zohledněte například tepelnou roztažnost a dobu chlazení. Správný návrh může omezit vady, jako jsou pórovitost a deformace, a zajistit, že hotový výrobek splní specifikace.
Tipy pro úspěšný návrh formy

Konstrukce formy
Konstrukce formy přímo ovlivňuje kvalitu a vyrobitelnost výsledného výrobku. Zvažte zejména dva body:
- Odolnost vůči tlaku: Forma musí během lití odolat vysokému tlaku a zároveň umožnit snadné vyjmutí dílu bez poškození.
- Dělicí roviny: Umístěte je na co nejméně viditelná místa, aby co nejméně ovlivňovaly vzhled. Neměly by být příliš tenké (hrozí zlomení) ani příliš silné (mohou vzniknout povrchové vady).
Zaoblení a poloměry
Zaoblení a poloměry snižují koncentraci napětí, zejména v rozích a průsečících. Zlepšují tok kovu a omezují riziko vad, jako jsou studené spoje.
- Velikost zaoblení: Zaoblení by mělo mít alespoň 1 mm; v oblastech s vysokým namáháním použijte větší poloměr.
- Vyhněte se ostrým rohům: Používejte zaoblené hrany, abyste zabránili hromadění napětí.
- Pevnost spojení: Zvažte poloměr v místech, kde se stýkají plochy, aby spoj zůstal pevný.
- Jednotné použití: Zaoblení a poloměry používejte v celém návrhu pro zvýšení pevnosti a plynulosti tvarů.
- Úkosy: Přidejte úkosy (1 až 3 stupně, u složitých tvarů i větší), aby šel díl snadno vyjmout z formy.
Tloušťka stěny
Tloušťka stěny je zásadní konstrukční parametr, který ovlivňuje pevnost, hmotnost a chlazení tlakově litého dílu. Rovnoměrná tloušťka přispívá ke stabilní kvalitě a výkonu.
- Rovnoměrnost: Udržujte rovnoměrnou tloušťku stěny pro stejnoměrné chlazení a omezení vad, jako jsou propadliny nebo praskliny. Silnější stěny mohou zlepšit tok kovu.
- Vyhněte se objemným prvkům: Omezte velké vystupující prvky, které mohou způsobit nerovnoměrnou tloušťku stěny, zpomalit chlazení a vést ke vzniku vad.
- Tloušťka podle materiálu: Minimální tloušťka stěny se liší podle materiálu (např. hořčík: 1,016–2,54 mm, hliník: 1,016–2,032 mm, zinek: 0,381–0,889 mm).
Žebra a odlehčovací prvky

Žebra a prvky šetřící kov zvyšují pevnost a efektivitu tlakových odlitků. Pomáhají rozkládat zatížení a snižovat spotřebu materiálu, aniž by byla narušena konstrukční celistvost.
- Přidejte žebra: Na tenkostěnné části umístěte žebra pro zvýšení pevnosti.
- Lichý počet žeber: Použijte lichý počet žeber, aby se napětí rozložilo rovnoměrně a nevznikaly silné průsečíky.
- Použijte zaoblení: Zaoblete hrany žeber a odlehčovacích prvků, čímž zlepšíte tok kovu a omezíte ostré rohy.
- Rozmístění žeber: Neumisťujte příliš mnoho žeber blízko sebe, protože by se snížila jejich účinnost.
- Přidejte úkosy: Na boky kapes odlehčovacích prvků přidejte úkosy, které usnadní uvolnění z formy a sníží opotřebení nástroje.
Otvory a okna
Okna a otvory: Umožňují průtok kapalin nebo propojení dvou částí; navrhněte je proto pečlivě, aby byla zachována pevnost výsledného výrobku.
- Tvar a umístění: Okna bývají obvykle obdélníková a umisťují se nahoře nebo na boku formy, zatímco otvory mohou mít libovolný tvar i umístění.
- Tipy pro návrh: Hrany oken a otvorů zaoblete nebo opatřete drážkou a umístěte je mimo ostré rohy. Pokud se nacházejí na boku formy, zvažte větší zkosení, které usnadní vyjmutí.
Úkosy
Úkosy jsou zásadní pro snadné vyhazování dílů a dlouhou životnost formy. Správně navržené úhly snižují riziko poškození během vyhazování.
- Usnadnění vyhazování: Přidejte úkosy (obvykle 1–3 stupně, u složitých dílů i větší), které usnadní vyjmutí dílu a sníží opotřebení nástroje.
Vyhněte se ostrým rohům
Ostré rohy mohou zvýšit koncentraci napětí a vytvořit místa možného selhání tlakově litých dílů. Plynulé přechody jsou důležité pro zvýšení jejich odolnosti.
- Snížení napětí: Vyhněte se ostrým rohům a hranám, kde se může hromadit napětí. Pro plynulé přechody použijte zaoblení.
Techniky používané při návrhu forem
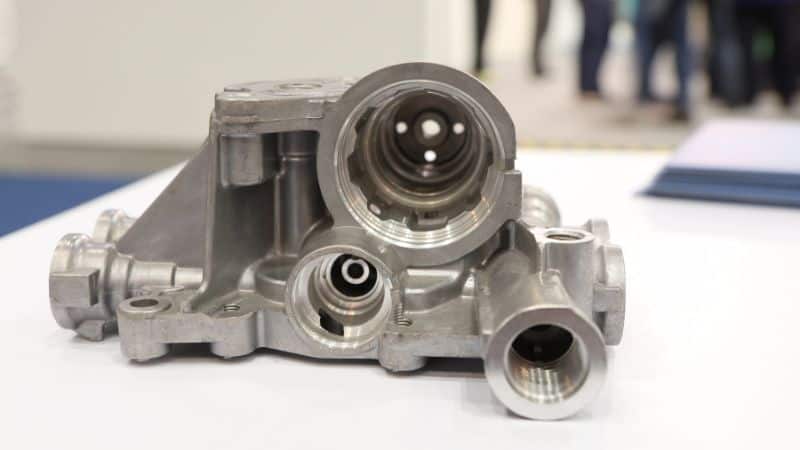
Simulační software a počítačem podporovaný návrh (CAD) vám pomohou vytvořit podrobné modely forem ještě před zahájením výroby. Umožňují testovat různé podmínky, například tok roztaveného kovu a možná místa koncentrace napětí.
Pomocí softwaru počítačem podporovaného inženýrství (CAE) můžete před zahájením fyzické výroby předvídat možné problémy a provést zlepšení. Tím se minimalizují chyby a omezí nákladné úpravy během výroby. Vizualizace celého procesu navíc pomáhá
Přesné obrábění, včetně použití CNC strojů, umožňuje vytvářet propracované návrhy, které bylo dříve obtížné vyrobit ručně. Stroje zajišťují jednotnost každého dílu, což je zásadní pro velkosériovou výrobu.
Další metodou pro dosažení přesnosti je elektroerozivní obrábění (EDM). Hodí se zejména pro výrobu součástí forem se složitými tvary. Pomocí elektrických výbojů lze kov obrábět tak, aby formy pro tlakové lití splňovaly přesné specifikace.
Údržba a kontrola kvality
Při tlakovém lití je pravidelná údržba klíčem k udržení forem v dobrém stavu. Pravidelná péče by měla zahrnovat kontrolu opotřebení, čištění a potřebné povrchové úpravy, které brání korozi.
Pro zachování efektivity výroby je třeba vyměňovat také opotřebené díly. Tím lze předcházet vadám, omezit prostoje a prodloužit životnost formy. Časté kontroly zajišťují, že forma nadále vyrábí díly s požadovanou rozměrovou přesností.
Proč si za partnera vybrat Moldiecasting?
Moldiecasting se specializuje na výrobu přesných forem pro tlakové lití z kvalitních nástrojových ocelí, které zajišťují dlouhou životnost a úzké tolerance přizpůsobené vašim potřebám.
Náš zkušený tým používá pokročilý software CAD/CAM a technologii CNC obrábění k návrhu a výrobě složitých forem. Optimalizuje chladicí kanály pro efektivní výrobu a stabilní kvalitu.
Vyrábíme kvalitní hliníkové, zinkové a hořčíkové tlakové odlitky pro různá odvětví, od malých po velké součásti, a přitom zachováváme vynikající povrch i rozměrovou přesnost.
Staňte se naším partnerem a získejte spolehlivá a kvalitní řešení tlakového lití, která podpoří váš úspěch!
Často kladené otázky
Jaké faktory zohlednit při výběru materiálů pro formy na tlakové lití?
Zvažte tepelnou vodivost a pevnost materiálu. Vysoká tepelná vodivost pomáhá odlitky rychle ochlazovat. Materiál musí být dostatečně pevný, aby vydržel opakované použití. Pro delší životnost formy posuďte také odolnost proti opotřebení a korozi.
Jaká je základní konstrukce formy pro tlakové lití?
Forma pro tlakové lití se obvykle skládá ze dvou polovin: pevné a pohyblivé. Uvnitř jsou prvky jako licí kanál, rozváděcí kanály a vtoky, které vedou roztavený kov do dutiny ve tvaru výsledného výrobku. Obě poloviny do sebe přesně zapadají, aby kov neunikal.
S jakými běžnými problémy se lze setkat při návrhu formy pro tlakové lití?
Mezi možné problémy patří pórovitost kovu a obtížné dosažení přesných rozměrů. Předvídání toku kovu může být složité. Důležitý, ale náročný je také návrh umožňující snadné vyjmutí hotového dílu z formy.
Jak různá konstrukční rozhodnutí ovlivňují kvalitu konečného tlakového odlitku?
Konstrukční volby, například rychlost chlazení a dráha toku kovu, ovlivňují kvalitu povrchu i mechanické vlastnosti odlitku. Správný návrh licího a rozváděcích kanálů zajišťuje plynulé proudění kovu. Dobře navržená forma brání vadám, jako jsou deformace a pórovitost, a zajišťuje spolehlivý konečný výrobek.







