
Odstredivé liatie je jedinečný proces odlievania , pri ktorom sa pomocou rotujúcich foriem vyrábajú pevné a presné kovové súčiastky. Odstredivým odlievaním možno vyrábať napríklad potrubia, prstence alebo vložky valcov, často s menším počtom chýb a vyššou pevnosťou než pri iných metódach.
Ak chcete pochopiť, ako tento proces funguje a prečo sa mu dôveruje pri dôležitých priemyselných úlohách, ste na správnom mieste. Poznanie odstredivého liatia vám pomôže rozhodnúť sa, či je najlepšou voľbou pre váš ďalší projekt.
Základy odstredivého liatia
Odstredivé odlievanie využíva rotačnú silu na výrobu pevných, okrúhlych kovových súčiastok. Táto technika pomáha riadiť plnenie formy roztaveným kovom a odstraňuje zachytené plyny, čím vzniká čistejší produkt.
Definícia a princípy
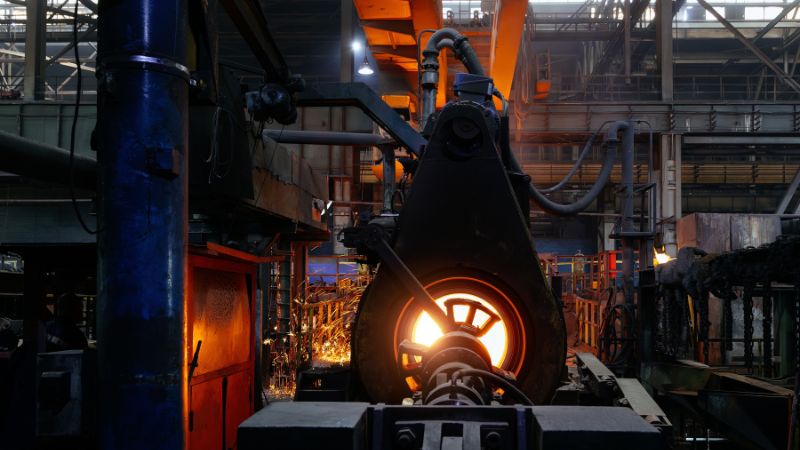
Proces odstredivého odlievania pozostáva z viacerých krokov, pri ktorých sa roztavený kov nalieva do rotujúcej dutiny formy. Forma sa vo vysokých otáčkach točí v odstredivom zariadení. Odstredivá sila tlačí kov na vnútorné steny formy.
Metóda je najvhodnejšia pre súčiastky s rotačnou symetriou, napríklad potrubia, prstence a iné duté valcové komponenty. Na pohyb kovu a vyplnenie tvaru využíva rotáciu, nie gravitáciu. Podobné metódy sa označujú aj ako odlievanie rotáciou.
Forma sa môže otáčať vodorovne alebo zvislo. Základný princíp je, že vyššie otáčky vytvárajú väčšiu silu a pomáhajú vyrábať husté a kvalitné odliatky s minimom vzduchových dutín.
Kľúčové komponenty a materiály
Stroje na odstredivé odlievanie, nazývané aj odstredivky, majú pevnú okrúhlu dutinu formy upevnenú na hriadeli. Počas rotácie sa do nej leje roztavený kov alebo zliatina. Rotácia rozprestiera kov pozdĺž stien formy.
Bežné kovy na odstredivé liatie zahŕňajú liatinu, oceľ, meď, hliník, nehrdzavejúcu oceľ a zliatiny na báze niklu. Na malé nekovové súčiastky možno použiť aj plasty, napríklad ABS, najčastejšie sa však odlievajú kovy.
Medzi hlavné komponenty patria:
- Dutina formy (oceľová alebo piesková)
- Jadro (používa sa pri dutých súčiastkach)
- Stroj na odstredivé odlievanie
Nastavenie stroja sa mení podľa požadovanej veľkosti a tvaru. Materiál formy musí odolávať vysokým teplotám a odstredivým silám.
Výhody a obmedzenia
Odstredivé odlievanie ponúka viacero výhod. Rotácia odstraňuje zachytené plyny a nečistoty, takže odliatky sú pevnejšie a čistejšie. Súčiastky sú husté a majú jemnú štruktúru zŕn. Metóda je vhodná na bezšvové potrubia, puzdrá a prstence.
Výhody:
- Malá alebo žiadna potreba dodatočného dokončovania
- Výroba okrúhlych súčiastok bez švov
- Vhodné pre mnohé kovy a zliatiny
Obmedzenia:
- Použiteľné iba pre rotačne symetrické tvary
- Nevhodné pre zložité alebo detailné súčiastky
- Vyžaduje špeciálne nástroje a stroje
- Niekedy môže vzniknúť mierne kolísanie hrúbky steny
Táto technika sa volí najmä vtedy, keď potrebujete pevné, okrúhle a odolné kovové súčiastky.
Proces odstredivého liatia
Pri odstredivom liatí sa roztavený kov tvaruje v rotujúcej forme. Každý krok procesu ovplyvňuje kvalitu a pevnosť hotovej súčiastky.
Príprava a nastavenie formy
Najskôr treba pripraviť formu, zvyčajne z ocele alebo liatiny. Na jej povrch sa nanášajú špeciálne povlaky, ktoré zlepšujú tok kovu a uľahčujú vyberanie odliatku. Potom sa forma upevní na rotačný stroj.
Ak má súčiastka otvor alebo dutý stred, vloží sa jadro. Jadro vytvorí požadovaný vnútorný tvar a musí byť pevne osadené. Po jeho vložení sa forma uzavrie a vyrovná tak, aby bola dutina správne vycentrovaná na osi rotácie.
Správne nastavenie formy je nevyhnutné. Chyby môžu viesť k nerovnomernému rozloženiu materiálu, rozdielnej hrúbke steny alebo iným chybám. Dôkladná kontrola dutiny, odvetrania a uzáverov zlepšuje výsledok odlievania.
Nalievanie roztaveného kovu
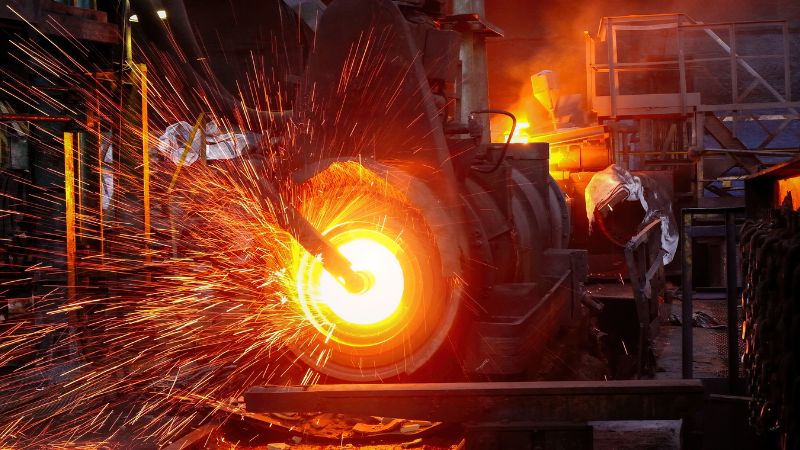
Kov sa roztaví v peci a preloží do lejacej panvy. Potom sa opatrne naleje do vtokovej nálevky spojenej s rotujúcou formou. Liatie musí byť rýchle, ale plynulé, aby sa obmedzila oxidácia a zachytenie vzduchu.
Rotácia sa zvyčajne začne ešte pred začiatkom liatia. Odstredivá sila počas nalievania presúva roztavený kov k stenám formy a rýchlo vypĺňa dutinu.
Správna technika liatia pomáha predchádzať vzduchovým dutinám a chybám. Teplota a rýchlosť liatia sú dôležité, pretože ovplyvňujú tok a tuhnutie kovu.
Rotácia a tuhnutie
Počas otáčania formy odstredivá sila tlačí roztavený kov smerom von. Vzniká tak hustejšia a rovnomernejšia súčiastka, najmä pri vonkajšom povrchu. V závislosti od rýchlosti a veľkosti dielu môže sila dosiahnuť niekoľkonásobok gravitačnej sily.
Tuhnutie sa začína pri stene formy a postupuje dovnútra. Smerové tuhnutie presúva nečistoty a plyny k vnútornému povrchu, takže vonkajšia štruktúra je pevnejšia a menej pórovitá.
Rýchlosť rotácie a chladenia riadia štruktúru zŕn. Ich úpravou možno zlepšiť kvalitu a obmedziť chyby, napríklad zmršťovanie alebo bubliny pri vonkajšej stene.
Kľúčové body počas tejto fázy:
- Vysoké otáčky = hustejší kov
- Smerové tuhnutie odstraňuje nečistoty z vonkajších vrstiev
- Presná kontrola teploty zlepšuje vlastnosti
Chladenie a vyberanie
Po stuhnutí všetkého kovu sa rotácia zastaví a odliatok sa nechá ďalej chladnúť. Chladenie možno urýchliť vzduchom alebo vodou, vhodnejšie je však riadené chladenie, ktoré predchádza prasklinám. Meracie prístroje môžu sledovať proces chladenia a zabezpečiť, aby súčiastka zostala v rámci tolerancií.
Keď odliatok úplne vychladne, forma sa otvorí a súčiastka sa vyberie. Ak sa použilo jadro, odstráni sa teraz; pri pevne osadenom jadre môžu byť potrebné špeciálne nástroje.
Nasledujú dokončovacie operácie. Zahŕňajú orezanie prebytočného kovu vzniknutého v spojoch formy a odstránenie drobných nedokonalostí, aby súčiastka dosiahla požadovaný tvar a povrch. Správne vyberanie a dokončovanie zabezpečí splnenie kvalitatívnych a rozmerových požiadaviek.
Typy odstredivého liatia
Na výber je niekoľko typov odstredivého liatia. Ich rozdiely ovplyvňujú tvar a vlastnosti hotových súčiastok.
Horizontálne odstredivé liatie
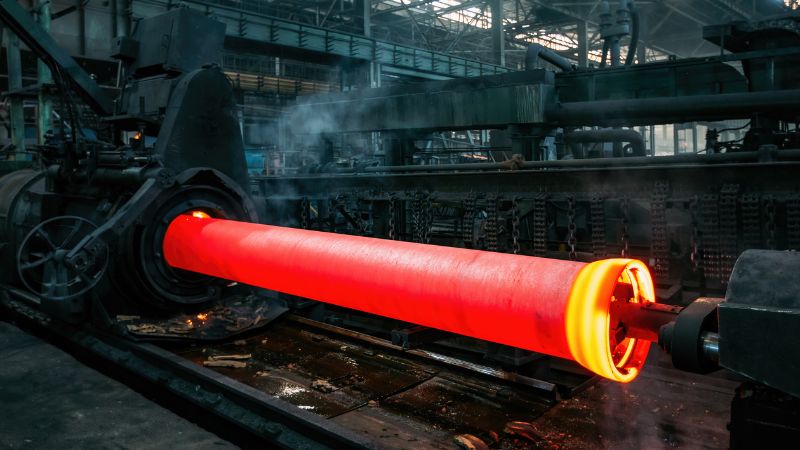
Pri horizontálnom odstredivom liatí sa forma otáča nabok, s osou vo vodorovnej polohe. Roztavený kov sa nalieva z jednej strany počas rotácie. Metóda sa bežne používa na výrobu rúr, valcov a dlhých potrubí. Veľké výrobné linky ju využívajú pre rýchlu výrobu súčiastok s rovnomernými stenami a vysokou pevnosťou. Hotové povrchy bývajú hladké, čo znižuje potrebu následného obrábania.
Horizontálne systémy sú najvhodnejšie pre predmety, ktorých dĺžka výrazne prevyšuje priemer. Proces možno automatizovať a zvýšiť výkon, pričom sa znížia náklady na prácu.
Vertikálne odstredivé liatie
Pri vertikálnom odstredivom liatí sa forma otáča vzpriamene, s osou vo zvislej polohe. Kov sa leje priamo do stredu rotujúcej formy a odstredivá sila ho tlačí smerom von. Táto technika je ideálna na výrobu prstencov, puzdier a menších diskových súčiastok. Vertikálne usporiadanie umožňuje presne riadiť hrúbku stien. Uľahčuje aj odstránenie nečistôt, ktoré sa usádzajú bližšie k stredu, ďalej od hotového výrobku.
Vertikálne odlievanie sa často volí pri menších alebo symetrických súčiastkach, ktoré majú byť okrúhle. Je obzvlášť užitočné pri požiadavke na úzke tolerancie.
Vlastnosti a kvalita odstredivých odliatkov
Odstredivým liatím vznikajú súčiastky s hustými a rovnomernými vlastnosťami, vhodné pre náročné aplikácie. Proces zlepšuje vnútornú štruktúru, mechanickú pevnosť a konzistentnosť hotových komponentov.
Kvalita a štruktúra materiálu
Odstredivé odliatky sa vyznačujú vysokou kvalitou materiálu. Keď sa roztavený kov otáčaním pritláča k stene formy, nečistoty a plynové bubliny sa presúvajú k vnútornému povrchu. Výsledkom býva veľmi nízka vnútorná pórovitosť.
Možno očakávať rovnomernú štruktúru zŕn alebo dokonca jemnozrnnú štruktúru blízko vonkajšieho povrchu. Vďaka týmto vlastnostiam je menej pravdepodobné, že sa v odliatku budú nachádzať skryté chyby.
Presná kontrola rýchlosti chladenia zvyšuje hustotu a zabezpečuje spoľahlivejšie vlastnosti. Povrch pri stene formy býva hladší a vyžaduje menej dokončovania.
Mechanické vlastnosti a odolnosť
Súčiastky vyrobené odstredivým liatím majú v porovnaní s bežnými odliatkami zvyčajne lepšie mechanické vlastnosti. Vysoká hustota a nižšia pórovitosť zlepšujú pevnosť aj odolnosť proti únave.
Tieto odliatky zvládajú opakované namáhanie a časom menej pravdepodobne prasknú alebo zlyhajú. Preto sa používajú v aplikáciách s vysokými nárokmi na spoľahlivosť , napríklad v letectve, čerpadlách a tlakových nádobách.
Keďže štruktúra je rovnomerná a jemnozrnná, súčiastky mávajú dobrú odolnosť proti opotrebovaniu. To zvyšuje ich životnosť aj v náročnom prostredí.
Sústrednosť a hrúbka steny
Odstredivé liatie je známe vynikajúcou sústrednosťou. Kov sa pritláča k rotujúcej forme, a preto je hrúbka steny rovnomerná a konzistentná po celom obvode.
V porovnaní s mnohými inými metódami možno dosiahnuť presnejšie tolerancie hrúbky steny. Typické výhody znázorňuje jednoduchá tabuľka:
| Vlastnosť | Odstredivé liatie | Ostatné odliatky |
|---|---|---|
| Sústrednosť | Vysoká | Stredná/nízka |
| Hrúbka steny | Rovnomerná | Môže sa meniť |
| Hustota | Vysoká | Nižšia (kolísavá) |
Hladký a pravidelný vnútorný aj vonkajší povrch znižuje potrebu dodatočného obrábania. Šetrí to čas a zároveň zachováva tvar súčiastky podľa návrhu.
Použitie odstredivého liatia
Odstredivé liatie sa používa v mnohých odvetviach. Bežne sa ním vyrábajú vložky valcov motorov, najmä pre autá a nákladné vozidlá. Metóda vytvára pevné a hladké súčiastky s dlhou životnosťou.
Používa sa aj na kovové a liatinové potrubia. Je vhodná na dlhé rúrkové súčiastky ako potrubia a tenkostenné valce. Tieto diely majú rovnomerné steny a málo chýb.
Medzi bežné výrobky patria:
| Výrobok | Odvetvie |
|---|---|
| Vložky valcov | Automobilový priemysel, armáda |
| Kovové potrubia | Stavebníctvo, ropa a plyn |
| Ložiská | Strojárstvo, doprava |
| Kolesá železničných vozňov | Železnice |
| Zotrvačníky | Automobilový priemysel, priemysel |
| Hydraulické opotrebiteľné krúžky | Energetika |
| Skriňa kompresora prúdového motora | Letectvo, armáda |
| Zrkadlá ďalekohľadov | Astronómia |
V oblasti letectva sa odstredivým liatím vyrábajú napríklad skrine kompresorov prúdových motorov . Tieto súčiastky musia byť veľmi presné a pevné.
Metóda podporuje aj vojenské aplikácie. Týmto spôsobom sa pre ich odolnosť často vyrábajú napríklad ložiská a vybrané diely motorov.
Odstredivé odlievanie je vhodné na výrobu prototypov rúrkových výrobkov, najmä ak potrebujete zložité tvary.
Často kladené otázky
Ako sa poloodstredivé odlievanie líši od pravého odstredivého odlievania?
Pri poloodstredivom odlievaní sa forma roztaveným kovom naplní iba čiastočne. Používa sa najmä na súčiastky s centrálnym jadrom, napríklad kolesá. Rotácia tlačí kov smerom von, niektoré časti sa však môžu tvarovať pomocou jadra.
Pri pravom odstredivom odlievaní sa forma otáča okolo vlastnej osi a úplne sa naplní. Tak vznikajú duté okrúhle súčiastky, napríklad potrubia a rúry, bez použitia centrálneho jadra.
Ktoré faktory rozhodujú o výbere odstredivého odlievania namiesto iných techník?
Odstredivé odlievanie sa často volí, keď potrebujete pevné výrobky s menším počtom chýb. Je ideálne na výrobu okrúhlych dutých súčiastok, napríklad potrubí, puzdier alebo prstencov.
Možno ho zvoliť pre lepšiu kontrolu vnútornej a vonkajšej štruktúry kovu. Znižuje tiež množstvo nečistôt a plynových dutín v hotovom výrobku.







