
Anodizarea, utilizată pe scară largă ca proces de tratare a suprafeței metalelor, este o tehnică de consolidare și protejare a suprafețelor metalice prin crearea unui strat de oxid controlat. Procesul implică numeroase aspecte tehnice și criterii de selecție.
Acest ghid explică în detaliu modul de funcționare al fiecărui tip de anodizare, particularitățile sale și cum să echilibrați costul, rezistența la uzură și aspectul pentru a face alegerea potrivită proiectului dumneavoastră.
Diferențele dintre procesele de anodizare
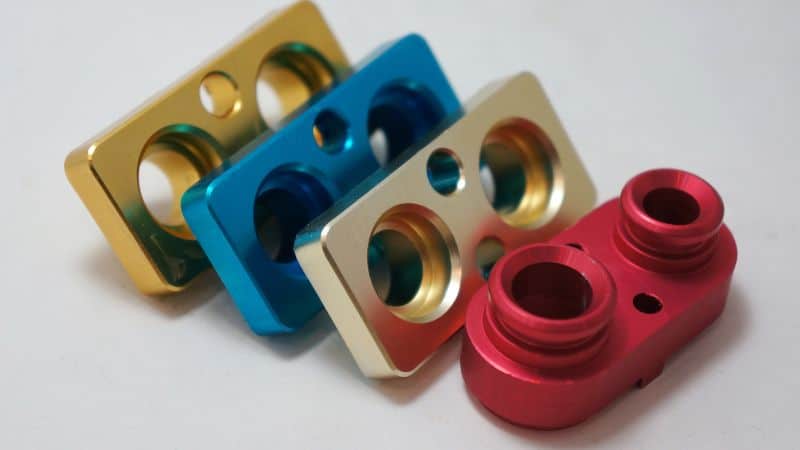
Deși toate procesele de anodizare transformă suprafețele metalice prin oxidare electrochimică controlată, straturile de oxid rezultate pot varia considerabil. Înțelegerea acestor variabile este esențială pentru alegerea între tipul I (acid cromic), tipul II (acid sulfuric) și tipul III (anodizare dură) de anodizare.
Formula de bază este simplă: piesa, realizată de obicei dintr-o gamă limitată de metale, inclusiv aluminiu, zinc, magneziu și titan, este introdusă într-un electrolit acid, prin care trece curent electric continuu, iar pe piesă crește un strat protector integrat. Există însă patru variabile esențiale care diferențiază procesele:
- Compoziția electrolitului: Tipul acidului folosit este principalul criteriu de clasificare. Acizii cromic, sulfuric și fosforic reacționează diferit cu metalul.
- Temperatura: Este poate cel mai important factor operațional. Temperaturile mai scăzute ale băii (~0 până la 10°C / 32 până la 50°F) încetinesc considerabil dizolvarea oxidului pe măsură ce se formează, producând acoperiri mai dense, mai dure și mai groase. Anodizarea decorativă standard are loc la temperaturi mai ridicate, apropiate de temperatura ambiantă.
- Densitatea curentului/tensiunea: Un curent electric mai ridicat intensifică reacția de oxidare, accelerând creșterea și influențând microstructura stratului de oxid.
- Durata procesului: Timpul petrecut în baie este direct proporțional cu grosimea acoperirii, în limitele stabilite de ceilalți parametri.
Anodizarea de tip I: anodizare cu acid cromic
Anodizarea de tip I, cunoscută și ca anodizare cu acid cromic, utilizează acid cromic (H₂CrO₄) ca electrolit. Pelicula de oxid formată în această soluție este puțin poroasă și foarte subțire — de regulă 0.00002 până la 0.0001 inch (0.5 până la 2.5 microni). Stratul aderă ferm la suprafață, oferind rezistență la coroziune fără a modifica vizibil dimensiunile.
Deoarece baia cu acid cromic este mai puțin agresivă decât acidul sulfuric utilizat la anodizarea de tip II, atacă mai puțin substratul și păstrează finisajul suprafeței. Datorită aderenței excelente a stratului de oxid rezultat, este folosită adesea ca strat de bază pentru vopsele și adezivi.
Avantaje și limitări
Stratul protector de oxid obținut prin anodizarea de tip I este subțire și neted, oferind pieselor o acoperire durabilă, dar ușoară . Asigură protecție esențială împotriva coroziunii și păstrează detaliile fine ale suprafețelor de precizie.
Grosimea tipică a acoperirii este de 0.00005 până la 0.0001 inch, astfel că modificarea dimensiunilor este neglijabilă. Totuși, rezistența la abraziune este mai mică decât în cazul finisajelor mai groase cu acid sulfuric sau al anodizării dure.
Deoarece acidul cromic conține crom hexavalent, procesul presupune controale de mediu și sănătate care îi restricționează utilizarea în unele unități.
Aplicații tipice
Anodizarea de tip I este specificată în principal pentru aplicații aerospațiale, militare și industriale de precizie, unde sunt esențiale păstrarea dimensiunilor exacte, asigurarea unui strat de bază pentru vopsea sau adeziv și prevenirea coroziunii componentelor sensibile la greutate.
- Aerospațial: Se utilizează la ansambluri structurale, suprafețe de comandă, componente critice pentru zbor și elemente de fixare, unde modificarea dimensională minimă și rezistența la coroziune sunt obligatorii.
- Militar/apărare: Se aplică pe carcase de precizie, conectori și echipamente de teren care necesită protecție fiabilă și servesc adesea drept substrat pentru acoperiri ulterioare.
- Industrial/auto: Se folosește ca strat protector subțire și ca bază excelentă pentru lipire sau vopsire la componente unde aderența și prevenirea coroziunii sub acoperire sunt prioritare.
Anodizarea de tip II: anodizare cu acid sulfuric
Procesul urmează, în general, aceleași principii de bază ca celelalte procese de anodizare, însă electrolitul este înlocuit cu acid sulfuric diluat în apă deionizată, iar temperatura se menține între 65–75°F (18–24°C).
Grosimea acoperirii este de obicei între 0.0001 și 0.001 inch; straturile mai groase oferă protecție sporită împotriva coroziunii și uzurii.
După anodizare, piesele sunt clătite bine pentru a elimina reziduurile acide, iar porii stratului de oxid pot fi etanșați în apă fierbinte sau în soluții de acetat de nichel. Etanșarea consolidează rezistența la coroziune și pregătește suprafața pentru anodizare colorată ulterioară, dacă se dorește.
Performanță și caracteristici principale
Utilizări industriale și pentru bunuri de larg consum
Anodizarea de tip II este procesul cel mai frecvent utilizat, ales pentru aplicațiile care necesită un echilibru solid între rezistența la coroziune, durabilitatea sporită a suprafeței, izolarea electrică și versatilitatea estetică a colorării, la un cost accesibil.
- Aerospațial & și auto: Protejează elementele structurale de fixare, ansamblurile și ornamentele expuse condițiilor atmosferice sau agenților chimici blânzi.
- Arhitectură: Se utilizează pentru panouri și accesorii de construcție unde contează uniformitatea culorii și rezistența la intemperii.
- Bunuri de larg consum: Se regăsește la produse precum vase de gătit, carcase de aparate foto și electronice și fitinguri marine, care beneficiază de rezistență mai bună la uzură și de un aspect atractiv.
- Electronice: Oferă izolație electrică și protecția suprafeței pentru componente precum radiatoare și carcase, unde prevenirea scurtcircuitelor este esențială.
Anodizarea de tip III: anodizare dură
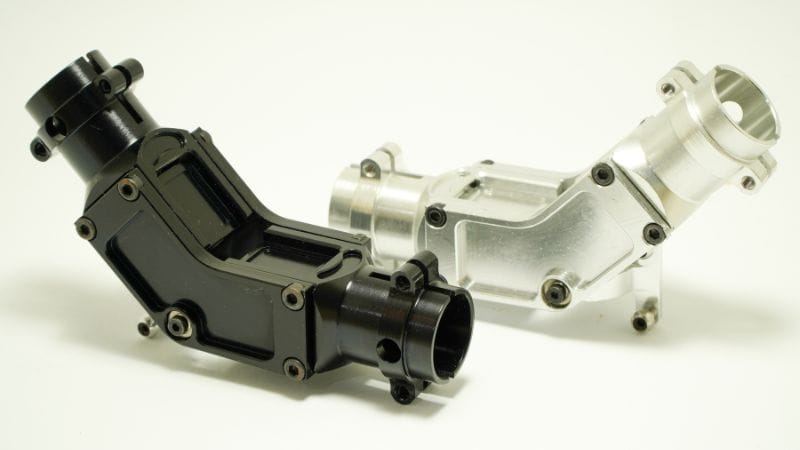
Anodizarea de tip III este cunoscută și ca anodizare dură. Se caracterizează prin utilizarea unui electrolit cu acid sulfuric, temperaturi scăzute ale băii (adesea 32–50°F sau 0–10°C) și densități ale curentului de aproximativ 20–36 amperi pe picior pătrat.
Stratul gros de oxid măsoară de obicei 0.001 până la 0.004 inch. Aproximativ jumătate din grosime crește în substrat, iar cealaltă jumătate spre exterior.
Temperatura scăzută și stabilă controlează viteza de creștere a oxidului și reduce arsurile, rezultând acoperiri mai uniforme. Tensiunea și densitatea curentului determină duritatea și culoarea finală, care poate varia de la gri închis la negru, în funcție de compoziția aliajului și grosimea acoperirii.
Avantajele acoperirii dure: rezistență la uzură și durabilitate
Anodizarea dură îmbunătățește considerabil rezistența la uzură. Stratul de oxid poate atinge 60–70 HRC, fiind mai dur decât majoritatea oțelurilor. Această îmbunătățire reduce deteriorarea suprafeței provocată de alunecare, frecare sau contactul cu materiale abrazive.
Spre deosebire de anodizarea decorativă subțire (tip II), tipul III oferă performanțe de lungă durată în condiții solicitante, precum presiune ridicată sau vibrații. Acționează și ca izolator electric și suportă temperaturi ridicate fără pierderea rezistenței.
Această combinație de proprietăți face anodizarea dură valoroasă pentru aplicațiile industriale în care contează durata lungă de funcționare. Limitează uzura metal pe metal, prelungește intervalele dintre lucrările de întreținere și păstrează precizia dimensională. Structura poroasă a acoperirii poate reține și lubrifianți sau agenți de etanșare pentru a spori rezistența la frecare și controlul coroziunii.
Aplicații esențiale
Anodizarea dură de tip III este specificată pentru componente supuse uzurii extreme, frecării, presiunii ridicate sau mediilor agresive, unde obiectivul principal este maximizarea durității suprafeței, durabilității și duratei de funcționare.
- Aerospațial & și apărare: Protejează componente supuse uzurii intense, precum piese de motor, trenuri de aterizare, actuatoare și corpuri de arme de foc.
- Auto & și marin: Se utilizează la pistoane, supape, componente ale suspensiei și alte piese expuse la căldură, frecare și elemente corozive semnificative.
- Utilaje industriale: Se aplică la roți dințate, componente hidraulice, forme și alte echipamente în care defectarea piesei ar fi costisitoare și sunt necesare intervale mai lungi între lucrările de întreținere.
- Articole sportive & și electronice: Oferă o suprafață dură și protectoare pentru componente de bicicletă și asigură izolație și durabilitate carcaselor și conectorilor electronici.
Alte metode specializate de anodizare
Pe lângă tipurile principale, există mai multe metode specializate de anodizare cu scopuri tehnice și estetice specifice. Aceste procese modifică grosimea, structura sau aspectul stratului de oxid pentru a răspunde unor cerințe de proiectare sau performanță.
Etanșare și opțiuni de tratare ulterioară
Metode de etanșare la cald și la rece
Etanșarea închide porii microscopici formați în baia de anodizare. Cele mai comune două metode sunt etanșarea la cald și etanșarea la rece. Etanșarea la cald folosește apă deionizată sau acetat de nichel la aproximativ 95–100°C. Căldura hidratează oxidul de aluminiu și formează boehmită, care se dilată și umple porii. Metoda oferă rezistență excelentă la coroziune, dar poate reduce ușor intensitatea culorilor strălucitoare.
Etanșarea la rece funcționează la temperaturi mai scăzute (25–35°C) și utilizează săruri de nichel pe bază de fluor sau alți agenți chimici. Economisește energie și scurtează durata ciclului, ceea ce poate reduce costurile de producție. Acoperirile etanșate la rece tind să păstreze mai bine intensitatea culorii, dar pot oferi o durabilitate puțin mai redusă în medii agresive.
La alegerea metodei de etanșare, factori precum geometria piesei, finisajul dorit și condițiile de expunere ajută la stabilirea procesului cu cele mai bune rezultate pe termen lung.
Tehnici de vopsire și colorare
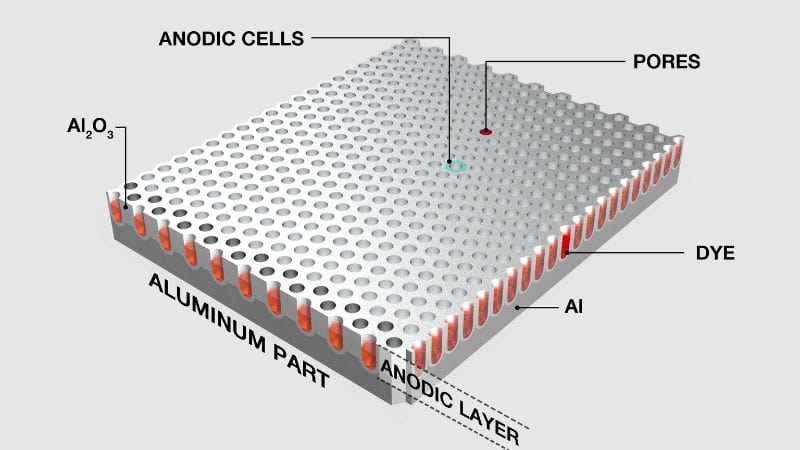
Înainte de etanșare, piesele anodizate pot fi colorate pentru a obține o gamă largă de nuanțe. Anodizarea colorată este posibilă deoarece stratul de oxid este poros și absoarbe ușor coloranții. Tipurile uzuale includ coloranți organici pentru nuanțe vii și săruri metalice anorganice pentru culori rezistente la decolorare.
Colorarea are loc imediat după baia de anodizare, cât timp suprafața este încă deschisă și receptivă. După aplicarea culorii, piesele sunt etanșate pentru a fixa pigmenții în porii oxidului. Această etapă îmbunătățește stabilitatea la UV și rezistența la uzură.
Unele aplicații folosesc colorarea electrolitică, prin care sărurile metalice sunt depuse electric în pori pentru a produce finisaje bronz, gri sau negre. Colorarea integrală, o metodă mai avansată, formează simultan culoarea și oxidul în timpul anodizării. Fiecare tehnică echilibrează aspectul, costul și stabilitatea în mediu în funcție de utilizarea piesei.
Cum să alegeți tipul de anodizare
Stabiliți obiectivul principal
Acesta este pasul cel mai important. Cerința principală vă va orienta către procesul optim.
Dacă prioritatea este rezistența excepțională la uzură și durabilitatea pentru piese expuse la frecare, presiune sau abraziune, atunci tipul III (anodizarea dură) este alegerea mai bună. Formează un strat gros și foarte dur, care prelungește considerabil durata de funcționare a componentelor.
Dacă prioritatea este un finisaj de înaltă calitate, cu opțiuni de culoare și protecție fiabilă împotriva coroziunii, tipul II (anodizarea cu acid sulfuric) este o soluție rentabilă, oferind cel mai bun echilibru între aspect, performanță și valoare.
Dacă prioritatea este păstrarea dimensiunilor precise pentru componente critice, adesea cu rol de strat de bază pentru vopsea sau adeziv, tipul I (anodizarea cu acid cromic) este alegerea specializată. Stratul său subțire, cu aderență fermă, protejează fără a modifica toleranțele.
Caracteristicile specifice ale piesei
După stabilirea obiectivului, detaliile practice vor rafina selecția.
- Compatibilitatea materialului: Aliajul de aluminiu influențează direct rezultatul. Aliaje precum 6063 se anodizează cu un aspect clar și sunt ideale pentru finisajele colorate de tip II. Aliajele cu un conținut mai ridicat de cupru sau siliciu (precum 2024) produc finisaje mai închise, în tonuri de bronz, și sunt mai potrivite pentru tipul III, unde aspectul este secundar funcționalității.
- Geometria și & suprafața piesei: Piesele complexe cu adâncituri profunde sau găuri oarbe ridică probleme de acoperire pentru toate tipurile, mai ales pentru stratul gros de tip III. În plus, anodizarea este transparentă: orice zgârietură sau urmă de prelucrare de pe metalul de bază rămâne vizibilă, de aceea finisajul inițial al suprafeței este esențial.
- Specificații de performanță: Definiți grosimea necesară a acoperirii, rezistența la coroziune (de exemplu, orele de testare cu ceață salină) și rezistența la uzură. Necesitatea unei grosimi de peste 0.002″ impune tipul III. Pentru acoperiri decorative mai subțiri, tipul II este suficient. Specificațiile clare asigură îndeplinirea cerințelor funcționale.
Luați în considerare factorii de producție și conformitate
Acești factori influențează fezabilitatea, costul și termenul de execuție.
- Factori de cost: Tipul II este în general cel mai economic. Tipul III costă mai mult din cauza duratei mai lungi a procesului, refrigerării și controlului precis. Adăugarea coloranților sau a etanșărilor speciale crește costul pentru orice tip.
- Cadrul de reglementare: Utilizarea cromului hexavalent în tipul I este strict reglementată. Multe industrii aleg acum alternative aprobate, precum anodizarea cu acid boric-sulfuric (BSAA), pentru performanțe similare și mai puține restricții.
- Impact dimensional: Rețineți că stratul anodic crește atât în interiorul, cât și în exteriorul metalului de bază. La anodizarea dură de tip III, aproximativ jumătate din grosime se adaugă dimensiunii exterioare a piesei — aspect esențial pentru componente cu ajustaje strânse, precum filetele sau suprafețele lagărelor.
Pasul final: consultați din timp furnizorul de finisare
Cea mai eficientă modalitate de a obține un rezultat perfect este colaborarea cu un furnizor profesionist de servicii de anodizare încă din faza de proiectare. Furnizați-i cerințele de performanță, dimensiunile critice și mostrele estetice. Expertiza furnizorului vă va ajuta să optimizați proiectarea pentru fabricație, să evitați costurile neprevăzute și să alegeți tipul de anodizare potrivit proiectului.
Întrebări frecvente
Se pot repara sau recondiționa piesele anodizate dacă sunt deteriorate?
Stratul anodic de oxid face parte integrantă din substrat și nu poate fi „peticit”. Pentru repararea unei suprafețe anodizate zgâriate adânc sau deteriorate, acoperirea existentă trebuie îndepărtată complet prin procedeu chimic, iar piesa trebuie anodizată din nou. Procesul poate afecta toleranțele și materialul de bază.
Există alternative la anodizare?
Alternativele includ acoperirea cu pulbere, galvanizarea și diverse acoperiri de conversie, precum cromatarea. Acoperirea cu pulbere este o alternativă importantă: pulberea uscată este aplicată electrostatic și întărită pentru a forma o peliculă polimerică groasă și continuă.
Piesele mele au nevoie atât de izolație electrică, cât și de disiparea căldurii. Ce tip de anodizare este potrivit?
Toate tipurile de anodizare formează un strat de oxid neconductor. Tipul II este utilizat frecvent pentru radiatoarele electronice deoarece oferă izolație electrică excelentă și conductivitate termică adecvată (căldura se propagă prin metalul de bază). Stratul mai gros de tip III asigură o izolație și mai bună, dar poate acționa ca o barieră termică ușoară atunci când transferul maxim de căldură este esențial.







