

Ce este turnarea sub presiune înaltă?
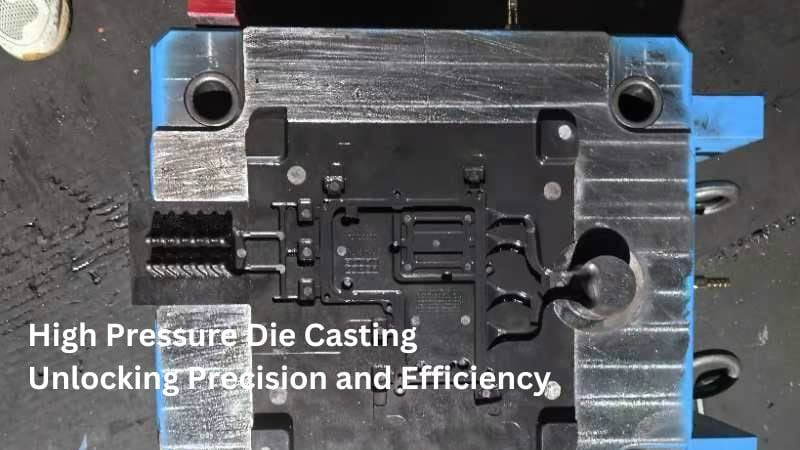
Turnarea sub presiune înaltă (HPDC) este un proces de fabricație utilizat pentru producerea pieselor metalice prin injectarea metalului topit într-o matriță din oțel, numită și ștanță, la presiune ridicată. Procesul este folosit pe scară largă pentru realizarea componentelor complexe și precise, cu finisaje excelente ale suprafeței și precizie dimensională.
Turnarea sub presiune înaltă este, în esență, sinonimă cu turnarea sub presiune tradițională, deoarece reprezintă metoda standard de înaltă presiune utilizată în industrie. Diferențele principale țin de tehnicile și variantele specifice folosite pentru a răspunde cerințelor diferitelor materiale și volume de producție.
În articolul anterior am prezentat pe scurt turnarea sub presiune. În acest articol vom analiza procesul mai în detaliu, pentru a vă ajuta să înțelegeți mai bine complexitatea și aplicațiile sale.
Care este procesul HPDC?
Procesul HPDC începe cu pregătirea atentă a matriței: aceasta este curățată, verificată pentru depistarea defectelor și acoperită cu un lubrifiant care reglează temperatura și facilitează scoaterea piesei turnate.
Matrița este apoi preîncălzită pentru a asigura curgerea și solidificarea corespunzătoare a metalului. În etapa de injectare, metalul topit este turnat într-o cameră de presare conectată la cavitatea matriței și împins în matriță la presiune ridicată, de obicei între 1.500 și 25.400 psi (10 și 175 MPa).
Injectarea la presiune ridicată asigură umplerea matriței chiar și în cazul formelor complexe sau al secțiunilor cu pereți subțiri. Pe măsură ce metalul se solidifică rapid la contactul cu suprafețele reci ale matriței, presiunea este menținută pentru a reduce porozitatea și a asigura precizia dimensională.
După solidificare, cele două jumătăți ale matriței sunt separate, iar piesa turnată este ejectată cu ajutorul știfturilor ejectoare. Piesa este apoi debavurată pentru îndepărtarea materialului în exces, precum tijele de turnare, canalele de alimentare și bavurile. În etapa finală de separare, orice resturi metalice rămase sunt desprinse de piesa turnată, adesea cu ajutorul unei matrițe speciale de debavurare montate într-o presă. Aceste resturi sunt, de regulă, reciclate prin retopire.
Care sunt tipurile de turnare sub presiune înaltă?
Turnarea sub presiune înaltă (HPDC) poate fi clasificată în mai multe tipuri, în funcție de metoda de injectare a metalului topit în matriță. Cele două tipuri principale de HPDC sunt turnarea sub presiune în cameră caldă și turnarea sub presiune în cameră rece.
Turnarea sub presiune în cameră caldă
La turnarea sub presiune în cameră caldă, metalul este topit într-un cuptor integrat în mașina de turnare. Metalul topit este apoi injectat în cavitatea matriței cu ajutorul unui piston și al unui mecanism cu gât de lebădă. Această metodă este eficientă pentru metalele cu punct de topire scăzut.
Este utilizată, de regulă, pentru aliaje cu temperaturi de topire mai scăzute, precum zincul, magneziul și plumbul.
Procesul este mai rapid deoarece metalul nu trebuie transferat dintr-un cuptor extern, reducând durata ciclurilor de turnare.
Totuși, metoda nu este potrivită pentru metalele cu puncte de topire ridicate, deoarece acestea pot deteriora componentele mașinii, precum gâtul de lebădă și duza.
Turnarea sub presiune în cameră rece
La turnarea sub presiune în cameră rece, metalul este topit într-un cuptor separat și apoi introdus cu lingura în mașina de turnare. Metalul topit este injectat în cavitatea matriței cu ajutorul unui piston.
Această metodă este ideală pentru metale cu puncte de topire mai ridicate, precum aluminiul, alama și unele aliaje de magneziu.
Poate prelucra metale cu punct de topire ridicat, care nu sunt potrivite pentru procesele în cameră caldă.
Etapa suplimentară de transfer al metalului topit din cuptor în mașină poate încetini procesul în comparație cu turnarea sub presiune în cameră caldă.
Care sunt avantajele turnării sub presiune înaltă?
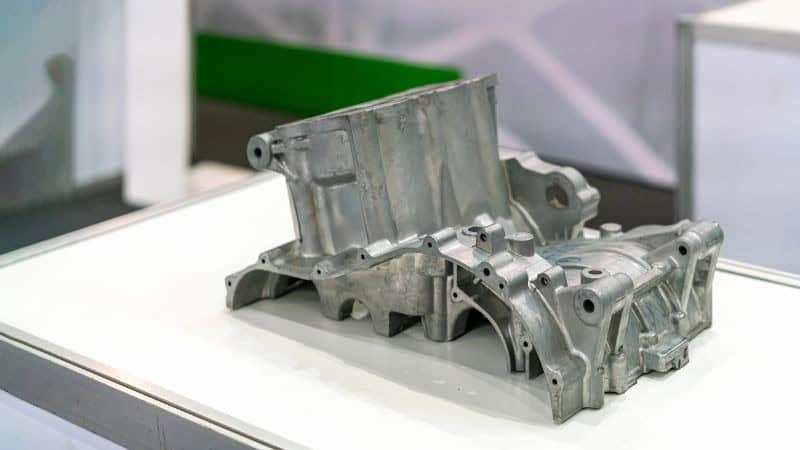
Avantajele turnării sub presiune înaltă (HPDC) provin din capacitatea sa de a produce eficient componente metalice complexe și de înaltă calitate.
Rate ridicate de producție
- Viteza procesului: HPDC utilizează presiune ridicată pentru injectarea metalului topit în matriță, permițând umplerea rapidă și solidificarea promptă. Această viteză este esențială pentru producția de masă și le permite producătorilor să fabrice cantități mari de piese într-un timp scurt.
Precizie și acuratețe dimensională
- Proces controlat: Presiunea ridicată asigură umplerea fiecărei cavități a matriței cu metal topit, rezultând piese cu dimensiuni constante și precizie ridicată. Astfel, se reduce necesitatea prelucrărilor mecanice sau a finisării suplimentare, economisind timp și bani.
Forme complexe și pereți subțiri
- Injectare la presiune ridicată: Posibilitatea de a injecta metalul la presiune ridicată permite crearea unor forme complexe și detalii elaborate, dificil de obținut prin alte metode de turnare. De asemenea, permite producerea componentelor cu pereți subțiri, care pot avea o grosime de numai 1 mm, contribuind la reducerea greutății produselor finale.
Finisaj neted al suprafeței
- Calitatea matriței și a procesului: Procesul produce direct din matriță componente cu suprafețe netede, ideale pentru aplicații în care aspectul estetic sau tratamentele ulterioare, precum galvanizarea, sunt importante. Astfel, se reduce necesitatea operațiilor secundare de finisare.
Eficiența materialelor și reducerea deșeurilor
- Pierderi minime de material: HPDC este un proces de turnare aproape de forma finală, ceea ce înseamnă că piesele sunt produse cu dimensiuni apropiate de cele finale. Astfel se minimizează deșeurile de material față de metodele tradiționale de prelucrare mecanică, care presupun îndepărtarea materialului în exces.
Versatilitate în cazul metalelor neferoase
- Flexibilitatea materialelor: HPDC este compatibilă cu o gamă largă de metale neferoase, inclusiv aluminiu, zinc și magneziu. Această versatilitate le permite producătorilor să aleagă materialele în funcție de cerințele aplicației, precum greutatea, rezistența și rezistența la coroziune.
Matrițe durabile
- Durată de viață îndelungată: Matrițele utilizate în HPDC sunt fabricate din materiale durabile și rezistă presiunilor și temperaturilor ridicate ale procesului. Durabilitatea lor permite reutilizarea în mai multe cicluri de producție, reducând costul unitar în timp.
Care sunt dezavantajele turnării sub presiune înaltă?
Turnarea sub presiune înaltă (HPDC) prezintă câteva dezavantaje care îi pot limita adecvarea pentru anumite aplicații. Iată principalele neajunsuri:
Costuri inițiale ridicate pentru scule și matrițe: Costurile de configurare și de realizare a sculelor pentru HPDC sunt semnificative din cauza necesității unor matrițe complexe și precise. Din acest motiv, procesul este rentabil în principal pentru serii mari de producție, în care investiția inițială se distribuie asupra unui număr mare de piese.
Probleme de porozitate: Răcirea rapidă și injectarea la presiune ridicată pot produce porozitate în piesele turnate. Porozitatea — prezența unor mici pungi de aer sau goluri — poate compromite proprietățile mecanice și integritatea structurală a componentelor. Pentru reducerea defectelor este necesar un control atent al procesului.
Limitări ale materialelor: HPDC este, în general, limitată la metale neferoase precum aluminiul, zincul și magneziul. Procesul nu este potrivit pentru metalele feroase, din cauza punctelor lor de topire mai ridicate și a uzurii pe care o provoacă matrițelor.
Constrângeri de proiectare: Procesul impune anumite limitări de proiectare, în special în ceea ce privește unghiurile de dezbavurare, grosimea pereților și liniile de separație. Aceste constrângeri pot necesita iterații suplimentare de proiectare și pot limita complexitatea pieselor realizabile.
Nepotrivită pentru producția în volume mici: Din cauza costurilor ridicate asociate sculelor și configurării, HPDC nu este rentabilă pentru producția în volume mici. Procesul este cel mai potrivit pentru fabricația la scară mare, unde costurile pot fi repartizate asupra unui număr mare de unități.
Considerente de mediu: Utilajele de înaltă presiune și cuptoarele de topire utilizate în HPDC consumă multă energie și pot genera emisii. Practicile sustenabile, precum reciclarea resturilor metalice și optimizarea consumului de energie, sunt esențiale pentru reducerea impactului asupra mediului.
Considerente privind proiectarea matrițelor pentru HPDC
La proiectarea matrițelor pentru turnarea sub presiune înaltă trebuie avute în vedere trei aspecte esențiale: configurația cavității și a miezului, eficiența sistemelor de răcire și selectarea materialelor potrivite pentru matriță.
Cavitatea și miezul
Cavitatea și miezul sunt cele două secțiuni principale ale unei matrițe de turnare. Cavitatea este partea goală în care este turnat metalul topit, în timp ce miezul formează geometria interioară a piesei turnate. Este esențial ca aceste componente să fie proiectate astfel încât să reziste presiunilor ridicate fără deformare.
Proiectarea echilibrată a cavității și miezului este importantă pentru obținerea unor piese precise și complexe. Trebuie luați în considerare factori precum grosimea pereților, liniile de separație și unghiurile de dezbavurare, pentru a facilita scoaterea piesei turnate finite.
Sisteme de răcire
Răcirea corespunzătoare este esențială pentru eficiența și calitatea procesului de turnare sub presiune. Sistemele de răcire contribuie la solidificarea rapidă a metalului topit, reducând durata ciclurilor și îmbunătățind productivitatea.
Canalele de răcire sunt adesea integrate în matriță pentru controlul temperaturii. Sistemele eficiente de răcire reduc tensiunile termice și previn defectele produsului final. Întreținerea periodică a canalelor de răcire este esențială pentru a evita blocajele care ar putea afecta performanța răcirii.
Materiale pentru matrițe
Alegerea materialelor potrivite pentru matriță este esențială pentru durabilitatea și performanța acesteia. Matrița trebuie să reziste la presiune ridicată, temperaturi înalte și cicluri continue fără uzură semnificativă.
De regulă, matrițele sunt fabricate din clase superioare de oțel rezistent la căldură. Alegerea materialului matriței influențează costul total, durabilitatea și calitatea piesei turnate. Investiția în materiale de înaltă calitate poate reduce timpii de oprire și costurile de întreținere pe termen lung.
Care sunt aplicațiile turnării sub presiune înaltă?
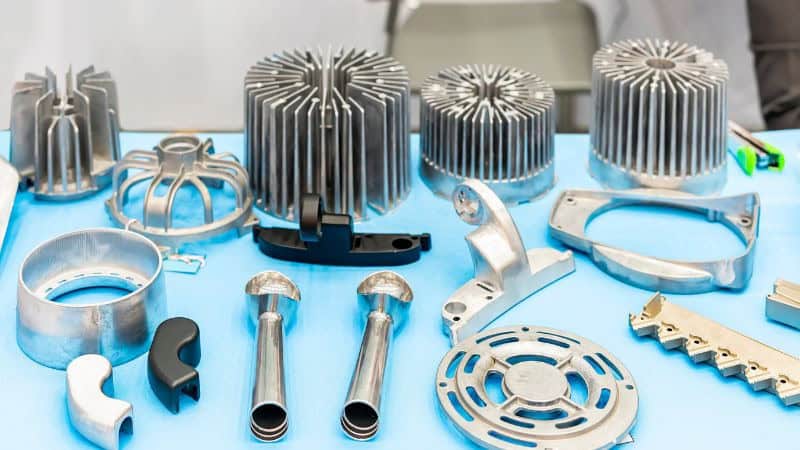
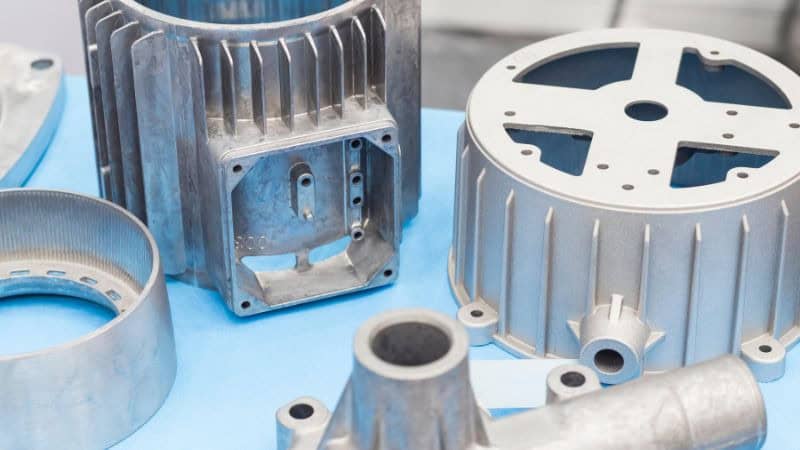
Industria auto: HPDC este utilizată frecvent pentru fabricarea componentelor motorului, carcaselor transmisiei și a altor piese esențiale datorită preciziei și fiabilității ridicate.
Industria aerospațială: Cu această metodă pot fi fabricate piese ușoare și durabile pentru aeronave, inclusiv componente structurale și carcase.
Electronică: Radiatoarele, carcasele și alte componente electronice beneficiază de precizia ridicată și finisajul excelent al suprafeței oferite de HPDC.
Bunuri de larg consum: Produse precum carcasele sculelor electrice și componentele aparatelor de bucătărie sunt fabricate, de asemenea, prin turnare sub presiune înaltă, pentru a obține modele detaliate și robuste.
Care sunt metodele inovatoare de turnare, în afară de HPDC?
Pe lângă metodele tradiționale de turnare sub presiune înaltă, au apărut mai multe tehnici inovatoare de turnare a metalelor pentru îmbunătățirea procesului și rezolvarea unor provocări specifice. Printre aceste progrese se numără turnarea sub presiune asistată de vid, turnarea prin presare și prelucrarea metalelor semisolide.
Turnarea sub presiune asistată de vid presupune crearea vidului în cavitatea matriței înainte de injectarea metalului topit. Metoda reduce captarea gazelor, îmbunătățind proprietățile mecanice și calitatea suprafeței. Este deosebit de utilă pentru producerea componentelor cu pereți subțiri și este folosită frecvent în industria auto și aerospațială.
Turnarea prin presare este o altă metodă avansată în care metalul topit este injectat în matriță la presiune ridicată, iar în timpul solidificării se aplică o presiune suplimentară. Tehnica minimizează porozitatea și îmbunătățește proprietățile mecanice ale produsului final, fiind potrivită pentru componente structurale.
Prelucrarea metalului semisolid (SSM) presupune solidificarea parțială a metalului înainte de injectare, rezultând o consistență asemănătoare unei suspensii. Metoda oferă un control mai bun asupra curgerii metalului, reduce defectele și îmbunătățește proprietățile mecanice ale piesei turnate. SSM este deosebit de utilă pentru geometrii complexe și aplicații care necesită rezistență ridicată.
Întrebări frecvente
Ce metale sunt utilizate frecvent în HPDC?
Metalele utilizate cel mai frecvent în HPDC includ:
- Aliaje de aluminiu: printre cele mai utilizate metale în HPDC datorită combinației excelente de proprietăți.
- Aliaje de magneziu: tot mai populare datorită greutății reduse, în special în aplicațiile auto.
- Aliaje de zinc: utilizate adesea datorită turnabilității bune și punctului de topire scăzut.
- Aliaje de cupru: utilizate în anumite aplicații, deși sunt mai puțin obișnuite decât aluminiul sau zincul.
Câteva aliaje specifice și aplicațiile lor includ:
- A380 (aliaj de aluminiu): utilizat pe scară largă, de exemplu la blocuri motor, piese auto și carcase.
- 383 (aliaj de aluminiu): potrivit pentru piese cu pereți subțiri și modele complexe.
- B390 (aliaj de aluminiu): utilizat pentru angrenaje, pistoane și componente de motor.
- A413 și 413 (aliaje de aluminiu): utilizate în aplicații auto și aerospațiale.
- AZ91D și AM60B (aliaje de magneziu): uzuale în aplicațiile auto, deși conductivitatea termică le poate limita în unele aplicații moderne, precum vehiculele electrice.
Prin ce diferă turnarea sub presiune înaltă de metodele la presiune joasă?
Turnarea sub presiune înaltă folosește o forță mai mare pentru injectarea metalului topit în matrițe, ceea ce permite o producție mai rapidă și reproducerea mai fidelă a detaliilor. Metodele la presiune joasă se bazează pe gravitație sau pe o forță mai mică, fiind mai lente și mai puțin precise pentru piesele complexe.
Care este intervalul tipic de presiune utilizat la mașinile de turnare sub presiune înaltă?
Presiunea utilizată la turnarea sub presiune înaltă se situează, de regulă, între 1000 și 25.000 PSI (livre pe inch pătrat). Presiunea exactă depinde de tipul metalului și de complexitatea piesei fabricate.