
Odlewanie ciśnieniowe w komorze zimnej odgrywa ważną rolę we współczesnej produkcji, umożliwiając kształtowanie wytrzymałych i precyzyjnych części z metali o wysokiej temperaturze topnienia. Ciekły metal jest wtryskiwany pod wysokim ciśnieniem do formy, aby tworzyć złożone i trwałe komponenty. Metoda ta jest szeroko stosowana w branżach wymagających dokładności, wydajności i niezawodnych parametrów.
Analiza procesu, używanych materiałów i zastosowań wyjaśnia, dlaczego producenci wybierają odlewanie ciśnieniowe w komorze zimnej do części spełniających rygorystyczne wymagania. Poniżej przedstawiamy szczegółowy przebieg, porównanie z komorą gorącą oraz główne zastosowania.
Na czym polega odlewanie ciśnieniowe w komorze zimnej?
Odlewanie ciśnieniowe w komorze zimnej to proces stosowany do stopów o wysokiej temperaturze topnienia, takich jak aluminium, miedź i magnez. Wykorzystuje oddzielny piec do topienia i zewnętrzny układ wtryskowy, który pod wysokim ciśnieniemformuje precyzyjne i trwałe części.
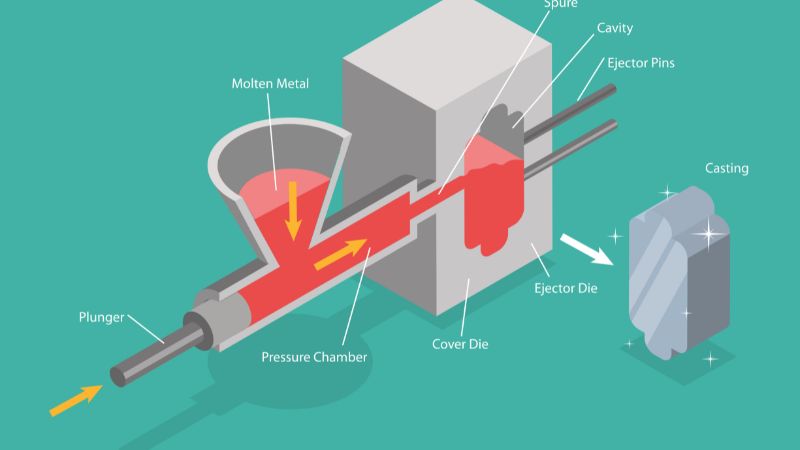
W tej metodzie ciekły metal jest przenoszony z pieca do oddzielnej komory wtryskowej. Następnie tłok wtłacza go pod wysokim ciśnieniem do stalowej formy.
W odróżnieniu od procesu z komorą gorącą układ wtryskowy nie jest zanurzony w ciekłym metalu. Oddzielenie pieca od układu wtryskowego pozwala używać metali, które powodowałyby korozję lub przyspieszone zużycie urządzeń z komorą gorącą. Dlatego metoda ta jest preferowana przy stopach aluminium i miedzi.
Stosuje się ją w branżach wymagających mocnych, lekkich i złożonych części, na przykład w obudowach silników samochodowych, komponentach lotniczych i obudowach elektronicznych. Proces zapewnia powtarzalność, gładkie powierzchnie i dokładne wymiary.
Etapy odlewania ciśnieniowego w komorze zimnej
Odlewanie ciśnieniowe w komorze zimnej obejmuje sekwencję kontrolowanych etapów zapewniających dokładne uformowanie części. Każdy z nich, od przygotowania formy po wyjęcie zakrzepłego odlewu, wpływa na jego końcową jakość, wytrzymałość i precyzję.
Przygotowanie formy
Proces rozpoczyna się od przygotowania formy, składającej się z dwóch połówek tworzących gniazdo formujące. Połówki należy oczyścić i pokryć środkiem antyadhezyjnym, aby zapobiec przywieraniu i ograniczyć zużycie.
Ważna jest właściwa temperatura formy. Podgrzanie jej przed odlewaniem ogranicza wady, takie jak niedolewy lub niepełne wypełnienie, a także poprawia przepływ metalu w gnieździe.
Silne zwarcie połówek zapobiega wydostawaniu się metalu podczas wtrysku. Układ zamykania musi utrzymać formę, wytrzymując ciśnienie wywierane przez tłok.
Topienie i przenoszenie metalu
W odlewaniu ciśnieniowym w komorze zimnej stosuje się metale o wysokiej temperaturze topnienia, w tym aluminium, mosiądz i miedź. Najpierw topi się je w oddzielnym piecu, poza maszyną odlewniczą. Po stopieniu metal ostrożnie nabiera się lub przelewa do komory wtryskowej.
Ilość ciekłego metalu musi odpowiadać objętości gniazda. Nadmiar może spowodować wypływki, a zbyt mała porcja prowadzi do niepełnego wypełnienia. Dokładny pomiar zapewnia powtarzalność cyklu.
Wtrysk i wypełnianie formy
Tłok odgrywa w tym etapie kluczową rolę. Gdy ciekły metal znajdzie się w komorze wtryskowej, tłok przesuwa go do przodu pod wysokim ciśnieniem.
Ciśnienie musi wystarczyć do wypełnienia całego gniazda, w tym cienkich ścianek i drobnych detali. Prędkość i siłę tłoka kontroluje się tak, aby uniknąć turbulencji, uwięzionego powietrza i porowatości.
Komora wtryskowa i układ wlewowy kierują metal do gniazda. Właściwy projekt tych kanałów zapewnia płynny przepływ i ogranicza ryzyko wad.
Etap kończy się po całkowitym wypełnieniu gniazda, gdy metal zaczyna krzepnąć pod ciśnieniem.
Chłodzenie, wypychanie i wykańczanie
Po wypełnieniu gniazda ciekły metal chłodzi się i krzepnie w formie. Czas chłodzenia zależy od grubości i wielkości części oraz od stopu. Utrzymanie ciśnienia podczas chłodzenia ogranicza skurcz i poprawia dokładność wymiarową.
Po zakrzepnięciu połówki formy otwierają się, a wypychacze usuwają odlew. Układ wypychania musi wyjąć część bez uszkodzenia jej powierzchni ani kształtu.
Po wyjęciu mogą być potrzebne dalsze operacje: przycinanie naddatku, usuwanie wypływek lub obróbka skrawaniem w celu uzyskania ciaśniejszych tolerancji. Niektóre odlewy poddaje się też obróbce cieplnej lub wykańczaniu powierzchni.
Po tym etapie odlew jest gotowy do kontroli i dalszego wykorzystania w produkcji.
Materiały stosowane w odlewaniu ciśnieniowym w komorze zimnej
Proces wykorzystuje metale, które wytrzymują wysoką temperaturę i zachowują wytrzymałość w wymagających warunkach. Dobiera się je pod kątem temperatury topnienia, trwałości, odporności na korozję i możliwości produkcji precyzyjnych, długowiecznych części.
Metale o wysokiej temperaturze topnienia
Maszyny z komorą zimną są przeznaczone do metali nieżelaznych o wyższej temperaturze topnienia niż stopy stosowane w komorze gorącej. Należą do nich stopy aluminium, stopy miedzi, magnezoraz wybrane stopy cynku o dużej zawartości aluminium.
Najważniejsze zalety metali o wysokiej temperaturze topnienia w odlewaniu ciśnieniowym:
- Większa wytrzymałość i twardość niż w przypadku metali o niskiej temperaturze topnienia
- Odporność na zużycie i odkształcenia w podwyższonej temperaturze
- Przydatność do części konstrukcyjnych i przenoszących obciążenia
Branże takie jak motoryzacja, lotnictwo i produkcja urządzeń przemysłowych często wykorzystują te materiały, ponieważ łączą wytrzymałość z precyzją. Możliwość uzyskiwania złożonych kształtów o powtarzalnej jakości ma kluczowe znaczenie w wymagających zastosowaniach.
Stopy aluminium
Odlewanie ciśnieniowe aluminium jest najczęstszym zastosowaniem maszyn z komorą zimną. Stopy aluminium łączą małą masę z dobrą wytrzymałością mechaniczną i doskonałą odpornością na korozję. Te cechy sprawiają, że nadają się na obudowy, wsporniki i elementy silnika.
Aluminium zapewnia również wysoką przewodność cieplną i elektryczną, co jest przydatne w elektronice i systemach zarządzania ciepłem. Zachowuje właściwości w szerokim zakresie temperatur, dlatego sprawdza się wewnątrz i na zewnątrz budynków.
Producenci często wybierają odlewy aluminiowe do produkcji wielkoseryjnej , ponieważ stop dobrze wypełnia szczegółowe formy. Powstają części o gładkiej powierzchni i dokładnych wymiarach, co ogranicza dodatkową obróbkę.
Typowe zastosowania obejmują:
- Komponenty samochodowe takie jak obudowy przekładni i bloki silnika
- Obudowy elektroniki użytkowej
- Części maszyn przemysłowych wymagające wytrzymałości przy małej masie
Stopy magnezu i miedzi
Stopy magnezu cenione są za najmniejszą gęstość spośród metali konstrukcyjnych. Zapewniają korzystny stosunek wytrzymałości do masy, dlatego stosuje się je w lotnictwie i motoryzacji, gdzie kluczowe jest ograniczenie masy. Magnez oferuje też doskonałą skrawalność i dobrą przewodność cieplną, lecz ze względu na reaktywność wymaga ostrożnego obchodzenia się.
Stopy miedzinatomiast wyróżniają się wysoką wytrzymałością na rozciąganie, odpornością na zużyciei doskonałą przewodnością. Dzięki tym właściwościom nadają się do komponentów elektrycznych, armatury instalacyjnej i części narażonych na duże obciążenia.
Miedź jest cięższa od aluminium i magnezu, ale zapewnia trwałość w zastosowaniach wymagających długiej żywotności i odporności na korozję. Jej zdolność do pracy w skrajnych warunkach sprawia, że jest dobrym wyborem do części przemysłowych i wysokowydajnych.
Stopy magnezu i miedzi poszerzają możliwości odlewania w komorze zimnej, oferując materiały łączące niską masę, wytrzymałość i przewodność w zastosowaniach specjalistycznych.
Odlewanie ciśnieniowe w komorze zimnej a gorącej
Obie metody wykorzystują ciśnienie do wtłaczania ciekłego metalu do formy, lecz różnią się sposobem podawania metalu i zakresem obsługiwanych stopów. Wpływa to na czas cyklu, trwałość narzędzi i rodzaj wytwarzanych części.
Podstawowe różnice
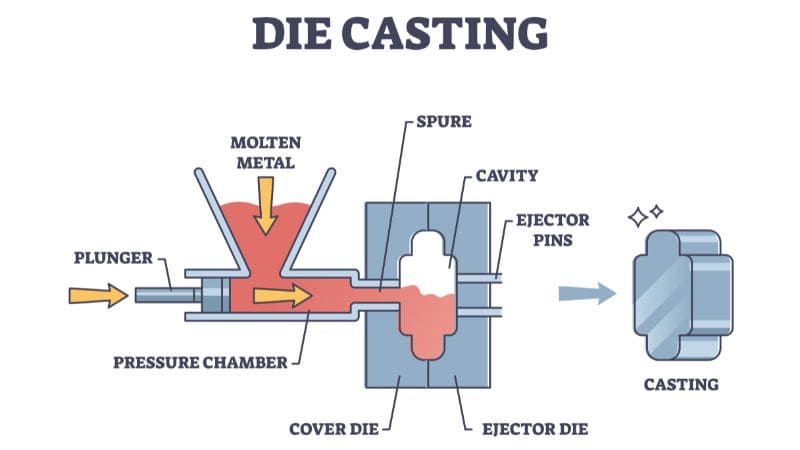
W odlewanie ciśnieniowe w komorze zimnej, ciekły metal wlewa się do oddzielnej tulei wtryskowej, a następnie wtłacza do formy. Proces jest wolniejszy, ponieważ wymaga ręcznego lub automatycznego przelewania. Stosuje się go do metali o wysokiej temperaturze topnienia, takich jak aluminium, mosiądz i niektóre stopy magnezu.
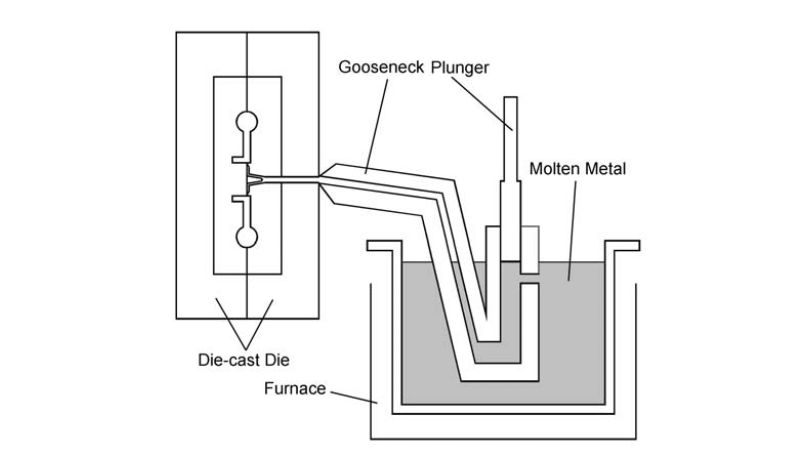
W odlewanie ciśnieniowe w komorze gorącej, układ wtryskowy jest zanurzony w piecu z ciekłym metalem. Maszyna podaje metal bezpośrednio do formy, dzięki czemu proces jest szybszy i wydajniejszy. Metoda ta nadaje się do metali o niższej temperaturze topnienia, takich jak cynk, ołów i niektóre stopy magnezu.
Istotną różnicą jest zużycie urządzeń. Maszyny z komorą gorącą są mniej obciążone, ponieważ stosują stopy o niższej temperaturze topnienia. Maszyny z komorą zimną muszą wytrzymywać wyższe temperatury, które mogą skracać trwałość narzędzi.
| Cecha | Komora zimna | Komora gorąca |
|---|---|---|
| Rodzaj metalu | Aluminium, mosiądz, magnez (wysoka temperatura topnienia) | Cynk, ołów, magnez (niska temperatura topnienia) |
| Szybkość cyklu | Wolniejszy | Szybszy |
| Podawanie metalu | Wlewany do tulei wtryskowej | Podawany bezpośrednio z pieca |
| Zużycie narzędzi | Większe | Mniejsze |
Zastosowania odlewania ciśnieniowego w komorze zimnej
Odlewanie ciśnieniowe w komorze zimnej służy branżom potrzebującym precyzyjnych, trwałych i lekkich części metalowych. Jest szczególnie przydatne do komponentów aluminiowych i innych stopów wymagających wysokiej wytrzymałości oraz dokładnych wymiarów.
Komponenty samochodowe
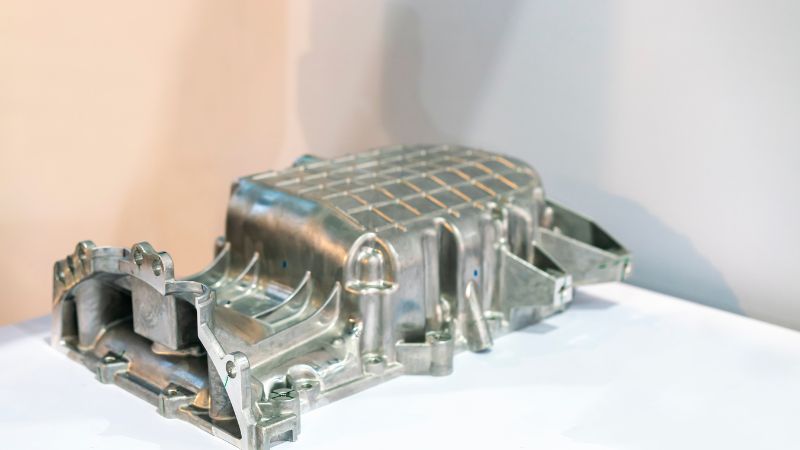
Producenci samochodów wykorzystują odlewanie w komorze zimnej do produkcji bloków silnika, głowic cylindrów i obudów przekładni. Części te muszą wytrzymywać wysoką temperaturę, ciśnienie i naprężenia mechaniczne, dlatego często wykonuje się je z aluminium. Proces zapewnia ciasne tolerancje i powtarzalną jakość, ograniczając potrzebę dodatkowej obróbki.
Tą metodą produkuje się też lekkie części zawieszenia, takie jak wahacze i zwrotnice. Zmniejszenie masy bez utraty wytrzymałości poprawia zużycie paliwa i prowadzenie pojazdu.
Możliwość formowania złożonych kształtów o cienkich ściankach pozwala projektować części łączące osiągi z oszczędnością. Dlatego odlewanie w komorze zimnej jest standardowym procesem we współczesnej motoryzacji.
Części przemysłowe i elektryczne
W urządzeniach przemysłowych odlewane obudowy i wsporniki korzystają z wytrzymałości i trwałości metody z komorą zimną. Można uzyskać gładkie powierzchnie i dokładne wymiary, ograniczając problemy montażowe i zwiększając niezawodność.
Złącza elektryczne, obudowy i korpusy silników wymagają dokładności i odporności na zużycie. Odlewanie w komorze zimnej umożliwia stosowanie stopów takich jak aluminium i miedź, które zapewniają dobrą przewodność i odporność na korozję.
Proces wspiera również wielkoseryjną produkcję powtarzalnych części. Ma to znaczenie w dystrybucji energii, ciężkich maszynach i urządzeniach energii odnawialnej, w których priorytetem są trwałość i bezpieczeństwo.
Elektronika i produkty konsumenckie
Odlewanie w komorze zimnej jest szeroko stosowane w produktach konsumenckich wymagających dobrego wyglądu i trwałości. Urządzenia kuchenne, obudowy elektronarzędzi i okucia meblowe często wykonuje się z aluminium ze względu na wytrzymałość i estetyczne wykończenie.
W elektronice proces wykorzystuje się do produkcji obudów telefonów komórkowych, zawiasów laptopów i obudów sprzętu audio. Części te muszą być lekkie, a jednocześnie wystarczająco wytrzymałe, by chronić wrażliwe komponenty.
Gładkie powierzchnie i drobne detale uzyskiwane w odlewaniu ograniczają liczbę operacji wykańczających. Obniża to koszty i zapewnia atrakcyjny wygląd. Połączenie funkcjonalności i wzornictwa sprawia, że proces jest cenny na rynku produktów konsumenckich.
Najczęściej zadawane pytania
Jakie są główne zalety odlewania ciśnieniowego w komorze zimnej?
Proces zapewnia wysoką dokładność wymiarową i gładkie powierzchnie. Pozwala wykonywać cienkie ścianki i złożone kształty, trudne do uzyskania innymi metodami.
Umożliwia też produkcję dużych serii o stałej jakości, co jest wydajne dla branż potrzebujących dużych ilości części.
Gdzie najczęściej stosuje się odlewanie ciśnieniowe w komorze zimnej?
Producenci samochodów stosują je do bloków silnika, obudów przekładni i części konstrukcyjnych. Branża lotnicza wykorzystuje je do lekkich, a zarazem wytrzymałych komponentów.
Proces stosuje się także do obudów elektronicznych i sprzętu medycznego wymagającego precyzji oraz trwałości.
Jakie są ograniczenia odlewania ciśnieniowego w komorze zimnej?
Urządzenia wymagają większych nakładów początkowych, ponieważ potrzebny jest oddzielny piec. Proces może też być wolniejszy niż odlewanie w komorze gorącej z powodu dodatkowego etapu przenoszenia ciekłego metalu.
Nie jest optymalny dla bardzo dużych części ani metali o niskiej temperaturze topnienia, które lepiej nadają się do komory gorącej.







