
Bloki silnika należą do elementów o najbardziej złożonej konstrukcji w każdym silniku spalinowym. Prawidłowe przeprowadzenie procesu odlewania stanowi ogromne wyzwanie – zwłaszcza w przypadku odlewania ciśnieniowego bloków silnika, co wiąże się ze skomplikowanymi etapami doboru stopu, projektowania formy oraz kontroli procesu.
Niniejszy przewodnik omawia kluczowe czynniki związane z zaopatrzeniem i produkcją elementów bloków silnika wytwarzanych metodą odlewania ciśnieniowego, w tym:
- Kiedy odlewanie ciśnieniowe jest właściwym wyborem
- Jakie czynniki konstrukcyjne wpływają na wykonalność produkcji i złożoność oprzyrządowania
- Jak dobór materiału wpływa na właściwości użytkowe
- Jakie środki kontroli jakości wspierają utrzymanie powtarzalności produkcji
- Które kompetencje dostawcy są najważniejsze
Inżynierowie i zespoły ds. zaopatrzenia oceniające projekty produkcji bloków silnika znajdą tu szczegółowe informacje techniczne, które pozwolą im zadawać trafniejsze pytania i szybciej wskazać odpowiedniego partnera produkcyjnego.
Rola odlewania ciśnieniowego w produkcji bloków silnika
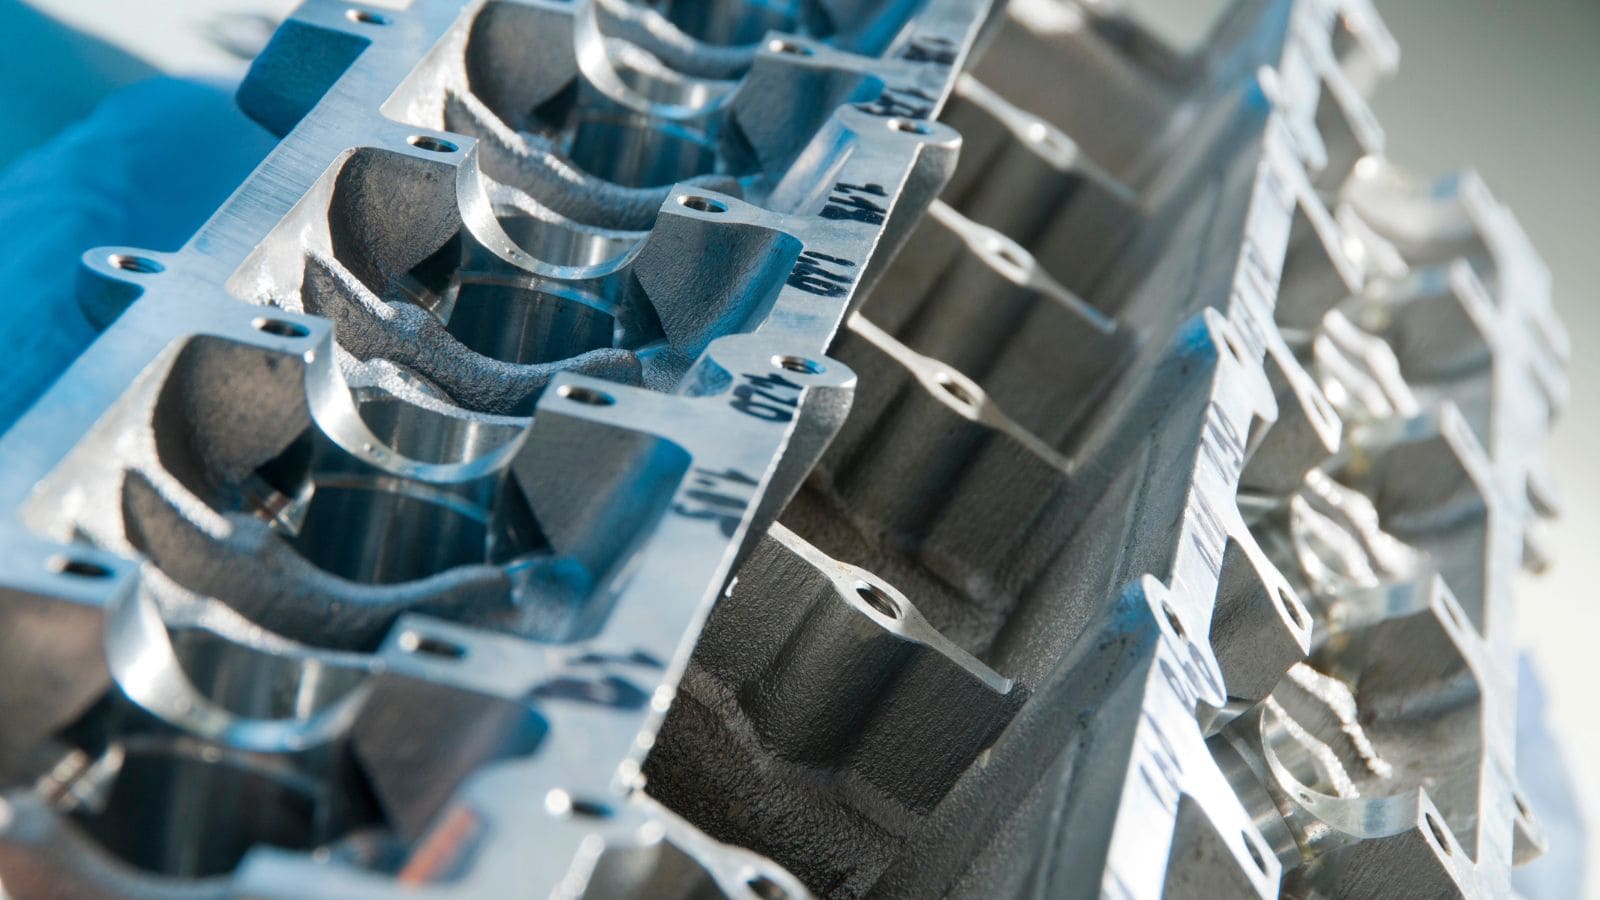
Odlewane aluminiowe elementy silników muszą odznaczać się wysoką wytrzymałością konstrukcyjną, stabilnością wymiarową oraz szczelnością kanałów wewnętrznych. Wymagania te narzucają surowe kryteria w zakresie konstrukcji odlewu, jakości oprzyrządowania oraz kontroli procesu.
Wybór najodpowiedniejszej metody odlewania zależy od szeregu czynników, w tym wielkości produkcji, geometrii części oraz wymagań materiałowych. Spośród dostępnych opcji, ciśnieniowe odlewanie aluminium (HPDC) wyróżnia się specyficznym podejściem technologicznym; jest to praktyczne rozwiązanie w przypadku produkcji średnio- i wielkoseryjnej, gdzie koszty oprzyrządowania mogą zostać rozłożone na większą liczbę wyprodukowanych elementów.
W przypadku projektów realizowanych w mniejszej skali lub elementów o bardzo złożonych kanałach wewnętrznych, bardziej ekonomicznym rozwiązaniem mogą okazać się alternatywne metody odlewania, takie jak te przedstawione w poniższej tabeli.
Porównanie metody HPDC z odlewaniem w formach piaskowych oraz technologią odlewów żeliwnych
|
Proces
|
Najlepsze zastosowanie
|
Zalety
|
Ograniczenia
|
|---|---|---|---|
|
HPDC
|
Aluminiowe elementy produkowane w seriach średniej i dużej wielkości
|
Krótki cykl produkcyjny, wysoka powtarzalność, kształt zbliżony do docelowego (near-net-shape)
|
Wysoki koszt oprzyrządowania, ograniczenia w zakresie geometrii wewnętrznej
|
|
Odlewanie w formach piaskowych
|
Mniejsza skala produkcji, złożone kanały wewnętrzne
|
Elastyczność, niższy koszt oprzyrządowania
|
Wolniejszy proces, bardziej chropowata powierzchnia, większy zakres obróbki
|
|
Odlew z żeliwa
|
Wytrzymałe bloki silnika z żeliwa, przystosowane do dużych obciążeń
|
Wysoka sztywność i odporność na zużycie
|
Większa masa, wolniejsza produkcja
|
Kluczowe aspekty projektowania bloków silnika wytwarzanych metodą odlewania ciśnieniowego
Konstrukcja bloku silnika ma bezpośredni wpływ na wykonalność odlewu, złożoność oprzyrządowania oraz wymagania dotyczące późniejszej obróbki mechanicznej. W przypadku elementów odlewanych ciśnieniowo należy na wczesnym etapie przeanalizować takie czynniki, jak układ kanałów wewnętrznych, jednorodność grubości ścianek oraz charakterystyka przepływu materiału w formie, aby ograniczyć ryzyko produkcyjne i zoptymalizować koszty.
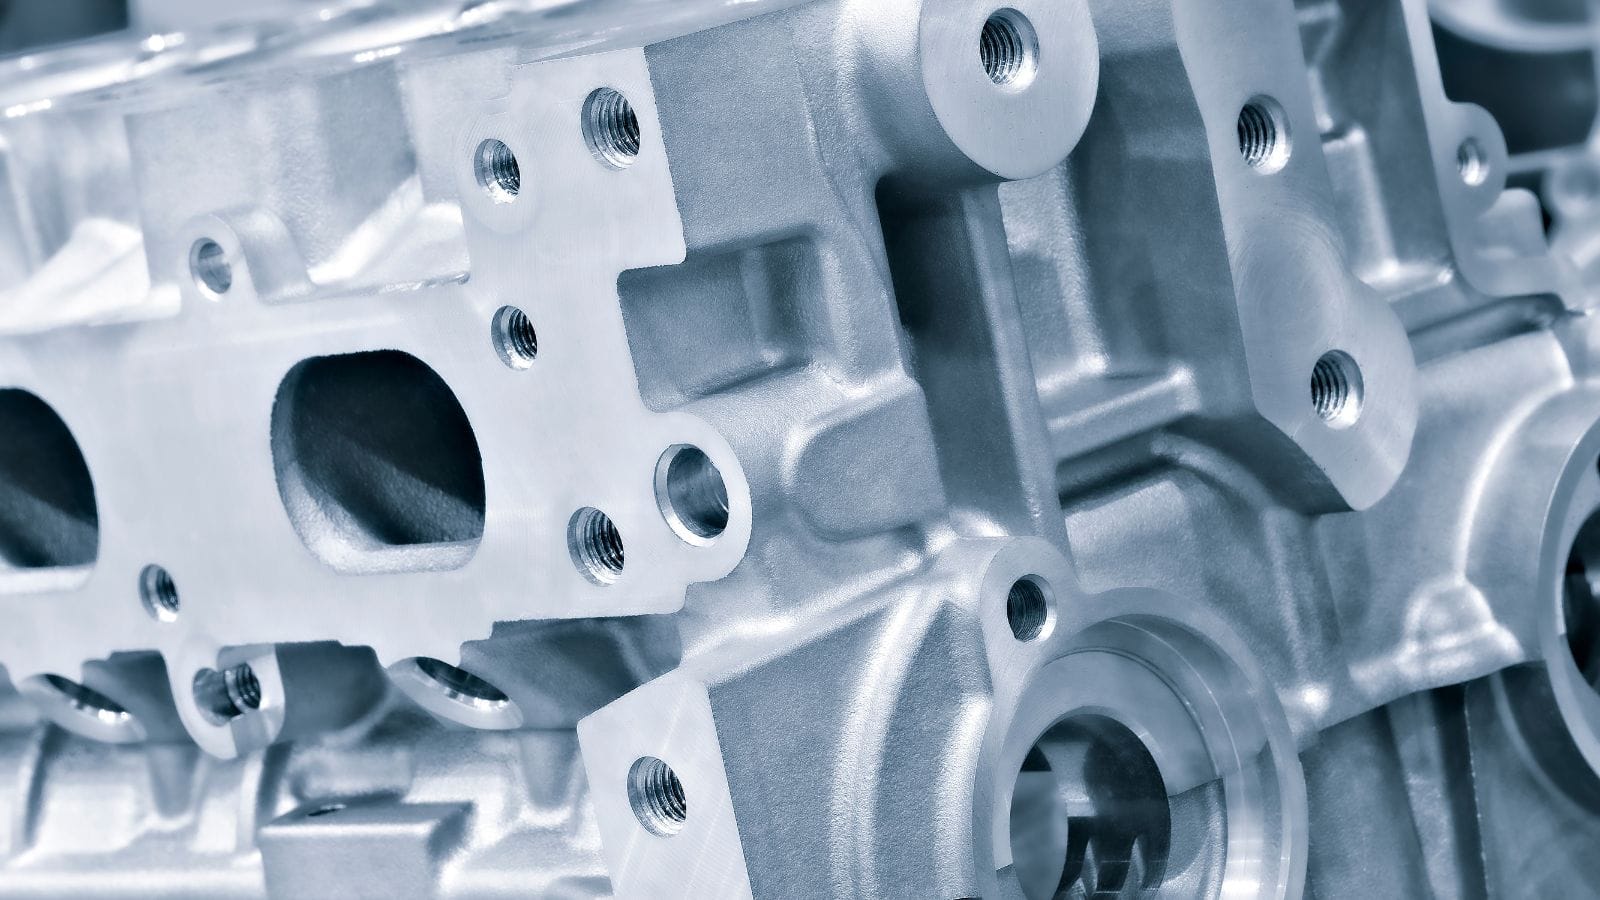
Kanały wewnętrzne i geometria funkcjonalna
Elementy wewnętrzne, takie jak kanały chłodzące (płaszcze wodne), kanały olejowe oraz powierzchnie styku z gładzią cylindra, często stanowią największe wyzwanie przy projektowaniu odlewu bloku silnika. W obszarach tych konieczne jest znalezienie kompromisu między wytrzymałością konstrukcyjną, parametrami termicznymi w warunkach wysokich temperatur a złożoną geometrią – wszystko to w ramach ograniczonej przestrzeni odlewu.
W przypadku elementów wytwarzanych metodą odlewania ciśnieniowego złożone kanały wewnętrzne – mieszczące niekiedy układ korbowy lub zatapiane tuleje żeliwne – mogą komplikować budowę oprzyrządowania i wymagać dodatkowej obróbki mechanicznej w celu spełnienia ostatecznych wymogów funkcjonalnych. Wczesna weryfikacja projektu pod kątem technologii wytwarzania (DFM) oraz analiza przepływu materiału w formie pozwalają potwierdzić, czy dany element można wytwarzać w sposób powtarzalny i ekonomiczny.
Kwestie związane z grubością ścianek i obróbką mechaniczną
Jednym z kluczowych czynników projektowych w odlewaniu ciśnieniowym jest zachowanie równomiernej grubości ścianek. Znaczne różnice w przekrojach mogą zwiększać ryzyko powstawania wad skurczowych, odkształceń oraz odchyleń wymiarowych, zwłaszcza w przypadku elementów o złożonej konstrukcji.
Prawidłowo zaprojektowany odlew powinien również umożliwiać efektywną obróbkę mechaniczną na dalszych etapach produkcji. Wytwarzanie elementów o kształcie zbliżonym do docelowego (tzw. *near-net-shape*) pozwala ograniczyć naddatki materiałowe, skrócić czas obróbki i zwiększyć efektywność wykorzystania materiału; wymaga to jednak stabilności wymiarowej odlewów oraz opracowania praktycznego planu obróbki już na wstępnym etapie projektu.
Przepływ materiału w formie a wykonalność oprzyrządowania
Projektowanie form do złożonych odlewów bloków silnika musi uwzględniać równomierne wypełnianie, skuteczne odpowietrzanie oraz bezproblemowe wyjmowanie gotowego elementu. Brak odpowiedniej kontroli nad przepływem może prowadzić do powstawania wad, takich jak porowatość, niedolewy czy niepełne wypełnienie formy, co negatywnie wpływa zarówno na jakość części, jak i na efektywność późniejszej obróbki mechanicznej.
Symulacja przepływu w formie stanowi zatem istotny element wstępnej oceny projektu. Pozwala ona zidentyfikować nierównomierności wypełniania, miejsca, w których może uwięznąć powietrze, oraz inne ryzyka produkcyjne jeszcze przed przystąpieniem do budowy oprzyrządowania, co skraca czas realizacji projektu i minimalizuje koszty ewentualnych poprawek.
Wybór stopu do odlewania ciśnieniowego bloków silnika
Dobór materiału wpływa na właściwości użytkowe odlewu, wytrzymałość elementu, odporność na korozję oraz wydajność obróbki. W przypadku odlewanych ciśnieniowo elementów bloków silnika często preferowane są stopy aluminium, ponieważ zapewniają one korzystny kompromis między redukcją masy, właściwościami termicznymi a efektywnością produkcji.
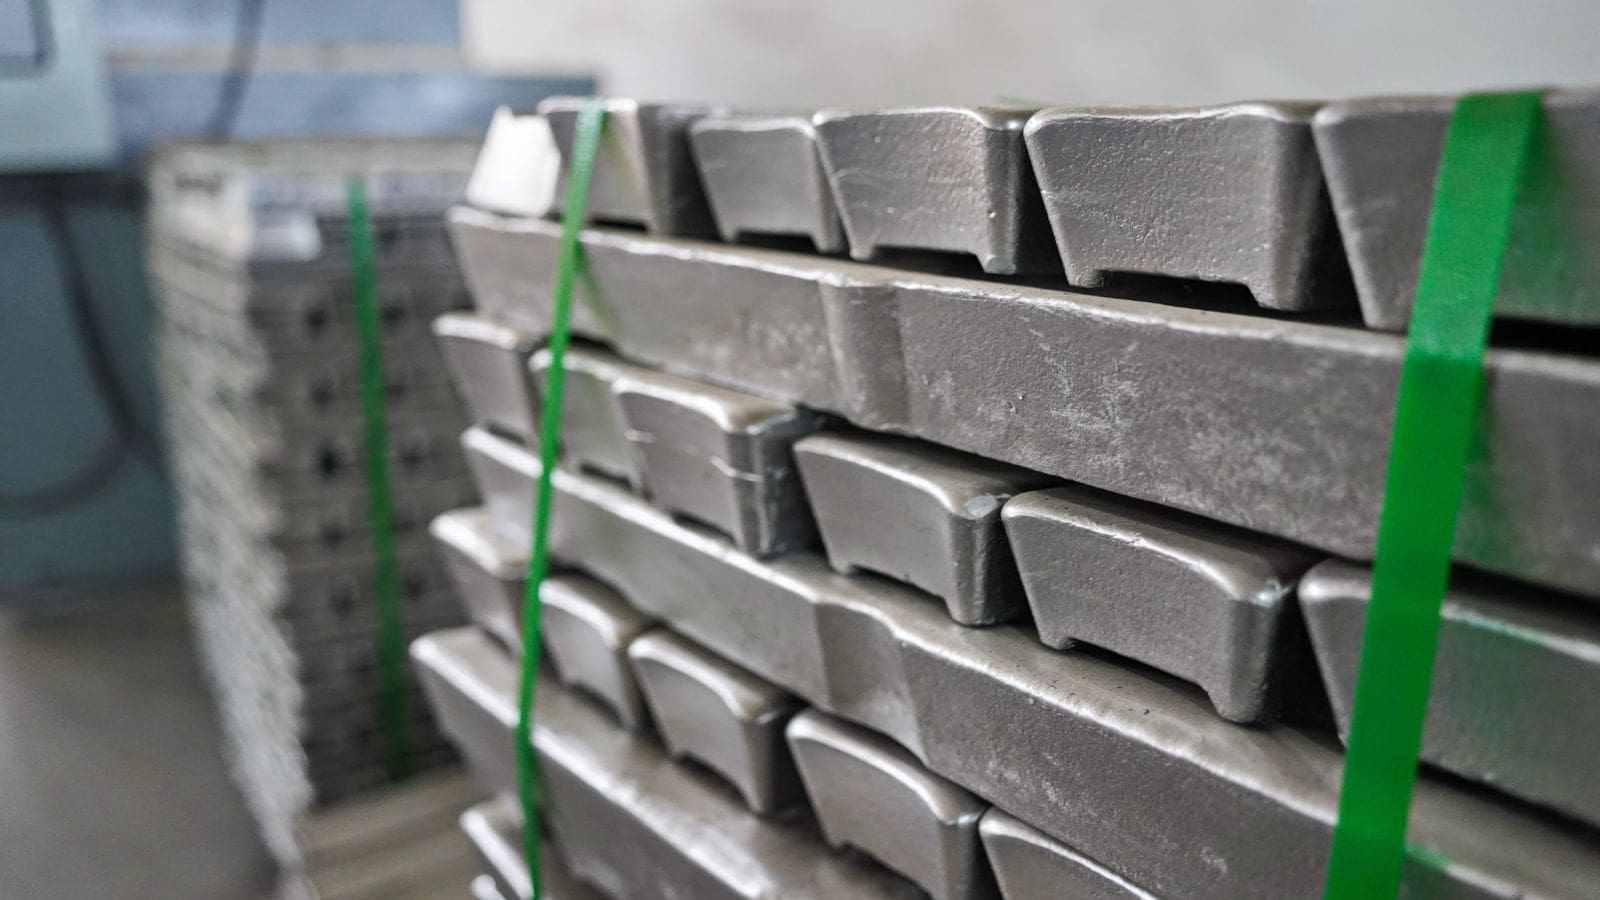
Aluminiowy blok silnika: zalety i ograniczenia materiałowe
Stopy aluminium Są szeroko stosowane w odlewach motoryzacyjnych – zwłaszcza w samochodach osobowych i lekkich pojazdach ciężarowych – dzięki doskonałej odporności na korozję wywoływaną przez płyn chłodzący silnik oraz stabilnym właściwościom w wysokich temperaturach.
Choć w niektórych zastosowaniach rozważa się wykorzystanie magnezu, wielu producentów pojazdów (OEM) przeszło na stosowanie odlewów aluminiowych w nowoczesnych silnikach spalinowych, aby umożliwić redukcję masy, poprawić odprowadzanie ciepła i zwiększyć ogólną efektywność pojazdu.
Aluminium charakteryzuje się jednak mniejszą sztywnością i odpornością na zużycie niż żeliwo. Z tego względu dobór materiału musi zawsze uwzględniać wymagania konstrukcyjne i funkcjonalne danej części. Na przykład w silnikach Diesla do ciężkich zastosowań nadal niekiedy wykorzystuje się żeliwo.
Popularne stopy aluminium do odlewania ciśnieniowego (HPDC)
|
Stop
|
Typ
|
Kluczowe właściwości
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Wysoka lejność; szerokie zastosowanie w przypadku złożonych odlewów ciśnieniowych
|
|
A360
|
Al-Si-Mg
|
Lepsza odporność na korozję; odpowiedni do zastosowań w trudniejszych warunkach środowiskowych
|
|
A356 / A357
|
Al-Si-Mg
|
Stopy podatne na obróbkę cieplną; stosowane tam, gdzie wymagane są lepsze właściwości mechaniczne
|
Spośród nich stopy A380 i ADC12 są powszechnie stosowane w procesie ciśnieniowego odlewania aluminium ze względu na dobre właściwości odlewnicze i przydatność do wytwarzania elementów o złożonych kształtach. Stopy A356 i A357 można rozważyć w przypadkach wymagających wyższej wytrzymałości lub poddania odlewów obróbce cieplnej, choć wiążą się one zazwyczaj z bardziej wymagającymi warunkami procesu.
Kontrola jakości i walidacja procesu
W przypadku złożonych odlewów ciśnieniowych, takich jak elementy bloku silnika, kontrola jakości ma kluczowe znaczenie dla ograniczenia ryzyka produkcyjnego oraz zapewnienia bezproblemowej dalszej obróbki mechanicznej i montażu. Do typowych problemów należą porowatość, niedolania (zimne szwy) oraz odchyłki wymiarowe; wszystkie te czynniki mogą wpływać na właściwości konstrukcyjne, szczelność oraz ogólną powtarzalność wyrobów.
Typowe zagrożenia dla jakości w odlewaniu ciśnieniowym
Porowatość, niepełne wypełnienie formy oraz niestabilność wymiarowa to jedne z najczęstszych problemów występujących przy produkcji złożonych odlewów aluminiowych. Jeśli nie zostaną one opanowane na wczesnym etapie projektowania oprzyrządowania i opracowywania procesu, mogą negatywnie wpłynąć na wytrzymałość mechaniczną, szczelność oraz efektywność obróbki.
Aby ograniczyć to ryzyko, dostawcy zazwyczaj opierają się na analizie przepływu metalu w formie, stabilnych parametrach procesu oraz walidacji próbnej przed rozpoczęciem produkcji seryjnej. Celem jest nie tylko wykrycie widocznych wad, ale także zapewnienie powtarzalnej jakości części w całym cyklu produkcyjnym.
Badania szczelności i kontrola nieniszcząca
W przypadku elementów wyposażonych w wewnętrzne kanały przepływowe dla chłodziwa lub oleju, badania szczelności stanowią istotny element zapewnienia jakości. Testy ciśnieniowe pozwalają potwierdzić, że kluczowe kanały zostały prawidłowo ukształtowane i uszczelnione, zanim część trafi do montażu lub wysyłki.
Do oceny jakości wewnętrznej odlewu bez konieczności jego przecinania można również wykorzystać metody badań nieniszczących, takie jak inspekcja rentgenowska (RT). Metody te umożliwiają wykrycie wewnętrznej porowatości i wspierają walidację procesu, zwłaszcza podczas prób oprzyrządowania oraz na wczesnych etapach produkcji.
Kontrola wymiarowa i weryfikacja po odlewaniu
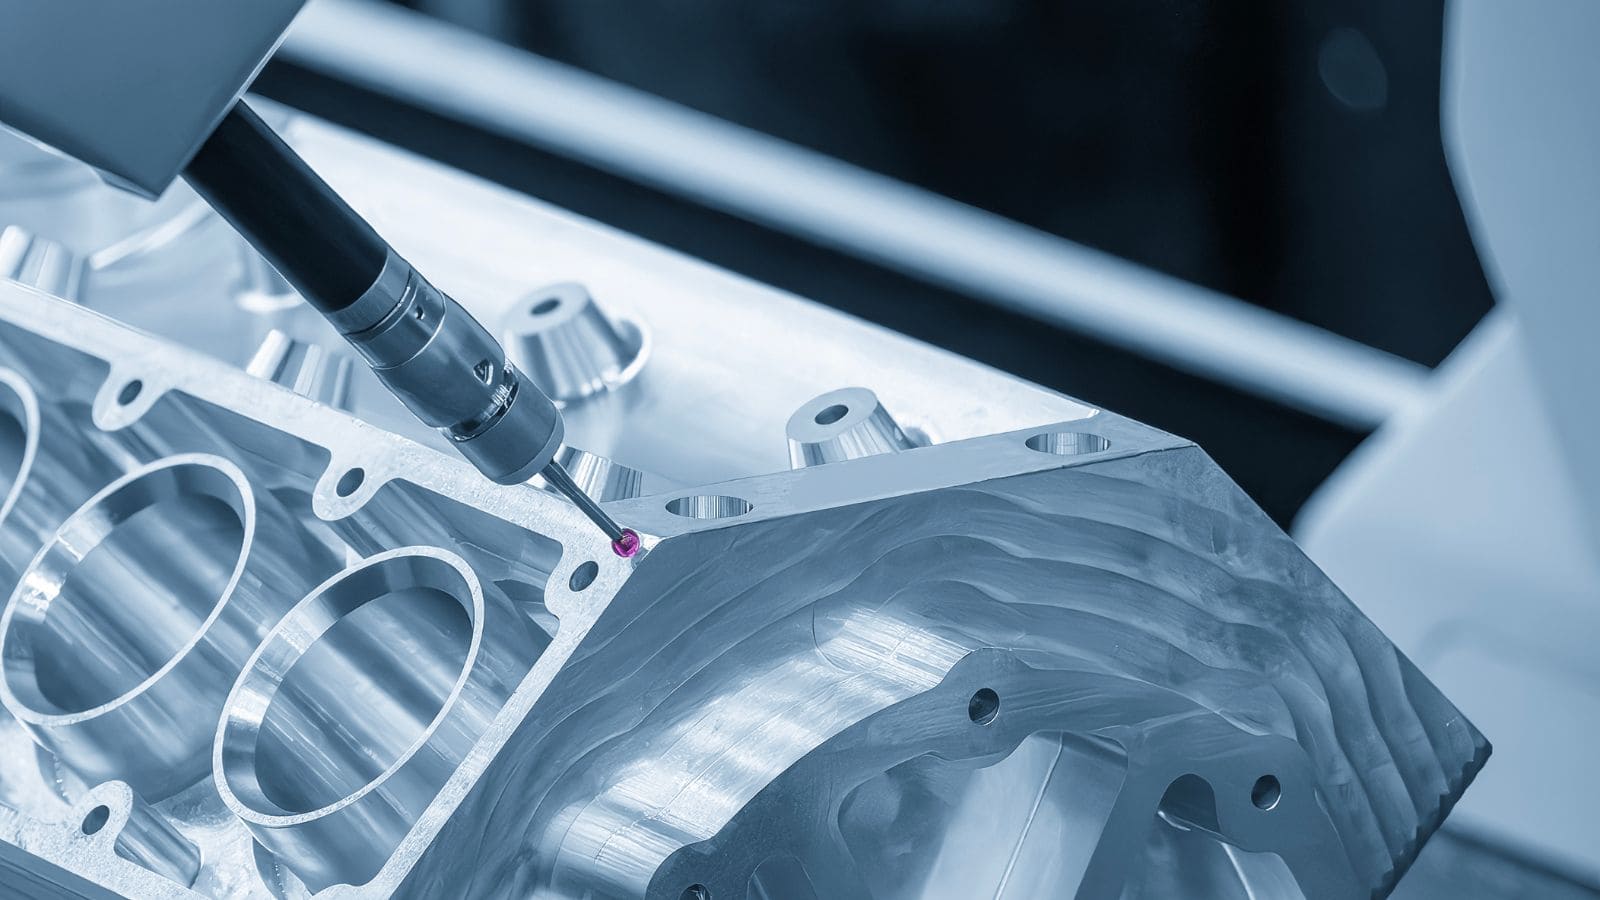
Zachowanie dokładności wymiarowej ma kluczowe znaczenie dla części wymagających dalszej obróbki mechanicznej lub montażu z zachowaniem ścisłych tolerancji. Do weryfikacji kluczowych cech oraz potwierdzenia zgodności odlewu ze specyfikacją po próbach oprzyrządowania i korektach procesu powszechnie stosuje się pomiary na maszynach współrzędnościowych (CMM).
W przypadku bardziej złożonych powierzchni lub elementów o skomplikowanych kształtach, dodatkowym wsparciem podczas walidacji może być skanowanie 3D. W połączeniu z przejrzystymi raportami z kontroli, metody te pozwalają na wczesne wykrycie odchyleń wymiarowych i zwiększają pewność co do jakości przed rozpoczęciem produkcji masowej.
Wymagane kompetencje dostawcy
Nie każdy dostawca odlewów ciśnieniowych dysponuje możliwościami niezbędnymi do realizacji projektów obejmujących złożone elementy konstrukcyjne. W przypadku projektów dotyczących bloków silnika zakres kompetencji dostawcy powinien wykraczać poza sam proces odlewania. Opracowywanie oprzyrządowania, walidacja procesu, obróbka mechaniczna oraz kontrola jakości muszą stanowić elementy jednego, skoordynowanego systemu produkcyjnego.
Inżynieria oprzyrządowania i analiza przepływu w formie
Kompetentny dostawca powinien być w stanie wspierać projekt już na etapie przygotowania oprzyrządowania, w tym poprzez analizę DFM (projektowanie pod kątem wytwarzalności), projektowanie formy oraz analizę przepływu materiału w formie. Wczesna symulacja przepływu w formie pozwala zidentyfikować potencjalne problemy, takie jak nierównomierne wypełnienie gniazda, ryzyko uwięzienia powietrza czy inne kwestie związane z wytwarzalnością, jeszcze przed wykonaniem oprzyrządowania. Pozwala to ograniczyć opóźnienia w procesie rozwoju produktu oraz uniknąć niepotrzebnych poprawek.
Zintegrowane możliwości w zakresie systemów CAD/CAM/CAE usprawniają również komunikację między etapami projektowania części, wytwarzania formy i późniejszej obróbki mechanicznej. Jest to szczególnie istotne w przypadku złożonych odlewów, które wymagają ścisłej koordynacji pomiędzy precyzją wykonania oprzyrządowania a późniejszą kontrolą wymiarową.
Kontrola jakości, obróbka mechaniczna i wsparcie produkcji
W przypadku kluczowych elementów odlewanych korzystna jest współpraca z dostawcą, który potrafi połączyć procesy odlewania, kontroli i obróbki wykańczającej w ramach jednego systemu produkcyjnego. Pozwala to ograniczyć ryzyko związane z transportem międzyetapowym, usprawnić identyfikowalność wyrobów oraz skrócić czas reakcji w przypadku konieczności wprowadzenia korekt w procesie.
Realizacja we własnym zakresie obróbka po odlewaniu obróbka CNC, kontrola wymiarowa i raportowanie jakości są szczególnie istotne w projektach wymagających zachowania ścisłych tolerancji lub spełnienia wymogów dotyczących szczelności funkcjonalnej. Dodatkowe usługi wykańczania lub wsparcie w zakresie montażu mogą również uprościć łańcuch dostaw dla klientów realizujących wieloetapowe projekty.
Co przygotować przed wysłaniem zapytania ofertowego (RFQ)
Przed wysłaniem zapytania ofertowego dotyczącego projektu bloku silnika wykonywanego metodą odlewania ciśnieniowego warto wcześniej przygotować kluczowe informacje techniczne i handlowe. Umożliwia to dostawcy dokładniejszą ocenę wykonalności projektu i szybsze przygotowanie oferty.
Typowe informacje zawarte w zapytaniu ofertowym mogą obejmować:
- rysunki 2D i pliki CAD 3D
- wymagania dotyczące materiału lub stopu
- szacunkowy roczny wolumen produkcji
- wymagania dotyczące obróbki mechanicznej
- wymagania dotyczące szczelności lub wytrzymałości konstrukcyjnej
- wymagania dotyczące kontroli i dokumentacji
- Harmonogram projektu i oczekiwane terminy realizacji
W razie potrzeby firma Moldiecasting wspiera klientów na wczesnym etapie realizacji projektu, oferując analizę DFM (projektowanie pod kątem wytwarzania), analizę przepływu tworzywa/metalu w formie, opracowanie oprzyrządowania, obróbkę mechaniczną oraz kontrolę jakości, co pozwala sprawniej przejść od fazy koncepcji do produkcji.
Rozpocznij swój projekt odlewania ciśnieniowego z firmą Moldiecasting
Moldiecasting oferuje kompleksowe usługi w zakresie odlewania ciśnieniowego, obejmujące analizę DFM, analizę przepływu w formie, oprzyrządowanie, obróbkę mechaniczną i kontrolę jakości. W przypadku złożonych odlewów, takich jak bloki silnika czy inne aluminiowe elementy konstrukcyjne, wczesne wsparcie inżynieryjne pomaga ograniczyć ryzyko związane z procesem rozwoju produktu i zwiększyć efektywność produkcji.
Jeśli dysponujesz już rysunkami technicznymi, specyfikacją wymagań użytkowych lub planami dotyczącymi rocznej wielkości produkcji, nasz zespół pomoże ocenić wykonalność projektu i przygotować wycenę. Odwiedź stronę moldiecasting.com aby przesłać zapytanie i omówić projekt produkcji bloku silnika z firmą Moldie.







