
金属の表面処理として広く使われている 表面処理 である陽極酸化は、制御された酸化皮膜を形成し、金属表面を強化・保護する技術です。しかし、この工程には技術知識や選定要因など、さらに考慮すべき点があります。
本ガイドでは、各種陽極酸化の仕組みや特長、コスト、耐摩耗性、外観のバランスを詳しく解説し、プロジェクトに合った選択を支援します。
陽極酸化の種類による工程の違い
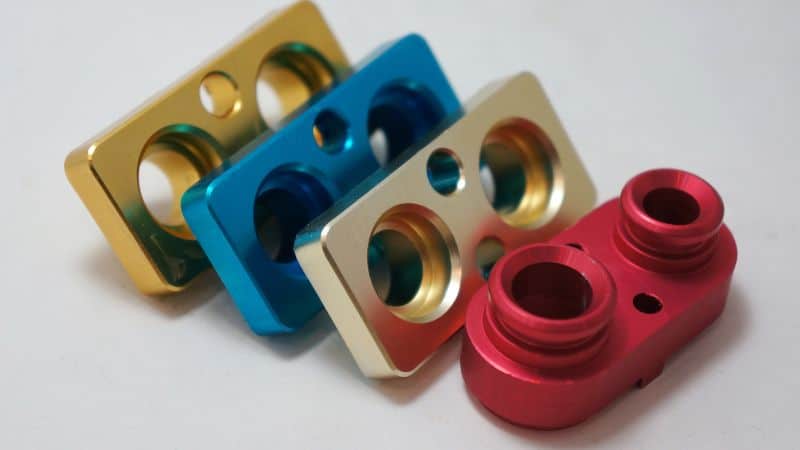
陽極酸化はいずれも制御された電気化学的酸化によって金属表面を変化させますが、形成される酸化皮膜は大きく異なります。次の種類から選ぶには、それぞれの違いを理解することが重要です: タイプI(クロム酸)、タイプII(硫酸)、タイプIII(硬質皮膜) 陽極酸化。
基本原理はシンプルです。通常は限られた種類の金属で作られるワークピース( アルミニウム、亜鉛、マグネシウム、チタンなど)を酸性電解液に浸し、直流電流を流すと、ワークピースと一体化した保護皮膜が成長します。ただし、主な違いを生む条件は次の四つです:
- 電解液の化学組成: 使用する酸の種類が主な分類基準です。クロム酸、硫酸、リン酸は、それぞれ金属との反応が異なります。
- 温度: 運用上、最も重要な要因の一つです。浴温を低く(約0~10°C/32~50°F)すると、生成中の酸化皮膜の溶解が大幅に遅くなり、より緻密で硬く厚い皮膜が形成されます。一般的な装飾用陽極酸化は、より高い常温に近い温度で行います。
- 電流密度/電圧: 電流を高くすると酸化反応が強まり、皮膜の成長が速くなるとともに、酸化皮膜の微細構造にも影響します。
- 処理時間: 浴中の処理時間は、他の条件で定められる限度内で、皮膜厚と直接関係します。
タイプI陽極酸化:クロム酸陽極酸化
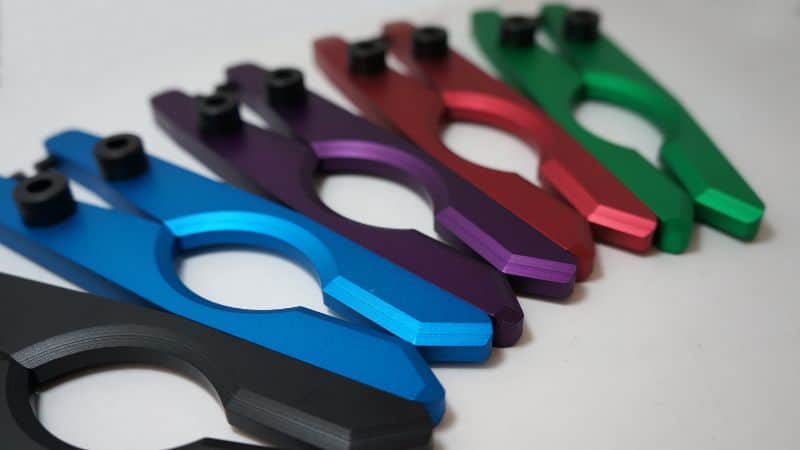
タイプI陽極酸化はクロム酸陽極酸化とも呼ばれ、電解液に クロム酸(H₂CrO₄) を使用します。この溶液で形成される酸化皮膜は気孔が少なく、非常に薄いのが特長で、一般に 0.00002~0.0001インチ (0.5~2.5ミクロン)です。皮膜は表面に強く密着し、寸法をほとんど変えずに耐食性をもたらします。
タイプIIで使う硫酸よりクロム酸浴の反応は穏やかなため、母材への作用を抑え、 表面仕上げを保ちます。形成された酸化皮膜は密着性に優れるため、塗料や接着剤の下地としてよく使われます。
利点と制約
タイプI陽極酸化の保護酸化皮膜は薄く滑らかで、部品に 耐久性と軽量性を兼ね備えた 皮膜を形成します。重要な耐食保護を提供し、精密面の細部も維持します。
一般的な皮膜厚は0.00005~0.0001インチで、寸法変化は無視できる程度です。ただし、硫酸陽極酸化や硬質陽極酸化の厚い皮膜と比べて耐摩耗性は低くなります。
クロム酸には六価クロムが含まれるため、環境および健康に関する管理が必要となり、一部施設では使用が制限されます。
代表的な用途
タイプI陽極酸化は、寸法精度の維持、塗装・接着剤用下地の形成、軽量部品の腐食防止が重要な航空宇宙、軍事、精密産業用途で主に指定されます。
- 航空宇宙: 寸法変化を最小限に抑え、耐食性が必須となる構造アセンブリ、操縦翼面、飛行上重要な部品、締結部品に使われます。
- 軍事・防衛: 確実な保護が求められ、後続のコーティングの下地となることも多い、精密な筐体、コネクター、野外用機器に施されます。
- 産業・自動車: 密着性と皮膜下の腐食防止が優先される部品に、薄い保護皮膜や優れた接着・塗装下地として使用されます。
タイプII陽極酸化:硫酸陽極酸化
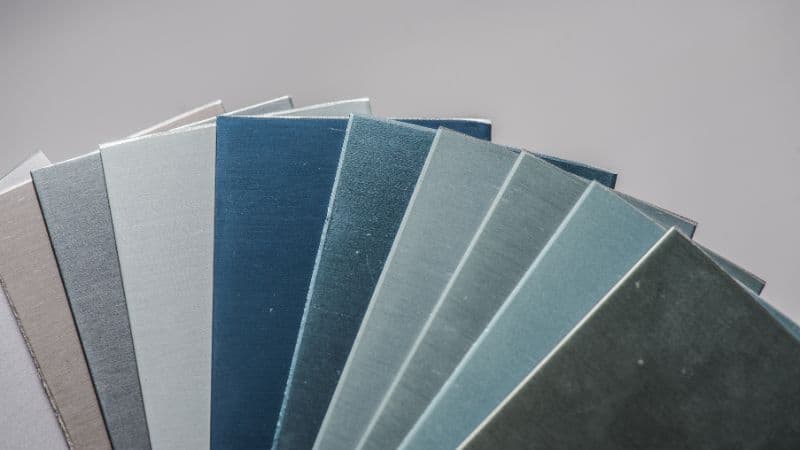
この工程は、他の陽極酸化と同じ基本原理を用いますが、電解液を脱イオン水で希釈した硫酸に置き換え、温度を65~75°F(18~24°C)に保ちます。
皮膜厚は通常0.0001~0.001インチで、厚い皮膜ほど耐食性と耐摩耗性が高くなります。
陽極酸化後は酸の残留物を除くため部品を十分にすすぎます。酸化皮膜の気孔は熱水または酢酸ニッケル溶液で封孔できます。この封孔工程で耐食性を安定させ、必要に応じて後続の 着色陽極酸化 に向けて表面を整えます。
主な性能と特長
産業・消費者向け用途
タイプII陽極酸化は最も一般的な工程です。耐食性、表面耐久性、電気絶縁性、着色の自由度を、費用対効果よくバランスさせる必要がある用途に選ばれます。
- 航空宇宙・自動車: 大気や穏やかな薬品にさらされる構造用継手、アセンブリ、装飾トリムを保護します。
- 建築: 色の一貫性と耐候性が重要な建築用パネルや設備に使われます。
- 消費財: 調理器具、カメラ筐体、電子機器の筐体、船舶用継手など、耐摩耗性と外観の向上が役立つ製品に使われます。
- 電子機器: 短絡防止が重要なヒートシンクや筐体などの部品に、電気絶縁性と表面保護を提供します。
タイプIII陽極酸化:硬質陽極酸化
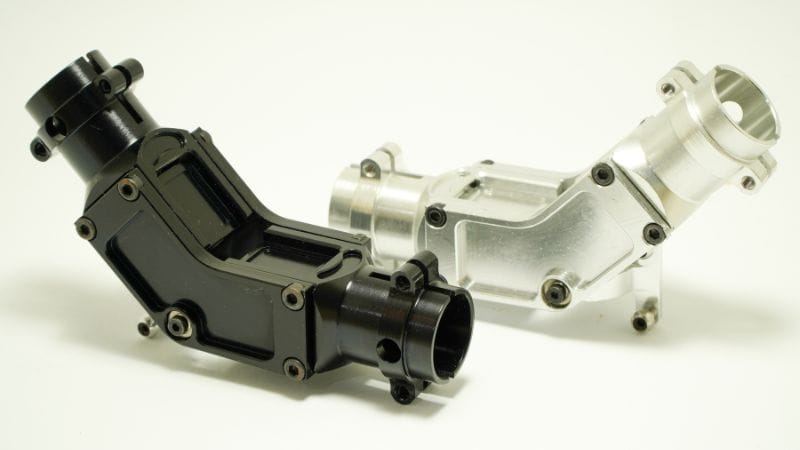
タイプIII陽極酸化は硬質陽極酸化とも呼ばれます。硫酸電解液、低い浴温(通常32~50°Fまたは0~10°C)、約20~36 A/ft²の電流密度が特長です。
厚い酸化皮膜の一般的な厚さは 0.001~0.004インチです。この厚さのおよそ半分は母材内部へ成長し、残りの半分は外側へ成長します。
安定した低温によって皮膜の成長速度を制御し、焼けを減らして、より均一な皮膜を形成します。最終的な硬度と色は電圧と電流密度で決まり、合金組成と皮膜厚に応じて濃い灰色から黒色まで変化します。
硬質皮膜の利点:耐摩耗性と耐久性
硬質陽極酸化は、 耐摩耗性を大幅に向上させます。酸化皮膜は60~70 HRCに達し、多くの鋼材より硬くなります。この向上により、滑りや摩擦、研磨材との接触による表面損傷を抑えます。
薄い装飾用陽極酸化(タイプII)とは異なり、タイプIIIは高圧や振動など厳しい条件でも長期性能を発揮します。また、電気絶縁体として働き、高温でも強度を失わずに耐えられます。
こうした特性を組み合わせた硬質陽極酸化は、長い使用寿命が重視される産業用途で価値があります。金属同士の摩耗を抑え、保全間隔を延ばし、寸法精度を維持します。皮膜の気孔構造に潤滑剤やシール材を保持させ、摩擦抵抗と腐食管理をさらに高めることもできます。
主な用途
タイプIII硬質陽極酸化は、極端な摩耗、摩擦、高圧、過酷な環境にさらされる部品に指定されます。表面硬度、耐久性、寿命を最大化することが主な目的です。
- 航空宇宙・防衛: エンジン部品、ランディングギア、アクチュエーター、銃器のレシーバーなど、摩耗の大きい部品を保護します。
- 自動車・船舶: ピストン、バルブ、サスペンション部品など、大きな熱、摩擦、腐食性物質にさらされる部品に使われます。
- 産業機械: 故障時の損失が大きく、保全間隔を延ばす必要がある歯車、油圧部品、金型、その他の設備に施されます。
- スポーツ用品・電子機器: 自転車部品に硬く保護性の高い表面を与え、電子機器の筐体やコネクターに絶縁性と耐久性をもたらします。
その他の特殊な陽極酸化方法
主な種類に加えて、いくつかの 特殊な陽極酸化方法 が特定の技術的・美的目的に使われます。これらの工程は、設計や性能のニーズに合わせて酸化皮膜の厚さ、構造、外観を変えます。
封孔と後処理の選択肢
温水封孔と常温封孔
封孔は、陽極酸化槽で形成された微細な気孔を閉じます。最も一般的な方法は、 温水封孔 と 常温封孔です。温水封孔では脱イオン水または 酢酸ニッケル を約95~100°Cで使用します。熱によって酸化アルミニウムが水和してベーマイトとなり、膨張して気孔を埋めます。耐食性に優れますが、鮮やかな色がわずかにくすむことがあります。
常温封孔は、25~35°Cの低温で フッ素系ニッケル塩 などの薬剤を使います。エネルギーを節約し、サイクル時間を短縮できるため、生産コストを下げられる可能性があります。常温封孔皮膜は色の鮮やかさを保ちやすい一方、過酷な環境での耐久性がわずかに低い場合があります。
封孔方法を選ぶ際は、部品形状、希望する仕上げ、使用環境などを考慮して、長期的に最適な工程を判断します。
染色と着色技術
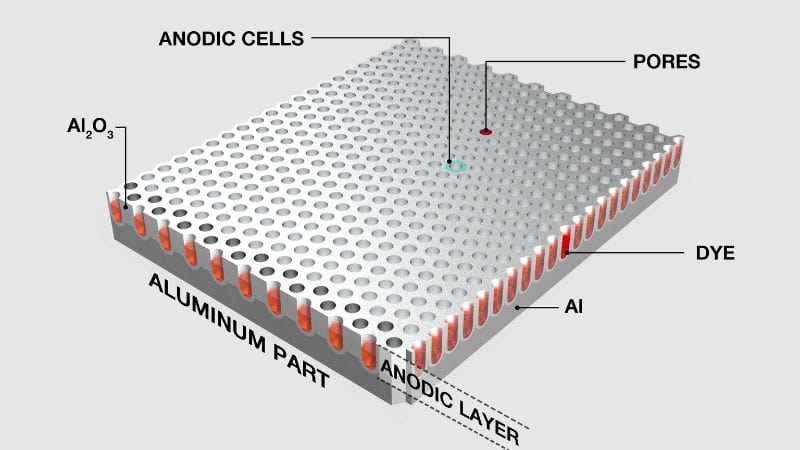
封孔前に陽極酸化部品を染色すると、幅広い色を実現できます。 着色陽極酸化 では、酸化皮膜が多孔質で染料を容易に吸収する性質を利用します。一般的な染料には、鮮やかな色を出す有機染料と、色あせにくい色調を作る無機金属塩があります。
染色は陽極酸化槽から取り出した直後、表面が開いて染料を吸収しやすい状態で行います。着色後に封孔し、顔料を酸化皮膜の気孔内に閉じ込めます。この工程で耐紫外線性と耐摩耗性が向上します。
用途によっては電解着色を使い、金属塩を電気的に気孔内へ析出させてブロンズ、グレー、黒色に仕上げます。より高度な方法である一体着色では、陽極酸化中に色と酸化皮膜を同時に形成します。部品の用途に応じて、各方法で美観、コスト、環境安定性のバランスを取ります。
陽極酸化の種類の選び方
主な目的を定める
これは最も重要な段階です。最優先の要件によって、最適な工程が決まります。
摩擦、圧力、摩耗にさらされる部品で 優れた耐摩耗性と耐久性 を優先するなら、タイプIII(硬質陽極酸化)が適しています。厚く非常に硬い皮膜を形成し、部品の寿命を大幅に延ばします。 高品質な仕上げ、色の選択肢、確かな耐食性を優先する場合、タイプII(硫酸陽極酸化)は費用対効果に優れ、美観、性能、価値のバランスを提供します。 寸法精度の維持 が重要な部品で、塗装や接着剤の下地も必要なら、タイプI(クロム酸陽極酸化)が適しています。薄く強固に密着する皮膜が、公差を変えずに保護します。
部品固有の特性
目的が決まったら、実務上の詳細を踏まえて選定を絞り込みます。
- 材料との適合性: アルミニウム合金は仕上がりに直接影響します。6063などの合金はきれいに陽極酸化でき、着色するタイプII仕上げに適しています。銅やシリコンの含有量が高い合金(2024など)は、濃いブロンズ調になりやすく、外観より機能が優先されるタイプIIIに適します。
- 部品形状と表面: 深い凹部や止まり穴がある複雑部品は、すべての種類で皮膜形成が難しく、特に厚いタイプIII硬質皮膜では課題になります。また、陽極酸化は透明な仕上げです。母材の傷や機械加工痕が残って見えるため、初期の表面仕上げが重要です。
- 性能仕様: 必要な皮膜厚、耐食性(塩水噴霧時間など)、耐摩耗性を定めます。0.002インチを超える厚さが必要ならタイプIIIが必須です。より薄い装飾皮膜にはタイプIIで十分です。仕様を明確にして、機能要件を満たす仕上げを実現します。
生産条件と規制要件を考慮する
これらの要素は実現可能性、コスト、リードタイムに影響します。
- コスト要因: 一般にタイプIIが最も経済的です。タイプIIIは処理時間が長く、冷却設備と精密な制御が必要なため、より高価になります。どの種類でも、染料や特殊封孔剤を加えるとコストが上がります。
- 規制環境: タイプIでの六価クロムの使用は厳しく規制されています。現在、多くの業界では、制約が少なく同等の性能を得られるホウ酸・硫酸陽極酸化(BSAA)など、承認済みの代替法を選んでいます。
- 寸法への影響: 陽極酸化皮膜は母材の内側と外側の両方へ成長します。タイプIII硬質皮膜では、厚さのおよそ半分が部品の外寸に加わります。ねじや軸受面など、厳しい嵌合が必要な部品では重要な要因です。
最後に:仕上げ加工業者へ早めに相談する
最適な結果を確実に得るには、設計段階で 陽極酸化の専門業者 と連携することが最も効果的です。性能要件、重要寸法、外観サンプルを提示してください。専門知識を活用することで、製造性を考慮した設計に最適化し、予期しないコストを避け、プロジェクトに最適な陽極酸化の種類を選べます。
よくある質問
損傷した陽極酸化部品は修理または再加工できますか?
陽極酸化皮膜は母材と一体化しており、「継ぎ当て」はできません。深い傷や損傷を修理するには、既存皮膜を薬品で完全に剥離し、部品を再陽極酸化する必要があります。この工程は公差や母材に影響する可能性があります。
陽極酸化に代わる方法はありますか?
代替方法には、粉体塗装、電気めっき、クロメート処理などの化成皮膜があります。粉体塗装では、乾燥粉末を静電気で塗布し、硬化させて厚く連続したポリマーフィルムを形成します。
部品に電気絶縁性と放熱性の両方が必要です。どの種類が適していますか?
どの種類の陽極酸化も非導電性の酸化皮膜を形成します。タイプIIは優れた電気絶縁性と十分な熱伝導性(熱は下地金属を通って伝わります)を備えるため、電子機器のヒートシンクによく使われます。タイプIIIの厚い皮膜はさらに高い絶縁性をもたらしますが、最大限の熱伝達が重要な場合には、わずかな断熱層となることがあります。







