
La pressofusione a basso volume occupa una nicchia ben precisa nella produzione di componenti metallici. Non è il metodo più economico e non è pensata per competere con l’economia delle produzioni ad alto volume. Consente invece di ottenere componenti metallici con qualità produttiva, in leghe reali e con stampi veri, prima che un programma raggiunga i volumi necessari a giustificare uno stampo di produzione completo.
Per ingegneri di produzione e responsabili degli acquisti, questa distinzione è importante. In questo articolo analizziamo il tema e vediamo come la pressofusione a basso volume può favorire il vostro programma produttivo.
In che cosa la pressofusione a basso volume differisce dalla pratica generale
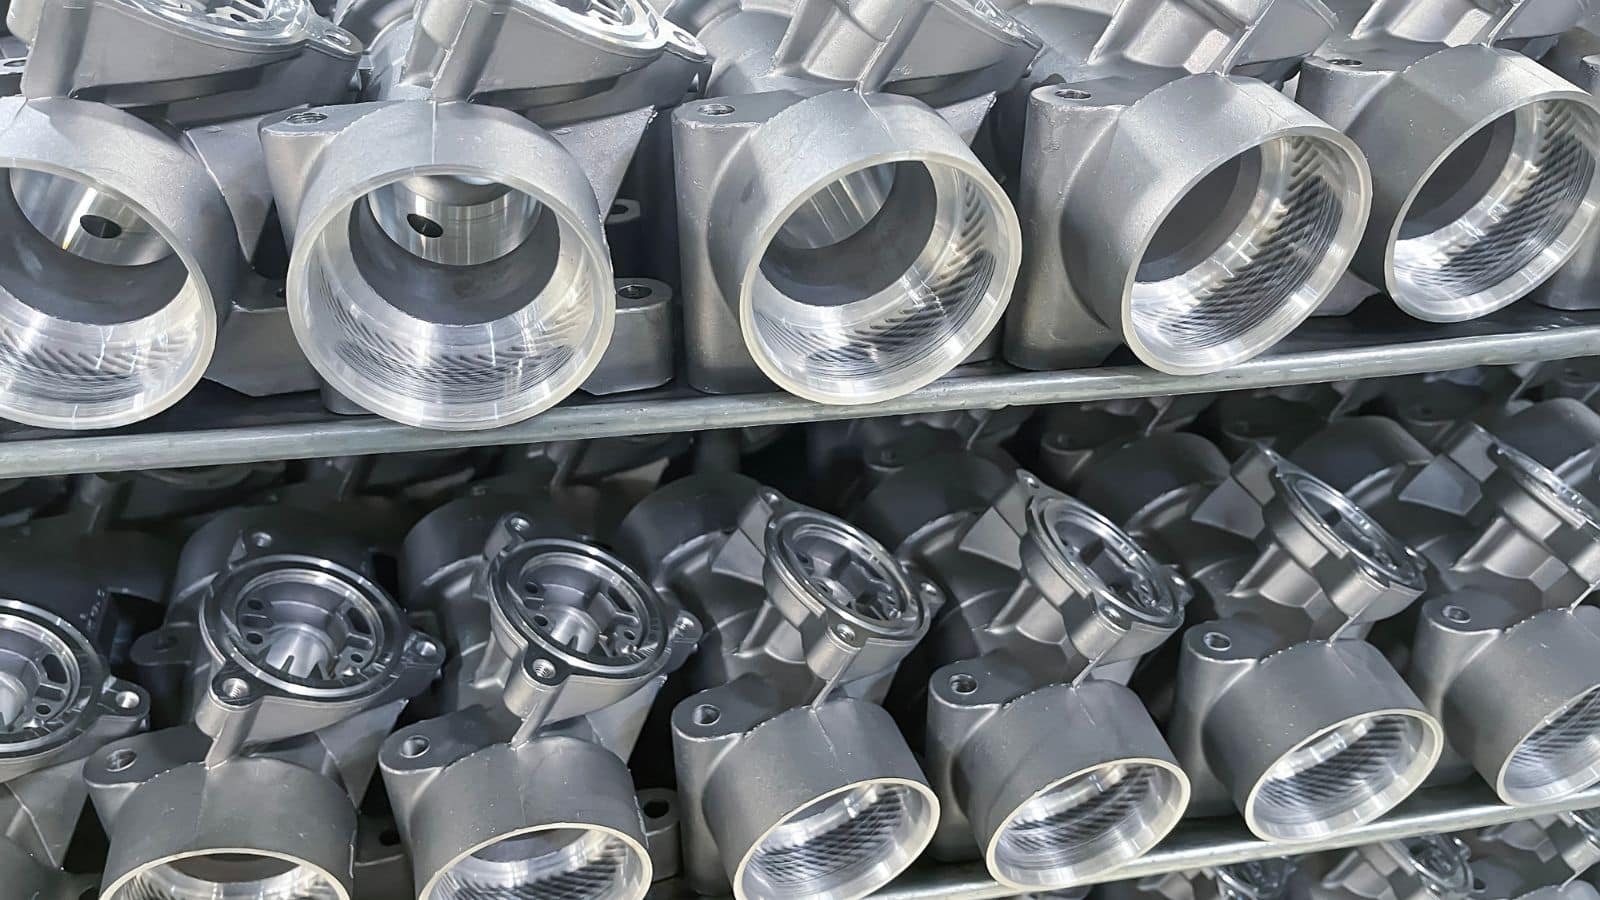
Il processo di pressofusione a basso volume è in gran parte simile al processo generale di pressofusione, ma in questo caso l’obiettivo è ridurre costi iniziali e tempi di consegna, anche accettando un tempo ciclo leggermente più lungo per componente. Per riuscirci occorre prendere alcune decisioni specifiche sulla progettazione dello stampo:
- Numero di impronte: Gli stampi a impronta singola sono comuni. Riducono i costi iniziali di lavorazione dello stampo e ne facilitano notevolmente le modifiche.
- Progettazione di attacchi e canali per la rifilatura manuale: Gli stampi per bassi volumi ottimizzano il sistema di colata per garantire il riempimento corretto al primo colpo e consentire una facile rifilatura manuale o CNC e la rimozione dopo la colata , poiché i lotti brevi non giustificano il costo di uno stampo di rifilatura automatizzato.
- Configurazione semplificata dei canali di raffreddamento: Senza la necessità di ottenere il tempo ciclo più breve possibile, gli stampi per bassi volumi possono utilizzare un raffreddamento lineare più semplice. Questo accelera la produzione dello stampo e riduce ulteriormente i costi.
- Sistema di espulsione orientato alla sicurezza, non alla velocità: Anziché utilizzare configurazioni complesse progettate per l’estrazione robotizzata, in questo processo di colata dei metalli il sistema di espulsione privilegia la sicurezza del componente, per prevenire deformazioni durante la rimozione, e spesso consente la movimentazione manuale o semiautomatica.
- Materiale delle attrezzature (P20/alluminio o H13): Gli stampi per grandi volumi utilizzano il costoso acciaio H13 per resistere a milioni di iniezioni. Nei programmi a basso volume si utilizzano in genere acciaio P20 o alluminio.
Riprenderemo alcuni di questi concetti nel capitolo successivo sui costi delle attrezzature.
Quando convengono i programmi a basso volume
La pressofusione a basso volume è una strategia produttiva deliberata per programmi in cui l’investimento in uno stampo per grandi volumi non è ancora giustificabile.
Intervalli quantitativi e applicazioni tipiche
In genere la pressofusione a basso volume copre lotti da circa 50 unità fino a circa 10.000 unità, a seconda del fornitore e della strategia di attrezzaggio. Sotto i 50 pezzi, sono spesso più pratici semilavorati lavorati meccanicamente o prototipi metallici stampati in 3D. Oltre 10.000 unità, l’economia degli stampi di produzione inizia a superare i vantaggi di flessibilità dell’approccio a basso volume. Ecco alcune applicazioni principali:
- Lotti per sviluppo e preproduzione quando gli ingegneri necessitano di getti che corrispondano al materiale e alla geometria di produzione
- Attrezzature speciali e industriali prodotte a centinaia anziché a migliaia, quando la complessità del componente esclude la lavorazione meccanica
- Produzione di ricambi e componenti sostitutivi per programmi meno recenti con domanda continuativa ma modesta
- Lotti per la convalida del mercato prima di impegnare l’investimento completo in produzione
Produzione ponte tra prototipo e aumento di scala
La produzione ponte si colloca tra un prototipo convalidato e una produzione impegnativa. Lo stampo utilizzato in questa fase, talvolta chiamato stampo ponte o stampo morbido, è progettato per produrre componenti equivalenti a quelli di produzione senza sostenere il costo completo degli stampi in acciaio per produzione.
Un programma ponte ben pianificato consente ai team di convalidare il processo di pressofusione, perfezionare le operazioni secondarie e creare un inventario iniziale prima di realizzare lo stampo di produzione.
L’ispezione del primo articolo (FAI) è una tecnica molto efficace per ridurre i rischi in questi programmi. Un fornitore affidabile utilizza CMM e scansione 3D per confrontare direttamente i primi getti dello stampo ponte con il modello CAD. Se una parete si ritira in modo imprevisto o una caratteristica si deforma, il team di ingegneria lo rileva sullo stampo ponte, meno costoso.
Materiali, leghe e prestazioni dei componenti
Nella pressofusione a basso volume, la scelta della lega influisce su colabilità, finitura superficiale, comportamento durante le lavorazioni secondarie e proprietà fisiche del componente finito.
Ecco un rapido riferimento ai tre principali gruppi di materiali:
Produzione degli stampi per bassi volumi, costi e tempi di consegna
Il costo delle attrezzature è la spesa maggiore in un programma di pressofusione a basso volume e determina la sostenibilità economica. La strategia corretta dipende dal volume previsto, dalle modifiche progettuali attese e dai requisiti di tolleranza del programma.
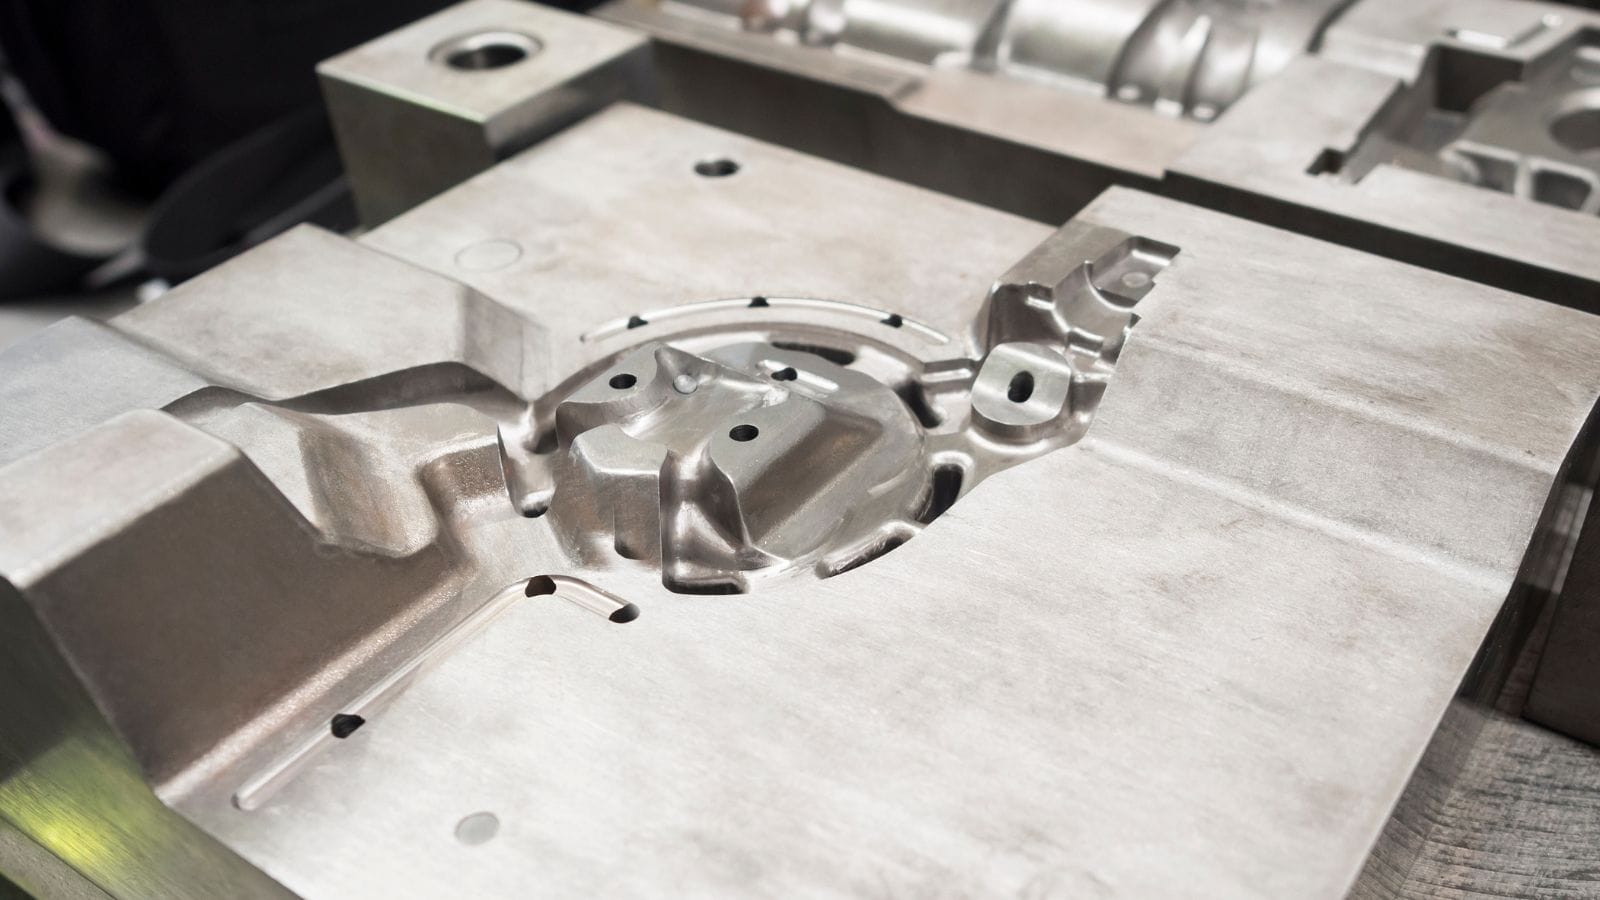
Come il materiale dello stampo influisce sull’investimento iniziale
Il grado di acciaio utilizzato per lo stampo determina durata, costo e resistenza alla fatica termica. Tre gradi di acciaio per utensili coprono la maggior parte dei programmi:
| Grado del materiale | Durata tipica dello stampo | Caso d’uso ideale |
|---|---|---|
| Alluminio | 1.000-5.000 iniezioni | Prime produzioni ponte, prototipazione rapida |
| Acciaio P20 | 10.000-50.000 iniezioni | Programmi a volume basso o medio |
| Acciaio per utensili H13 | 100.000+ iniezioni | Stampo di produzione, passaggio a volumi elevati |
Un’idea errata comune è che gli “stampi morbidi” (in alluminio o acciaio P20) producano componenti con tolleranze ampie. In realtà, la differenza principale tra uno stampo morbido e uno stampo di produzione H13 riguarda la durata, non la precisione. Per le prime migliaia di iniezioni, uno stampo per bassi volumi ben progettato mantiene facilmente le tolleranze lineari standard della pressofusione (±0.1 to ±0.2 mm).
Stampi a impronta singola per bassi volumi e soluzioni modulari
Gli stampi a impronta singola sono il punto di partenza standard per i programmi a basso volume. Sono più rapidi da realizzare, meno costosi da riparare e più semplici da modificare tra un lotto e l’altro.
Per componenti che potrebbero passare in futuro a volumi più elevati, progettare lo stampo per bassi volumi prevedendo inserti per impronte future evita di ricostruire successivamente l’intero telaio dello stampo.
La progettazione modulare spinge oltre questo concetto, utilizzando inserti intercambiabili all’interno di una base comune. Una base condivisa con più set di inserti permette al produttore di colare diversi codici di componenti correlati nello stesso portastampo, distribuendo il costo della base su più programmi.
Questo approccio funziona bene per famiglie di prodotti o assiemi con geometrie comuni.
Cosa determina il costo unitario e la velocità di consegna
Nella pressofusione a basso volume, costi unitari e tempi di consegna richiedono un approccio completamente diverso da quello della produzione ad alto volume. Per mantenere favorevole l’economia, gli ingegneri adottano una “strategia inversa” che bilancia complessità dello stampo e operazioni secondarie:
- L’ammortamento delle attrezzature è il costo dominante: nei bassi volumi, il costo iniziale dello stampo determina il prezzo per componente. Ad esempio, uno stampo da $15.000 ammortizzato su 500 componenti aggiunge da solo $30 al costo di ciascun pezzo, prima di includere materiali o tempo macchina.
- Semplificare gli stampi e ricorrere maggiormente alle lavorazioni CNC: gli stampi per grandi volumi utilizzano costose slitte e anime mobili per eliminare le operazioni secondarie. I programmi a basso volume fanno il contrario. Per contenere i costi iniziali, lo stampo resta semplice e caratteristiche come sottosquadri, estrazioni laterali o fori di alta precisione vengono lasciate intenzionalmente alle lavorazioni CNC secondarie.
- Evitare gli stampi di rifilatura: i lotti brevi non giustificano stampi di rifilatura automatizzati. La rimozione degli attacchi e la rifilatura delle bave si eseguono manualmente o con macchine CNC standard. Un po’ più di tempo macchina su 500 componenti costa molto meno dell’aggiunta di meccanismi complessi allo stampo.
- Tempi di consegna più rapidi: mantenere semplice lo stampo accelera la consegna. Gli stampi per bassi volumi richiedono in genere da 3 a 6 settimane dall’approvazione del disegno alla prima iniezione. Gli stampi P20 più semplici raggiungono il limite più breve, mentre una maggiore complessità allunga i tempi.
Confronto tra pressofusione a basso volume e processi alternativi
Capire dove si colloca la pressofusione a basso volume rispetto ai processi concorrenti aiuta a evitare investimenti nel processo sbagliato.
Pressofusione a basso volume e lavorazione CNC a confronto
La lavorazione CNC da un massello è eccellente per prototipi semplici e in quantità molto ridotte, ma diventa rapidamente meno conveniente quando aumentano volume e complessità.
- Costo della complessità: per componenti con cavità interne, pareti sottili o curve esterne complesse, la pressofusione è decisamente più conveniente.
- Spreco di materiale: la lavorazione meccanica genera grandi quantità di scarti e consuma molto tempo macchina costoso per asportare il metallo. La pressofusione produce un componente con forma prossima a quella finale in pochi secondi.
- Densità del materiale: la lavorazione meccanica produce un componente strutturalmente denso e privo di porosità, suo principale vantaggio rispetto alla colata.
Pressofusione a basso volume e fabbricazione in lamiera a confronto
Gli assiemi fabbricati, come involucri o staffe in lamiera saldata, possono riprodurre la geometria complessiva di un componente colato, ma sono meno uniformi.
- Operazione singola e assemblaggio: la pressofusione integra più caratteristiche in un unico pezzo, eliminando saldatura, rivettatura e fasi di assemblaggio complesse.
- Ripetibilità: rispetto alla saldatura manuale o robotizzata, la pressofusione garantisce una ripetibilità dimensionale superiore su centinaia di componenti.
- Qualità superficiale: un componente colato offre una superficie estetica uniforme e senza giunzioni, difficile da ottenere con giunti saldati.
Pressofusione a basso volume e colata in sabbia a confronto
La colata in sabbia è spesso la soluzione preferita per volumi molto bassi (da 1 a 50 componenti) o componenti estremamente grandi, perché richiede un investimento quasi nullo in attrezzature permanenti.
- Costi delle attrezzature: la colata in sabbia è più conveniente per il costo iniziale del modello, ma perde vantaggio sul costo per pezzo quando i volumi arrivano a centinaia.
- Finitura superficiale: la colata in sabbia produce una superficie ruvida e strutturata. La pressofusione offre una finitura molto più liscia, spesso già pronta per verniciatura o placcatura.
- Tolleranze: i getti in sabbia hanno tolleranze molto ampie e richiedono spesso lavorazioni successive importanti. La pressofusione raggiunge facilmente tolleranze ristrette direttamente dallo stampo.
Pressofusione a basso volume e microfusione a confronto
La microfusione (colata a cera persa) offre eccellenti dettagli superficiali e consente di lavorare materiali speciali come acciaio inossidabile e titanio, non colabili con la pressofusione.
- Idoneità del materiale: se il componente deve essere in acciaio, scegliete la microfusione. Per alluminio, zinco o magnesio è più indicata la pressofusione.
- Tempo ciclo e costo unitario: la microfusione è notoriamente lenta e ad alta intensità di manodopera. Per programmi in alluminio o zinco di alcune centinaia di pezzi o più, la pressofusione è molto più conveniente.
Pressofusione a basso volume e stampa 3D a confronto
La stampa 3D di metalli e resine è ideale per convalidare rapidamente la geometria, ma non rappresenta un vero sostituto di un processo produttivo industriale.
- Proprietà meccaniche: un componente metallico stampato in 3D non riproduce la struttura granulare né il comportamento meccanico preciso di un componente formato con pressofusione ad alta pressione.
- Flusso di lavoro corretto: i team di ingegneria più efficaci utilizzano la stampa 3D a monte per verificare l’accoppiamento nell’assemblaggio e individuare interferenze. Una volta definito il progetto, passano alla pressofusione a basso volume per prove funzionali e produzione ponte.
Moldie: il vostro fornitore affidabile di servizi di pressofusione a basso volume e per prototipi
Passare dalla produzione a basso volume alla produzione su larga scala non deve richiedere un investimento iniziale enorme. In Moldie realizziamo stampi e componenti per pressofusione a basso volume e prototipi con un team ingegneristico interno e presse dedicate, aiutandovi a ridurre il rischio finanziario e accelerare il time-to-market.
Pronti a valutare i vostri progetti? Visitate il nostro sito web per richiedere oggi un preventivo competitivo!







