
La pressofusione a camera fredda svolge un ruolo importante nella produzione moderna perché consente di realizzare componenti robusti e precisi con metalli ad alto punto di fusione. Il metallo fuso viene iniettato ad alta pressione in uno stampo per creare componenti complessi e durevoli. Questo metodo è ampiamente utilizzato nei settori che richiedono precisione, efficienza e prestazioni affidabili.
Esaminando il funzionamento del processo, i materiali utilizzati e i relativi ambiti applicativi, si capisce perché i produttori si affidino alla pressofusione a camera fredda per componenti che devono rispettare requisiti rigorosi. Le sezioni seguenti descrivono il processo, lo confrontano con la pressofusione a camera calda e ne illustrano le applicazioni.
Che cos’è la pressofusione a camera fredda?
La pressofusione a camera fredda è un processo di fusione dei metalli utilizzato per leghe con punti di fusione elevati, come alluminio, rame e magnesio. Si basa su un forno di fusione separato e un sistema di iniezione esterno per formare componenti precisi e durevoli sotto alta pressione.
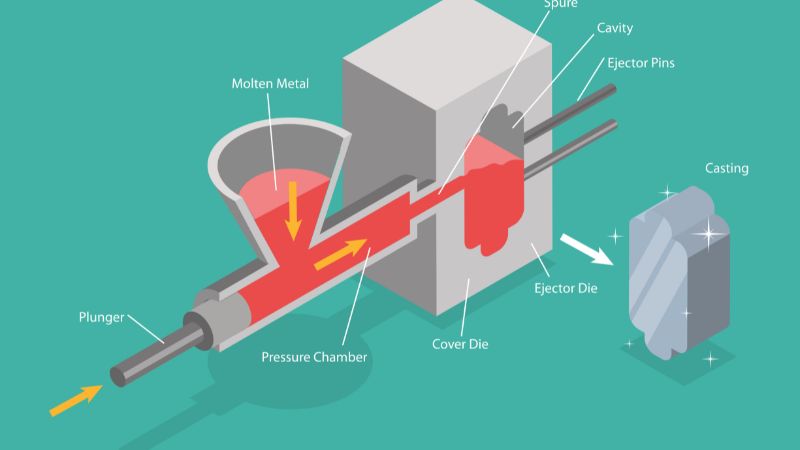
La pressofusione a camera fredda è un metodo in cui il metallo fuso viene trasferito dal forno in una camera di iniezione. Un pistone spinge quindi il metallo fuso nella matrice d’acciaio ad alta pressione.
Questo processo differisce dalla pressofusione a camera calda perché il sistema di iniezione non è immerso nel metallo fuso. Mantenendo separati il forno di fusione e il sistema di iniezione, i produttori possono utilizzare metalli che altrimenti corroderebbero o usurerebbero le attrezzature a camera calda. Per questo la pressofusione a camera fredda è la scelta preferita per leghe di alluminio e rame.
È ampiamente utilizzata nei settori che richiedono componenti robusti, leggeri e complessi. Tra gli esempi comuni figurano alloggiamenti per motori automotive, componenti aerospaziali e involucri elettronici. Il processo è apprezzato per la produzione di componenti uniformi, con superfici lisce e dimensioni precise.
Fasi del processo di pressofusione a camera fredda
La pressofusione a camera fredda si basa su una sequenza di fasi controllate che garantiscono la corretta formazione del componente. Ogni fase, dalla preparazione dello stampo all’espulsione del pezzo solidificato, influenza qualità, resistenza e precisione del getto finale.
Preparazione dello stampo
Il processo inizia con la preparazione della matrice, composta da due metà che formano la cavità dello stampo. Le due metà devono essere pulite e rivestite con un agente distaccante per evitare adesioni e ridurre l’usura.
È importante controllare la temperatura dello stampo. Preriscaldare la matrice prima della fusione aiuta a ridurre difetti come giunzioni fredde o riempimento incompleto e migliora il flusso del metallo nella cavità.
Chiudere le due metà della matrice con una forza elevata impedisce la fuoriuscita del metallo durante l’iniezione. Il sistema di chiusura deve mantenere lo stampo ben serrato per resistere alla pressione generata dal pistone.
Fusione e trasferimento del metallo
Nella pressofusione a camera fredda si utilizzano comunemente metalli con punti di fusione elevati, come alluminio, ottone e rame. Il metallo viene prima fuso in un forno separato, lontano dalla macchina di fusione. Una volta liquido, viene dosato con cura mediante una siviera o versato nella camera di iniezione.
La quantità di metallo trasferita deve corrispondere alle dimensioni della cavità. Un eccesso può creare bave, mentre una quantità insufficiente può causare un riempimento incompleto. Misurazioni accurate garantiscono costanza da un ciclo all’altro.
Iniezione e riempimento
In questa fase il pistone svolge un ruolo centrale. Dopo che il metallo fuso entra nella camera di iniezione, il pistone lo spinge in avanti ad alta pressione.
La pressione di iniezione deve essere sufficiente a spingere il metallo in ogni parte della cavità, comprese pareti sottili e dettagli fini. Velocità e forza del pistone sono controllate per evitare turbolenze che potrebbero intrappolare aria o causare porosità.
La camera di iniezione e il sistema di colata guidano il metallo fuso nella cavità dello stampo. Una progettazione adeguata di questi canali assicura un flusso regolare e riduce il rischio di difetti.
La fase termina quando la cavità è completamente riempita e il metallo inizia a solidificare sotto pressione.
Raffreddamento, espulsione e finitura
Dopo il riempimento della cavità, il metallo fuso si raffredda e solidifica all’interno dello stampo. Il tempo di raffreddamento dipende dallo spessore e dalle dimensioni del componente e dalla lega scelta. Mantenere la pressione durante il raffreddamento aiuta a ridurre il ritiro e migliora la precisione dimensionale.
Una volta solidificato il metallo, le metà della matrice si aprono e i perni di espulsione spingono il getto fuori dallo stampo. Il sistema di espulsione deve estrarre il componente senza danneggiarne la superficie o la forma.
Dopo l’espulsione si eseguono le lavorazioni successive, che possono comprendere rifilatura del materiale in eccesso, rimozione delle bave o lavorazione delle superfici per ottenere tolleranze più ristrette. Alcuni getti sono inoltre sottoposti a trattamento termico o finitura superficiale per soddisfare requisiti specifici.
Al termine di questa fase, il getto è pronto per l’ispezione e per le successive fasi produttive.
Materiali utilizzati nella pressofusione a camera fredda
La pressofusione a camera fredda utilizza metalli capaci di resistere alle alte temperature e di mantenere la propria resistenza in condizioni impegnative. La scelta tiene conto del punto di fusione, della durata, della resistenza alla corrosione e della capacità di produrre componenti precisi e durevoli.
Metalli con punto di fusione elevato
Le macchine a camera fredda sono progettate per metalli non ferrosi con punti di fusione superiori a quelli trattati nei sistemi a camera calda. Tra gli esempi figurano leghe di alluminio, leghe di rame e magnesio, oltre ad alcune leghe di zinco con elevato contenuto di alluminio.
Principali vantaggi dei metalli ad alto punto di fusione nella pressofusione:
- Resistenza e durezza maggiori rispetto ai metalli a basso punto di fusione
- Resistenza all’usura e alla deformazione a temperature elevate
- Idoneità per componenti strutturali e portanti
Settori come automotive, aerospaziale e attrezzature industriali utilizzano spesso questi materiali perché combinano resistenza e precisione. La possibilità di produrre forme complesse con qualità costante li rende essenziali per applicazioni impegnative.
Leghe di alluminio
La pressofusione dell’alluminio è l’applicazione più comune delle macchine a camera fredda. Le leghe di alluminio combinano leggerezza e buona resistenza meccanica con eccellente resistenza alla corrosione. Queste caratteristiche le rendono ideali per alloggiamenti, staffe e componenti del motore.
L’alluminio offre anche elevata conducibilità termica ed elettrica, utile per componenti elettronici e sistemi di gestione del calore. A differenza di alcuni altri metalli, mantiene le proprie prestazioni in un ampio intervallo di temperature, risultando affidabile sia in ambienti interni sia esterni.
I produttori scelgono spesso i getti pressofusi in alluminio per la produzione in grandi volumi perché la lega riempie bene gli stampi dettagliati. Si ottengono così componenti con superfici lisce e dimensioni precise, riducendo la necessità di lavorazioni secondarie.
Applicazioni comuni comprendono:
- Componenti automotive come scatole del cambio e blocchi motore
- Involucri per elettronica di consumo
- Componenti per macchinari industriali che richiedono leggerezza e resistenza
Leghe di magnesio e rame
Le leghe di magnesio sono apprezzate perché sono i metalli strutturali più leggeri disponibili. Offrono un buon rapporto resistenza/peso, risultando utili nei componenti aerospaziali e automotive in cui la riduzione del peso è fondamentale. Il magnesio offre anche ottima lavorabilità e buona conducibilità termica, ma richiede una manipolazione accurata a causa della sua reattività.
Le leghe di rame, invece, si distinguono per elevata resistenza alla trazione, resistenza all’usura e conducibilità superiore. Queste proprietà rendono le leghe di rame adatte a componenti elettrici, raccordi idraulici e parti soggette a carichi elevati.
Il rame è più pesante dell’alluminio e del magnesio, ma offre durata nelle applicazioni che richiedono lunga vita utile e resistenza alla corrosione. La capacità di resistere a condizioni operative estreme lo rende una scelta valida per componenti industriali e ad alte prestazioni.
Nel complesso, le leghe di magnesio e rame ampliano le possibilità della pressofusione a camera fredda, offrendo soluzioni che bilanciano peso, resistenza e conducibilità in base alle esigenze specifiche.
Pressofusione a camera fredda e a camera calda a confronto
Entrambi i processi utilizzano la pressione per spingere il metallo fuso in una matrice, ma differiscono per il modo in cui il metallo entra nella macchina e per le leghe che possono lavorare. Queste differenze incidono sul tempo ciclo, sulla durata delle attrezzature e sui tipi di componenti realizzabili.
Differenze fondamentali
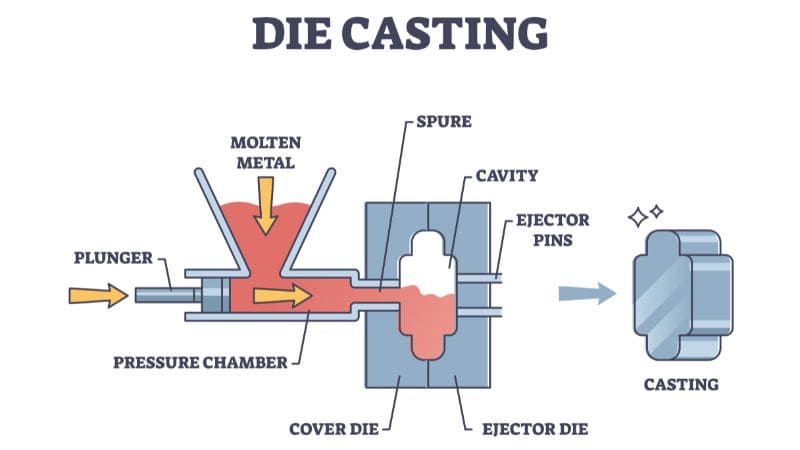
Nella pressofusione a camera fredda, il metallo fuso viene versato in una bussola di iniezione separata e poi iniettato nella matrice. Il processo è più lento perché richiede il dosaggio manuale o automatizzato del metallo. Si utilizza per metalli con punti di fusione elevati, come alluminio, ottone e alcune leghe di magnesio.
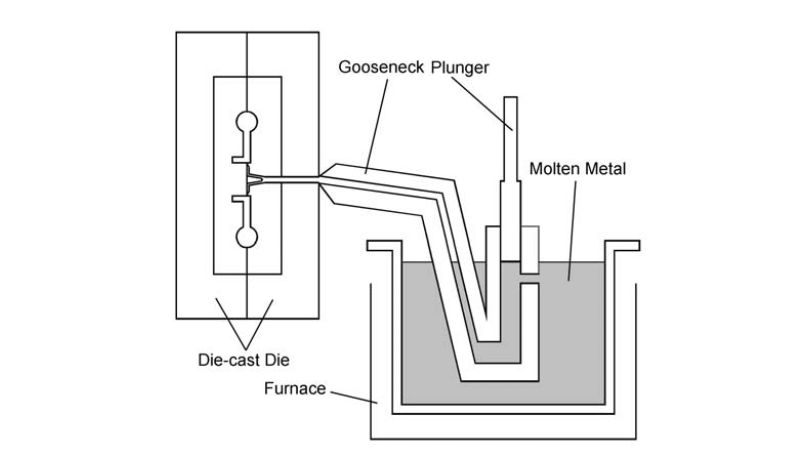
Nella pressofusione a camera calda, il sistema di iniezione è immerso in un forno contenente metallo fuso. La macchina pompa il metallo direttamente nella matrice, rendendo il processo più rapido ed efficiente. È ideale per metalli con punti di fusione più bassi, come zinco, piombo e alcune leghe di magnesio.
Una differenza importante riguarda l’usura delle attrezzature. Le macchine a camera calda sono sottoposte a minori sollecitazioni perché utilizzano leghe più tenere, mentre quelle a camera fredda devono resistere a temperature più elevate, che possono ridurre la durata degli utensili.
| Caratteristica | Camera fredda | Camera calda |
|---|---|---|
| Tipo di metallo | Alluminio, ottone, magnesio (alto punto di fusione) | Zinco, piombo, magnesio (basso punto di fusione) |
| Velocità del ciclo | Più lenta | Più rapida |
| Movimentazione del metallo | Versato nella bussola di iniezione | Pompato direttamente dal forno |
| Usura delle attrezzature | Maggiore | Minore |
Applicazioni della pressofusione a camera fredda
La pressofusione a camera fredda è adatta ai settori che necessitano di componenti metallici precisi, durevoli e leggeri. È particolarmente utile per componenti in alluminio e altre leghe che richiedono elevata resistenza e precisione dimensionale.
Componenti automotive
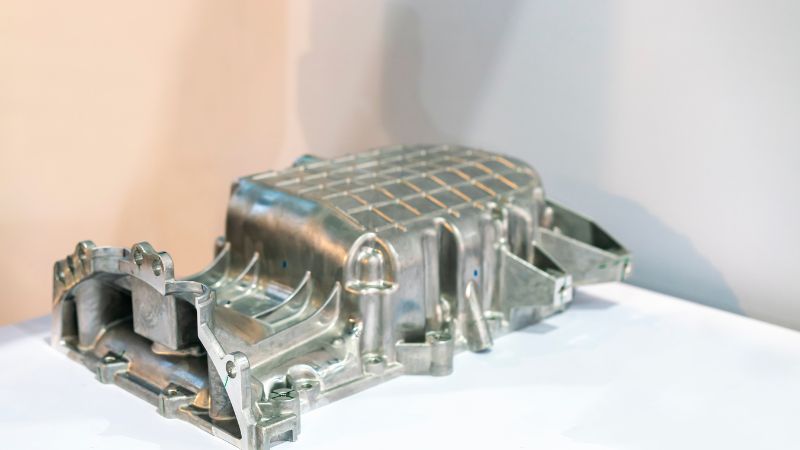
Le case automobilistiche utilizzano la pressofusione a camera fredda per produrre blocchi motore, testate dei cilindri e alloggiamenti della trasmissione. Questi componenti devono resistere a calore, pressione e sollecitazioni meccaniche, perciò i getti pressofusi in alluminio sono una scelta comune. Il processo garantisce tolleranze ristrette e qualità costante, riducendo la necessità di lavorazioni secondarie.
Con questo metodo si producono anche componenti leggeri per le sospensioni, come bracci di controllo e portamozzi dello sterzo. Riducendo il peso senza sacrificare la resistenza, i produttori migliorano l’efficienza dei consumi e la maneggevolezza del veicolo.
La capacità di realizzare forme complesse con pareti sottili consente agli ingegneri di bilanciare prestazioni e risparmio. Per questo la pressofusione a camera fredda è un processo standard nella produzione automotive moderna.
Componenti industriali ed elettrici
Nelle attrezzature industriali, alloggiamenti e staffe pressofusi beneficiano della resistenza e della durata offerte dai processi a camera fredda. I componenti possono essere prodotti con superfici lisce e dimensioni precise, riducendo i problemi di assemblaggio e migliorando l’affidabilità.
Connettori elettrici, involucri e alloggiamenti per motori richiedono precisione e resistenza all’usura. La pressofusione a camera fredda consente di utilizzare leghe come alluminio e rame, che offrono buona conducibilità e resistenza alla corrosione.
Il processo supporta inoltre la produzione in grandi volumi con qualità costante. È un aspetto essenziale per settori come distribuzione elettrica, macchinari pesanti e attrezzature per le energie rinnovabili, dove durata e sicurezza sono prioritarie.
Beni di consumo ed elettronica
La pressofusione a camera fredda è ampiamente utilizzata nei beni di consumo in cui contano sia l’aspetto sia la durata. Elettrodomestici da cucina, alloggiamenti per utensili elettrici e ferramenta per mobili si affidano spesso ai getti pressofusi in alluminio per robustezza e finitura pulita.
Nel settore elettronico, il processo viene utilizzato per realizzare scocche per telefoni cellulari, cerniere per laptop e involucri per apparecchiature audio. Questi componenti devono essere leggeri ma sufficientemente robusti da proteggere le parti sensibili.
Le superfici lisce e i dettagli fini ottenibili con la pressofusione riducono inoltre le fasi di finitura, abbassando i costi e mantenendo un aspetto di alta qualità. Questo equilibrio tra funzione e design rende il processo prezioso nel mercato dei beni di consumo.
Domande frequenti
Quali sono i principali vantaggi della pressofusione a camera fredda?
Questo processo produce componenti con elevata precisione dimensionale e finiture superficiali lisce. Consente di realizzare pareti sottili e forme complesse difficili da ottenere con altri metodi produttivi.
Supporta inoltre grandi serie con qualità costante, risultando efficiente per i settori che richiedono componenti in grandi volumi.
In quali applicazioni si utilizza più spesso la pressofusione a camera fredda?
I produttori automotive la utilizzano per blocchi motore, alloggiamenti per trasmissioni e parti strutturali. Le aziende aerospaziali vi ricorrono per componenti leggeri ma robusti.
È impiegata anche nell’elettronica per gli involucri e nelle apparecchiature medicali, dove servono precisione e durata.
Quali sono i limiti della pressofusione a camera fredda?
Le attrezzature hanno costi di avviamento più elevati perché richiedono un forno separato. Il processo può anche essere più lento della pressofusione a camera calda a causa della fase aggiuntiva di trasferimento del metallo fuso.
Non è ideale per componenti molto grandi o per metalli con basso punto di fusione, più adatti alla pressofusione a camera calda.







