
A forrókamrás nyomásos öntés olyan eljárás, amelynél az olvadt fémet egy beépített kamra segítségével közvetlenül fecskendezik a formába, így ideális választás az alacsonyabb olvadáspontú ötvözetekhez.
A folyamat működésének, a felhasznált anyagoknak és a hidegkamrás nyomásos öntéstől való eltéréseknek az ismerete világos képet ad arról, miért maradt fenn ez a széles körben alkalmazott technológia. Az alkalmazási területek és a gépalkatrészek áttekintése azt is megmutatja, hogyan formálja ez a módszer napjainkban is az ipari termelést.
A forrókamrás nyomásos öntés áttekintése
Forrókamrás nyomásos öntés olyan gyártási eljárás, amely során az olvadt fémet nyomás alatt fecskendezik a formába precíz alkatrészek kialakítása érdekében. Leginkább alacsony olvadáspontú fémekhez alkalmas; előnyei közé tartozik a gyorsaság, a pontosság és az egyenletes felületi minőség.
Mi az a forrókamrás nyomásos öntés?
A forrókamrás nyomásos öntés olyan eljárás, amelynél a befecskendező rendszert közvetlenül az olvadt fémet tartalmazó kemencében helyezik el. Egy dugattyú préseli át a folyékony fémet egy fúvókán keresztül az acélformába, ahol az a kívánt alakra szilárdul. Ez a módszer kiválóan alkalmazható olyan ötvözeteknél, mint a cink, a magnézium és az ólom alapú anyagok. Mivel ezek a fémek gyorsan olvadnak és könnyen folynak, a folyamat gyors és hatékony.
A gyakorlatban a gyártók forrókamrás gépeket alkalmaznak olyan kis és közepes méretű alkatrészek esetében, amelyek finom részleteket és sima felületet igényelnek – ilyenek például az autóipari alkatrészek, a háztartási gépek burkolatai és az elektronikai csatlakozók.
A forrókamrás nyomásos öntés fő előnyei
Bár a hidegkamrás nyomásos öntéshez képest hagyományosabb eljárásnak számít, a forrókamrás nyomásos öntés továbbra is jól bevált módszer. Az eljárás számos olyan előnnyel jár, amely népszerűvé teszi a tömegtermelésben, ahol a siker kulcsa az egyenletes teljesítmény.
Az egyik legfontosabb előny a sebesség. A befecskendező rendszer és az olvadék közötti közvetlen kapcsolat csökkenti a kezelési időt, ami gyorsabb ciklusidőt eredményez.
Egy másik előny a pontosság. A nagynyomású befecskendezés teljesen kitölti az öntőformát, így szigorú tűréshatárokkal rendelkező, kiváló minőségű és remek felületű alkatrészek jönnek létre. Ez csökkenti az utólagos megmunkálás szükségességét.
A forrókamrás nyomásos öntés emellett költséghatékony is nagy sorozatú gyártáshoz. Az újrafelhasználható öntőformák és a gyors ciklusidők csökkentik az egyes alkatrészekre jutó költségeket. Emellett az eljárás lehetővé teszi vékony falak és összetett formák kialakítását, ami segít csökkenteni az anyagfelhasználást.
A módszer emellett biztosítja az állandó minőséget. Minden legyártott alkatrész szinte teljesen azonos, ami kritikus fontosságú az olyan iparágakban, ahol cserélhető alkatrészekre van szükség.
A melegkamrás nyomásos öntés korlátai
Előnyei ellenére a melegkamrás nyomásos öntésnek vannak bizonyos korlátai. A legjelentősebb az anyagválasztás korlátozottsága. Csak alacsony olvadáspontú fémek – például cink és magnézium – használhatók. Magasabb olvadáspontú ötvözetek, mint például az alumínium, ezzel a módszerrel nem önthetők.
A szerszámozási költségek is magasak lehetnek. Bár az öntőformák tartósak, jelentős kezdeti befektetést igényelnek, ami kis sorozatú gyártás esetén nem feltétlenül gazdaságos.
Az alkatrészméret szintén korlátozó tényező. A melegkamrás gépek inkább kisebb alkatrészek gyártására alkalmasak; nagy vagy nehéz alkatrészek előállítása ezzel az eljárással nem hatékony.
Végezetül, bár a felületi minőség általában jó, egyes alkatrészeknél szükség lehet kisebb utómunkálatokra az öntés során keletkezett sorja vagy éles szélek eltávolítása érdekében.
A melegkamrás nyomásos öntőgépek főbb részegységei
A melegkamrás nyomásos öntőgép számos integrált részegységből áll, amelyek összehangoltan működve, nagy sebességgel és pontossággal juttatják a megolvadt fémet az öntőformába. Minden egyes alkatrész meghatározott szerepet játszik a hőmérséklet, a nyomás és a fémáramlás szabályozásában az egyenletes minőségű öntvények előállítása érdekében.
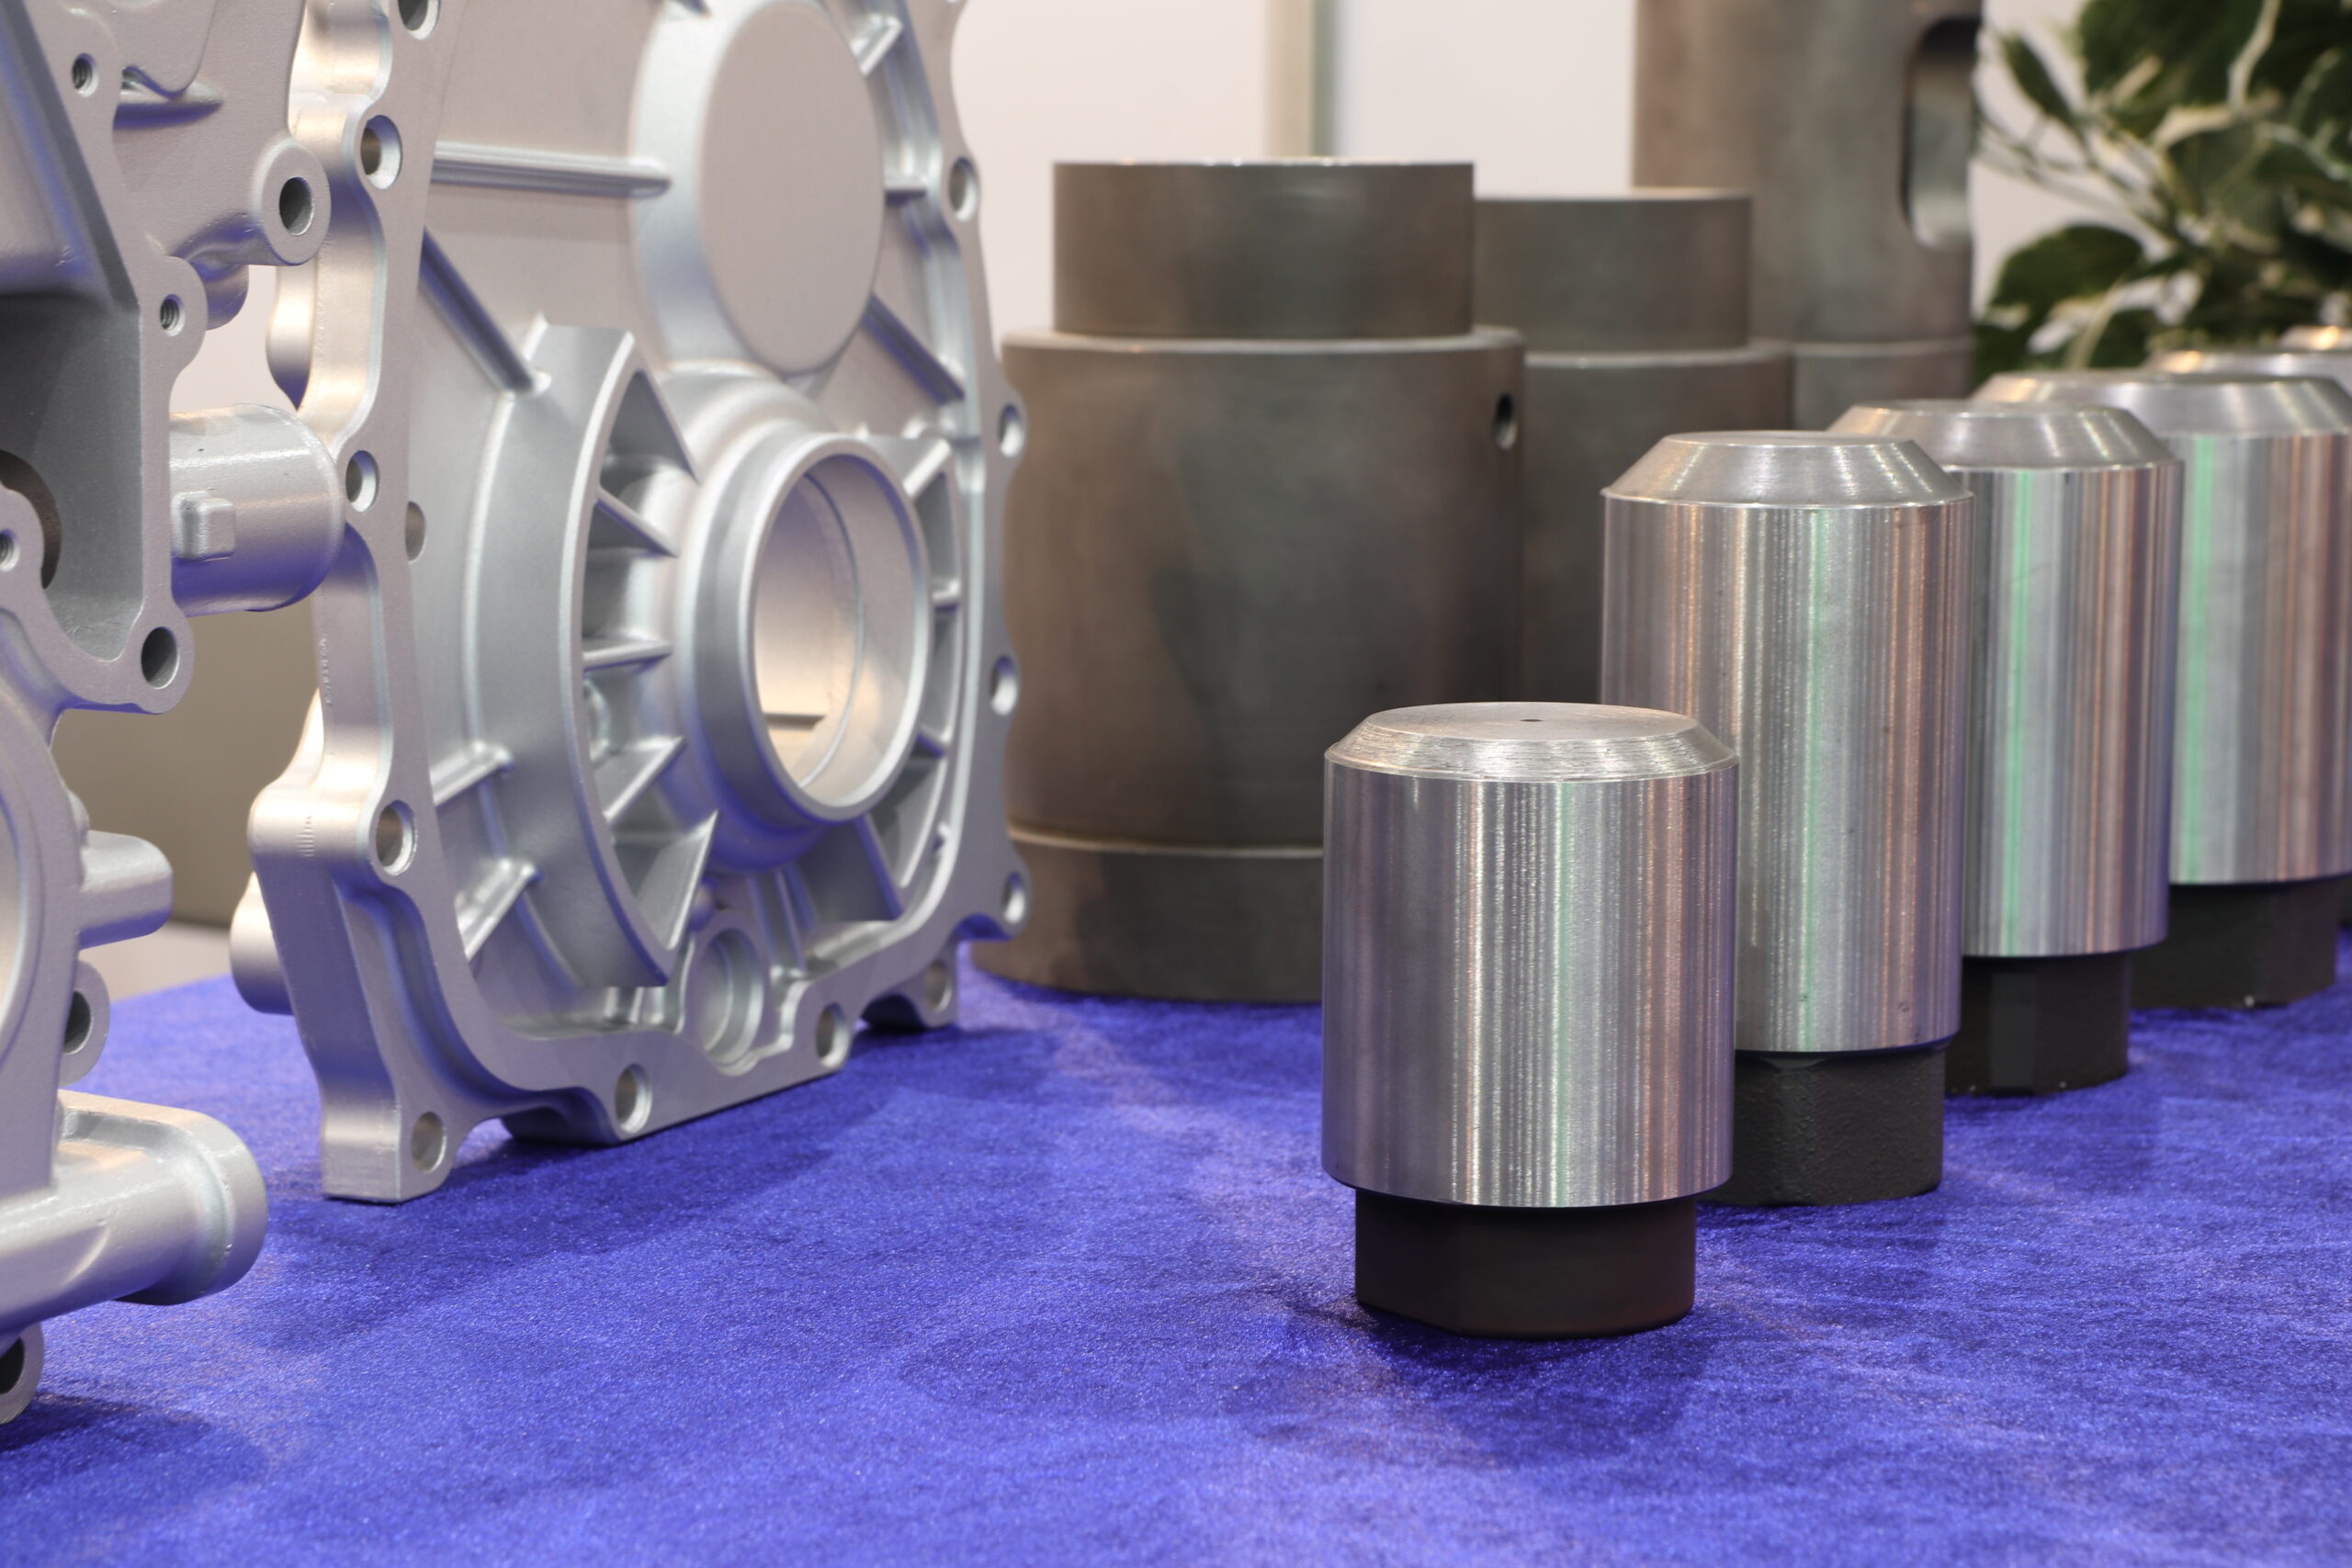
Forrókamra és olvasztótégely
A forrókamra tárolja az olvadt fémet, és stabil hőmérsékleten tartja azt az öntéshez. Közvetlenül kapcsolódik az olvasztótégelyhez, amely megolvasztja az ötvözetet, és folyékony állapotban tartja. Ez a kialakítás csökkenti a kezelési lépések számát és lerövidíti a ciklusidőt a külső olvasztórendszerekhez képest.
Az olvasztótégely általában a nyomásos öntőgépbe van beépítve. Hőálló béléssel van ellátva, hogy ellenálljon az olvadt cink, magnézium vagy más alacsony olvadáspontú ötvözetek folyamatos hatásának.
Ennek az elrendezésnek az egyik fő előnye, hogy az olvadt fém folyamatosan rendelkezésre áll a gépen belül. Ez gyorsabb befecskendezési ciklusokat tesz lehetővé, valamint csökkenti a szennyeződés vagy a hőveszteség kockázatát az anyag átvitele során.
Dugattyú és hattyúnyak mechanizmus
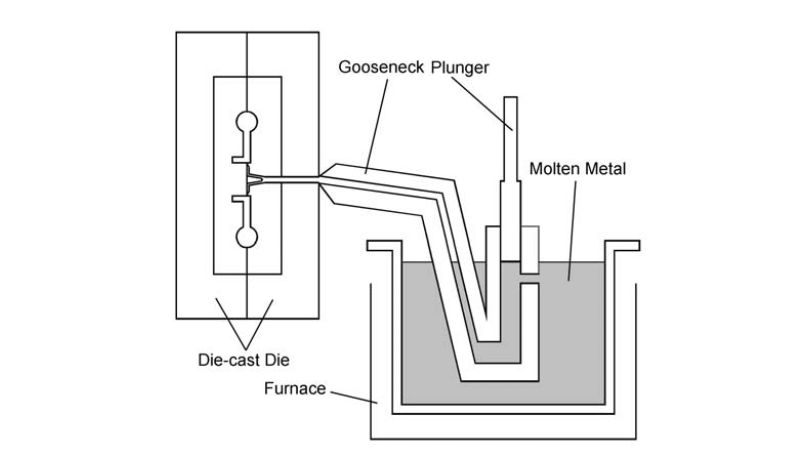
A dugattyú és a hattyúnyak mechanizmus juttatja el az olvadt fémet a forrókamrából az öntőforma üregébe. A hattyúnyak egy cső alakú csatorna, amely összeköti a forrókamrát az öntőformával. Az olvadt fémbe merülve biztosítja az anyag közvetlen továbbítását.
A dugattyú a hattyúnyakon belül mozog. Működésbe lépéskor szabályozott nyomáson felfelé préseli az olvadt fémet a fúvókán keresztül. Ennek a folyamatnak pontosnak kell lennie az olyan hibák elkerülése érdekében, mint a légzárványok kialakulása vagy a hiányos kitöltés.
A különböző ötvözetek szükségessé tehetik a dugattyú sebességének és a nyomásnak a módosítását. Például cink esetében gyakran nagyobb befecskendezési sebességre van szükség annak biztosítására, hogy a fém kitöltse a szerszám vékony részeit anélkül, hogy túl korán megszilárdulna.
Szerszám és szerszámüreg
A szerszám egy edzett acél öntőforma, amely kialakítja a kész alkatrész alakját. Két félből áll: a rögzített szerszámfélből (amely az öntőgéphez csatlakozik) és a mozgó szerszámfélből (amely minden ciklus során nyílik és záródik).
A szerszámüreg a szerszámon belüli üreges tér, amely meghatározza az öntvény geometriáját. Gondosan meg kell tervezni, figyelembe véve a zsugorodást, az áramlási útvonalakat és a kiemelés követelményeit.
A szerszámba gyakran hűtőcsatornákat építenek be, hogy szabályozzák a hőmérsékletet és a megszilárdulás sebességét. A megfelelő hűtés megakadályozza az olyan hibákat, mint a vetemedés vagy a felületi egyenetlenségek, és nagy sorozatú gyártás esetén meghosszabbítja a szerszám élettartamát.
Melegkamrás öntési eljárás
Ez az eljárás integrált olvasztókemencét és befecskendező rendszert használ az olvadt fém kezelésére közvetlenül a gépen belül. Szabályozott nyomást alkalmaz a szerszám gyors kitöltésére, és egyenletes alakú, sima felületű alkatrészeket állít elő rövid ciklusidő mellett.
Lépésről lépésre haladó folyamat
A melegkamrás nyomásos öntési eljárás a hozzáépített kemencében tárolt olvadt fémmel kezdődik. A kemence stabil hőmérsékleten tartja a fémet, készen az injektálásra.
Egy „hattyúnyak” mechanizmus szívja be az olvadt fémet egy hengerbe. A feltöltést követően egy dugattyú préseli át a fémet a fúvókán keresztül a szerszámüregbe.
Az edzett acélból készült szerszám formázza az áramló olvadt fémet. Az üreg feltöltődése után a fém hűlni és szilárdulni kezd a formában.
Amikor a megszilárdulás eléri a stabil állapotot, a szerszám kinyílik. Kidobócsapok tolják ki a kész öntvényt a formából. Ezután a ciklus alaphelyzetbe áll, és a folyamat megismétlődik a következő alkatrésznél.
A nyomás és a megszilárdulás szerepe
A nyomás kulcsfontosságú szerepet játszik abban, hogy az olvadt fém teljesen kitöltse a szerszámüreget. Megfelelő erőhatás nélkül a fém nem jutna el a vékony falakhoz vagy az apró részletekhez.
A jellemző befecskendezési nyomás 1500 és 4500 psi között mozog, az ötvözettől és az alkatrész méretétől függően. Ez a nyomás megakadályozza a légzárványok kialakulását és javítja a felület minőségét.
A megszilárdulás akkor megy végbe, amikor a fém még nyomás alatt áll. Ez csökkenti a zsugorodást és szilárdabbá teszi a kész öntvényt. Az egyenletes hűtés fontos, mivel az egyenetlen megszilárdulás olyan hibákat okozhat, mint a vetemedés vagy a porozitás.
A szerszám gyakran hűtőcsatornákat is tartalmaz a fém megszilárdulási sebességének szabályozására. A nyomás és a hűtés közötti egyensúly biztosítja, hogy az öntvény megfeleljen a méretbeli és mechanikai követelményeknek.
Ciklusidők és hatékonyság
A melegkamrás nyomásos öntés egyik fő előnye a rövid ciklusidő. Mivel az olvasztótégely magába a gépbe van beépítve, az olvadt fém folyamatosan rendelkezésre áll a következő öntési művelethez.
A tipikus időtartam 15 és 60 másodperc között mozog, az alkatrész összetettségétől és méretétől függően. Ez alkalmassá teszi az eljárást kis és közepes méretű alkatrészek nagy sorozatú gyártására.
A hatékonyságot a csökkentett anyagmozgatás is növeli. A kezelőknek nem kell olvadt fémet szállítaniuk a gépek között, ami csökkenti az energiafelhasználást és növeli a biztonságot.
Az eljárás alacsony olvadáspontú ötvözetek – például cink, ón és magnézium – esetében a leghatékonyabb. Ezek az ötvözetek gyorsabb ciklusokat tesznek lehetővé, mivel gyorsabban melegszenek fel és hűlnek le, mint a magas olvadáspontú fémek.
Alkalmazási területek és ipari felhasználás
A melegkamrás nyomásos öntés precíz fémalkatrészek gyártását teszi lehetővé olyan esetekben, ahol fontos a gyorsaság, az állandó minőség és a sima felületképzés. Különösen hatékony alacsony olvadáspontú ötvözeteknél, ezért gyakran választják olyan iparágakban, amelyek nagy volumenű gyártást és megbízható méretpontosságot igényelnek.
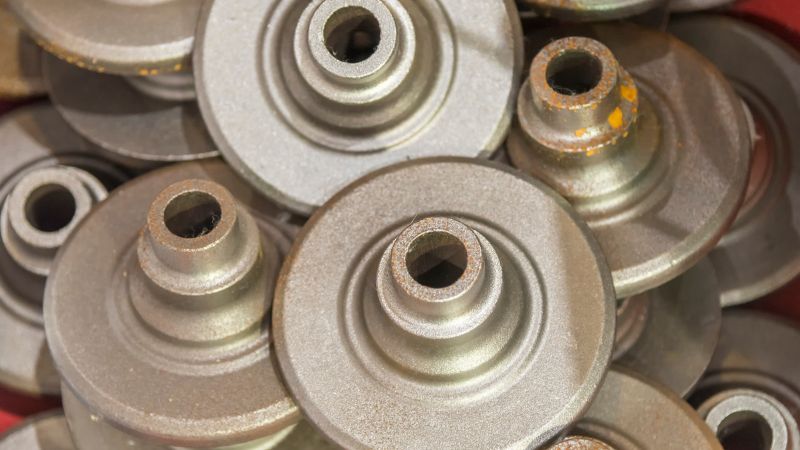
Autóipari alkatrészek
Az autóiparban a melegkamrás nyomásos öntést cink- és magnéziumötvözetekből készült kis és közepes méretű alkatrészek előállítására használják. Ezek a fémek lehetővé teszik vékony falak és összetett formák kialakítását, amelyek egyszerre erősek és könnyűek.
Gyakori alkatrészek: karburátorházak, sebességváltó-házak, tartókonzolok és motoralkatrészek. Ezek az alkatrészek profitálnak abból, hogy az eljárás lehetővé teszi a szigorú tűréshatárok betartását, ami biztosítja a megfelelő illeszkedést és működést a nagy teljesítményű rendszerekben.
Az elért sima felület csökkenti az utólagos megmunkálás szükségességét. Ez mérsékli a költségeket, miközben fenntartja a magas gyártási sebességet. Mivel az autóiparban elvárás a pontosság és a tartósság, a melegkamrás nyomásos öntés hatékony egyensúlyt teremt a minőség és a termelési volumen között.
Szórakoztató elektronika és elektromos készülékházak
Az elektronikai gyártók a melegkamrás nyomásos öntést alkalmazzák kompakt házak és burkolatok készítéséhez. Gyakran használnak cinkötvözeteket, mivel azok szilárdságot biztosítanak, ugyanakkor lehetővé teszik vékony falak és finom részletek kialakítását.
Példák erre: okostelefon-keretek, laptop-zsanérok, csatlakozók és védőburkolatok. Ezek az alkatrészek nagy méretpontosságot igényelnek, hogy hézagok vagy illesztési hibák nélkül illeszkedjenek az érzékeny elektronikai egységekhez.
Az eljárás tiszta felületet is eredményez, ami mind a működés, mind a megjelenés szempontjából fontos. Az elektromos készülékházak – például kapcsolóházak és kis villanymotor-alkatrészek – esetében előnyös az anyag kopásállósága és interferencia elleni árnyékoló képessége.
Egyéb ipari alkalmazások
Az autóipar és az elektronikai ipar mellett a melegkamrás nyomásos öntés olyan ágazatokat is kiszolgál, amelyeknek tartós, alacsony olvadáspontú fémalkatrészekre van szükségük nagy mennyiségben. Olyan termékek, mint például az ajtókilincsek, zárak és háztartási gépalkatrészek gyakran ezzel az eljárással készülnek a folyamat hatékonysága miatt.
Az orvostechnikai eszközökben is alkalmaznak cinkből öntött alkatrészeket, például szivattyúházakat és precíziós csatlakozókat. Ezek megbízható működéséhez állandó méretpontosság szükséges.
A műszer- és gépgyártásban ezzel az eljárással fogaskerekeket, emelőkarokat és házakat állítanak elő; az ismételhetőség és a sima felület csökkenti a további megmunkálás szükségességét. Ez praktikus választássá teszi a gyártók számára, akik egyszerre törekednek a költséghatékonyságra és a megbízható eredményekre.
Gyakran ismételt kérdések
Milyen fémeket dolgoznak fel jellemzően melegkamrás nyomásos öntőgépekkel?
Ezt az eljárást gyakran alkalmazzák cink, magnézium és más alacsony olvadáspontú ötvözetek esetében. Ezek a fémek könnyen folynak az öntőformába és gyorsan megszilárdulnak, így kiválóan megfelelnek az eljárásnak. Az alumínium- és rézötvözeteket általában kerülik magasabb olvadáspontjuk miatt.
Alkalmazható-e a melegkamrás nyomásos öntés magas olvadáspontú fémeknél?
Nem, ez az eljárás nem alkalmas magas olvadáspontú fémek – például alumínium, sárgaréz vagy acél – megmunkálására. Az injektálórendszer és az olvadt fém közötti folyamatos érintkezés károsítaná a berendezést ilyen hőmérsékleten. Az ilyen anyagoknál a hidegkamrás öntés a preferált eljárás.
Melyek a melegkamrás nyomásos öntésnél előforduló gyakori hibák?
A tipikus hibák közé tartozik a porozitás, a hidegfolyás (hidegkötés) és a felületi hibák. Ezek a problémák gyakran a rekedt levegő, a hiányos kitöltés vagy a nem megfelelő hőmérséklet-szabályozás következményei. A folyamat gondos felügyelete segít csökkenteni ezen problémák előfordulását.







