
Az alumínium nyomásos öntési szolgáltatások beszerzésekor az OEM-beszerzőknek többre van szükségük, mint az eljárás általános áttekintésére. A lényeges kérdések azok, hogy a technológia megfelel-e a költségcéloknak, képes-e kiszolgálni az éves mennyiségi igényeket, stabil alkatrészminőséget biztosít-e, és indokolttá teszi-e a szerszámozási beruházást.
Ez az útmutató a mérnöki és beszerzési csapatok számára legfontosabb kérdésekre összpontosít: hol a legelőnyösebb a nyomásos öntés alkalmazása, milyen előnyöket kínál, hogyan befolyásolják a teljesítményt az ötvözet- és berendezésválasztások, valamint mire van szükségük a beszállítóknak a pontos árajánlatadáshoz.
Miért a nyomásos öntés a kézenfekvő választás nagy darabszámú alumínium alkatrészek esetén?
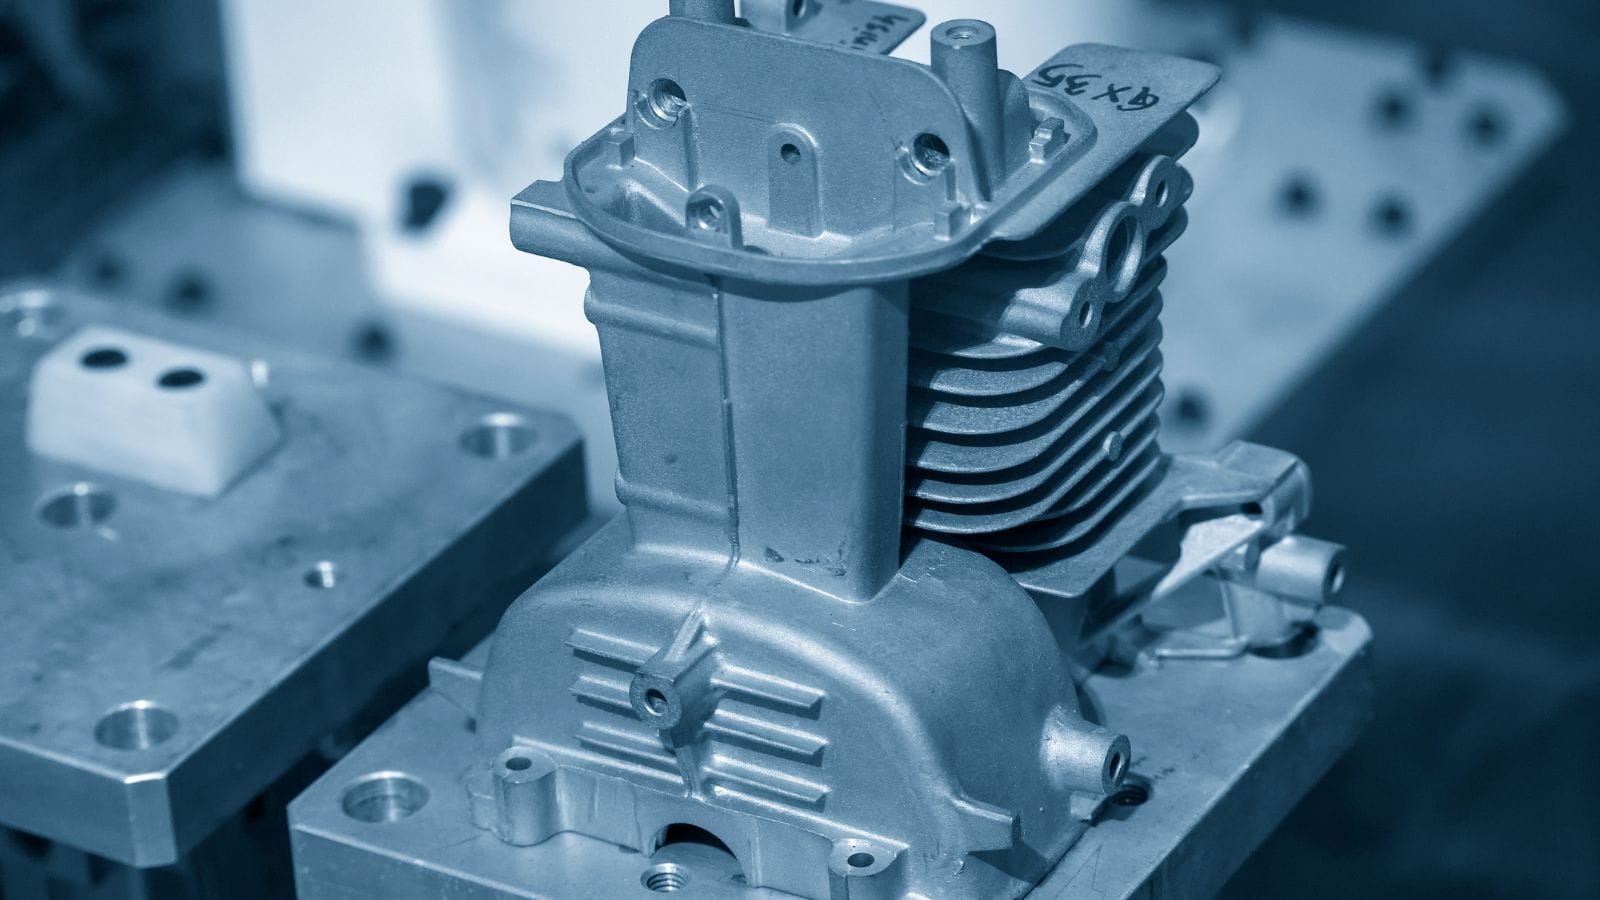
A nyomásos öntés során az olvadt fémet hatalmas nyomással préselik be egy edzett acélból készült öntőformába. Mivel az öntőforma ürege nagy sebességgel telítődik meg, az olvadt fém másodpercek alatt megszilárdul. Ez a rendkívül gyors ciklusidő jelentősen növeli a nyomásos öntés termelési kapacitását, így ez az eljárás vált a szabvánnyá a megismételhető, nagy teljesítményű gyártási folyamatok esetében.
Ipari alkalmazásoknál az öntött alumínium kiváló szilárdság-tömeg arányt, állandó méretpontosságot és kiváló minőségű felületet biztosít.
A nagynyomású alumíniumöntés (HPDC) gazdaságossága igazán nagy volumenű – jellemzően évi több tízezer darabot számláló – gyártás esetén válik rendkívül kedvezővé. Ilyen mennyiségeknél a gyors gyártási ciklus hamar megtéríti a szerszámozás kezdeti költségeit.
Az alumínium nagynyomású öntés (HPDC) ipari alkalmazásai
Mivel az eljárás lehetővé teszi összetett geometriák és vékony falak kialakítását, valamint rövid ciklusidőket biztosít, az alumínium nagynyomású öntés különösen elterjedt azokban az ágazatokban, ahol nagy a gyártási volumen és fontos a méretbeli pontosság.
Alumíniumöntési alkalmazások az autóiparban
Az autóiparban a HPDC eljárást gyakran alkalmazzák sebességváltó-házak, motorburkolatok, tartókonzolok, szivattyúházak, szerkezeti elemek és különféle könnyűszerkezetes burkolatok gyártására. A járművek tömegcsökkentésére és villamosítására irányuló törekvések még fontosabbá tették az alumíniumöntést, különösen az elektromos járművek (EV) azon alkatrészei esetében, amelyeknél egyszerre van szükség nagy szilárdságra és jó hőelvezetésre.
Ipari alumíniumöntvények
Az ipari berendezések és gépek területén gyakori alkalmazási példák közé tartoznak a szelepházak, kompresszoralkatrészek, hajtóműházak, hidraulikus alkatrészek és vezérlőrendszer-burkolatok. Ezen alkatrészek esetében gyakran előnyös az alumínium korrózióállóságának, megmunkálhatóságának és kis tömegének kedvező kombinációja.
Elektronikai és villamosipari alumínium nagynyomású öntvények
– szórakoztató elektronikai és villamosipari alkalmazásokban az alumínium nagynyomású öntési (HPDC) eljárást gyakran alkalmazzák hűtőbordák, LED-es világítótestek házai, motorházak, csatlakozótestek és védőburkolatok gyártásánál. Az eljárás kiválóan alkalmas olyan alkatrészek előállítására, amelyek jó hővezető képességet, méretstabilitást, valamint bevonatolásra vagy felületkezelésre alkalmas, tiszta felületet igényelnek.
További gyakori termékpéldák: távközlési berendezések házai, háztartási készülékek alkatrészei, elektromos kéziszerszámok burkolatai és orvosi műszerek házai. A gyakorlatban azok a termékek a legmegfelelőbbek, amelyeknél a közepes vagy nagyfokú összetettség olyan éves gyártási mennyiséggel párosul, amely indokolja a célzott szerszámozás költségeit.
Az alumínium nagynyomású öntés fő előnyei
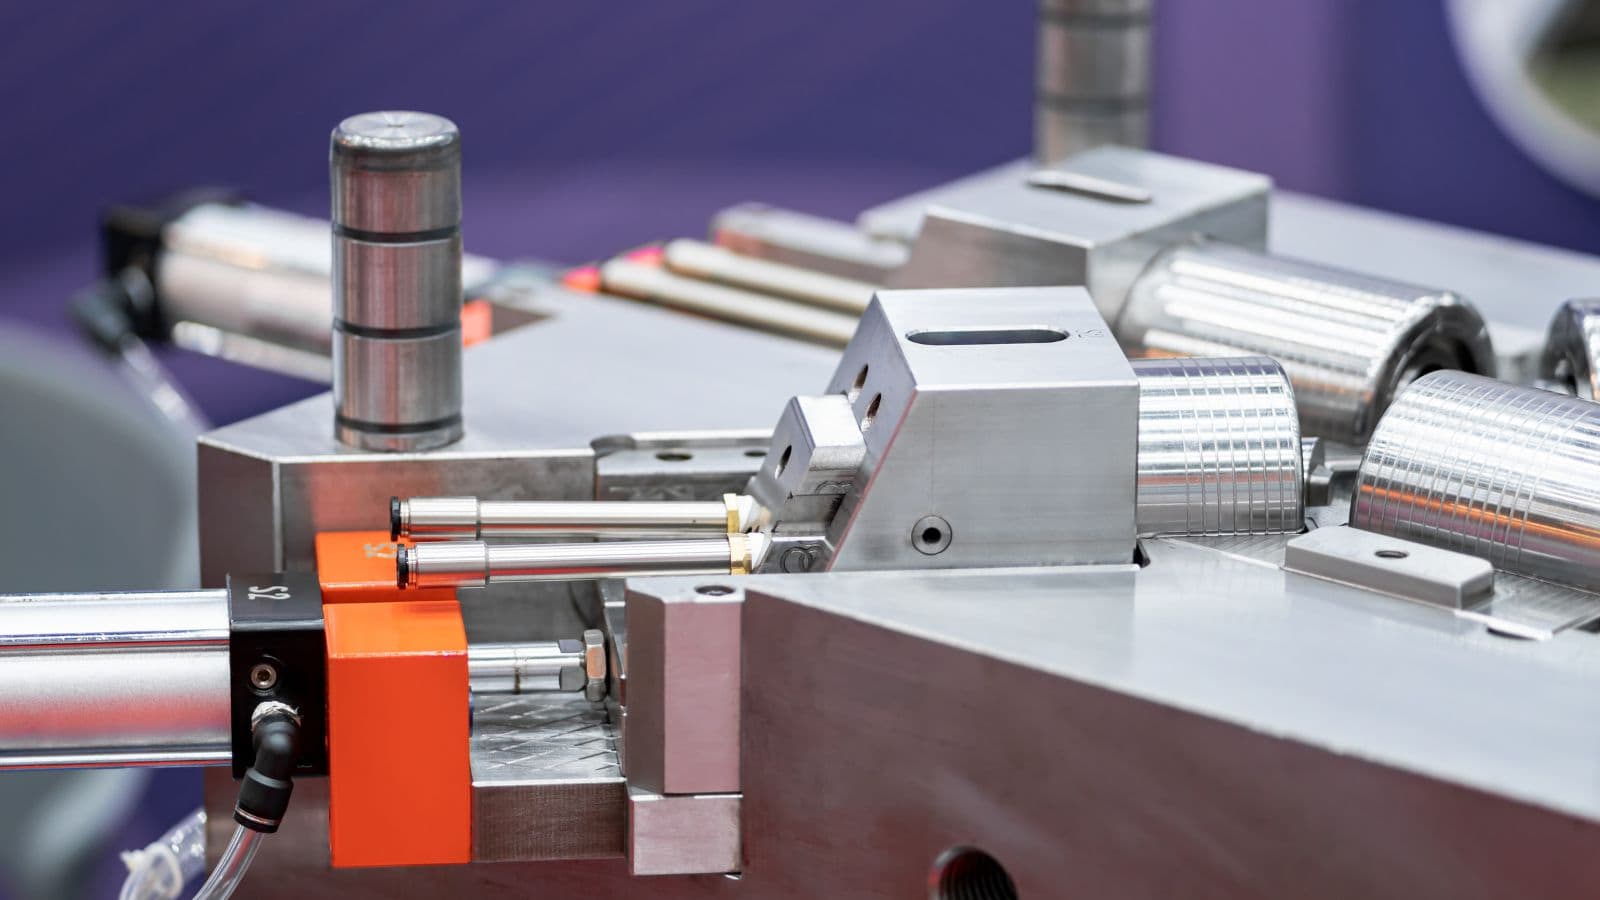
Az alumínium nagynyomású öntési eljárás (HPDC) számos gyakorlati előnyt kínál az eredetiberendezés-gyártók (OEM-ek) és a beszerzési csoportok számára, különösen a nagy sorozatszámú gyártási programok tervezésekor:
- Alkatrész-összevonás és tervezési hatékonyság: A HPDC összetett geometriákat, köztük vékony falakat, bordákat, rögzítőkiemelkedéseket és szerelési elemeket tud egyetlen öntött alkatrészben kialakítani. Ez jelentősen csökkenti az alkatrészek számát és egyszerűsíti a későbbi összeszerelést.
- Skálázhatóság hosszú távú programokhoz: Az acélöntőforma jóváhagyását követően a HPDC nagy sebességű, megismételhető gyártást tesz lehetővé. Ez az állandó minőség csökkenti az egy darabra jutó költségeket, és minimalizálja az ellátási lánc kockázatait a nagy volumenű gyártás során.
- Könnyűszerkezetes teljesítmény: Az alumínium kiváló szilárdság-tömeg aránnyal rendelkezik, így kulcsfontosságú választás azon autóipari és ipari alkalmazásoknál, amelyek a tartósság feláldozása nélkül kívánják csökkenteni a rendszer teljes tömegét.
- Kiváló hő- és elektromos vezetőképesség: Az alumínium rendkívül hatékonyan vezeti el a hőt, ezért a HPDC az ideális eljárás hűtőbordák, motorházak és elektronikai burkolatok gyártásához.
- Beépített korrózióállóság: Számos alumíniumöntvény-ötvözet természetes módon ellenáll a korróziónak, így megbízható teljesítményt nyújt zord üzemi körülmények között is, anélkül, hogy minden esetben vastag védőbevonatra lenne szükség.
- Másodlagos műveletek csökkentése: A késztermékhez közeli alak (near-net shape) és a kiváló öntött felületi minőség elérésével a nagynyomású öntés (HPDC) minimálisra csökkenti a kiterjedt utólagos megmunkálás, hegesztés vagy rögzítés szükségességét.
Hidegkamrás öntés és alumíniumötvözet-választás
Az alumínium magas olvadáspontja miatt a legtöbb alumíniumöntési eljáráshidegkamrás berendezést használ, ami megkülönbözteti az alacsonyabb olvadáspontú fémek – például a cink – esetében alkalmazott gépektől. Többféle anyaggal dolgozó beszállítók értékelésekor ellenőrizni kell, hogy öntőrendszereiket kifejezetten az alumínium hidegkamrás gyártására optimalizálták-e.
Az ötvözet kiválasztásakor a beszerzőknek kerülniük kell azt a szemléletet, hogy kizárólag a műszaki adatlapon szereplő legmagasabb szakítószilárdságot hajszolják. Az optimális öntőötvözet megbízhatóan tölti ki az adott öntőforma-üreget, kiszámíthatóan megmunkálható, és ellenáll a végfelhasználási környezet hatásainak.
Vékony falú vagy összetett geometriájú alkatrészeknél – ahol az esztétika is fontos – részesítsük előnyben a kiváló formakitöltő képességükről és méretstabilitásukról ismert ötvözeteket.
Ezzel szemben, ha az alkatrész szerkezeti szerepet tölt be vagy korrozív környezetben üzemel, az anyag tartóssága és a bevonatokkal való kompatibilitása élvezzen elsőbbséget.
Az elterjedt alumíniumöntő-ötvözetekről további információkat talál blogbejegyzésünkben: alumíniumöntő-ötvözetek.
Az öntési folyamat minőségét meghatározó fő tényezők
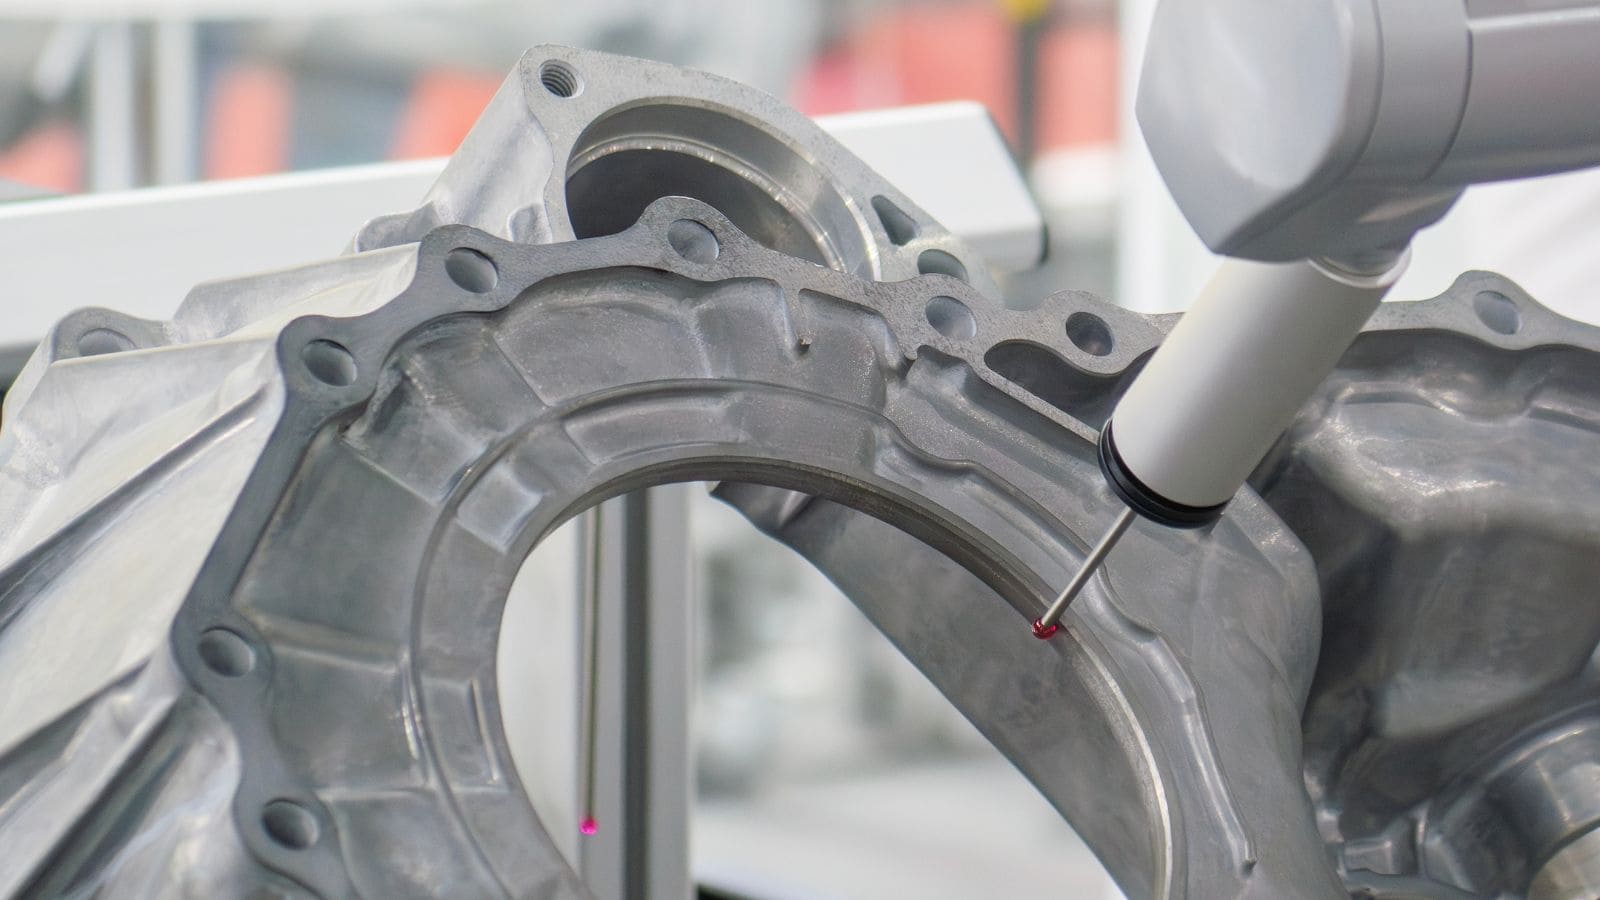
Az öntési folyamat során fellépő gyártási hibák általában olyan szabályozható folyamatváltozókra vezethetők vissza, amelyeket a beszerzőknek is értékelniük kell. A megbízható beszállítók három fő mechanizmus révén biztosítják a minőséget:
- Fémáramlási dinamika: A beömlők, elosztócsatornák, légtelenítők és túlfolyók stratégiai kialakítása határozza meg, hogy az alumínium tisztán tölti-e ki a formát, vagy légzárványok és porozitás keletkezik-e.
- Precíziós lövetvezérlés: A gépen beállított befecskendezési profilt – beleértve a sebességgörbéket és az utónyomás-fokozás időzítését – gondosan kell programozni.
- Termikus stabilitás: A szerszám hőmérsékletét szigorúan ellenőrzés alatt kell tartani. A hőmérséklet-ingadozás méretbeli deformációt és kiszámíthatatlan selejtarányt okozhat, még akkor is, ha minden egyéb változó állandó marad.
Mikor érdemes alternatív gyártási eljárásokat fontolóra venni?
Bár a nagynyomású öntés (HPDC) rendkívül hatékony eljárás, nem jelent univerzális megoldást. Alacsony éves gyártási volumen esetén az acélszerszámok magas költsége negatívan befolyásolja a befektetés megtérülését (ROI); ilyen esetekben gazdaságosabb választás lehet a homoköntés vagy a CNC-megmunkálás.
Emellett, ha az alkatrésszel szemben rendkívül szigorú nyomástartási követelmények állnak fenn, a HPDC eljárásnál problémát okozhat a belső porozitás. Ilyen szigorú követelmények esetén az OEM-gyártóknak érdemes megfontolniuk olyan alternatív eljárásokat, mint a présöntés (squeeze casting) vagy az alacsony nyomású öntés (LPDC).
Általánosságban elmondható, hogy a nagyszériás gyártás, a vékonyfalú geometriák és a gyors ciklusidők esetében a nagynyomású öntés (HPDC) a preferált eljárás, míg az alacsony nyomású öntés (LPDC) olyan alkatrészeknél jöhet szóba, amelyek szabályozottabb öntőforma-kitöltést és speciális belső minőségi jellemzőket igényelnek.
Az árajánlatkérés (RFQ) optimalizálása a pontos árazás érdekében
A végtelen egyeztetési körök elkerülése és a pontos árajánlat biztosítása érdekében az OEM-eknek már az elején átfogó adatokat kell szolgáltatniuk. Egy megbízható árajánlatkérési (RFQ) csomagnak az alábbiakat kell tartalmaznia:
- Az alkatrész geometriáját tartalmazó 3D STEP fájl.
- 2D műszaki rajzok, amelyek kiemelik a minőség szempontjából kritikus (CTQ) méreteket és tűréseket.
- Pontos éves mennyiségi előrejelzések (ez kulcsfontosságú a szerszám élettartamának tervezéséhez).
- Specifikus felületkezelési, bevonatolási vagy megmunkálási követelmények.
- Bármilyen előírt tömítettség-ellenőrzés vagy nyomáshatárérték.
Ezen részletek megadása lehetővé teszi a beszállító számára, hogy pontosan felmérje az alkatrész összetettségét, kidolgozza a megfelelő öntőforma-kitöltési stratégiát, és olyan szerszámozást javasoljon, amely kibírja a gyártás felfuttatását.
Készen áll alumíniumöntési programja bővítésére?
A megbízható, nagy kapacitású alumíniumöntési gyártás biztosításához olyan gyártópartnerre van szükség, amely igazolt kapacitással, szigorú minőségellenőrzéssel és az Ön mennyiségi igényeinek megfelelő berendezésekkel rendelkezik.
2008 óta a Moldie precíziós tervezésű öntőformákat és termékeket szállít OEM-partnerei számára. Íme, miért bízzák ránk a mérnöki és beszerzési csapatok nagy volumenű alumíniumprojektjeiket:
- Nagy kapacitású öntési technológia: 10 darab, 180 és 2500 tonna közötti záróerejű hidegkamrás nyomásos öntőgép áll rendelkezésünkre.
- Átfogó CNC megmunkálás: Több mint 30 házon belüli CNC megmunkálóközpont és eszterga garantálja a szigorú tűréshatárok betartását és a megbízható utómunkálatokat.
- Komplett felületkezelés: Teljes körű öntvény-utókezelés egy helyen: sorjázás, szemcseszórás, porszórás, galvanizálás és elektroforetikus festés.
- Szigorú házon belüli ellenőrzés: Fejlett minőségellenőrzés: koordináta-mérőgépek (CMM) a méretpontossághoz, spektrométerek az ötvözet pontos összetételéhez, valamint sópermet-vizsgáló berendezések a korrózióállóság ellenőrzéséhez.
- Teljes körű mérnöki szolgáltatás: A tervrajzok feldolgozásától és a szerszámtervezésen/gyártáson át a sorozatgyártásig mérnökcsapatunk biztosítja az Ön specifikációinak zökkenőmentes megvalósítását.
Legyen szó szakértői tanácsadásról az ötvözetválasztás vagy a szerszámtervezés terén, esetleg pontos árajánlatról a következő projektjéhez, mérnökcsapatunk készséggel áttekinti elképzeléseit. Látogasson el a moldiecasting.com oldalra még ma, hogy elküldje ajánlatkérését, és elkezdje a jobb alkatrészek gyártását.
Gyakran ismételt kérdések (GYIK)
Mi az ideális gyártási mennyiség a nagynyomású öntés (HPDC) esetében?
A HPDC eljárást kifejezetten nagy sorozatú gyártásra tervezték. Mivel a keményített acél szerszámokba történő kezdeti beruházás jelentős, az eljárás alkalmazása jellemzően évi legalább 10 000 darabos gyártási mennyiség esetén ajánlott.
Ilyen nagy mennyiségeknél a HPDC eljárás gyors ciklusideje hamar megtéríti a szerszámköltségeket, ami rendkívül gazdaságos darabonkénti árat eredményez. Kisebb mennyiségek esetén a CNC-megmunkálás vagy a homoköntés jobb megtérülést (ROI) kínálhat.
Mennyi ideig használható jellemzően egy alumíniumöntő szerszám?
Az öntőforma élettartama (más néven szerszámélettartam) nagymértékben függ az öntött alumíniumötvözet típusától, az alkatrész geometriájának összetettségétől, valamint attól, hogy a beszállító mennyire hatékonyan kezeli a hőstabilitást a gyártás során.
Átlagosan egy megfelelően karbantartott, alumínium HPDC-hez használt acélszerszám 50 000 és 100 000 közötti öntési ciklust (lövést) tesz lehetővé, mielőtt jelentős felújításra vagy cserére lenne szükség.
Gyárthatók-e teljesen tömített (szivárgásmentes) alumíniumöntvények?
Igen, de ehhez precíz mérnöki tervezés szükséges. Mivel a nagynyomású öntés (HPDC) során az olvadt fémet rendkívül nagy sebességgel fecskendezik be, az eljárás természetes velejárója az enyhe belső porozitás (bezárt levegő).
Ha azonban az alkatrésznek nyomásállónak vagy szivárgásmentesnek kell lennie, a beszállítók ezt a beömlőnyílás és a légtelenítés kialakításának optimalizálásával, vákuumrásegítéses öntési eljárással, vagy az öntés utáni impregnálással (a mikroporozitás tömítésére) érhetik el. Mindig egyértelműen tüntesse fel a szivárgásmentességre és nyomásállóságra vonatkozó követelményeket az ajánlatkérésben.







