
Az eloxálás, mint széles körben alkalmazott fém- felületkezelési eljárás, olyan technikaként határozható meg, amely egy szabályozott oxidréteg létrehozásával erősíti és védi a fémfelületeket. A folyamat azonban ennél jóval összetettebb, ha a műszaki ismereteket és a kiválasztási szempontokat vesszük figyelembe.
Ez az útmutató részletesen ismerteti az egyes eloxálási típusok működését és sajátosságait, valamint segít mérlegelni a költségek, a kopásállóság és a megjelenés közötti szempontokat, hogy a projektjéhez legmegfelelőbb megoldást választhassa ki.
Az eloxálási eljárások közötti különbségek
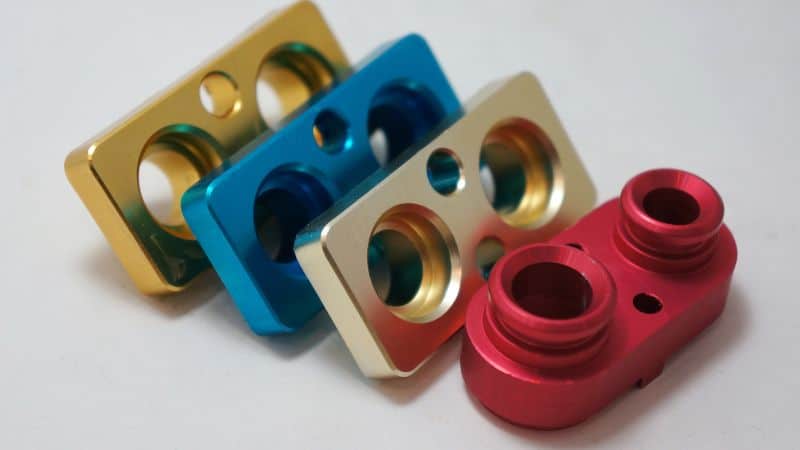
Bár minden eloxálási eljárás szabályozott elektrokémiai oxidáció révén alakítja át a fémfelületeket, a keletkező oxidrétegek jelentősen eltérhetnek egymástól. E tényezők ismerete kulcsfontosságú a választáshoz az alábbiak között: I. típus (krómsavas), II. típus (kénsavas) és III. típus (keményeloxálás) eloxálás.
Az alapvető folyamat egyszerű: a munkadarabot – amely általában meghatározott fémekből, például alumíniumból, cinkből, magnéziumból vagy titánból készül – savas elektrolitfürdőbe merítik, majd egyenáramot vezetnek át rajta, aminek hatására a felületen egy szervesen illeszkedő védőréteg alakul ki. Négy fő tényező határozza meg a különbségeket:
- Az elektrolit összetétele: Az alkalmazott sav típusa a legfőbb megkülönböztető tényező. A krómsav, a kénsav és a foszforsav eltérő módon lép kölcsönhatásba a fémmel.
- Hőmérséklet: Talán a legkritikusabb technológiai tényező. Az alacsonyabb fürdőhőmérséklet (~0–10°C / 32–50°F) jelentősen lassítja a képződő oxidréteg oldódását, így sűrűbb, keményebb és vastagabb bevonat jön létre. A hagyományos dekoratív eloxálás magasabb, környezeti hőmérséklethez közeli hőmérsékleten történik.
- Áramsűrűség/feszültség: A nagyobb elektromos áram intenzívebb oxidációs reakciót idéz elő, ami gyorsabb növekedést eredményez, és befolyásolja az oxidréteg mikroszerkezetét.
- Folyamatidő: A fürdőben töltött idő közvetlen összefüggésben áll a bevonat vastagságával, a többi paraméter által meghatározott határokon belül.
I. típusú eloxálás: Krómsavas eloxálás
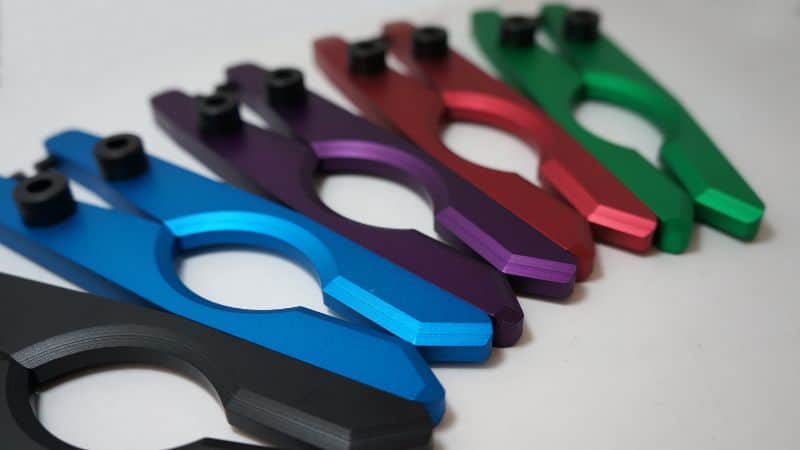
Az I. típusú eloxálás – más néven krómsavas eloxálás – során krómsavat (H₂CrO₄) használnak elektrolitként. Az ilyen oldatban képződő oxidréteg kis porozitású és nagyon vékony – jellemzően 0,00002 – 0,0001 hüvelyk (0,5 – 2,5 mikron) vastagságú. Ez a réteg szorosan kötődik a felülethez, korrózióállóságot biztosítva anélkül, hogy érdemben megváltoztatná a méreteket.
Mivel a krómsavas fürdő kevésbé agresszív, mint a II. típusú eloxálásnál használt kénsav, minimálisra csökkenti az alapanyag károsodását, és megőrzi a felületi minőséget. Gyakran szolgál alapozó rétegként festékek és ragasztók számára, köszönhetően a keletkező oxidréteg kiváló tapadási tulajdonságainak.
Előnyök és korlátok
Az I. típusú eloxálás során keletkező védő oxidréteg vékony és sima, így az alkatrészek tartós, ugyanakkor könnyű bevonatot kapnak. Kiemelten fontos korrózióvédelmet biztosít, miközben megőrzi a precíziós felületek finom részleteit.
A tipikus rétegvastagság 0,00005 és 0,0001 hüvelyk között mozog, így a méretváltozás elhanyagolható. Ugyanakkor kopásállósága alacsonyabb a vastagabb kénsav- vagy keményanodizált bevonatokénál.
Mivel a krómsav hatvegyértékű krómot tartalmaz, az eljárás olyan környezetvédelmi és egészségügyi előírások hatálya alá esik, amelyek korlátozzák annak alkalmazását bizonyos üzemekben.
Tipikus alkalmazási területek
Az I. típusú anodizálást elsősorban a repülőgépiparban, a hadiiparban és a precíziós ipari alkalmazásokban írják elő; olyan esetekben, ahol kritikus fontosságú a pontos méretek megőrzése, a festék vagy ragasztó tapadását elősegítő alapréteg biztosítása, valamint a korrózió megelőzése a tömegérzékeny alkatrészeknél.
- Repülőgépipar: Szerkezeti egységeken, vezérlőfelületeken, repülésbiztonsági szempontból kritikus alkatrészeken és kötőelemeken alkalmazzák, ahol elvárás a minimális méretváltozás és a korrózióállóság.
- Hadiipar / Védelemipar: Precíziós házakon, csatlakozókon és terepi berendezéseken alkalmazzák; ezek megbízható védelmet igényelnek, és gyakran szolgálnak alapfelületként további bevonatok számára.
- Ipar / Járműipar: Vékony védőbevonatként, valamint kiváló tapadást biztosító vagy festés előtti alaprétegként alkalmazzák olyan alkatrészeknél, ahol kiemelt szempont a tapadás és a bevonat alatti korrózió megelőzése.
II. típusú anodizálás: Kénsavas anodizálás
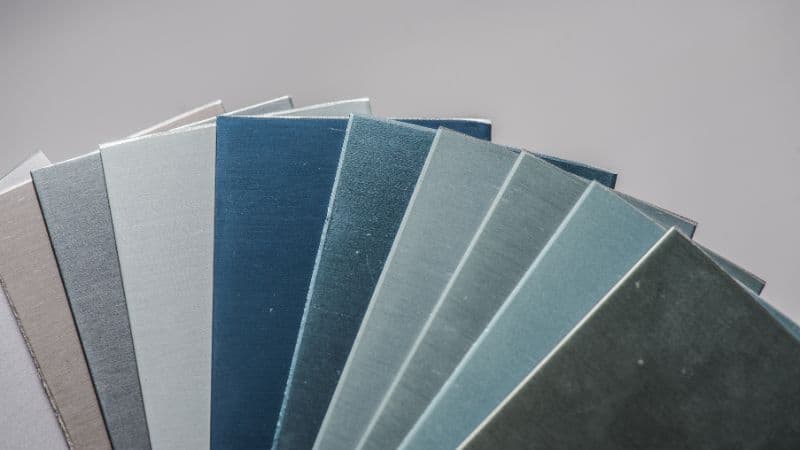
Ez az eljárás általában ugyanazokat az alapelveket követi, mint a többi eloxálási módszer, ám az elektrolitoldatot ioncserélt vízben hígított kénsav helyettesíti, a hőmérsékletet pedig 18–24 °C (65–75 °F) tartományban tartják.
A bevonat vastagsága jellemzően 0,0001–0,001 hüvelyk közötti; a vastagabb rétegek fokozottabb védelmet nyújtanak a korrózióval és a kopással szemben.
Az eloxálást követően az alkatrészeket alaposan leöblítik a savmaradványok eltávolítása érdekében, az oxidréteg pórusait pedig forró vízben vagy nikkel-acetát oldatban tömítik. Ez a tömítési lépés megszilárdítja a korrózióállóságot, és előkészíti a felületet a későbbi színes eloxáláshoz, amennyiben erre igény van.
Kiemelkedő teljesítmény és jellemzők
Ipari és lakossági felhasználás
A II. típusú eloxálás a legelterjedtebb eljárás; olyan alkalmazásokhoz választják, amelyeknél fontos a korrózióállóság, a fokozott felületi tartósság, az elektromos szigetelés és az esztétikai sokszínűség (színezhetőség) optimális, költséghatékony egyensúlya.
- Repülőgép- és autóipar: Védelmet nyújt a légköri hatásoknak vagy enyhe vegyi környezetnek kitett szerkezeti elemek, részegységek és díszítőelemek számára.
- Építészet: Építőipari paneleknél és szerelvényeknél alkalmazzák, ahol fontos az egységes szín és az időjárásállóság.
- Fogyasztási cikkek: Olyan termékeken alkalmazzák, mint például az edények, fényképezőgép-vázak, elektronikai eszközök burkolatai és hajózási szerelvények, amelyeknél előnyt jelent a fokozott kopásállóság és az esztétikus megjelenés.
- Elektronika: Elektromos szigetelést és felületi védelmet biztosít olyan alkatrészek számára, mint a hűtőbordák és a burkolatok, ahol kulcsfontosságú a rövidzárlat megelőzése.
III. típusú eloxálás: Keményeloxálás
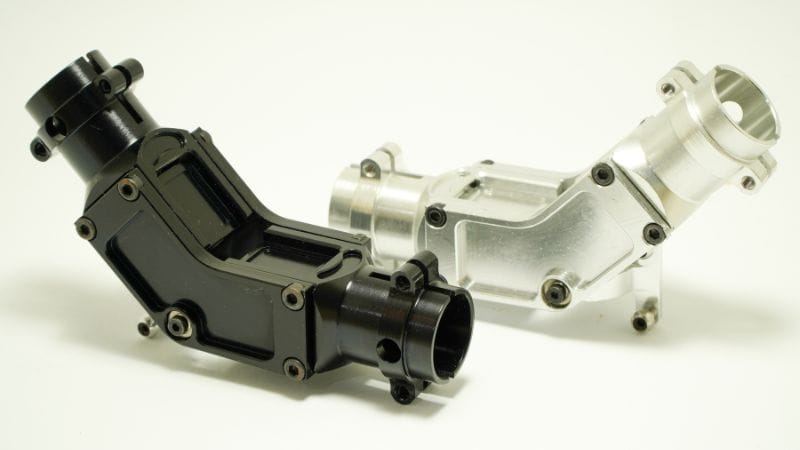
A III. típusú eloxálást keményeloxálásnak is nevezik. Jellemzői közé tartozik a kénsavas elektrolit használata, az alacsony fürdőhőmérséklet (gyakran 0–10 °C / 32–50 °F), valamint a négyzetlábankénti 20–36 amper körüli áramsűrűség.
A vastag oxidréteg vastagsága jellemzően 0,001–0,004 hüvelyk. Ennek a vastagságnak nagyjából a fele az alapanyagba, a másik fele pedig kifelé növekszik.
Ez a stabil, alacsony hőmérséklet szabályozza az oxidnövekedés sebességét és csökkenti az égés (lokális túlhevülés) kockázatát, ami egyenletesebb bevonatot eredményez. A feszültség és az áramsűrűség határozza meg a végső keménységet és a színt; utóbbi az ötvözet összetételétől és a bevonat vastagságától függően a sötétszürkétől a feketéig terjedhet.
A keménybevonat előnyei: kopásállóság és tartósság
Kemény eloxálás jelentősen javítja a kopásállóságot. Az oxidréteg keménysége elérheti a 60–70 HRC értéket, így keményebb, mint a legtöbb acélfajta. Ez a tulajdonság csökkenti a csúszás, súrlódás vagy koptató hatású anyagokkal való érintkezés okozta felületi sérüléseket.
A vékony, dekoratív eloxálással (II. típus) ellentétben a III. típusú eloxálás tartós teljesítményt nyújt olyan igénybevételt jelentő körülmények között is, mint például a nagy nyomás vagy a rezgés. Emellett elektromos szigetelőként is funkcionál, és szilárdságának elvesztése nélkül képes elviselni a magasabb hőmérsékletet.
Ezen tulajdonságok kombinációja értékessé teszi a keményanodálást az olyan ipari alkalmazásokban, ahol fontos a hosszú élettartam. Csökkenti a fém-fém érintkezésből eredő kopást, ritkítja a karbantartási ciklusokat, és megőrzi a méretpontosságot. A bevonat pórusos szerkezete kenőanyagokat vagy tömítőanyagokat is képes magában tartani, tovább javítva ezzel a súrlódásállóságot és a korrózióvédelmet.
Kiemelt alkalmazási területek
A III. típusú keményanodálást olyan alkatrészeknél alkalmazzák, amelyek extrém kopásnak, súrlódásnak, nagy nyomásnak vagy zord környezeti hatásoknak vannak kitéve, és ahol a felületi keménység, a tartósság és az élettartam maximalizálása a fő cél.
- Repülőgépipar és védelemipar: Védelmet nyújt a nagy igénybevételnek kitett alkatrészeknek, például motoralkatrészeknek, futóműveknek, működtető szerkezeteknek és lőfegyver-tokoknak.
- Járműipar és hajózás: Dugattyúkon, szelepeken, felfüggesztési elemeken és egyéb, jelentős hőhatásnak, súrlódásnak vagy korrozív közegnek kitett alkatrészeken alkalmazzák.
- Ipari gépek: Fogaskerekeken, hidraulikus alkatrészeken, öntőformákon és egyéb olyan berendezéseken használják, ahol az alkatrész meghibásodása költséges lenne, és szükség van a karbantartási ciklusok meghosszabbítására.
- Sporteszközök és elektronika: Kemény védőfelületet biztosít kerékpáralkatrészek számára, valamint szigetelést és tartósságot nyújt elektronikai házak és csatlakozók esetében.
Egyéb speciális anodálási eljárások
A fő típusokon túl számos speciális anodálási eljárás szolgál konkrét műszaki és esztétikai célokat. Ezek az eljárások módosítják az oxidréteg vastagságát, szerkezetét vagy megjelenését, hogy megfeleljenek bizonyos tervezési vagy teljesítménybeli követelményeknek.
Póruslezárási és utókezelési lehetőségek
Meleg és hideg póruslezárási eljárások
A póruslezárás során az eloxálási fürdőben keletkezett mikroszkopikus pórusokat zárják le. A két leggyakoribb módszer: meleg póruslezárás és hideg póruslezárás. A meleg póruslezárás ioncserélt vizet vagy nikkel-acetátot használ, körülbelül 95–100 °C-on. A hő hatására az alumínium-oxid hidratálódik és böhmit képződik, amely megduzzad és kitölti a pórusokat. Ez a módszer kiváló korrózióállóságot biztosít, de kissé tompíthatja az élénk színeket.
A hideg tömítés alacsonyabb hőmérsékleten (25–35 °C) történik, fluor-alapú nikkelsók vagy egyéb vegyszerek felhasználásával. Energiát takarít meg és lerövidíti a ciklusidőt, ami csökkentheti a gyártási költségeket. A hideg tömítéssel kezelt bevonatok általában jobban megőrzik színük élénkségét, ugyanakkor ellenálló képességük a zord környezeti hatásokkal szemben némileg gyengébb lehet.
A tömítési eljárás kiválasztásakor olyan tényezők segítenek meghatározni a legjobb hosszú távú eredményt biztosító módszert, mint az alkatrész geometriája, a kívánt felületi megjelenés és a várható igénybevételi körülmények.
Színezési technikák
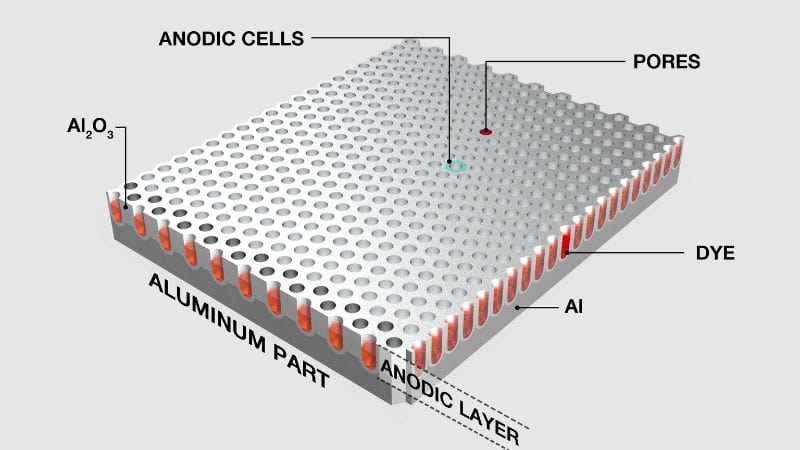
A tömítés előtt az eloxált alkatrészek színezhetők, így számos színárnyalat érhető el. Színes eloxálás Az eljárás azon alapul, hogy az oxidréteg porózus, így könnyen magába szívja a színezőanyagokat. Gyakran alkalmazott színezékek az élénk színeket biztosító szerves festékek, valamint a fakulásmentes árnyalatokat eredményező szervetlen fémsók.
A színezés közvetlenül az eloxáló fürdőt követően történik, amikor a felület még nyitott és befogadóképes. A színezést követően az alkatrészeket tömítik, hogy a pigmenteket az oxidréteg pórusaiba zárják. Ez a lépés javítja az UV-stabilitást és a kopásállóságot.
Egyes eljárások elektrolitikus színezést alkalmaznak, amelynek során fém-sókat választanak le elektromos úton a pórusokban, bronz, szürke vagy fekete felületet hozva létre. Az integrált színezés – egy fejlettebb módszer – az eloxálás során egyidejűleg alakítja ki a színt és az oxidréteget. Mindegyik technika az esztétika, a költségek és a környezeti ellenállóképesség közötti egyensúlyt teremti meg, az alkatrész felhasználási módjától függően.
Hogyan válasszunk az eloxálási típusok közül?
Határozza meg az elsődleges célt
Ez a legfontosabb lépés. A fő követelmény határozza meg az optimális eljárást.
Ha a prioritás a kivételes kopásállóság és tartósság nagy súrlódásnak, nyomásnak vagy koptató hatásnak kitett alkatrészek esetében, akkor a III. típusú (keményeloxálás) eljárás a jobb választás. Ez vastag, rendkívül kemény réteget hoz létre, amely jelentősen meghosszabbítja az alkatrészek élettartamát.
Ha a prioritás a kiváló minőségű felület (színválasztékkal) és a megbízható korrózióvédelem, akkor a II. típusú (kénsavas eloxálás) eljárás a költséghatékony megoldás, amely a legjobb egyensúlyt kínálja az esztétika, a teljesítmény és az ár-érték arány tekintetében.
Ha a prioritás a pontos méretek megőrzése kritikus fontosságú alkatrészeknél – gyakran festés vagy ragasztás előtti alapozóként –, akkor az I. típusú (krómsavas eloxálás) eljárás a speciális választás. Vékony, szilárdan tapadó bevonata úgy nyújt védelmet, hogy közben nem módosítja a tűréshatárokat.
Az alkatrészre vonatkozó sajátos jellemzők
Ha már ismeri a célt, a gyakorlati szempontok segítenek a választás pontosításában.
- Anyagkompatibilitás: Az alumíniumötvözet közvetlen hatással van az eredményre. A 6063-as típusú ötvözetek tiszta felületet adnak eloxáláskor, így ideálisak a színes, II. típusú bevonatokhoz. A magasabb réz- vagy szilíciumtartalmú ötvözetek (például a 2024-es) sötétebb, bronzos árnyalatú felületet eredményeznek, ezért inkább a III. típusú eljáráshoz alkalmasak, ahol a funkció fontosabb a megjelenésnél.
- Alkatrészgeometria és felület: A mély bemélyedésekkel vagy zsákfuratokkal rendelkező, összetett alkatrészek minden eljárásnál – különösen a vastag, III. típusú keményeloxálás esetében – kihívást jelentenek a bevonatképzés során. Emellett az eloxálás áttetsző, így az alapfém minden karcolása vagy megmunkálási nyoma látható marad; ezért az eredeti felületi kidolgozás döntő jelentőségű.
- Teljesítményjellemzők: Határozza meg az elvárt bevonatvastagságot, a korrózióállóságot (pl. sópermet-teszt időtartama) és a kopásállóságot. A 0,002 hüvelyknél nagyobb rétegvastagság esetén III. típusú eljárás szükséges. Vékonyabb, dekoratív bevonatokhoz a II. típus is megfelel. A pontos specifikációk biztosítják, hogy a felületkezelés megfeleljen a funkcionális követelményeknek.
Vegye figyelembe a gyártási és megfelelőségi szempontokat
Ezek a tényezők befolyásolják a megvalósíthatóságot, a költségeket és az átfutási időt.
- Költségtényezők: Általában a II. típus a leggazdaságosabb. A III. típus költségesebb a hosszabb folyamatidő, a hűtésigény és a precíz szabályozás miatt. A színezőanyagok vagy speciális tömítőanyagok alkalmazása bármely típusnál növeli a költségeket.
- Szabályozási környezet: Az I. típusú eljárásnál használt hat vegyértékű króm használata szigorúan szabályozott. Számos iparág választja ma már az engedélyezett alternatívákat – például a bórsav-kénsav alapú eloxálást (BSAA) –, amelyek hasonló teljesítményt nyújtanak kevesebb korlátozás mellett.
- Méretbeli hatások: Ne feledje, hogy az anódos bevonat az alapfémbe és abból kifelé is növekszik. A III. típusú keményeloxálásnál a rétegvastagság körülbelül fele hozzáadódik az alkatrész külső méreteihez; ez kritikus tényező a szoros illesztést igénylő alkatrészeknél, például menetek vagy csapágyfelületek esetében.
Az utolsó lépés: Egyeztessen időben a felületkezelést végző partnerrel
A tökéletes végeredmény elérésének leghatékonyabb módja az együttműködés egy professzionális eloxáló szolgáltatóval már a tervezési szakaszban. Ismertesse velük a teljesítménykövetelményeket, a kritikus méreteket és az esztétikai elvárásokat (mintákat). Szakértelmük segítségével optimalizálhatja a tervet a gyárthatóság szempontjából, elkerülheti a váratlan költségeket, és kiválaszthatja az ideális eloxálási típust a sikeres projekt érdekében.
Gyakran ismételt kérdések
Lehetséges-e Javíthatók vagy átdolgozhatók az eloxált alkatrészek, ha megsérülnek?
Az anódos oxidréteg szerves részét képezi az alapanyagnak, így nem „foltozható”. A mélyen karcolt vagy sérült eloxált felület javításához a meglévő bevonatot kémiai úton teljesen el kell távolítani, majd az alkatrészt újra kell eloxálni. Ez a folyamat hatással lehet a mérettűrésekre és az alapanyagra.
Létezik alternatíva az eloxálással szemben?
Alternatív megoldásként szóba jöhet a porszórás, a galvanizálás és különféle konverziós bevonatok, például a kromátozás. A porszórás elterjedt alternatíva, amelynek során száraz port visznek fel elektrosztatikus úton, majd azt vastag, összefüggő polimer réteggé keményítik.
Az alkatrészeimnek egyszerre van szükségük elektromos szigetelésre és hőelvezetésre; melyik eloxálási típus a legmegfelelőbb?
Minden eloxálási típus nem vezető oxidréteget hoz létre. A II. típusú eloxálást gyakran alkalmazzák elektronikai hűtőbordáknál, mivel kiváló elektromos szigetelést és megfelelő hővezetést biztosít (a hő az alatta lévő fémen keresztül távozik). A III. típus vastagabb bevonata még jobb szigetelést nyújt, ugyanakkor enyhe hőszigetelő rétegként is viselkedhet, ha kritikus fontosságú a maximális hőátadás.







