
A hidegkamrás nyomásos öntés kulcsfontosságú szerepet játszik a modern gyártásban, mivel lehetővé teszi erős és precíz alkatrészek formázását magas olvadáspontú fémekből. Az eljárás során az olvadékot nagy nyomással préselik a szerszámüregbe, így hozva létre összetett és tartós alkatrészeket. Ezt a módszert széles körben alkalmazzák azokban az iparágakban, ahol elvárás a pontosság, a hatékonyság és a megbízható teljesítmény.
A gyártási folyamat működésének, a felhasznált anyagoknak és az alkalmazási területeknek a megismerésével világossá válik, miért részesítik előnyben a gyártók a hidegkamrás nyomásos öntést olyan alkatrészek esetében, amelyeknek szigorú követelményeknek kell megfelelniük. Az alábbi szakaszok részletesen ismertetik a folyamatot, összehasonlítják a melegkamrás nyomásos öntéssel, valamint bemutatják alkalmazási területeit.
Mi az a hidegkamrás nyomásos öntés?
A hidegkamrás nyomásos öntés olyan fémöntési eljárás, amelyet magas olvadáspontú ötvözetek – például alumínium, réz és magnézium – megmunkálásakor alkalmaznak. A folyamat során külön olvasztókemencét és külső befecskendező rendszert használnak precíz és tartós alkatrészek előállítására, nagy nyomáson.
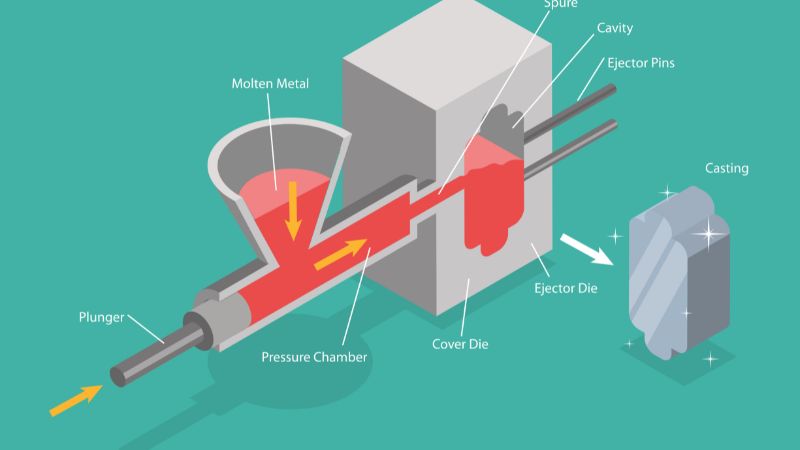
A hidegkamrás nyomásos öntés során az olvadt fémet a kemencéből egy különálló befecskendező kamrába vezetik át. Ezt követően egy dugattyú nagy nyomáson préseli az olvadt fémet az acél öntőformába.
Ez az eljárás abban különbözik a melegkamrás nyomásos öntéstől, hogy a befecskendező rendszer nincs közvetlenül az olvadt fémbe merítve. Az olvasztókemence és a befecskendező rendszer elkülönítése lehetővé teszi olyan fémek használatát is, amelyek egyébként korrodálnák vagy koptatnák a melegkamrás berendezéseket. Emiatt a hidegkamrás nyomásos öntés az előnyben részesített eljárás az alumínium- és rézalapú ötvözetek esetében.
Széles körben alkalmazzák olyan iparágakban, ahol erős, könnyű és összetett kialakítású alkatrészekre van szükség. Gyakori példák erre az autóipari motorházak, a repülőgép-alkatrészek és az elektronikai eszközök burkolatai. Az eljárás előnye, hogy egyenletes minőségű, sima felületű és pontos méretű alkatrészeket biztosít.
A hidegkamrás nyomásos öntés folyamatának lépései
A hidegkamrás nyomásos öntés szabályozott lépések sorozatára épül, amelyek garantálják az alkatrészek pontos kialakítását. Minden egyes lépés – a szerszám előkészítésétől kezdve a megszilárdult darab kivetéséig – hatással van az öntvény végső minőségére, szilárdságára és pontosságára.
Szerszám-előkészítés
A folyamat a szerszám előkészítésével kezdődik; a szerszám két félből áll, amelyek alkotják a szerszámüreget. A két felet meg kell tisztítani, és formaleválasztó szerrel kell bevonni a letapadás megakadályozása és a kopás csökkentése érdekében.
Fontos a szerszám megfelelő hőmérséklete. Az öntés előtti előmelegítés segít csökkenteni az olyan hibákat, mint a hidegfolyás vagy a hiányos kitöltés. Emellett javítja a fém áramlását az üregen belül.
A szerszámfelek nagy erővel történő összezárása biztosítja, hogy a befecskendezés során ne szökjön ki a fém. A zárórendszernek szorosan kell tartania a szerszámot, hogy ellenálljon a dugattyú által kifejtett nyomásnak.
Fémolvasztás és -átvitel
Hidegkamrás nyomásos öntésnél gyakran használnak magas olvadáspontú fémeket, például alumíniumot, sárgarézet és rezet. A fémet először egy külön kemencében, az öntőgéptől elkülönítve olvasztják meg. Az olvadt fémet ezt követően óvatosan, merőkanállal vagy öntéssel juttatják a befecskendező kamrába.
Az átvitt olvadt fém mennyiségének összhangban kell lennie az üreg méretével. A túl sok fém sorjásodást okozhat, míg a túl kevés hiányos kitöltéshez vezethet. A gondos mérés biztosítja az állandó minőséget az egyes ciklusok között.
Befecskendezés és kitöltés
Ebben a szakaszban központi szerepet játszik a dugattyú. Miután az olvadt fém a befecskendező kamrába került, a dugattyú nagy nyomással előre tolja azt.
A befecskendezési nyomásnak elég nagynak kell lennie ahhoz, hogy a fémet a szerszámüreg minden részébe – beleértve a vékony falakat és a finom részleteket is – bepréselje. A dugattyú sebességét és erejét úgy szabályozzák, hogy elkerüljék a turbulenciát, amely levegő bezáródását vagy porozitást okozhatna.
A befecskendező kamra és a beömlőrendszer a megolvadt fémet a szerszámüregbe vezeti. Ezen csatornák megfelelő kialakítása biztosítja az egyenletes áramlást és csökkenti a hibák kockázatát.
Ez a szakasz akkor ér véget, amikor az üreg teljesen megtelt, és a fém nyomás alatt megszilárdulni kezd.
Hűtés, kidobás és utómunka
Az üreg megteltét követően a megolvadt fém lehűl és megszilárdul a szerszám belsejében. A hűtési idő az alkatrész vastagságától, méretétől és a választott ötvözettől függ. A hűtés alatti nyomástartás segít csökkenteni a zsugorodást és javítja a méretpontosságot.
A megszilárdulás után a szerszámfelek szétnyílnak, és a kidobócsapok kitolják az öntvényt a szerszámból. A kidobórendszernek úgy kell kiadnia az alkatrészt, hogy közben ne sérüljön annak felülete vagy alakja.
A kiemelést utómegmunkálási lépések követik. Ezek közé tartozhat a felesleges anyag levágása, a sorja eltávolítása vagy a felületek megmunkálása a szigorúbb tűréshatárok elérése érdekében. Egyes öntvények hőkezelésen vagy felületkezelésen is átesnek a speciális követelmények teljesítése érdekében.
E szakasz végére az öntvény készen áll az ellenőrzésre és a további gyártási felhasználásra.
Hidegkamrás nyomásos öntésnél használt anyagok
A hidegkamrás nyomásos öntés olyan fémeket igényel, amelyek ellenállnak a magas hőmérsékletnek, és nagy igénybevétel mellett is megőrzik szilárdságukat. Az anyagok kiválasztásakor szempont az olvadáspont, a tartósság, a korrózióállóság, valamint az, hogy pontos és hosszú élettartamú alkatrészek állíthatók-e elő belőlük.
Magas olvadáspontú fémek
A hidegkamrás gépeket olyan színesfémekhez tervezték, amelyek olvadáspontja magasabb, mint a melegkamrás rendszerekben használt fémeké. Ilyenek például az alumíniumötvözetek, a rézötvözetek, a magnézium, valamint bizonyos cinkötvözetek magas alumíniumtartalommal.
A magas olvadáspontú fémek fő előnyei a nyomásos öntés során:
- Nagyobb szilárdság és keménység az alacsony olvadáspontú fémekhez képest
- Kopás- és alakváltozás-állóság magas hőmérsékleten
- Alkalmasság szerkezeti és teherviselő alkatrészek gyártására
Olyan iparágak, mint például az autóipar, a repülőgépipar és az ipari berendezések gyártása gyakran támaszkodnak ezekre az anyagokra, mivel azok ötvözik a szilárdságot a pontossággal. Az a képességük, hogy összetett formákat tesznek lehetővé állandó minőség mellett, nélkülözhetetlenné teszi őket a nagy igénybevételt jelentő alkalmazásokban.
Alumíniumötvözetek
Alumínium nyomásos öntés a hidegkamrás gépek leggyakoribb alkalmazási területe. Az alumíniumötvözetek ötvözik a kis tömeget a jó mechanikai szilárdsággal és a kiváló korrózióállósággal. E tulajdonságok ideálissá teszik őket házak, tartóelemek és motoralkatrészek gyártására.
Az alumínium emellett magas hő- és elektromos vezetőképességgel rendelkezik, ami előnyös az elektronikai és hőkezelési rendszerekben használt alkatrészek számára. Más fémektől eltérően az alumínium széles hőmérséklet-tartományban megőrzi tulajdonságait, így megbízhatóan alkalmazható mind beltéri, mind kültéri környezetben.
A gyártók gyakran választják az alumínium nyomásos öntvényeket nagy sorozatú gyártáshoz, mivel az ötvözet jól kitölti a bonyolult formákat. Ennek eredményeként sima felületű és méretpontos alkatrészek jönnek létre, ami csökkenti az utólagos megmunkálás szükségességét.
Gyakori alkalmazási területek: többek között:
- járműipari alkatrészek, például sebességváltó-házak és motorblokkok,
- szórakoztatóelektronikai eszközök házai,
- ipari gépalkatrészek, amelyeknél fontos a kis tömeg és a nagy szilárdság.
Magnézium- és rézötvözetek
A magnéziumötvözetek értékesek, mivel ezek a legkönnyebb szerkezeti fémek. Kedvező szilárdság-tömeg arányuk révén hasznosak a repülőgép- és járműiparban, ahol kritikus fontosságú a tömegcsökkentés. A magnézium emellett kiváló megmunkálhatóságot és jó hővezetőképességet biztosít, bár reakciókészsége miatt óvatos kezelést igényel.
Rézötvözetek, másrészt, kiemelkednek nagy szakítószilárdságukkal, kopásállóságukkal, valamint kiváló vezetőképességükkel. E tulajdonságok alkalmassá teszik a rézötvözeteket elektromos alkatrészek, vízvezeték-szerelvények és nagy igénybevételnek kitett alkatrészek gyártására.
Bár a réz nehezebb az alumíniumnál vagy a magnéziumnál, tartósságot biztosít olyan alkalmazásokban, amelyek hosszú élettartamot és korrózióállóságot igényelnek. Az extrém üzemi körülményekkel szembeni ellenállóképessége kiváló választássá teszi ipari és nagy teljesítményű alkatrészek esetében.
A magnézium- és rézötvözetek együttesen bővítik a hidegkamrás nyomásos öntés lehetőségeit, olyan megoldásokat kínálva, amelyek a speciális igényeknek megfelelően egyensúlyt teremtenek a tömeg, a szilárdság és a vezetőképesség között.
Hidegkamrás és melegkamrás nyomásos öntés összehasonlítása
Mind a hidegkamrás, mind a melegkamrás nyomásos öntés során nyomást alkalmaznak az olvadt fém öntőformába juttatására, ám a két eljárás különbözik abban, hogyan kerül a fém a gépbe, illetve milyen ötvözetekkel képesek dolgozni. Ezek a különbségek hatással vannak a ciklusidőre, a szerszám élettartamára és az előállítható alkatrészek típusára.
Alapvető különbségek
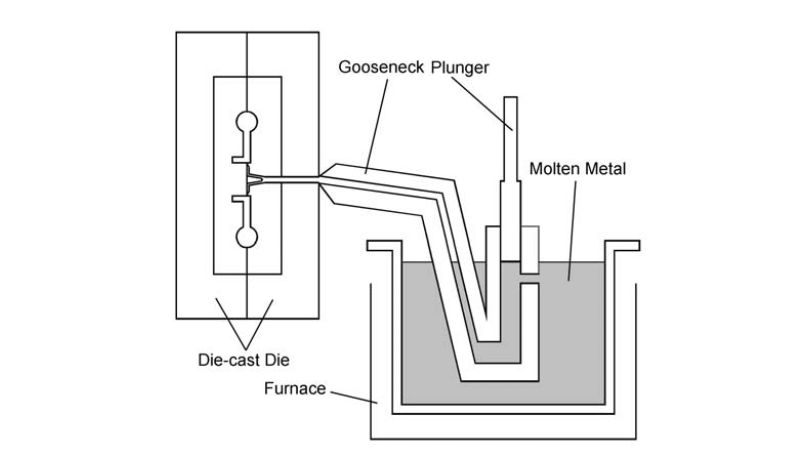
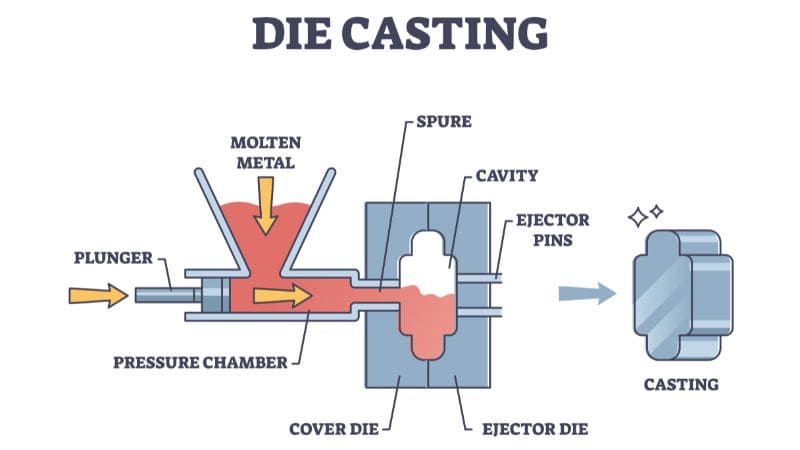
A hidegkamrás nyomásos öntésnél az olvadt fémet egy külön adagolóhüvelybe öntik, majd onnan préselik be az öntőformába. Ez a folyamat lassabb, mivel kézi vagy automatizált adagolást igényel. Olyan fémeknél alkalmazzák, amelyek olvadáspontja magas – például alumínium, sárgaréz és bizonyos magnéziumötvözetek esetében.
A melegkamrás nyomásos öntésnél a befecskendező rendszer az olvadt fémet tartalmazó kemencébe merül. A gép közvetlenül az öntőformába pumpálja a fémet, ami gyorsabbá és hatékonyabbá teszi a folyamatot. Ez a módszer ideális az alacsonyabb olvadáspontú fémekhez, mint például a cink, az ólom és egyes magnéziumötvözetek.
Fontos különbség mutatkozik a berendezés kopásában is. A melegkamrás gépeket kisebb igénybevétel éri, mivel lágyabb ötvözetekkel dolgoznak, míg a hidegkamrás gépeknek magasabb hőmérsékletet kell elviselniük, ami lerövidítheti a szerszám élettartamát.
| Jellemző | Hidegkamrás | Melegkamrás |
|---|---|---|
| Fém típusa | Alumínium, sárgaréz, magnézium (magas olvadáspontú) | Cink, ólom, magnézium (alacsony olvadáspontú) |
| Ciklusidő / sebesség | Lassabb | Gyorsabb |
| Fémadagolás | Merőkanállal adagolva a töltőkamrába | Közvetlenül a kemencéből szivattyúzva |
| Szerszámkopás | Magasabb | Alacsonyabb |
A hidegkamrás nyomásos öntés alkalmazási területei
A hidegkamrás nyomásos öntés olyan iparágakat szolgál ki, amelyeknek precíz, tartós és könnyű fémalkatrészekre van szükségük. Különösen értékes alumíniumból és egyéb olyan ötvözetekből készült alkatrészek esetében, amelyek nagy szilárdságot és pontos méreteket igényelnek.
Autóipari alkatrészek
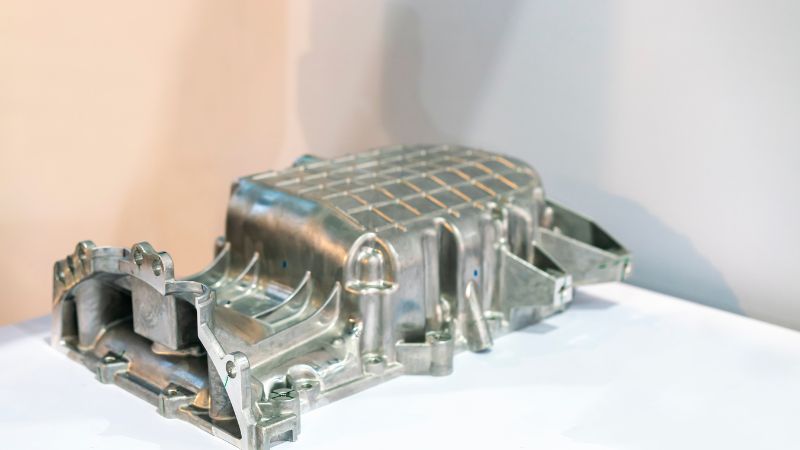
Az autógyártók hidegkamrás nyomásos öntést alkalmaznak az alábbiak gyártásához: motorblokkok, hengerfejek és sebességváltó-házak. Ezeknek az alkatrészeknek ellen kell állniuk a hőnek, a nyomásnak és a mechanikai igénybevételnek, ezért gyakran választják az alumínium nyomásos öntvényeket. Az eljárás szoros tűréshatárokat és egyenletes minőséget biztosít, ami csökkenti az utólagos megmunkálás szükségességét.
Ezzel az eljárással könnyű felfüggesztési alkatrészeket – például lengőkarokat és kerékagy-csuklókat – is gyártanak. A szilárdság csökkenése nélküli tömegcsökkentés révén a gyártók javítják az üzemanyag-hatékonyságot és a jármű irányíthatóságát.
A vékony falú, összetett formák kialakításának lehetősége lehetővé teszi a mérnökök számára, hogy olyan alkatrészeket tervezzenek, amelyek egyensúlyt teremtenek a teljesítmény és a költségmegtakarítás között. Ez teszi a hidegkamrás nyomásos öntést a modern autógyártás egyik szabványos eljárásává.
Ipari és elektromos alkatrészek
Az ipari berendezések esetében a nyomásos öntéssel készült házak és tartóelemek profitálnak a hidegkamrás eljárás biztosította szilárdságból és tartósságból. Az alkatrészek sima felülettel és pontos méretekkel gyárthatók, ami csökkenti az összeszerelési problémákat és növeli a megbízhatóságot.
Elektromos csatlakozók, burkolatok és motorházak pontosságot és kopásállóságot egyaránt igényelnek. A hidegkamrás nyomásos öntés lehetővé teszi olyan ötvözetek – például alumínium és réz – használatát, amelyek jó vezetőképességet és korrózióállóságot biztosítanak.
Az eljárás támogatja az alkatrészek nagy tömegű, egyenletes minőségű gyártását is. Ez kritikus fontosságú olyan ágazatokban, mint az energiaelosztás, a nehézgépgyártás és a megújuló energiaforrásokat hasznosító berendezések gyártása, ahol a hosszú élettartam és a biztonság kiemelt jelentőségű.
Fogyasztási cikkek és elektronika
A hidegkamrás nyomásos öntést széles körben alkalmazzák fogyasztási cikkeknél, ahol a megjelenés és a tartósság egyaránt fontos. Az olyan termékeknél, mint a konyhai kisgépek, az elektromos kéziszerszámok házai és a bútorvasalatok, gyakran alkalmaznak alumínium öntvényeket a szilárdság és az esztétikus felületképzés érdekében.
Az elektronikai iparban a gyártók ezt az eljárást alkalmazzák mobiltelefon-házak, laptop-zsanérok és audioberendezések burkolatainak gyártásához. Ezeknek az alkatrészeknek könnyűnek, mégis elég erősnek kell lenniük ahhoz, hogy megvédjék az érzékeny alkatrészeket.
A nyomásos öntéssel elérhető sima felületek és finom részletek csökkentik az utómunkálatok szükségességét, ami költségmegtakarítást eredményez, miközben megőrzi a kiváló minőségű megjelenést. A funkcionalitás és a dizájn ezen egyensúlya értékessé teszi az eljárást a fogyasztói piacokon.
Gyakran ismételt kérdések
Melyek a hidegkamrás nyomásos öntés fő előnyei?
Az eljárás nagy méretpontosságú és sima felületű alkatrészeket eredményez. Lehetővé teszi vékony falak és olyan összetett formák kialakítását, amelyek más gyártási módszerekkel nehezen lennének megvalósíthatók.
Emellett lehetővé teszi a nagy sorozatú gyártást állandó minőség mellett, így hatékony megoldást jelent a nagy mennyiségű alkatrészt igénylő iparágak számára.
Milyen területeken alkalmazzák leggyakrabban a hidegkamrás nyomásos öntést?
Az autógyártók motorblokkok, sebességváltó-házak és szerkezeti elemek gyártásához használják. A repülőgépiparban könnyű, ugyanakkor nagy szilárdságú alkatrészek előállítására alkalmazzák.
Felhasználják továbbá az elektronikai iparban készülékházak gyártásához, valamint olyan orvosi berendezések esetében, ahol elvárás a pontosság és a tartósság.
Melyek a hidegkamrás nyomásos öntés korlátai?
A berendezés beállítási költségei magasabbak, mivel külön olvasztókemencét igényel. Az eljárás lassabb lehet a melegkamrás öntésnél az olvadt fém áttöltésével járó többletlépés miatt.
Nem ideális megoldás nagyon nagy méretű alkatrészek vagy alacsony olvadáspontú fémek esetében; ezekhez jobban megfelel a melegkamrás öntési eljárás.







