
A centrifugális öntés egy egyedülálló öntési eljárás, amely forgó öntőformákat használ erős és precíz fémalkatrészek létrehozásához. A centrifugális öntés segítségével olyan termékek – például csövek, gyűrűk vagy hengerperselyek – állíthatók elő, amelyek kevesebb hibával rendelkeznek és nagyobb szilárdságúak, mint a más módszerekkel készült tárgyak.
Ha szeretné megérteni, hogyan működik ez az eljárás, és miért alkalmazzák bizalommal fontos ipari feladatoknál, akkor jó helyen jár. A centrifugális kokillaöntés megismerése segíthet eldönteni, hogy ez a legmegfelelőbb megoldás-e következő projektjéhez.
A centrifugális kokillaöntés alapjai
A centrifugális öntés forgó mozgást használ tömör, kerek fémalkatrészek előállítására. Ez az öntési eljárás lehetővé teszi az olvadt fém öntőformába történő áramlásának szabályozását, valamint a bennrekedt gázok eltávolítását, így tisztább végtermék jön létre.
Meghatározás és alapelvek
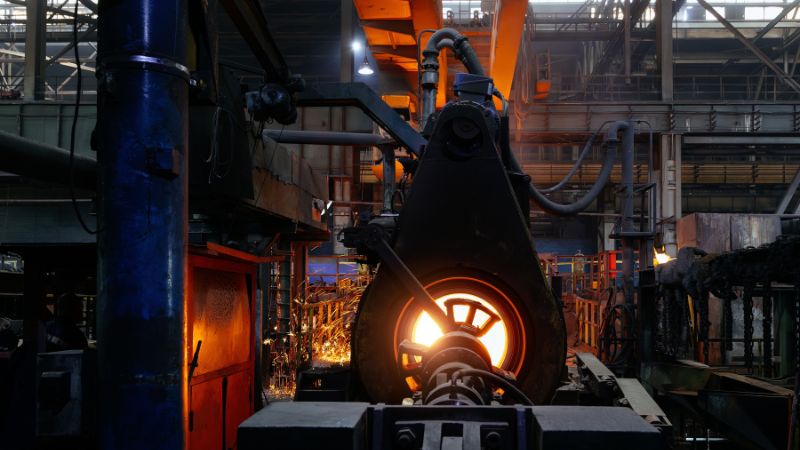
A centrifugális öntési eljárás olyan műveletsor, amelynek során olvadt fémet öntenek egy forgó öntőforma üregébe. A forma nagy sebességgel forog egy centrifugában; a centrifugális erő a fémet a forma belső falához préseli.
Ez a módszer a legalkalmasabb forgásszimmetrikus alkatrészek – például csövek, gyűrűk és egyéb üreges hengeres elemek – gyártására. A fém mozgatásához és az öntőforma kitöltéséhez a forgásból származó erőt használja, nem pedig a gravitációt. Hasonló eljárásokat „spin casting” (pörgetett öntés) vagy „rotocasting” néven is említenek.
Az öntőforma vízszintesen és függőlegesen is foroghat. Az alapelv az, hogy a gyorsabb forgás nagyobb erőt fejt ki, és elősegíti a sűrű, kiváló minőségű, kevés légzárványt tartalmazó öntvények létrehozását.
Főbb alkotóelemek és anyagok
A centrifugális öntőgépek (más néven centrifugák) egy tengelyre szerelt, erős, kerek öntőforma-üreggel rendelkeznek. A forma forgása közben olvadt fémet vagy ötvözetet öntenek bele; a forgás szétteríti a fémet a forma falán.
A centrifugális öntéshez leggyakrabban használt fémek közé tartozik az öntöttvas, az acél, a réz, az alumínium, a rozsdamentes acél és a nikkelalapú ötvözetek. Kisebb vagy nem fémből készült alkatrészek esetében műanyagok (például ABS) is alkalmazhatók, de a fémek használata a legelterjedtebb.
Főbb összetevők:
- Öntőforma-üreg (acél vagy homok)
- Mag (üreges alkatrészekhez használatos)
- Centrifugális öntőgép
A gép beállítása az előállítandó alkatrész méretétől és alakjától függően változik. A forma anyaga ellen kell, hogy álljon a magas hőmérsékletnek és a forgás közben fellépő erőknek.
Előnyök és korlátok
A centrifugális öntés számos előnnyel jár. A forgó mozgás eltávolítja a bennrekedt gázokat és szennyeződéseket, így erősebb és tisztább öntvények jönnek létre. Az így készült alkatrészek tömörek és finom szemcseszerkezetűek. Ez az öntési eljárás kiválóan alkalmas varrat nélküli csövek, perselyek és gyűrűk gyártására.
Előnyök:
- Alig vagy egyáltalán nem igényel utólagos megmunkálást
- Varrat nélküli, kör alakú alkatrészeket hoz létre
- Számos fém és ötvözet esetében alkalmazható
Korlátok:
- Csak forgásszimmetrikus alakzatokhoz használható
- Nem alkalmas összetett vagy részletgazdag alkatrészekhez
- Speciális szerszámokat és gépeket igényel
- Az eljárás során esetenként enyhe falvastagság-eltérések keletkezhetnek
Ezt a technikát főként akkor választják, ha erős, kör alakú és tartós fémalkatrészekre van szükség.
Centrifugális öntési eljárás
A centrifugális öntés során forgó öntőformát használnak az olvadt fém alakítására. Az eljárás minden egyes lépése hatással van a kész alkatrész minőségére és szilárdságára.
Az öntőforma előkészítése és beállítása
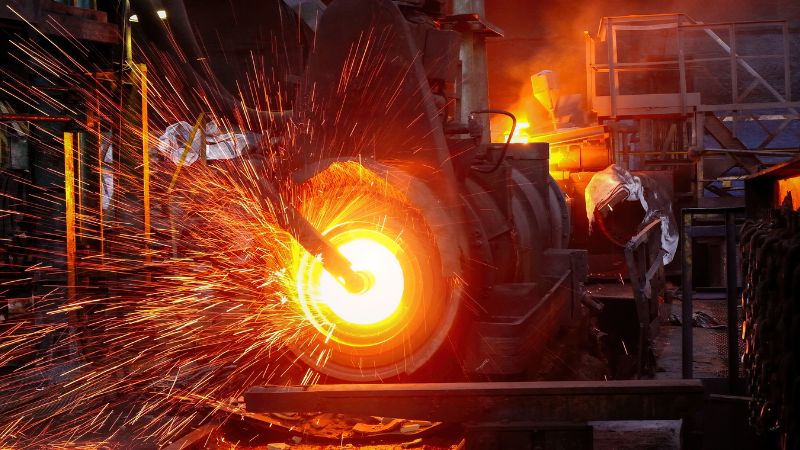
Először elő kell készíteni az öntőformát, amely általában acélból vagy öntöttvasból készül. A forma felületét speciális bevonattal látják el, amely elősegíti a fém áramlását és megkönnyíti a kész darab eltávolítását. Ezután a formát egy forgóberendezésre szerelik.
Ha az alkatrész furattal vagy üreges központi résszel rendelkezik, magot helyeznek be. A mag hozza létre a kívánt belső formát, és szorosan kell illeszkednie a helyére. A mag behelyezése után összezárják és beigazítják az öntőformát, ügyelve arra, hogy az üreg pontosan a forgástengely középpontjába kerüljön.
Az öntőforma megfelelő beállítása elengedhetetlen. A hibák rossz anyageloszlást, egyenetlen falvastagságot vagy egyéb hiányosságokat okozhatnak. Az üreg, a légtelenítő nyílások és a rögzítések gondos ellenőrzése jobb öntési eredményeket biztosít.
Az olvadt fém beöntése
A fémet kemencében olvasztják meg, majd öntőüstbe töltik. Ezután óvatosan a forgó öntőformához csatlakozó öntőtölcsérbe öntik. Az öntésnek gyorsnak, ugyanakkor egyenletesnek kell lennie az oxidáció és a levegő bezáródásának csökkentése érdekében.
A forgás általában már az öntés megkezdése előtt elindul. Öntés közben a centrifugális erő a forma falai felé hajtja az olvadt fémet, így az gyorsan kitölti az üreget.
A megfelelő öntési technika segít elkerülni a légbuborékokat és a hibákat. Az öntés hőmérséklete és sebessége fontos, mert befolyásolja a fém áramlását és dermedését.
Forgatás és dermedés
A forma forgása közben a centrifugális erő kifelé préseli az olvadt fémet. Ez sűrűbb és egyenletesebb szerkezetű alkatrészt eredményez, különösen a külső felületeken. A fellépő erő – a forgási sebességtől és az alkatrész méretétől függően – a nehézségi gyorsulás többszörösét is elérheti.
A dermedés a forma falánál kezdődik, és befelé halad. Ez az irányított dermedés a szennyeződéseket és a gázokat a belső felület felé szorítja, így a külső szerkezet szilárdabbá és kevésbé porózussá válik.
A szemcseszerkezetet a forgási sebesség és a hűlési sebesség határozza meg. E tényezők szabályozása javítja a minőséget, és csökkenti a nemkívánatos hibák – például a zsugorodás vagy a külső fal közelében kialakuló légbuborékok – előfordulását.
Fontos szempontok ebben a szakaszban:
- Nagy forgási sebesség = sűrűbb fém
- Az irányított dermedés eltávolítja a szennyeződéseket a külső rétegekből
- A gondos hőmérséklet-szabályozás javítja a tulajdonságokat
Hűtés és kivétel
Miután a fém teljesen megszilárdult, a forgást leállítják, és hagyják az öntvényt tovább hűlni. A hűtés levegővel vagy vízzel gyorsítható, de a repedések elkerülése érdekében előnyösebb az ellenőrzött hűtés. Mérőeszközökkel követhetik nyomon a hűtési folyamatot, hogy biztosítsák az alkatrész tűréshatárokon belüli méretpontosságát.
Amikor az alkatrész teljesen lehűlt, kinyitják a formát, és kiveszik az öntvényt. Ha magot használtak, azt ekkor távolítják el; szorosan illeszkedő mag esetén néha speciális szerszámokra van szükség.
Ezt követően az öntvény utómegmunkáláson esik át. Ez magában foglalja az öntőforma illesztési vonalainál keletkező felesleges fémanyag levágását és az apróbb hibák eltávolítását, hogy a termék megfeleljen a végső alakjára és felületére vonatkozó követelményeknek. A megfelelő eltávolítás és utómunka biztosítja, hogy a kész alkatrész megfeleljen a minőségi és méretbeli előírásoknak.
A centrifugális öntés típusai
Számos centrifugális öntési eljárás közül választhat. Az egyes módszerek közötti különbségek befolyásolják az elkészült alkatrészek alakját és tulajdonságait.
Vízszintes tengelyű centrifugális öntés
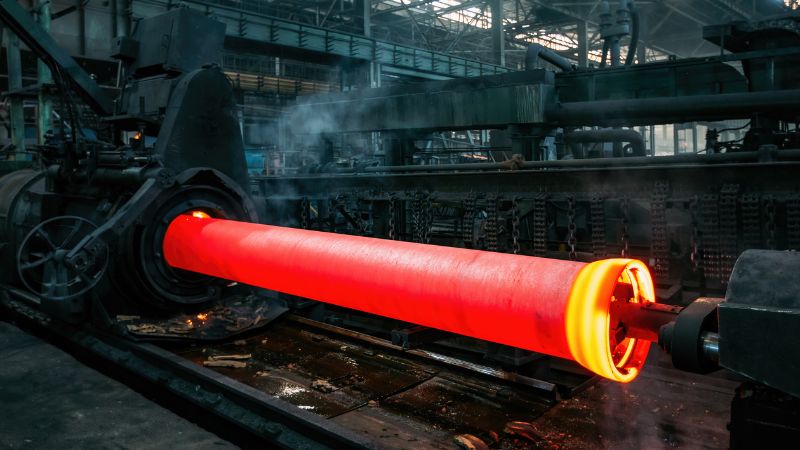
A vízszintes tengelyű centrifugális öntés során a forgó öntőforma vízszintes tengely körül forog. Az olvadékot a forgó forma egyik oldalán keresztül öntik be. Ezt az eljárást gyakran alkalmazzák csövek, hengerek és hosszú csőidomok gyártására. A nagyüzemi gyártósorokon gyakran használják ezt a módszert, mivel lehetővé teszi az egyenletes falvastagságú és nagy szilárdságú alkatrészek gyors előállítását. A kész felületek általában simák, ami csökkenti a későbbi megmunkálási igényt.
A vízszintes rendszerek olyan tárgyak esetében a leghatékonyabbak, amelyek hossza lényegesen nagyobb az átmérőjüknél. Az eljárás automatizálható a nagyobb termelési kapacitás elérése érdekében, ami egyúttal a munkaerőköltségeket is csökkenti.
Függőleges tengelyű centrifugális öntés
A függőleges tengelyű centrifugális öntés során az öntőforma függőleges tengely körül forog. A fémet közvetlenül a forgó forma központi tengelyébe öntik, ahonnan a centrifugális erő kifelé préseli azt az alkatrész formájának kialakításához. Ez a technika ideális gyűrűk, perselyek és kisebb, tárcsa alakú alkatrészek gyártására. A függőleges elrendezés lehetővé teszi a falvastagság pontos szabályozását. Emellett megkönnyíti a nemkívánatos szennyeződések eltávolítását is, mivel azok hajlamosak a középpont közelében, a kész terméktől távolabb összegyűlni.
A függőleges öntési eljárást gyakran választják kisebb vagy szimmetrikus, kör alakú alkatrészek esetében. Különösen előnyös akkor, ha szigorú tűréshatárokat kell betartani.
Centrifugális öntvények tulajdonságai és minősége
A centrifugális öntés során sűrű, egyenletes tulajdonságokkal rendelkező alkatrészek jönnek létre, amelyek számos nagy igénybevételt jelentő alkalmazásban hasznosíthatók. Az eljárás javítja a kész alkatrészek belső szerkezetét, mechanikai szilárdságát és tulajdonságainak állandóságát.
Anyaghomogenitás és szerkezet
A centrifugális öntvények kiváló anyaghomogenitással rendelkeznek. Mivel az olvadt fémet a forgás a formafalhoz szorítja, a szennyeződések és a gázbuborékok a belső felület felé vándorolnak. Ennek eredményeként az alkatrész belső porozitása gyakran rendkívül alacsony.
Egyenletes szemcseszerkezet, vagy akár finom-szemcsés szerkezet várható a külső felület közelében. Ezen jellemzők révén kisebb a rejtett hibák kialakulásának valószínűsége az öntvényben.
A hűlési sebesség pontos szabályozása növeli a sűrűséget, és megbízhatóbb tulajdonságokkal rendelkező alkatrészt eredményez. A formafallal érintkező felület általában simább, így kevesebb utómunkálatot igényel.
Mechanikai tulajdonságok és tartósság
A centrifugális öntéssel készült alkatrészek mechanikai tulajdonságai általában jobbak a hagyományos öntvényekénél. A nagy sűrűség és a csökkentett porozitás növeli mind a szilárdságot, mind a kifáradással szembeni ellenállást.
Ezek az öntvények jól bírják az ismétlődő igénybevételt, és kevésbé hajlamosak a repedésre vagy a meghibásodásra az idők során. Ezért gyakran alkalmazzák őket nagy megbízhatóságot igénylő területeken, például a repülőgépiparban, szivattyúkban és nyomástartó edényekben.
Mivel a szerkezet egyenletes és finomszemcsés, az alkatrészek általában jó kopásállósággal rendelkeznek. Ez tovább növeli tartósságukat és meghosszabbítja élettartamukat, még zord körülmények között is.
Koncentricitás és falvastagság
A centrifugális öntés jellemzője a kiváló koncentricitás. Mivel a fém a forgó öntőformához préselődik, a falvastagság egyenletes és állandó az alkatrész teljes kerületén.
A falvastagság tekintetében szigorúbb tűréshatárok érhetők el, mint sok más eljárás esetében. Egy egyszerű táblázat mutatja be a jellemző előnyöket:
| Jellemző | Centrifugális öntés | Egyéb öntési eljárások |
|---|---|---|
| Koncentricitás | Magas | Mérsékelt/Alacsony |
| Falvastagság | Egyenletes | Változó lehet |
| Sűrűség | Magas | Alacsonyabb (változó) |
A sima és szabályos belső és külső felületek csökkentik a további megmunkálás szükségességét. Ez nemcsak időt takarít meg, hanem biztosítja azt is, hogy a kész alkatrész jobban megőrizze tervezett alakját.
A centrifugális öntés alkalmazási területei
A centrifugális öntést számos iparágban alkalmazzák. Gyakran használják motorok hengerperselyeinek gyártására, különösen személygépkocsik és teherautók esetében. Ezzel az eljárással tartósabb, nagy szilárdságú és sima felületű alkatrészek állíthatók elő.
Az eljárást fém- és öntöttvas csövek gyártásánál is alkalmazzák. Hasznos hosszú cső alakú alkatrészek – például csövek és vékony falú hengerek – előállítására. Ezek az alkatrészek egyenletes falvastagsággal rendelkeznek, és kevés hibát mutatnak.
Íme néhány gyakori termék, amely ezzel az eljárással készül:
| Termék | Iparág |
|---|---|
| Hengerperselyek | Járműipar, hadiipar |
| Fémcsövek | Építőipar, olaj- és gázipar |
| Csapágyak | Gépgyártás, közlekedés |
| Vasúti kerekek | Vasút |
| Lendkerekek | Járműipar, ipar |
| Hidraulikus kopógyűrűk | Energiaipar |
| Sugárhajtómű-kompresszorházak | Repülőgépipar, hadiipar |
| Teleszkóptükrök | Csillagászat |
A repülőgépipari ágazatban olyan alkatrészek találhatók, mint például a sugárhajtómű-kompresszorházak, amelyek centrifugális öntéssel készülnek. Ezeknek az alkatrészeknek rendkívül pontosnak és szilárdnak kell lenniük.
Ez az eljárás katonai alkalmazásokhoz is használatos. Az olyan alkatrészeket, mint például a csapágyak, valamint bizonyos motoralkatrészek, gyakran ezzel az eljárással készítik tartósságuk biztosítása érdekében.
A centrifugális öntés kiválóan alkalmas cső alakú termékek prototípusainak elkészítésére, különösen akkor, ha összetett formákra van szükség.
Gyakran ismételt kérdések
Miben különbözik a félcentrifugális öntés a valódi centrifugális öntéstől?
Félcentrifugális öntésnél az öntőformát csak részben töltik meg olvadt fémmel; az eljárást főként központi maggal rendelkező alkatrészek – például kerekek – gyártásánál alkalmazzák. A fém a forgás hatására kifelé préselődik, de bizonyos részek kialakításához magot is használhatnak.
Valódi centrifugális öntésnél az öntőforma a saját tengelye körül forog, és teljesen megtöltik fémmel. Így központi mag használata nélkül hozhatók létre üreges, kerek alkatrészek, például csövek.
Milyen tényezők alapján választják a centrifugális öntést más öntési eljárásokkal szemben?
Gyakran akkor választják a centrifugális öntést, ha nagy szilárdságú és kevesebb hibával rendelkező termékekre van szükség. Ez a módszer ideális kerek, üreges alkatrészek – például csövek, perselyek vagy gyűrűk – gyártásához.
A centrifugális öntés mellett szólhat az is, hogy általa jobban szabályozható a fém belső és külső szerkezete. Emellett csökkentheti a szennyeződések és a gázzárványok mennyiségét a késztermékben.







