
Le moulage sous pression en petites séries occupe une place très particulière dans la fabrication métallique. Ce n’est ni l’option la moins chère ni un procédé conçu pour rivaliser avec l’économie des grandes séries. Il permet de produire des pièces métalliques de qualité industrielle, dans de véritables alliages et avec de vrais moules, avant qu’un programme n’atteigne le volume justifiant un outillage de production complet.
Pour les ingénieurs de fabrication et les responsables des achats, cette distinction est importante. Dans cet article, nous examinons le sujet et expliquons comment le moulage sous pression en petites séries peut bénéficier à votre programme de production.
En quoi le moulage sous pression en petites séries diffère-t-il de la pratique générale ?
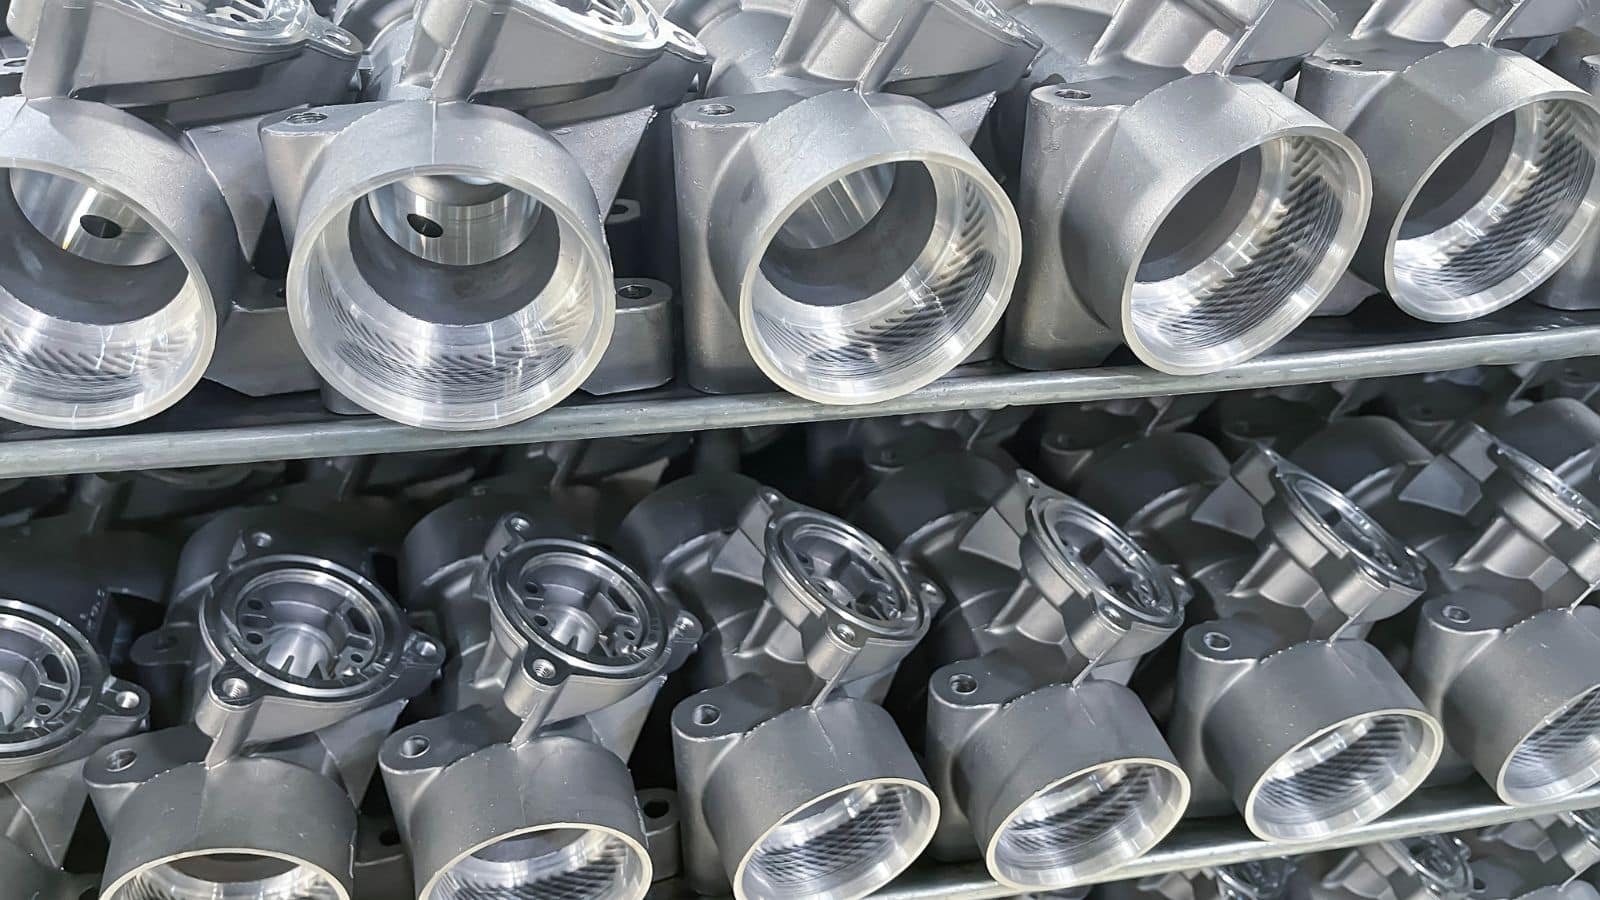
Le procédé de moulage sous pression en petites séries est très similaire au procédé général de moulage sous pression, mais son objectif est de réduire les coûts initiaux et les délais, même si le temps de cycle par pièce est légèrement plus long. Pour y parvenir, certaines décisions particulières de conception du moule sont nécessaires :
- Nombre d’empreintes: Les moules à une seule empreinte sont courants. Ils réduisent le coût initial d’usinage du moule et facilitent grandement ses modifications.
- Conception des attaques et des canaux d’alimentation pour l’ébarbage manuel: Les moules pour petites séries optimisent l’alimentation afin de garantir le remplissage dès le premier cycle et de faciliter les opérations d’ ébarbage manuel/CNC et d’enlèvement après moulage, puisque les petites séries ne justifient pas le coût d’un outil d’ébarbage automatisé.
- Circuit de refroidissement simplifié: Sans nécessité d’obtenir le temps de cycle le plus court possible, les outillages pour petites séries peuvent utiliser des circuits de refroidissement linéaires plus simples. Cela accélère la fabrication du moule et réduit encore les coûts.
- Système d’éjection privilégiant la sécurité plutôt que la vitesse: Plutôt que des configurations complexes conçues pour l’extraction robotisée, l’éjection dans ce procédé de moulage métallique privilégie la sécurité de la pièce afin d’éviter toute déformation lors du démoulage, souvent avec une manutention manuelle ou semi-automatisée.
- Matériau d’outillage (P20/aluminium ou H13) : Les moules pour grandes séries utilisent de l’acier H13 coûteux pour résister à des millions d’injections. Les programmes en petites séries utilisent généralement de l’acier P20 ou de l’aluminium.
Nous reviendrons sur certains de ces concepts dans le chapitre consacré aux coûts d’outillage.
Quand les programmes en petites séries sont-ils pertinents ?
Le moulage sous pression en petites séries est une stratégie de production délibérée pour les programmes dont le volume ne justifie pas encore l’investissement dans un moule pour grandes séries.
Quantités typiques et applications
Le moulage sous pression en petites séries couvre généralement des volumes d’environ 50 à 10 000 pièces, selon le fournisseur et la stratégie d’outillage. En dessous de 50 pièces, l’usinage de blocs massifs ou les prototypes métalliques imprimés en 3D sont souvent plus pratiques. Au-delà de 10 000 pièces, l’économie d’un moule de production commence à l’emporter sur la souplesse d’une approche en petites séries. Voici quelques applications principales :
- Développement et préséries lorsque les ingénieurs ont besoin de pièces moulées correspondant au matériau et à la géométrie de production
- Équipements spécialisés et industriels fabriqués par centaines plutôt que par milliers, lorsque la complexité des pièces exclut l’usinage
- Production de pièces de service et de rechange pour les anciens programmes avec une demande continue mais modeste
- Séries de validation du marché avant de s’engager dans un investissement de production complet
Production relais entre prototype et montée en cadence
La production relais se situe entre un prototype validé et une série de production engagée. Le moule utilisé à cette étape, parfois appelé outillage relais ou outillage souple, est conçu pour produire des pièces équivalentes aux pièces de production sans supporter le coût complet de l’acier de production.
Un programme relais bien planifié permet aux équipes de valider le procédé de moulage sous pression, d’affiner les opérations secondaires et de constituer un stock initial avant la fabrication du moule de production.
L’inspection de première pièce (FAI) est une méthode très efficace de réduction des risques dans ce type de programme. Un fournisseur fiable utilise une MMT et la numérisation 3D pour comparer directement les premières pièces moulées sur l’outillage relais au modèle CAO. Si une paroi se rétracte de façon inattendue ou qu’un élément se déforme, l’équipe technique le détecte sur ce moule relais peu coûteux.
Matériaux, alliages et performances des pièces
Le choix de l’alliage pour le moulage sous pression en petites séries influe sur l’aptitude au moulage, l’état de surface, le comportement lors de l’usinage secondaire et les propriétés physiques de la pièce finie.
Voici un guide de référence rapide des trois principaux groupes de matériaux :
Fabrication des moules pour petites séries, coûts et délais
Coût de l’outillage est le principal poste de dépense d’un programme de moulage sous pression en petites séries et détermine sa viabilité économique. La bonne stratégie dépend du volume visé, des modifications de conception prévues et des exigences de tolérance du programme.
Comment le matériau de l’outillage influe sur l’investissement initial
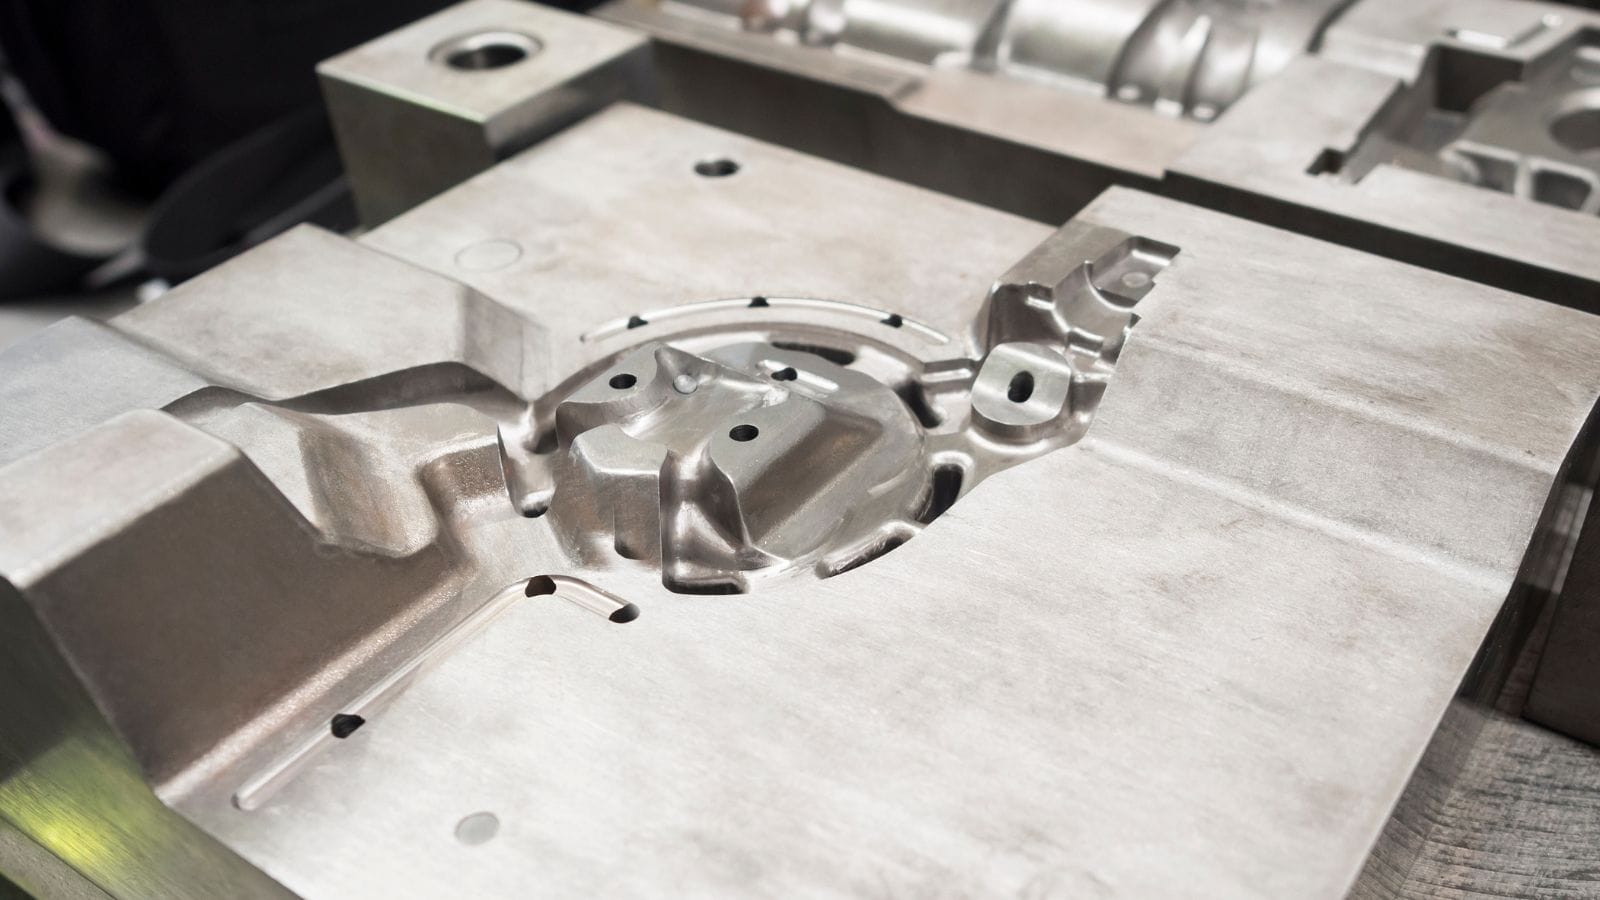
La nuance d’acier utilisée pour le moule détermine sa durée de vie, son coût et sa résistance à la fatigue thermique. Trois nuances d’acier à outils couvrent la plupart des programmes :
| Nuance de matériau | Durée de vie typique de l’outillage | Utilisation privilégiée |
|---|---|---|
| Aluminium | 1 000-5 000 injections | Premières séries relais, prototypage rapide |
| Acier P20 | 10 000-50 000 injections | Programmes de volumes faibles à moyens |
| Acier à outils H13 | 100 000+ injections | Moule de production, passage à la grande série |
Une idée reçue veut que l’outillage souple (en aluminium ou en acier P20) produise des pièces aux tolérances larges. En réalité, la principale différence entre un outillage souple et un moule de production H13 concerne la durée de vie du moule, et non sa précision. Pour les premières milliers d’injections, un moule pour petites séries bien conçu respecte facilement les tolérances linéaires standard du moulage sous pression (±0.1 to ±0.2 mm).
Moules à une empreinte pour petites séries et approches modulaires
Les moules à une seule empreinte constituent le point de départ standard des programmes en petites séries. Ils sont plus rapides à fabriquer, moins coûteux à réparer et plus faciles à modifier entre deux séries.
Pour les pièces susceptibles de passer ensuite à des volumes plus élevés, concevoir le moule en prévoyant de futurs inserts d’empreinte évite de reconstruire ultérieurement tout le bâti du moule.
La conception modulaire des moules va plus loin en utilisant des inserts interchangeables dans une base commune. Une base partagée avec plusieurs jeux d’inserts permet à un fabricant de mouler plusieurs références de pièces apparentées dans un même support, répartissant ainsi le coût de base entre plusieurs programmes.
Cette approche convient aux familles de produits ou aux assemblages présentant une géométrie commune.
Facteurs qui influent sur le coût unitaire et la rapidité de livraison
Le coût unitaire et les délais du moulage sous pression en petites séries exigent une approche très différente de celle des grandes séries. Pour préserver la rentabilité, les ingénieurs utilisent une « stratégie inversée » afin d’équilibrer la complexité du moule et les opérations secondaires :
- L’amortissement de l’outillage est le principal facteur de coût : En petites séries, le coût initial du moule détermine le prix unitaire. Par exemple, un moule de 15 000 $ amorti sur 500 pièces ajoute à lui seul 30 $ de coût d’outillage par pièce, avant même le coût des matériaux ou du temps machine.
- Simplifier les moules et recourir davantage à la CNC : Les moules pour grandes séries utilisent des tiroirs et des extracteurs coûteux pour éliminer les opérations secondaires. Les programmes en petites séries font l’inverse. Pour réduire les coûts initiaux, le moule reste simple. Les éléments tels que les contre-dépouilles, les coulisseaux latéraux ou les alésages de haute précision sont volontairement confiés à l’usinage CNC secondaire.
- Se passer des outils d’ébarbage : Les petites séries ne justifient pas un outil d’ébarbage automatisé. L’enlèvement des attaques et des bavures s’effectue manuellement ou par usinage CNC standard. Un peu plus de temps machine sur 500 pièces coûte bien moins cher que l’ajout de mécanismes complexes au moule.
- Délais plus courts : La simplicité du moule accélère la livraison. Les moules pour petites séries nécessitent généralement 3 to 6 semaines entre l’approbation du plan et la première injection. Les moules P20 simples se situent dans la partie basse de cette fourchette, tandis que toute complexité supplémentaire allonge le délai.
Comparaison du moulage sous pression en petites séries avec d’autres procédés
Comprendre la place du moulage sous pression en petites séries par rapport aux procédés concurrents aide à éviter d’investir dans une méthode inadaptée.
Moulage sous pression en petites séries ou usinage CNC
L’usinage CNC à partir d’un bloc massif convient très bien aux prototypes simples en très faible quantité, mais sa rentabilité se dégrade rapidement lorsque le volume et la complexité augmentent.
- Coût de la complexité : Pour les pièces comportant des noyaux internes, des parois minces ou des courbes extérieures complexes, le moulage sous pression est nettement plus économique.
- Gaspillage de matière : L’usinage gaspille beaucoup de matière et de temps machine coûteux pour enlever du métal. Le moulage sous pression produit une pièce de forme quasi définitive en quelques secondes.
- Densité du matériau : L’usinage produit une pièce structurellement dense et sans porosité, ce qui constitue son principal avantage par rapport au moulage.
Moulage sous pression en petites séries ou fabrication de tôlerie
Les assemblages fabriqués, comme les boîtiers ou supports en tôle soudée, peuvent reprendre la géométrie générale d’une pièce moulée, mais leur régularité est moindre.
- Pièce monobloc ou assemblage : Le moulage sous pression regroupe plusieurs fonctions dans une seule pièce, évitant ainsi le soudage, le rivetage ou des étapes d’assemblage complexes.
- Répétabilité : Le moulage sous pression offre une meilleure répétabilité dimensionnelle sur des centaines de pièces que le soudage manuel ou robotisé.
- Qualité de surface : Une pièce moulée présente une surface esthétique uniforme et sans raccord, difficile à obtenir avec des assemblages soudés.
Moulage sous pression en petites séries ou moulage en sable
Le moulage en sable est souvent privilégié pour les très petites séries (1 to 50 pièces) ou les composants extrêmement grands, car il exige presque aucun investissement dans un outillage permanent.
- Coûts d’outillage : Le moulage en sable l’emporte sur le coût initial du modèle, mais perd en coût unitaire lorsque les volumes atteignent plusieurs centaines de pièces.
- État de surface : Le moulage en sable produit une surface rugueuse et texturée. Le moulage sous pression offre un état de surface bien plus lisse, souvent prêt à être peint ou plaqué.
- Tolérances : Les pièces moulées en sable présentent des tolérances très larges et nécessitent généralement un usinage important. Le moulage sous pression permet d’obtenir facilement des tolérances serrées dès la sortie du moule.
Moulage sous pression en petites séries ou moulage à la cire perdue
Le moulage à la cire perdue offre d’excellents détails de surface et permet de traiter des matériaux spéciaux comme l’acier inoxydable et le titane, que le moulage sous pression ne permet pas.
- Adaptation du matériau : Si votre pièce doit être en acier, choisissez le moulage à la cire perdue. Si elle doit être en aluminium, zinc ou magnésium, le moulage sous pression est plus adapté.
- Temps de cycle et coût unitaire : Le moulage à la cire perdue est réputé lent et exigeant en main-d’œuvre. Pour des programmes en aluminium ou en zinc dépassant quelques centaines de pièces, le moulage sous pression est nettement plus économique.
Moulage sous pression en petites séries ou impression 3D
L’impression 3D métal ou résine est idéale pour valider rapidement une géométrie, mais ne constitue pas un véritable substitut à un procédé de fabrication industriel.
- Propriétés mécaniques : Une pièce métallique imprimée en 3D ne reproduit ni la structure granulaire ni le comportement mécanique exact d’une pièce formée par moulage sous haute pression.
- Le flux de travail adapté : Les équipes techniques avisées utilisent l’impression 3D en amont pour vérifier l’ajustement de l’assemblage et détecter les interférences. Une fois la conception validée, elles passent au moulage sous pression en petites séries pour les essais fonctionnels et la production relais.
Moldie : votre fournisseur de confiance pour le moulage sous pression en petites séries et de prototypes
Passer d’une petite production à une fabrication à grande échelle n’exige pas nécessairement un investissement initial massif. Chez Moldie, nous fabriquons des moules et des pièces pour le moulage sous pression en petites séries et de prototypes grâce à une équipe technique et des machines de production internes, afin de vous aider à réduire le risque financier et à accélérer la mise sur le marché.
Prêt à évaluer vos projets ? Visitez notre site Web pour demander dès aujourd’hui un devis compétitif !







