
Le moulage centrifuge est un procédé de moulage particulier qui utilise des moules en rotation pour fabriquer des pièces métalliques résistantes et précises. Le moulage centrifuge permet de produire des articles tels que des tuyaux, des anneaux ou des chemises de cylindre avec moins de défauts et une meilleure résistance qu’avec d’autres méthodes.
Si vous souhaitez comprendre le fonctionnement de ce procédé et les raisons pour lesquelles il est utilisé dans des applications industrielles importantes, vous êtes au bon endroit. Cet article vous aidera à déterminer si le moulage centrifuge convient à votre prochain projet.
Principes fondamentaux du moulage centrifuge
Le moulage centrifuge utilise la force de rotation pour produire des pièces métalliquessolides et rondes. Cette technique permet de maîtriser le remplissage du moule par le métal en fusion et d’éliminer les gaz emprisonnés pour obtenir une pièce plus saine.
Définition et principes
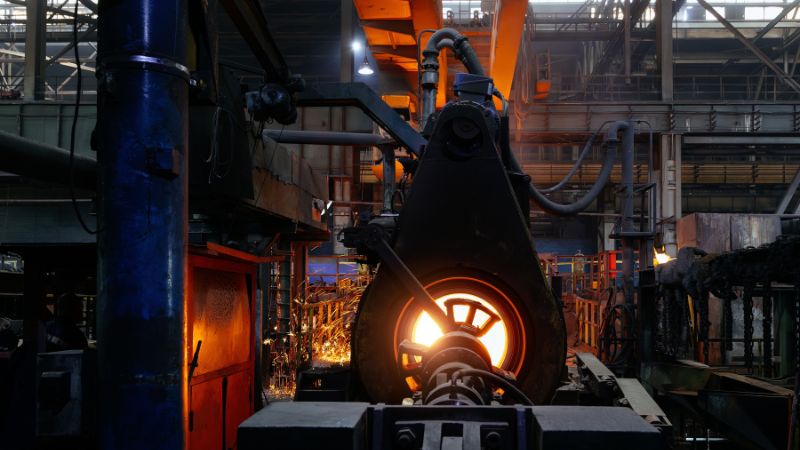
Le moulage centrifuge consiste en une série d’opérations au cours desquelles le métal en fusion est versé dans la cavité d’un moule en rotation. Le moule tourne à grande vitesse dans une centrifugeuse. La force centrifuge plaque alors le métal contre ses parois intérieures.
Cette méthode convient particulièrement aux pièces à symétrie de révolution, comme les tuyaux, les anneaux et autres composants cylindriques creux. La rotation, et non la gravité, déplace le métal et remplit la forme. Le moulage par centrifugation et le rotomoulage sont d’autres appellations de procédés similaires.
Le moule peut tourner horizontalement ou verticalement. Plus la vitesse de rotation est élevée, plus la force augmente, ce qui permet d’obtenir des pièces moulées denses et de grande qualité, avec peu de poches d’air.
Principaux composants et matériaux
Les machines de moulage centrifuge, également appelées centrifugeuses, comprennent une cavité de moule solide et circulaire montée sur un arbre. Le métal ou l’alliage en fusion est versé dans le moule pendant sa rotation, qui le répartit le long des parois.
Les métaux couramment utilisés sont la fonte, l’acier, le cuivre, l’aluminium, l’acier inoxydable et les alliages à base de nickel. Des matières plastiques comme l’ABS peuvent servir pour de petites pièces ou des pièces non métalliques, mais les métaux restent les plus utilisés.
Les principaux composants comprennent :
- Cavité du moule (en acier ou en sable)
- Noyau (utilisé pour les pièces creuses)
- Machine de moulage par centrifugation
La configuration de la machine varie selon la taille et la forme de la pièce à fabriquer. Le matériau du moule doit résister aux températures élevées et aux forces de rotation.
Avantages et limites
Le moulage centrifuge présente plusieurs avantages. La rotation élimine les gaz et les impuretés emprisonnés et permet d’obtenir des pièces moulées plus résistantes et plus propres. Les pièces sont denses et présentent une structure à grains fins. Ce procédé convient parfaitement aux tuyaux sans soudure, aux coussinets et aux anneaux.
Avantages :
- Peu ou pas de finition supplémentaire nécessaire
- Produit des pièces rondes sans joint
- Convient à de nombreux métaux et alliages
Limites :
- Uniquement adapté aux formes à symétrie de révolution
- Peu adapté aux pièces complexes ou très détaillées
- Nécessite des outils et des machines spécifiques
- Peut parfois entraîner de légères variations de l’épaisseur des parois
Cette technique est principalement choisie lorsqu’il faut des pièces métalliques rondes, résistantes et durables.
Procédé de moulage centrifuge
Le moulage centrifuge utilise un moule en rotation pour façonner le métal en fusion. Chaque étape influe sur la qualité et la résistance de la pièce finie.
Préparation et réglage du moule
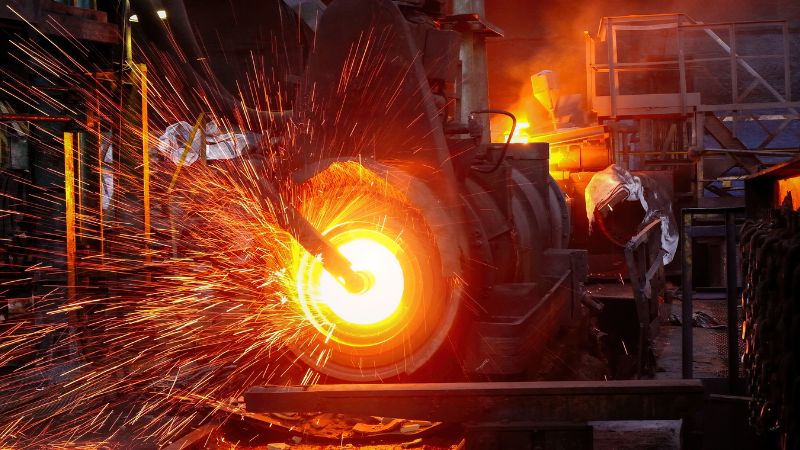
Il faut d’abord préparer le moule, généralement fabriqué en acier ou en fonte. Des revêtements spéciaux sont appliqués sur sa surface afin de faciliter l’écoulement du métal et le démoulage. Le moule est ensuite monté sur une machine rotative.
Si la pièce doit comporter un trou ou un centre creux, on insère un noyau. Celui-ci crée la forme intérieure souhaitée et doit être ajusté fermement. Après sa mise en place, le moule est fermé et aligné afin que la cavité soit bien centrée sur l’axe de rotation.
Un réglage correct du moule est essentiel. Toute erreur peut entraîner une mauvaise répartition de la matière, une épaisseur de paroi irrégulière ou d’autres défauts. Une inspection attentive de la cavité, des évents et des dispositifs de verrouillage améliore les résultats de moulage.
Coulée du métal en fusion
Le métal est fondu dans un four, puis transféré dans une poche de coulée. Il est ensuite versé avec précaution dans un bassin relié au moule en rotation. La coulée doit être rapide mais régulière afin de limiter l’oxydation et l’emprisonnement d’air.
La rotation a généralement commencé avant le début de la coulée. La force centrifuge pousse alors le métal en fusion vers les parois du moule et remplit rapidement la cavité.
Une bonne technique de coulée évite les poches d’air et les défauts. La température et la vitesse de coulée sont importantes, car elles influent sur l’écoulement et la solidification du métal.
Rotation et solidification
Pendant la rotation du moule, la force centrifuge pousse le métal en fusion vers l’extérieur. La pièce obtenue est plus dense et plus homogène, en particulier à sa surface extérieure. Selon la vitesse et la taille de la pièce, la force peut atteindre plusieurs fois celle de la gravité.
La solidification commence contre la paroi du moule et progresse vers l’intérieur. Cette solidification directionnelle repousse les impuretés et les gaz vers la surface intérieure, renforçant la structure extérieure et réduisant sa porosité.
La vitesse de rotation et la vitesse de refroidissement déterminent la structure des grains. Leur réglage améliore la qualité et réduit les défauts indésirables, comme les retassures ou les bulles près de la paroi extérieure.
Points clés à cette étape :
- Une vitesse de rotation élevée donne un métal plus dense
- La solidification directionnelle élimine les impuretés des couches extérieures
- Un contrôle précis de la température améliore les propriétés
Refroidissement et démoulage
Une fois le métal solidifié, arrêtez la rotation et laissez la pièce refroidir davantage. Le refroidissement peut être accéléré à l’air ou à l’eau, mais un refroidissement contrôlé est préférable pour éviter les fissures. Des instruments peuvent surveiller le refroidissement afin de vérifier que la pièce reste dans les tolérances.
Lorsque la pièce est entièrement refroidie, ouvrez le moule et retirez-la. Si un noyau a été utilisé, retirez-le à ce stade ; des outils spéciaux peuvent être nécessaires s’il est ajusté très serré.
La pièce passe ensuite par des opérations de finition. Celles-ci comprennent l’ébarbage du métal excédentaire formé aux joints du moule et l’élimination des petites imperfections afin de respecter la forme finale et les exigences d’état de surface. Un démoulage et une finition appropriés garantissent le respect des normes de qualité et des tolérances dimensionnelles.
Types de moulage centrifuge
Il existe plusieurs types de moulage centrifuge. Leurs différences influent sur la forme et les propriétés des pièces finies.
Moulage centrifuge horizontal
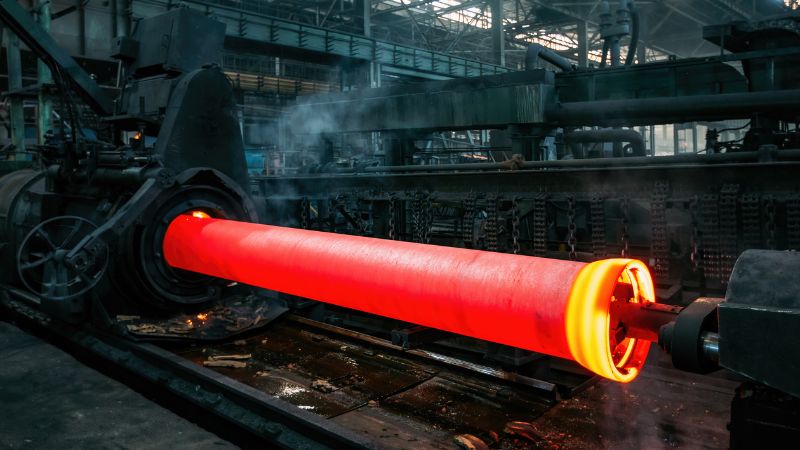
Le moulage centrifuge horizontal utilise un moule dont l’axe de rotation est horizontal. Le métal en fusion est versé à une extrémité pendant que le moule tourne. Cette méthode sert couramment à fabriquer des tubes, des cylindres et de longs tuyaux. Les lignes de production à grande échelle l’utilisent souvent pour produire rapidement des pièces aux parois homogènes et à la résistance élevée. Les surfaces obtenues sont généralement lisses, ce qui réduit l’usinage ultérieur.
Les systèmes horizontaux conviennent particulièrement aux objets dont la longueur dépasse largement le diamètre. Le procédé peut être automatisé pour augmenter la production et réduire les coûts de main-d’œuvre.
Moulage centrifuge vertical
Le moulage centrifuge vertical utilise un moule qui tourne en position verticale autour d’un axe vertical. Le métal est versé directement au centre du moule en rotation, puis poussé vers l’extérieur pour former la pièce. Cette technique convient parfaitement aux anneaux, aux coussinets et aux petites pièces en forme de disque. La configuration verticale permet de contrôler précisément l’épaisseur des parois. Elle facilite aussi l’élimination des impuretés, qui ont tendance à se déposer près du centre, à l’écart de la pièce finie.
Le moulage vertical est souvent choisi pour les petites pièces symétriques nécessitant une forme ronde. Il est particulièrement utile lorsque des tolérances serrées sont requises.
Propriétés et qualité des pièces moulées par centrifugation
Le moulage centrifuge produit des pièces denses et homogènes, adaptées à de nombreuses applications exigeantes. Le procédé améliore la structure interne, la résistance mécanique et la régularité des composants finis.
Intégrité et structure du matériau
La structure granulaire est homogène, voire composée de grains fins près de la surface extérieure. Ces caractéristiques réduisent le risque de défauts cachés.
Un contrôle précis de la vitesse de refroidissement augmente la densité et confère à la pièce des propriétés plus fiables. L’état de surface le long de la paroi du moule est généralement plus lisse et nécessite moins de finition.
Propriétés mécaniques et durabilité
Les pièces obtenues par moulage centrifuge présentent généralement de meilleures propriétés mécaniques que les pièces moulées classiques. Leur densité élevée et leur porosité réduite améliorent la résistance et la tenue à la fatigue.
Ces pièces supportent des sollicitations répétées et sont moins susceptibles de se fissurer ou de se rompre avec le temps. Elles sont donc souvent utilisées dans des applications exigeant une grande fiabilité comme l’aéronautique, les pompes et les appareils à pression.
Grâce à leur structure homogène et à grains fins, les pièces présentent généralement une bonne résistance à l’usure. Cela renforce leur durabilité et prolonge leur durée de vie, même dans des environnements difficiles.
Concentricité et épaisseur de paroi
Le moulage centrifuge est réputé pour son excellente concentricité. La force qui plaque le métal contre le moule en rotation permet d’obtenir une épaisseur de paroi homogène et régulière sur toute la circonférence de la pièce.
Les tolérances d’épaisseur de paroi peuvent être plus serrées qu’avec de nombreuses autres méthodes. Le tableau ci-dessous présente quelques avantages typiques :
| Caractéristique | Moulage centrifuge | Autres procédés de moulage |
|---|---|---|
| Concentricité | Élevée | Moyenne/faible |
| Épaisseur de paroi | Homogène | Variable |
| Densité | Élevée | Plus faible (variable) |
Des surfaces intérieures et extérieures lisses et régulières réduisent le besoin d’usinage supplémentaire. Cela économise du temps et permet de mieux respecter la forme prévue de la pièce finie.
Applications du moulage centrifuge
Le moulage centrifuge est utilisé dans de nombreux secteurs. Il sert notamment à fabriquer des chemises de cylindre pour les moteurs de voitures et de camions. Ce procédé produit des pièces solides et lisses qui durent plus longtemps.
Il est également utilisé pour fabriquer des tuyaux métalliques et en fonte. Il convient aux longues pièces tubulaires comme les tuyaux et les cylindres à paroi mince. Ces pièces présentent des parois régulières et peu de défauts.
Voici quelques produits courants fabriqués ainsi :
| Produit | Secteur |
|---|---|
| Chemises de cylindre | Automobile, militaire |
| Tuyaux métalliques | Construction, pétrole et gaz |
| Roulements | Machines, transport |
| Roues de véhicules ferroviaires | Ferroviaire |
| Volants d’inertie | Automobile, industrie |
| Bagues d’usure hydrauliques | Énergie |
| Carter de compresseur de moteur à réaction | Aéronautique, militaire |
| Miroirs de télescope | Astronomie |
Dans le domaine aéronautique , le moulage centrifuge sert à fabriquer des pièces comme les carters de compresseur de moteur à réaction . Ces pièces doivent être très précises et résistantes.
Ce procédé convient également aux applications militaires. Des éléments comme les roulements et certaines pièces de moteur sont souvent fabriqués ainsi pour leur durabilité.
Le moulage centrifuge convient bien au prototypage de produits tubulaires, en particulier lorsque des formes complexes sont nécessaires.
Foire aux questions
Quelle est la différence entre le moulage semi-centrifuge et le moulage centrifuge véritable ?
En moulage semi-centrifuge, le moule n’est que partiellement rempli de métal en fusion. Ce procédé sert principalement aux pièces dotées d’un noyau central, comme les roues. La rotation pousse le métal vers l’extérieur, mais certaines formes peuvent être réalisées à l’aide d’un noyau.
En moulage centrifuge véritable, le moule tourne autour de son propre axe et est entièrement rempli. Cela permet de produire des pièces creuses et rondes, comme des tuyaux ou des tubes, sans noyau central.
Quels facteurs justifient le choix du moulage centrifuge plutôt que d’autres procédés ?
Le moulage centrifuge est souvent choisi lorsque les pièces doivent être très résistantes et présenter peu de défauts. Il est idéal pour fabriquer des pièces rondes et creuses comme des tuyaux, des coussinets ou des anneaux.
Il peut être retenu pour mieux maîtriser les structures intérieure et extérieure du métal. Il réduit également les impuretés et les poches de gaz dans la pièce finie.







