
Qu’est-ce que le moulage sous pression et les finitions de surface ?
Le moulage sous pression est une méthode très répandue pour fabriquer des pièces métalliques détaillées et précises, utilisée dans de nombreux secteurs.
Après le moulage, les finitions de surface apportent la touche finale. Elles améliorent la qualité et l’aspect du métal. Elles permettent d’obtenir un produit esthétique et durable.
Pour la finition de surface, plusieurs options s’offrent à vous. Vous pouvez ajouter une texture ou polir la pièce pour la rendre brillante. Chaque choix influe sur l’aspect final, la durabilité et les performances de vos pièces moulées. Certaines finitions apportent aussi des avantages supplémentaires, comme une meilleure résistance à la corrosion.
Pourquoi les finitions de surface sont-elles essentielles ?
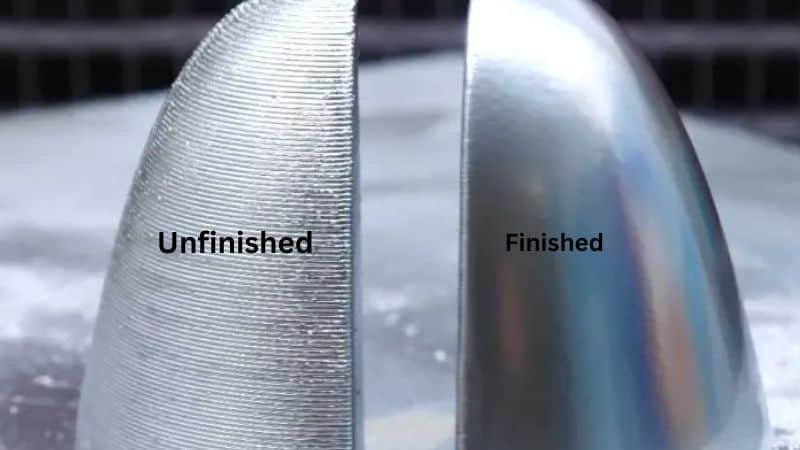
- Esthétique: Une bonne finition rend le produit plus attrayant.
- Fonctionnalité: Une finition adaptée peut améliorer les performances.
- Protection: Les finitions protègent souvent de l’usure.
Options courantes de finition de surface pour le moulage sous pression
Finition mécanique
La finition mécanique regroupe les méthodes physiques qui modifient la topographie de surface des pièces moulées sans en changer la composition chimique. Ces procédés visent principalement à améliorer la régularité de la surface et la précision dimensionnelle, et à préparer la pièce aux traitements suivants.
Rectification
La rectification utilise des meules ou des bandes abrasives pour enlever l’excédent de matière à la surface de la pièce moulée. Elle offre une grande précision et un état de surface lisse, ce qui la rend adaptée aux composants exigeant des tolérances serrées et une qualité de surface élevée.
- Avantages :
- Grande précision dimensionnelle.
- État de surface lisse.
- Élimination efficace des irrégularités de surface.
- Inconvénients :
- Consommation énergétique élevée.
- Risque de créer des microfissures si le procédé n’est pas correctement contrôlé.
Polissage
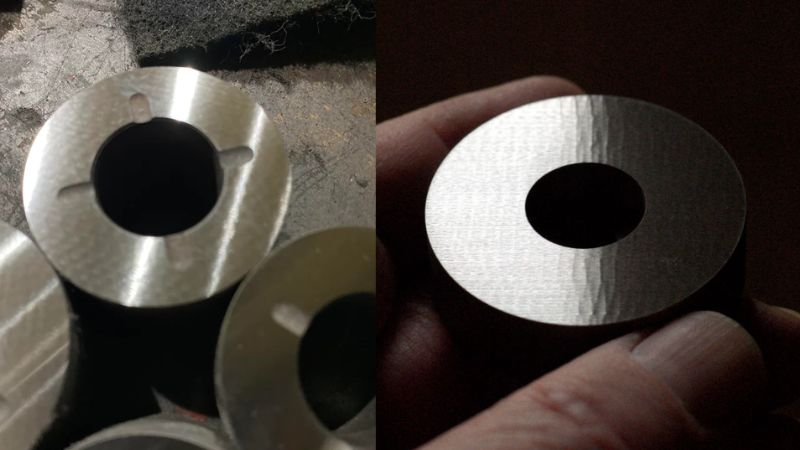
Le polissage utilise des abrasifs pour obtenir une surface très brillante et réfléchissante. Il est couramment employé à des fins esthétiques ou lorsqu’une réduction du frottement est souhaitée.
- Avantages :
- Aspect visuel amélioré grâce à une finition brillante.
- Meilleure lubrification de surface.
- Élimination des petits défauts de surface.
- Inconvénients :
- Procédé long.
- Ne convient pas à tous les matériaux moulés sous pression.
Ébavurage
L’ébavurage élimine les arêtes vives et les bavures issues du moulage sous pression. Il améliore la sécurité et la fonctionnalité de la pièce, tout en préparant la surface aux opérations de finition suivantes.
- Avantages :
- Sécurité accrue grâce à l’élimination des arêtes vives.
- Meilleur ajustement et assemblage des pièces.
- Prévention de la corrosion par élimination des débris emprisonnés.
- Inconvénients :
- Cette opération supplémentaire augmente le temps de production.
- Des opérateurs qualifiés sont nécessaires pour garantir la régularité.
Grenaillage
Le grenaillage projette à grande vitesse un flux de particules abrasives afin de nettoyer et de lisser les surfaces moulées. Il crée également une texture uniforme, qui peut améliorer l’adhérence des revêtements appliqués ensuite.
- Avantages :
- Nettoyage et préparation efficaces de la surface.
- Texture uniforme favorisant l’adhérence du revêtement.
- Élimination des contaminants de surface et de l’oxydation.
- Inconvénients :
- Peut créer des contraintes de surface si le procédé n’est pas correctement contrôlé.
- Nécessite des équipements spécialisés et des mesures de sécurité.
Finition chimique
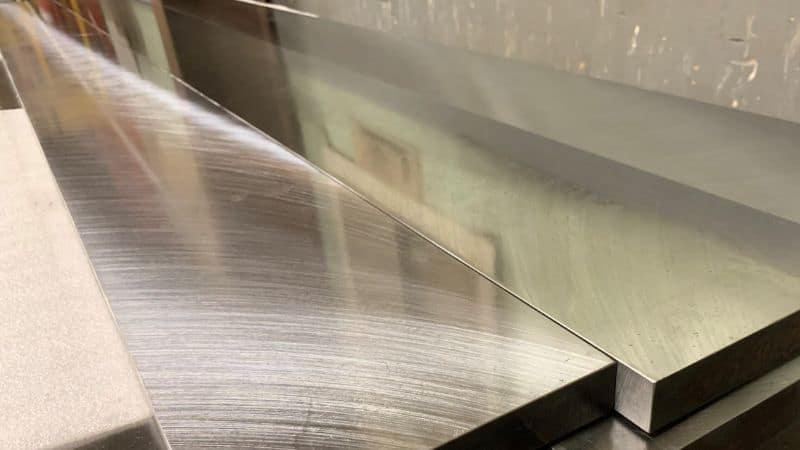
La finition chimique modifie les propriétés de surface des pièces moulées par des réactions chimiques. Ces procédés sont essentiels pour renforcer la résistance à la corrosion, améliorer l’adhérence et préparer les surfaces aux traitements suivants.
Anodisation
L’anodisation est un procédé électrochimique qui épaissit la couche d’oxyde naturelle à la surface des pièces en aluminium moulées sous pression, améliorant leur résistance à la corrosion et leur dureté superficielle. Elle permet également d’ajouter des colorants et d’obtenir un large choix de couleurs.
- Avantages :
- Résistance accrue à la corrosion et à l’usure.
- Dureté de surface améliorée.
- Possibilité d’ajouter des couleurs décoratives.
- Inconvénients :
- Procédé limité à certaines épaisseurs.
- Nécessite un contrôle précis des paramètres.
Revêtements de conversion chimique (CCC)
Les procédés CCC consistent à immerger les pièces moulées dans des bains chimiques afin de former une couche protectrice. Les revêtements courants comprennent le chromate et le phosphate, qui améliorent la résistance à la corrosion et l’adhérence de la peinture.
- Avantages :
- Protection renforcée contre la corrosion.
- Meilleure adhérence des peintures et autres revêtements.
- Économique par rapport à certaines autres méthodes.
- Inconvénients :
- Préoccupations environnementales, notamment pour les revêtements à base de chromate.
- Amélioration esthétique limitée.
Passivation
La passivation est un traitement chimique qui élimine le fer libre et d’autres contaminants de la surface afin d’améliorer la résistance à la corrosion. Elle est couramment utilisée pour les pièces moulées en acier inoxydable.
- Avantages :
- Résistance à la corrosion améliorée.
- Incidence minime sur les tolérances dimensionnelles.
- Des options respectueuses de l’environnement sont disponibles.
- Inconvénients :
- Limitée aux matériaux qui forment une couche d’oxyde protectrice.
- La manipulation des produits chimiques exige des précautions adaptées.
Finition thermique
La finition thermique consiste à appliquer de la chaleur pour modifier la microstructure et les caractéristiques de surface des pièces moulées. Ces traitements améliorent les propriétés mécaniques, la répartition des contraintes et l’intégrité de surface.
Traitement thermique
Des traitements tels que le recuit, la trempe et le revenu permettent de réduire les contraintes internes, d’augmenter la ductilité et d’améliorer la résistance mécanique.
- Avantages :
- Propriétés mécaniques améliorées.
- Stabilité dimensionnelle améliorée.
- Réduction des contraintes résiduelles issues du moulage sous pression.
- Inconvénients :
- Nécessite un contrôle précis de la température.
- Risque d’oxydation de surface en cas de mauvaise maîtrise.
Revenu
Le revenu consiste à réchauffer les pièces moulées à une température précise, puis à les refroidir afin d’obtenir les propriétés mécaniques souhaitées sans compromettre l’intégrité de surface.
- Avantages :
- Équilibre entre dureté et ténacité.
- Réduction de la fragilité.
- Durabilité globale renforcée.
- Inconvénients :
- Cette étape supplémentaire augmente le temps de production.
- Une surveillance attentive est nécessaire pour éviter un revenu excessif.
Revêtements et peintures
L’application de revêtements et de peintures est une méthode courante pour améliorer à la fois l’esthétique et les performances fonctionnelles des pièces moulées. Ces traitements apportent couleur, protection et propriétés spécifiques adaptées à chaque application.
Revêtement par poudre
Le revêtement par poudre consiste à appliquer une peinture sèche en poudre sur la pièce moulée, puis à la cuire pour former une finition durable. Il offre une excellente protection contre la corrosion, l’écaillage et la décoloration.
- Avantages :
- Large choix de couleurs et de finitions.
- Excellente durabilité et résistance aux facteurs environnementaux.
- Moins de déchets qu’avec les peintures liquides.
- Inconvénients :
- Nécessite un équipement spécialisé pour l’application et la cuisson.
- Limité aux surfaces conductrices ou pouvant le devenir.
Peinture liquide
La peinture liquide est pulvérisée sur les pièces moulées ou celles-ci y sont plongées, puis la peinture est séchée ou polymérisée. Elle offre des finitions polyvalentes et de haute qualité, adaptées à différents environnements.
- Avantages :
- Grand niveau de détail et profondeur des couleurs.
- Méthodes d’application flexibles.
- Peut s’appliquer sur des surfaces non conductrices.
- Inconvénients :
- Impact environnemental plus important en raison des émissions de solvants.
- Risque de coulures, de gouttes ou de couverture irrégulière en cas de mauvaise application.
Électrodéposition de peinture (E-coating)
L’E-coating est un procédé électrochimique dans lequel les pièces moulées sont immergées dans une cuve contenant des particules de peinture, puis soumises à un courant électrique. La peinture se dépose uniformément sur la surface et couvre intégralement la pièce, y compris les géométries complexes.
- Avantages :
- Revêtement uniforme et régulier.
- Excellente protection contre la corrosion.
- Efficace pour la production en grandes séries.
- Inconvénients :
- Choix de couleurs plus limité que pour d’autres méthodes de peinture.
- Nécessite un contrôle attentif des paramètres du procédé.
Dépôt électrolytique
Le dépôt électrolytique consiste à déposer une fine couche de métal sur la pièce moulée par un procédé électrochimique. Cette technique améliore des propriétés de surface telles que la conductivité, la résistance à la corrosion et l’aspect esthétique.
Zingage
Le zingage assure une protection sacrificielle contre la corrosion, ce qui le rend idéal pour les applications extérieures ou les environnements difficiles. Il améliore également la dureté de surface et la résistance à l’usure.
- Avantages :
- Protection efficace contre la corrosion.
- Économique par rapport à certaines autres options de placage.
- Durabilité de surface renforcée.
- Inconvénients :
- Attrait esthétique limité.
- Le zinc peut devenir cassant si la couche appliquée est trop épaisse.
Nickelage
Le nickelage offre une excellente résistance à la corrosion et produit une finition lisse et brillante. Il est couramment utilisé lorsque la durabilité et la qualité esthétique sont importantes.
- Avantages :
- Excellente résistance à la corrosion et à l’usure.
- Finition métallique attrayante.
- Dureté et durabilité élevées.
- Inconvénients :
- Coût supérieur à celui du zingage.
- Nécessite un contrôle précis pour éviter les défauts de surface.
Chromage
Le chromage produit une finition semblable à un miroir, d’une grande dureté et résistante au ternissement. Il est utilisé à des fins décoratives et pour renforcer la résistance à l’usure.
- Avantages :
- Dureté et durabilité supérieures.
- Finition très réfléchissante et esthétique.
- Excellente résistance à la corrosion.
- Inconvénients :
- Plus coûteux que les autres options de placage.
- Préoccupations environnementales et sanitaires liées aux produits chimiques dangereux utilisés.
Quels sont les grades de finition de surface ?
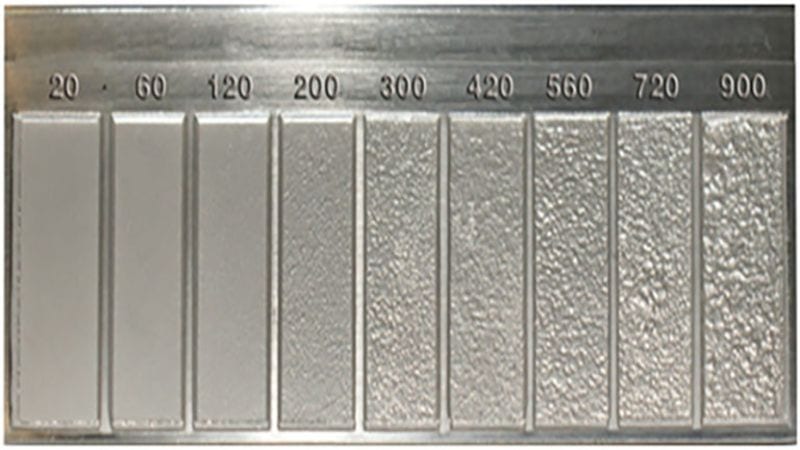
Les finitions des pièces moulées sous pression sont réparties en plusieurs grades, chacun répondant à des besoins particuliers selon l’application visée et les propriétés attendues du produit fini.
Grade utilitaire Il s’agit du niveau de base, qui apporte une protection élémentaire contre la corrosion et l’usure. Il est généralement appliqué aux composants internes ou invisibles dans l’assemblage final, lorsque la fonctionnalité prime sur l’apparence.
Grade commercial Il équilibre esthétique et fonctionnalité, en offrant une protection de surface modérée et un aspect présentable. Il convient aux produits destinés au marché commercial, où le rapport coût-efficacité et l’apparence comptent tous deux.
Grade grand public Il vise principalement à améliorer l’apparence du produit. Il comprend souvent des finitions décoratives qui rehaussent son aspect général, ce qui le rend particulièrement adapté à l’électronique grand public et aux appareils ménagers, pour lesquels l’apparence compte autant que les performances.
Au sommet se trouve le grade supérieur, qui représente les normes les plus exigeantes en matière de finition de surface. Il est réservé aux secteurs qui requièrent une durabilité exceptionnelle, une résistance à la traction élevée et une composition précise des matériaux, tels que l’automobile et l’aéronautique.
Les finitions de grade supérieur permettent aux composants de résister à des conditions et à des contraintes extrêmes sans compromettre leur intégrité structurelle.
Classes de finition et normes spécifiques
Au-delà des grades, les finitions des pièces moulées sous pression sont réparties en classes distinctes, chacune respectant des normes adaptées à différents usages :
- Classe de finition 1: Surface très brillante, idéale pour les applications décoratives ou destinées aux consommateurs qui exigent un aspect lustré et attrayant. Elle est utilisée lorsque la finition contribue fortement à l’attrait commercial du produit.
- Classe de finition 2: Finition mate ou semi-brillante, polyvalente pour les composants visibles comme internes. Son éclat discret réduit les reflets et peut masquer de petits défauts de surface ; elle convient ainsi aux applications qui doivent concilier esthétique et fonctionnalité.
- Classe de finition 3: Cette classe comprend des revêtements ou traitements spécialisés visant à améliorer des propriétés telles que la conductivité électrique ou la résistance à l’usure. Elle est généralement utilisée pour les machines et équipements industriels qui exigent une durabilité accrue ou une meilleure dissipation thermique.
Normes industrielles spécifiques pour les finitions de surface du moulage sous pression
Des normes industrielles relatives aux finitions de surface garantissent la régularité et la qualité des pièces moulées. Des organismes comme l’American Society for Testing and Materials (ASTM) publient des recommandations sur les niveaux de finition acceptables. Elles permettent de vérifier que les pièces répondent aux exigences de performance et d’esthétique de leur usage prévu.
Principales normes :
- ISO 1302 :Définit les normes relatives à la rugosité et à la texture des surfaces.
- ASTM B633 :Couvre les spécifications de l’oxydation anodique de l’aluminium.
- Normes SAE :Définissent les exigences applicables aux finitions automobiles et garantissent leur tenue dans les conditions de fonctionnement des véhicules.
Travailler avec Moldie Casting
Choisir le bon partenaire pour vos besoins en moulage sous pression est essentiel. Moldie Casting se distingue dans le secteur par son expertise, sa qualité et son approche centrée sur le client, qui garantissent le bon déroulement de vos projets de bout en bout.
Que vous lanciez un nouveau projet ou souhaitiez améliorer vos procédés de fabrication existants, Moldie Casting vous apporte la qualité, la fiabilité et le soutien nécessaires à vos objectifs. Consultez notre site web pour en savoir plus sur ses services.
Foire aux questions
Quels facteurs influent sur la qualité des finitions de surface des pièces moulées sous pression ?
La qualité de la finition de vos pièces dépend de facteurs tels que la conception du moule, le type de métal, les conditions de moulage et le niveau de post-traitement. La régularité de la surface du moule influence directement la finition du produit final, et les matériaux utilisés ont également un effet. Un contrôle rigoureux du procédé, notamment de la température et de la pression, aide à prévenir les défauts de surface.
Comment mesurer la rugosité de surface des produits moulés sous pression ?
La rugosité des produits moulés sous pression se mesure à l’aide d’un rugosimètre, qui fournit différentes valeurs de paramètres de rugosité. Parmi les paramètres courants figure Ra, ou écart moyen arithmétique : il mesure, sur une longueur donnée, la hauteur moyenne entre le creux le plus bas et le sommet le plus élevé. Cette valeur numérique indique la régularité de la surface de la pièce.
Quel est l’effet du moulage sous haute pression sur la rugosité globale de la surface ?
Le moulage sous haute pression peut améliorer la régularité de la surface grâce au remplissage et à la solidification rapides du métal en fusion sous pression. La pièce obtenue présente une structure à grains fins et une surface plus lisse que celles issues de procédés plus lents ou à plus basse pression. Il reste toutefois essentiel de maîtriser le procédé pour éviter de nouveaux défauts de surface.
La finition des pièces moulées sous pression est-elle comparable à celle des pièces moulées en sable ?
Oui. En général, le moulage sous pression produit une finition plus lisse et plus régulière que le moulage en sable. La surface obtenue par moulage en sable est généralement plus rugueuse en raison de la granulométrie du sable. Le moulage sous pression nécessite en général moins de travaux de finition pour atteindre un niveau de lissage comparable.







