
Nízkosériové tlakové lití zaujímá velmi specifické místo v oblasti výroby kovových součástí. Není ani nejlevnější variantou, ani není určeno k tomu, aby konkurovalo ekonomice velkosériové výroby. Nabízí však kovové díly ve výrobní kvalitě, vyrobené ze skutečných slitin a pomocí skutečných forem, a to ještě předtím, než objem zakázky odůvodní pořízení formy pro plnohodnotnou sériovou výrobu.
Pro výrobní inženýry a manažery nákupu je tento rozdíl klíčový. V tomto článku se tématu podrobně věnujeme a zkoumáme, jak může nízkosériové tlakové lití prospět vašemu výrobnímu programu.
V čem se nízkosériové tlakové lití liší od běžné praxe
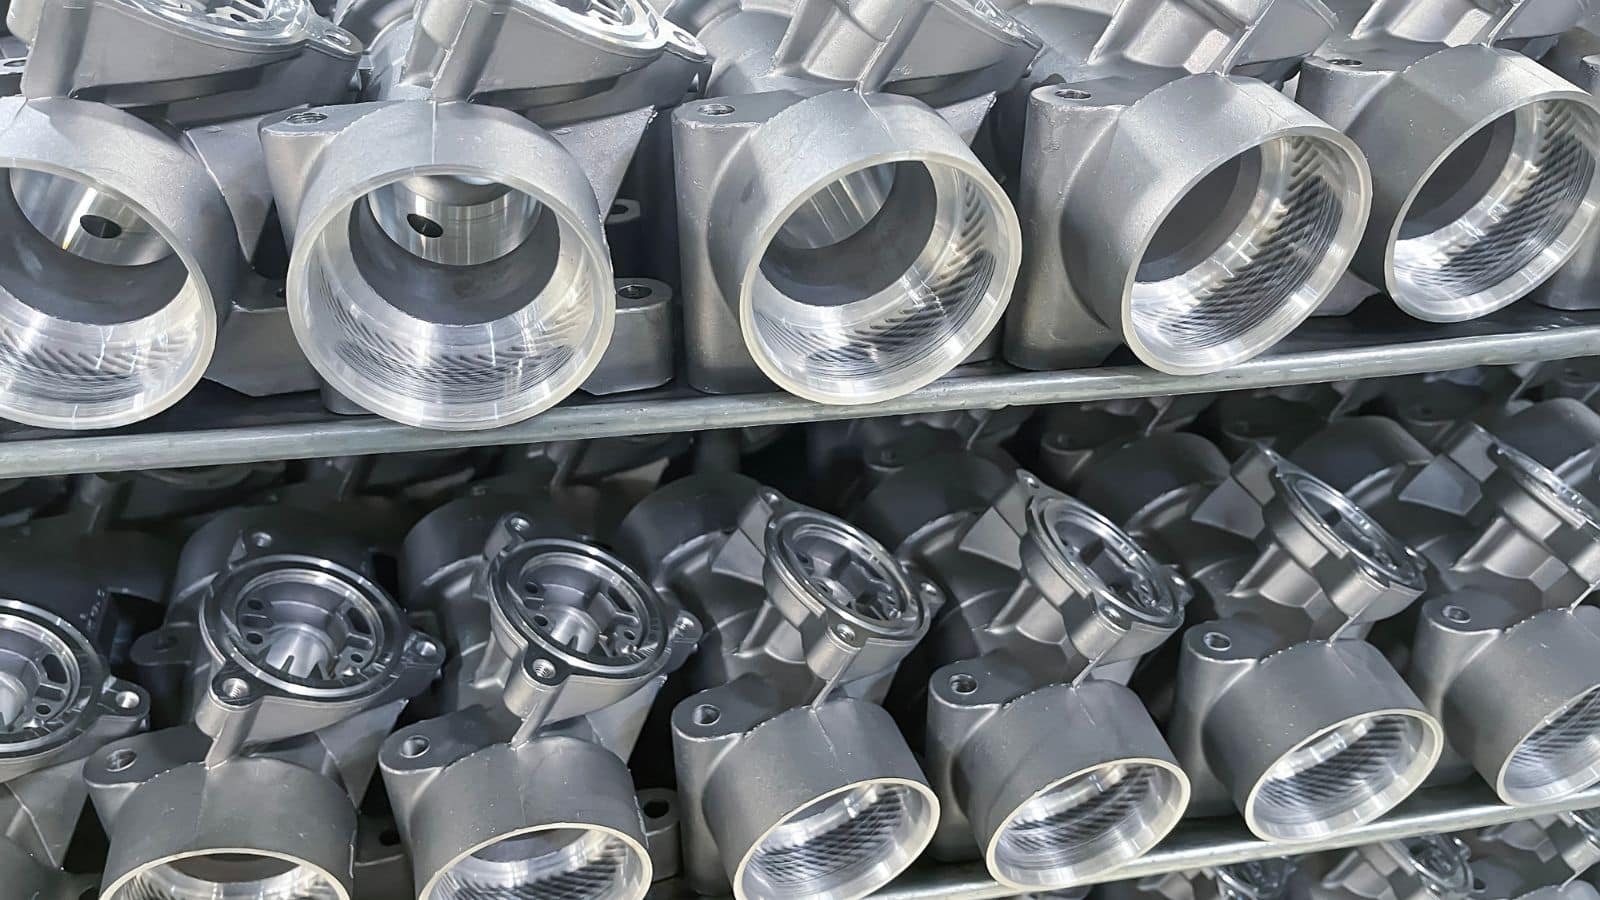
Proces nízkosériového tlakového lití je z velké části podobný obecný proces tlakového lití, avšak cílem je zde minimalizovat počáteční náklady a dobu realizace, a to i za cenu mírně delšího cyklu výroby jednoho kusu. K dosažení tohoto cíle je nutné učinit určitá specifická rozhodnutí ohledně konstrukce formy:
- Počet dutin: Běžné jsou formy s jednou dutinou. Snižují počáteční náklady na obrábění formy a výrazně usnadňují její případné úpravy.
- Konstrukce vtokové soustavy pro ruční ořezávání: U forem pro malosériovou výrobu se vtoková soustava optimalizuje tak, aby bylo zajištěno úspěšné naplnění již při prvním vstřiku a snadné ruční či CNC ořezávání a oddělování odlitku, jelikož krátké výrobní série neospravedlňují náklady na automatizovaný ořezávací nástroj.
- Zjednodušené uspořádání chladicích kanálů: Pokud není vyžadován co nejkratší výrobní cyklus, lze u forem pro malosériovou výrobu využít jednodušší chlazení s přímými kanály. To urychluje proces výroby formy a dále snižuje náklady.
- Vyhazovací systém zaměřený na bezpečnost, nikoli na rychlost: Namísto složitých systémů určených pro robotické odebírání klade vyhazování v tomto procesu lití kovů důraz na bezpečnost dílu, aby se předešlo jeho deformaci při vyjímání; často se tak počítá s ruční nebo poloautomatickou manipulací s díly.
- Materiál nástroje (P20 / hliník vs. H13): Formy pro velkosériovou výrobu využívají drahou ocel H13, která odolá milionům cyklů. U malosériových projektů se obvykle používá ocel P20 nebo hliník.
K některým z těchto konceptů se vrátíme v pozdější kapitole věnované nákladům na nástroje.
Kdy dávají malosériové projekty smysl
Malosériové tlakové lití představuje záměrnou výrobní strategii pro projekty, u nichž zatím nelze obhájit vysokou investici do formy pro velkosériovou výrobu.
Typické rozsahy objemů výroby a oblasti použití
Malosériové tlakové lití obecně zahrnuje výrobní série v rozmezí zhruba od 50 do 10 000 kusů, v závislosti na dodavateli a zvolené strategii výroby nástrojů. Při výrobě méně než 50 kusů jsou často praktičtější obrobené polotovary nebo kovové prototypy vytvořené pomocí 3D tisku. Při objemu nad 10 000 kusů začíná ekonomická výhodnost standardní výrobní formy převažovat nad výhodami flexibility, které nabízí malosériový přístup. Zde uvádíme některé z hlavních oblastí využití:
- Vývoj a předvýrobní série případy, kdy inženýři potřebují odlitky odpovídající výrobnímu materiálu a geometrii
- Speciální a průmyslová zařízení výroba v řádu stovek, nikoli tisíců kusů, kde složitost dílu vylučuje obrábění
- Výroba náhradních dílů a servisní podpora pro starší programy s trvající, avšak nízkou poptávkou
- Série pro ověření trhu před investicí do plné sériové výroby
Přechodná výroba mezi prototypem a sériovou výrobou
Přechodná výroba (tzv. bridge production) představuje mezistupeň mezi ověřeným prototypem a zahájením ostré sériové výroby. Forma použitá v této fázi – někdy označovaná jako přechodná forma (bridge tooling) nebo „měkká“ forma (soft tooling) – je navržena tak, aby umožnila výrobu dílů rovnocenných těm sériovým, aniž by bylo nutné vynaložit vysoké náklady na výrobu ocelové formy pro sériovou produkci.
Dobře naplánovaný program přechodné výroby umožňuje týmům ověřit proces tlakového lití, doladit následné operace a vytvořit počáteční zásoby ještě předtím, než se přistoupí k výrobě sériové formy.
Kontrola prvního kusu (FAI – First Article Inspection) je v rámci takového programu velmi účinným nástrojem pro snižování rizik. Spolehlivý dodavatel využívá souřadnicové měřicí stroje (CMM) a 3D skenování k porovnání zkušebních odlitků přímo s vaším CAD modelem. Pokud dojde k neočekávanému smrštění stěny nebo deformaci určitého prvku, inženýrský tým to odhalí již na levnější přechodné formě.
Materiály, slitiny a vlastnosti dílů
Výběr slitiny při nízkosériovém tlakovém lití ovlivňuje slévatelnost, kvalitu povrchu, chování při následném obrábění i fyzikální vlastnosti hotového dílu.
Zde je stručný přehled tří hlavních skupin materiálů:
Výroba forem pro malosériovou výrobu: náklady a dodací lhůty
Náklady na nástroje představují největší výdaj v rámci programu malosériového tlakového lití a rozhodují o ekonomické výhodnosti celého projektu. Správná strategie závisí na plánovaném objemu výroby, očekávaných konstrukčních změnách a požadavcích na tolerance.
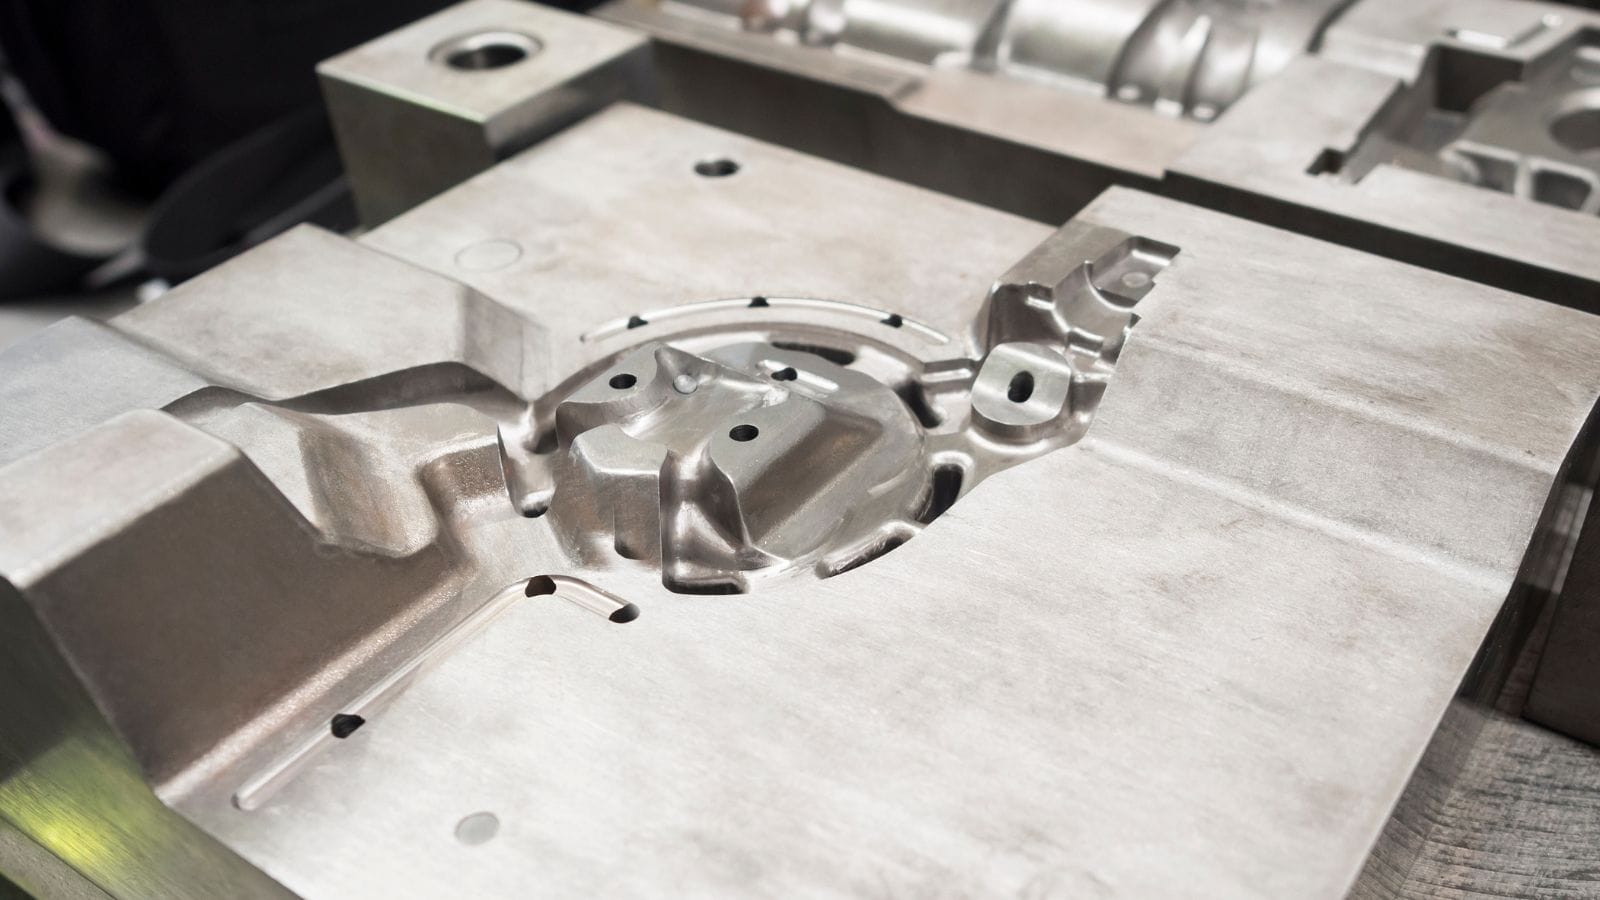
Vliv materiálu nástroje na počáteční investici do nástrojového vybavení
Druh oceli použitý na výrobu formy určuje životnost nástroje, náklady a odolnost vůči tepelné únavě. Tři druhy nástrojové oceli pokrývají většinu projektů:
| Druh materiálu | Typická životnost nástroje | Ideální využití |
|---|---|---|
| Hliník | 1 000–5 000 vstřiků | Počáteční přechodové formy, rychlé prototypování |
| Ocel P20 | 10 000–50 000 vstřiků | Projekty s nízkým až středním objemem výroby |
| Nástrojová ocel H13 | Více než 100 000 vstřiků | Sériová forma, přechod na velkoobjemovou výrobu |
Častým omylem je představa, že „měkké nástroje“ (z hliníku nebo oceli P20) vytvářejí díly s volnějšími tolerancemi. Ve skutečnosti spočívá hlavní rozdíl mezi měkkým nástrojem a sériovou formou z oceli H13 v životnosti formy, nikoli v přesnosti. Během prvních několika tisíc vstřiků si dobře navržená forma pro malosériovou výrobu bez problémů udržuje standardní lineární tolerance pro tlakové lití (±0,1 až ±0,2 mm).
Jednokavitová forma pro malosériovou výrobu a modulární přístupy
Jednokavitové formy představují standardní výchozí bod pro projekty s nízkým objemem výroby. Jejich výroba je rychlejší, opravy levnější a úpravy mezi jednotlivými výrobními sériemi snazší.
U dílů, u nichž se v budoucnu předpokládá přechod na vyšší objemy výroby, umožňuje návrh formy pro malosériovou výrobu s ohledem na budoucí vložky dutin vyhnout se pozdější nutnosti přestavby celého rámu formy.
Modulární konstrukce forem tento přístup dále rozvíjí využitím vyměnitelných vložek v rámci společného základu formy. Společný základ s několika sadami vložek umožňuje výrobci odlévat různé, vzájemně související díly pomocí jednoho držáku, čímž se náklady na základ formy rozloží mezi více výrobních programů.
Tento postup se skvěle hodí pro produktové řady nebo sestavy se společnými geometrickými prvky.
Faktory ovlivňující jednotkové náklady a rychlost dodání
Jednotkové náklady a dodací lhůty při malosériovém tlakovém lití vyžadují zcela odlišný přístup než u velkosériové výroby. Pro zachování ekonomické výhodnosti uplatňují inženýři „obrácenou strategii“, která hledá rovnováhu mezi složitostí formy a následnými operacemi:
- Hlavní nákladovou položkou je amortizace nástrojů: Při nízkých objemech výroby určuje cenu za kus počáteční náklad na pořízení formy. Například forma v hodnotě 15 000 USD rozpočítaná na 500 kusů zvyšuje cenu každého dílu o 30 USD pouze v nákladech na nástroj, a to ještě před započítáním nákladů na materiál či strojní čas.
- Jednoduché formy a větší využití CNC: Formy pro velkosériovou výrobu využívají drahé posuvné prvky a vyhazovače, aby se eliminovala potřeba následných operací. U malosériových programů se postupuje opačně. Aby se minimalizovaly počáteční náklady, konstrukce formy zůstává jednoduchá. Prvky, jako jsou podřezy, boční výsuvy nebo vysoce přesné otvory, se záměrně ponechávají na následné CNC obrábění.
- Bez ořezávacích nástrojů: Krátké výrobní série neospravedlňují investici do automatizovaných ořezávacích nástrojů. Odstranění vtoků a začištění otřepů se provádí ručním frézováním nebo běžným CNC obráběním. Zaplatit za o něco delší dobu obrábění při výrobě 500 kusů vyjde mnohem levněji než přidávat do formy složité mechanické prvky.
- Kratší dodací lhůty: Jednoduchá konstrukce formy zaručuje rychlejší dodání. Výroba forem pro malosériovou produkci obvykle trvá 3 až 6 týdnů od schválení výkresu po první výlisek. Jednodušší formy z oceli P20 se pohybují na spodní hranici tohoto rozmezí, zatímco vyšší složitost dobu výroby prodlužuje.
Srovnání malosériového tlakového lití s alternativními výrobními postupy
Pochopení toho, jak si malosériové tlakové lití stojí v porovnání s konkurenčními výrobními metodami, vám pomůže vyhnout se investici do nevhodného postupu.
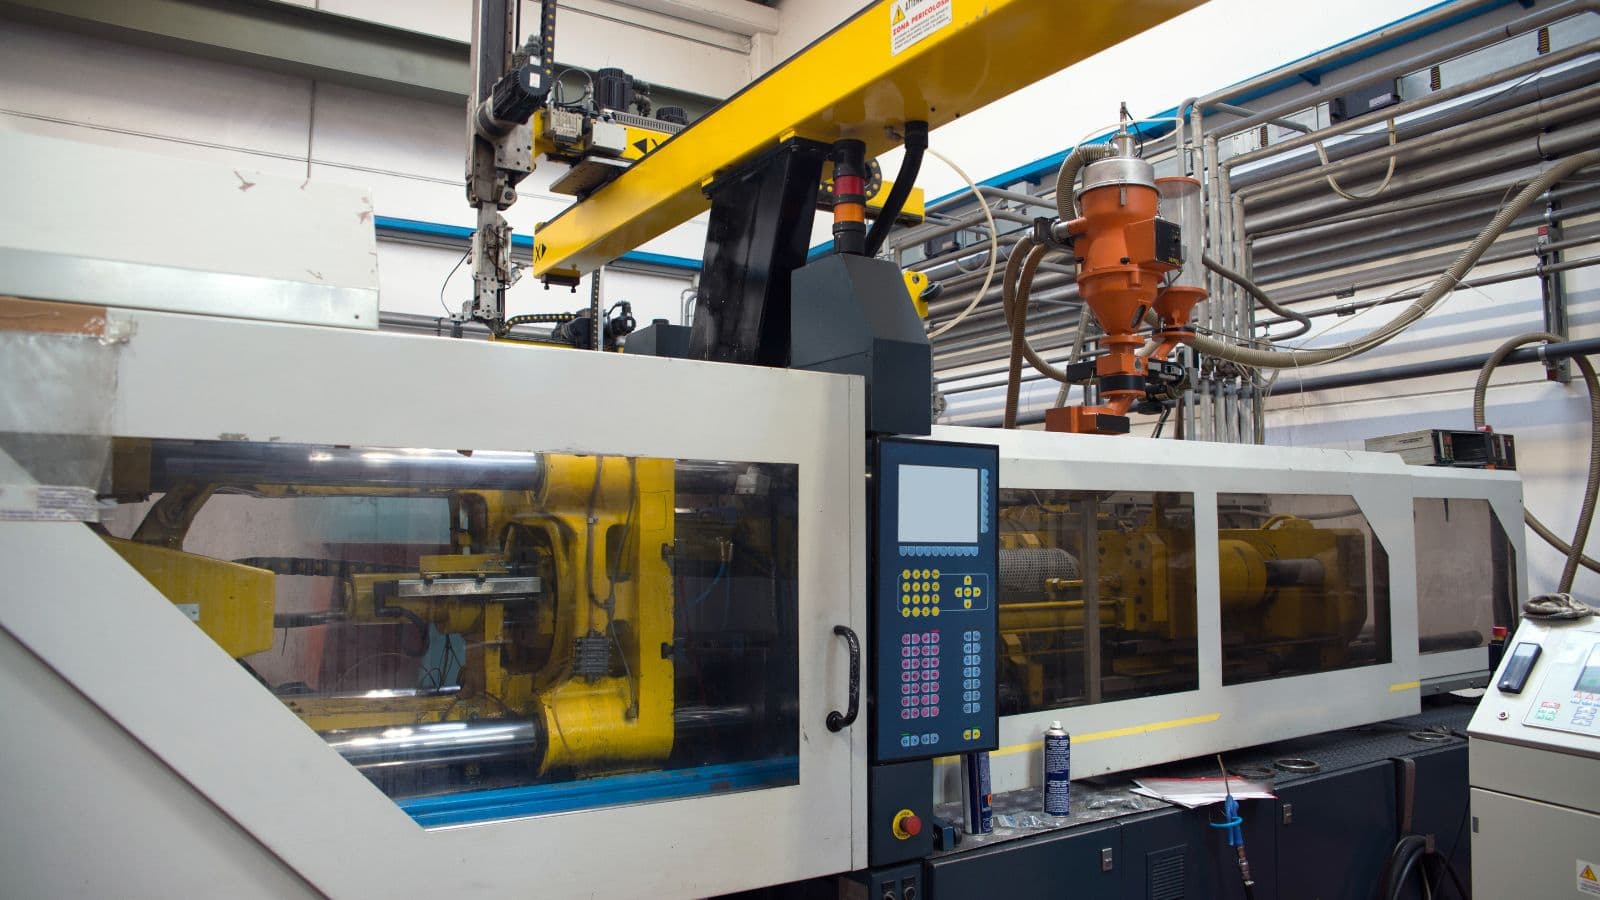
Malosériové tlakové lití vs. CNC obrábění
Ačkoli je CNC obrábění z plného bloku materiálu vynikající volbou pro jednoduché prototypy vyráběné ve velmi malých sériích, s rostoucím objemem výroby a složitostí dílu se jeho ekonomická výhodnost rychle vytrácí.
- Cena za složitost: U dílů s vnitřními dutinami, tenkostěnnými partiemi nebo složitými vnějšími křivkami je tlakové lití výrazně nákladově efektivnější.
- Materiálový odpad: Obrábění při odebírání kovu plýtvá velkým množstvím materiálu i drahým časem stroje. Tlakové lití umožňuje vyrobit součást s tvarem velmi blízkým konečnému (tzv. near-net-shape) během několika sekund.
- Hustota materiálu: Obrábění vytváří strukturálně hutnou součást s nulovou pórovitostí, což je jeho hlavní výhoda oproti lití.
Tlakové lití v malých sériích vs. výroba z plechu
Sestavy vyrobené z plechu, jako jsou svařované skříně nebo držáky, mohou odpovídat celkové geometrii lité součásti, ale zaostávají v rozměrové stálosti a přesnosti.
- Jediná operace vs. montáž: Tlakové lití integruje více prvků do jednoho kusu, čímž eliminuje potřebu svařování, nýtování nebo složitých montážních kroků.
- Opakovatelnost: Tlakové lití zajišťuje vynikající rozměrovou opakovatelnost u stovek kusů, a to i ve srovnání s ručním či robotickým svařováním.
- Kvalita povrchu: Litá součást má jednolitý, celistvý povrch bez spojů, čehož je u svařovaných dílů obtížné dosáhnout.
Tlakové lití v malých sériích vs. lití do písku
Lití do písku je často volbou pro velmi malé série (1 až 50 kusů) nebo extrémně velké komponenty, protože nevyžaduje téměř žádné investice do stálých nástrojů či forem.
- Náklady na nástroje: Lití do písku vítězí v oblasti počátečních nákladů na model, ale při výrobě stovek kusů prohrává v nákladech na jeden kus.
- Povrchová úprava: Odlévání do písku vytváří hrubý, strukturovaný povrch. Tlakové lití zajišťuje mnohem hladší povrch, který je často připraven k lakování nebo pokovování.
- Tolerance: Díly odlévané do písku mají velmi volné tolerance a obvykle vyžadují rozsáhlé následné obrábění. Tlakové lití snadno dosahuje těsných tolerancí již při vyjmutí z formy.
Tlakové lití v malých sériích vs. přesné lití (metoda vytavitelného modelu)
Přesné lití (metoda vytavitelného modelu) umožňuje dosáhnout vynikajících detailů povrchu a zpracovávat speciální materiály, jako je nerezová ocel a titan, což u tlakového lití možné není.
- Vhodnost materiálu: Pokud má být díl z oceli, zvolte přesné lití. Pokud jde o hliník, zinek nebo hořčík, vhodnější volbou je tlakové lití.
- Doba cyklu a cena za kus: Proces přesného lití je známý svou pomalostí a vysokou pracností. U projektů s hliníkovými či zinkovými díly v objemu nad několik set kusů je tlakové lití mnohem ekonomičtější.
Tlakové lití v malých sériích vs. 3D tisk
3D tisk z kovu a pryskyřice je ideální pro rychlé ověření geometrie, ale nepředstavuje plnohodnotnou náhradu za sériový výrobní proces.
- Mechanické vlastnosti: Kovový díl vyrobený pomocí 3D tisku nereprodukuje zrnitostní strukturu ani přesné mechanické chování dílu vyrobeného tlakovým litím.
- Správný pracovní postup: Efektivní inženýrské týmy využívají 3D tisk již v počátečních fázích vývoje k ověření lícování sestav a odhalení případných kolizí. Jakmile je návrh definitivně schválen, přecházejí k malosériovému tlakovému lití pro účely funkčních zkoušek a přechodné výroby.
Moldie: Váš spolehlivý partner pro malosériové tlakové lití a výrobu prototypů
Přechod od malosériové výroby k plnému provozu nemusí nutně vyžadovat obrovské počáteční investice. Společnost Moldie zajišťuje výrobu forem i samotných dílů pro malosériové tlakové lití a prototypy pomocí vlastního inženýrského týmu a výrobních zařízení. Pomáháme vám tak snížit finanční rizika a zkrátit dobu uvedení výrobku na trh.
Chcete posoudit své projekty? Navštivte naše webové stránky a vyžádejte si výhodnou cenovou nabídku ještě dnes!







