
Tlakové lití s horkou komorou je metoda, při níž se roztavený kov vstřikuje přímo do formy pomocí vestavěné komory, což z ní činí ideální řešení pro slitiny s nižší teplotou tání.
Pochopení principu tohoto procesu, použitých materiálů a rozdílů oproti tlakovému lití se studenou komorou objasňuje, proč je tato metoda stále tak rozšířená. Pohled na oblasti využití a součásti strojů rovněž ukazuje, jakým způsobem tato metoda i dnes formuje průmyslovou výrobu.
Přehled tlakového lití s horkou komorou
Tlakové lití s horkou komorou je výrobní proces, při kterém se roztavený kov vstřikuje pod tlakem do formy za účelem výroby přesných dílů. Metoda je nejvhodnější pro kovy s nízkou teplotou tání a je ceněna pro svou rychlost, přesnost a stálou kvalitu povrchu.
Co je tlakové lití s horkou komorou?
Tlakové lití s horkou komorou je proces, při kterém je vstřikovací zařízení umístěno přímo v peci obsahující roztavený kov. Píst vytlačuje tekutý kov tryskou do ocelové formy, kde tuhne do požadovaného tvaru. Tato metoda je vhodná pro slitiny zinku, hořčíku a materiály na bázi olova. Tyto kovy rychle tají a snadno tečou, díky čemuž je proces rychlý a efektivní.
V praxi výrobci využívají stroje s horkou komorou pro výrobu malých až středně velkých dílů, které vyžadují jemné detaily a hladký povrch – například automobilové součástky, kryty domácích spotřebičů či elektronické konektory.
Klíčové výhody tlakového lití s horkou komorou
Přestože jde o tradičnější variantu oproti tlakovému lití v komoře se studeným vstřikovacím systémem, metoda s horkou komorou zůstává osvědčeným postupem. Nabízí řadu výhod, díky nimž je oblíbená v sériové výrobě, kde je klíčem k úspěchu stabilní výkon.
Jednou z nejdůležitějších výhod je rychlost. Přímé propojení vstřikovacího systému s roztaveným kovem zkracuje dobu manipulace, což vede k rychlejším výrobním cyklům.
Další výhodou je přesnost. Vstřikování pod vysokým tlakem zcela zaplní formu, čímž vznikají vysoce kvalitní díly s úzkými tolerancemi a vynikající povrchovou úpravou. To snižuje potřebu následného obrábění.
Tlakové lití s horkou komorou je také nákladově efektivní při velkých objemech výroby. Opakovaně použitelné formy a rychlé cykly snižují náklady na jeden kus. Proces navíc umožňuje výrobu dílů s tenkými stěnami a složitými tvary, což pomáhá snižovat spotřebu materiálu.
Tato metoda rovněž zajišťuje konzistenci. Každý vyrobený díl je téměř identický, což je klíčové pro odvětví vyžadující vzájemně zaměnitelné součásti.
Omezení tlakového lití s horkou komorou
Navzdory svým přednostem má tlakové lití s horkou komorou určitá omezení. Tím nejvýznamnějším je omezený výběr materiálů. Používat lze pouze kovy s nízkou teplotou tání, jako je zinek a hořčík. Slitiny s vyšší teplotou tání, například hliník, touto metodou odlévat nelze.
Vysoké mohou být i náklady na nástroje. Ačkoli jsou formy odolné, vyžadují značnou počáteční investici, což nemusí být rentabilní u malých výrobních sérií.
Dalším omezením je velikost dílů. Stroje s horkou komorou jsou vhodnější pro menší součásti; výroba velkých či těžkých dílů tímto procesem není efektivní.
A konečně, ačkoli je kvalita povrchu obecně dobrá, některé díly mohou přesto vyžadovat drobné dokončovací práce k odstranění otřepů nebo ostrých hran vzniklých při odlévání.
Klíčové součásti strojů pro tlakové lití s horkou komorou
Stroj pro tlakové lití s horkou komorou využívá několik integrovaných částí, které společně zajišťují rychlé a přesné vstřikování roztaveného kovu do formy. Každá součást hraje specifickou roli při řízení teploty, tlaku a toku kovu, což umožňuje dosáhnout konzistentní kvality odlitků.
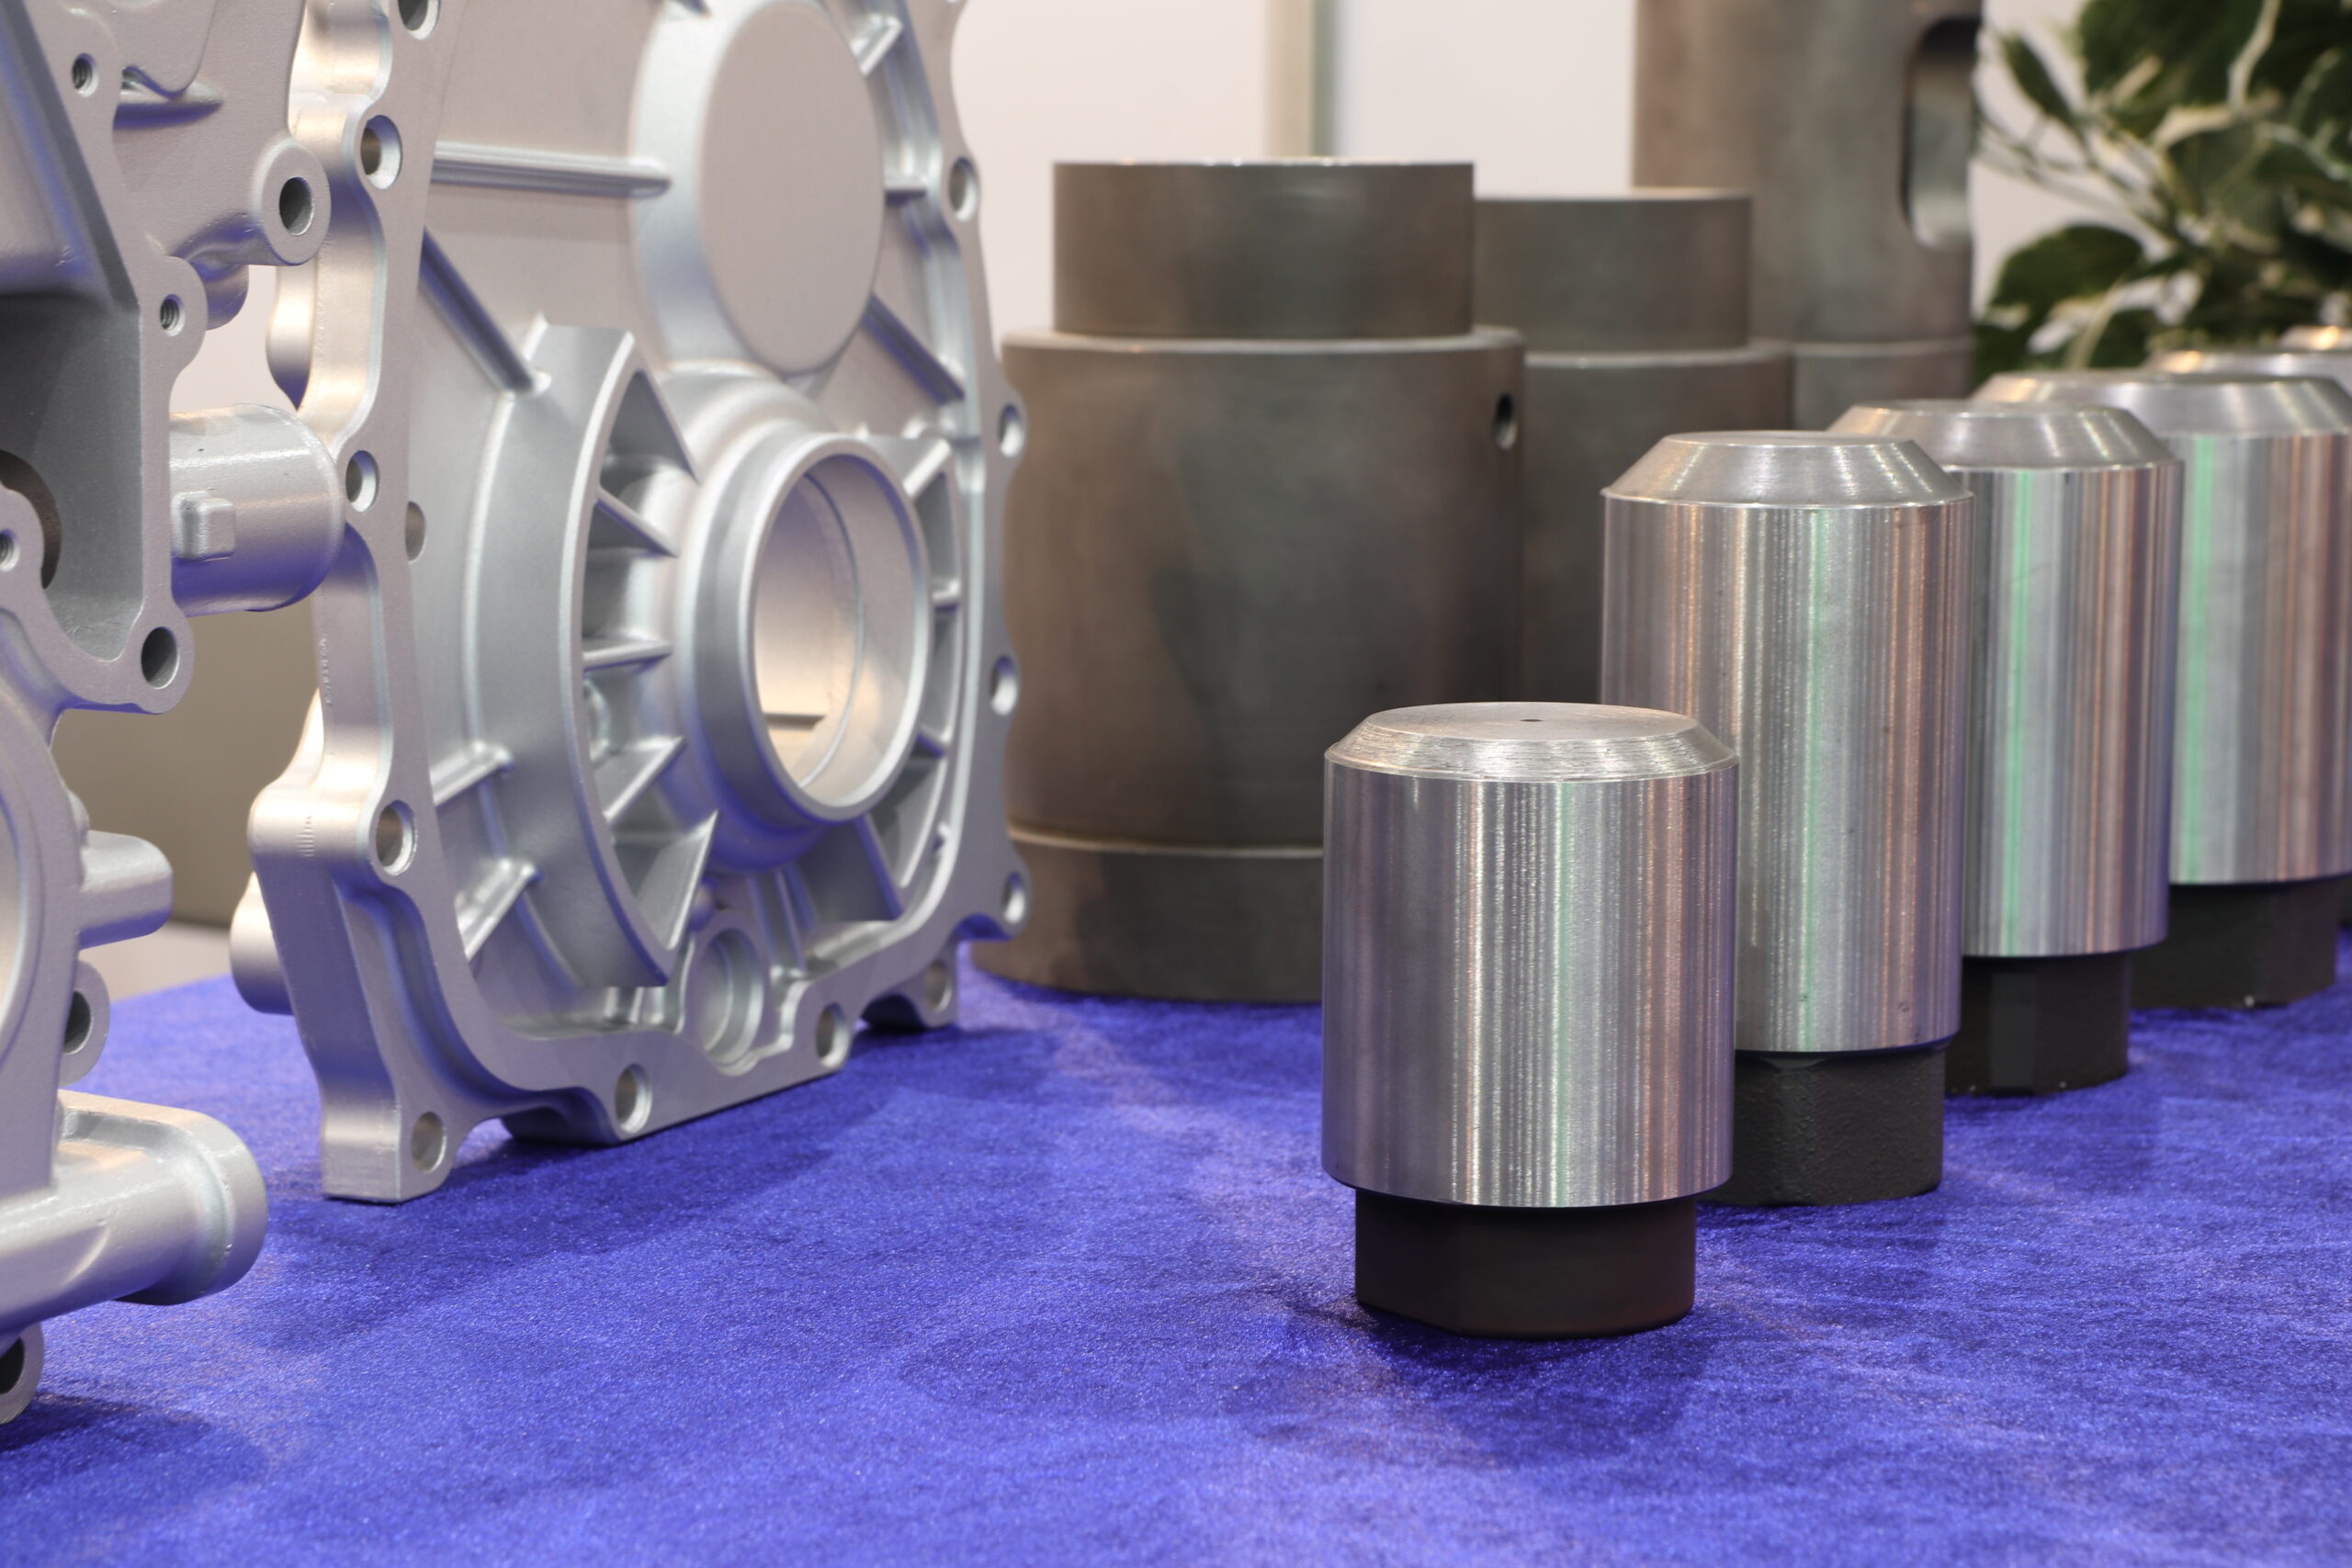
Horká komora a tavicí pec
Horká komora uchovává roztavený kov a udržuje jej na stabilní teplotě pro odlévání. Je přímo napojena na tavicí pec, která slitinu taví a udržuje v tekutém stavu. Tato konstrukce omezuje nutnost manipulace a zkracuje dobu cyklu oproti systémům s externím tavením.
Tavicí pec je obvykle integrována přímo do stroje pro tlakové lití. Je vyložena žáruvzdorným materiálem, aby odolala trvalému působení roztaveného zinku, hořčíku či jiných slitin s nízkou teplotou tání.
Klíčovou výhodou tohoto uspořádání je, že roztavený kov je neustále k dispozici přímo uvnitř stroje. To umožňuje rychlejší vstřikovací cykly a snižuje riziko kontaminace či ztráty teploty během přenosu kovu.
Mechanismus pístu a „husího krku“
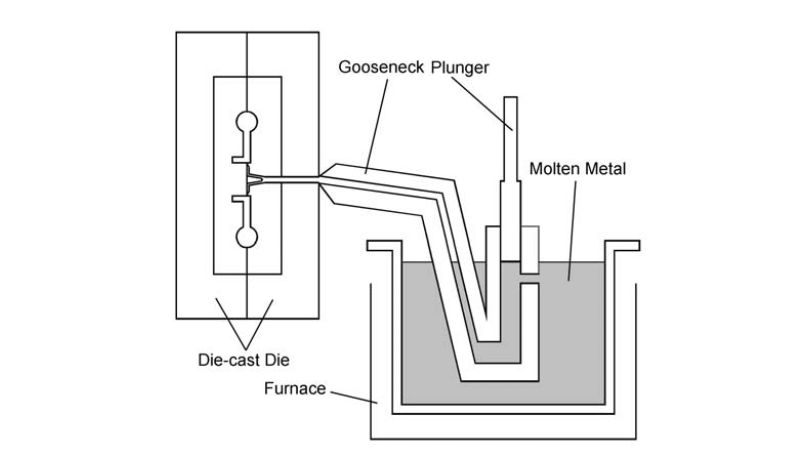
Mechanismus pístu a tzv. husího krku dopravuje roztavený kov z horké komory do dutiny formy. Husí krk je trubicovitý kanál propojující horkou komoru s formou. Je ponořen v roztaveném kovu, čímž je zajištěn jeho přímý přívod.
Píst se pohybuje uvnitř husího krku. Při aktivaci vytlačuje roztavený kov směrem nahoru tryskou pod řízeným tlakem. Tento pohyb musí být přesný, aby se předešlo vadám, jako je uzavření vzduchu nebo neúplné vyplnění formy.
Různé slitiny mohou vyžadovat úpravu rychlosti a tlaku pístu. Například zinek často vyžaduje vyšší rychlosti vstřikování, aby kov vyplnil tenké části formy a předčasně neztuhl.
Forma a dutina formy
Forma je nástroj z kalené oceli, který vytváří tvar výsledného dílu. Skládá se ze dvou polovin: pevné poloviny formy, která je připevněna k licímu stroji, a pohyblivé poloviny formy, která se během každého cyklu otevírá a zavírá.
Dutina formy je vnitřní prostor formy, který určuje geometrii odlitku. Musí být pečlivě navržena s ohledem na smrštění, dráhy toku kovu a požadavky na vyhazování dílu.
Ve formě jsou často zabudovány chladicí kanálky, které regulují teplotu a rychlost tuhnutí. Správné chlazení zabraňuje vzniku vad, jako je deformace nebo nerovnosti povrchu, a prodlužuje životnost formy při velkosériové výrobě.
Proces tlakového lití s horkou komorou
Tento proces využívá integrovanou pec a vstřikovací systém pro práci s roztaveným kovem přímo uvnitř stroje. Využívá řízený tlak k rychlému vyplnění formy a umožňuje výrobu dílů se stálým tvarem, hladkým povrchem a krátkými časy cyklu.
Postup krok za krokem
Proces tlakového lití s horkou komorou začíná u roztaveného kovu uloženého v připojené peci. Pec udržuje kov na stabilní teplotě, připravený k vstříknutí.
Mechanismus ve tvaru „husího krku“ nasává roztavený kov do válce. Jakmile je válec naplněn, píst vytlačí kov tryskou do dutiny formy.
Forma, vyrobená z kalené oceli, tvaruje roztavený kov při jeho vtékání. Po naplnění dutiny začíná kov uvnitř formy chladnout a tuhnout.
Jakmile tuhnutí dosáhne stabilního stavu, forma se otevře. Vyhazovací kolíky vytlačí hotový odlitek z formy. Cyklus se poté resetuje a proces se opakuje pro další díl.
Význam tlaku a tuhnutí
Tlak hraje klíčovou roli při zajištění toho, aby roztavený kov vyplnil celou formu. Bez dostatečné síly by kov nedosáhl do tenkých stěn nebo drobných detailů.
Typické vstřikovací tlaky se pohybují v rozmezí 1 500 až 4 500 psi v závislosti na slitině a velikosti dílu. Tento tlak zabraňuje vzniku vzduchových kapes a zlepšuje kvalitu povrchu.
K tuhnutí dochází, zatímco je kov stále pod tlakem. To omezuje smršťování a zvyšuje pevnost výsledného odlitku. Důležité je rovnoměrné chlazení, protože nerovnoměrné tuhnutí může způsobit vady, jako je deformace nebo pórovitost.
Forma často obsahuje chladicí kanálky, které regulují rychlost tuhnutí kovu. Tato rovnováha mezi tlakem a chlazením zajišťuje, že odlitek splňuje rozměrové a mechanické požadavky.
Doba cyklu a efektivita
Jednou z hlavních výhod tlakového lití s horkou komorou je krátká doba cyklu. Vzhledem k tomu, že pec je integrována přímo do stroje, je roztavený kov neustále k dispozici pro další vstřik.
Typická doba trvání se pohybuje v rozmezí 15 až 60 sekund, v závislosti na složitosti a velikosti dílu. Díky tomu je tento proces vhodný pro velkosériovou výrobu malých až středně velkých dílů.
Efektivita také vyplývá z omezené manipulace s materiálem. Obsluha nemusí přenášet roztavený kov mezi stroji, což snižuje spotřebu energie a zvyšuje bezpečnost.
Proces funguje nejlépe se slitinami s nízkou teplotou tání, jako jsou slitiny zinku, cínu a hořčíku. Tyto slitiny umožňují rychlejší cykly, protože se zahřívají a chladnou rychleji než kovy s vysokou teplotou tání.
Oblasti použití a průmyslové využití
Tlakové lití s horkou komorou umožňuje výrobu přesných kovových součástek, u nichž záleží na rychlosti, stálosti parametrů a hladkém povrchu. Nejúčinnější je při použití slitin s nižší teplotou tání, a proto je častou volbou v odvětvích vyžadujících velkosériovou výrobu a spolehlivou rozměrovou přesnost.
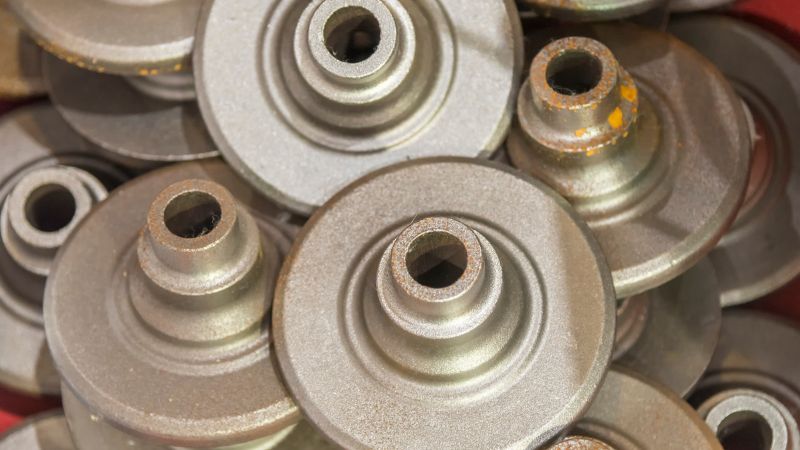
Automobilové součástky
Automobilový průmysl využívá technologii tlakového lití s horkou komorou k výrobě malých a středně velkých dílů ze slitin zinku a hořčíku. Tyto kovy umožňují vytvářet tenké stěny a složité tvary, které si zachovávají pevnost a zároveň nízkou hmotnost.
Mezi běžné díly patří tělesa karburátorů, skříně převodovek, držáky a součásti motoru. Tyto díly těží ze schopnosti procesu udržet úzké tolerance, což zajišťuje správné lícování a funkci ve vysoce výkonných systémech.
Dosažená hladká povrchová úprava snižuje potřebu následného obrábění. To snižuje náklady při zachování vysoké rychlosti výroby. Vzhledem k tomu, že výroba automobilů vyžaduje přesnost i odolnost, představuje tlakové lití s horkou komorou efektivní rovnováhu mezi kvalitou a výkonem.
Spotřební elektronika a kryty elektrických zařízení
Výrobci elektroniky využívají tlakové lití s horkou komorou pro kompaktní tělesa a kryty. Často se používají slitiny zinku, protože poskytují pevnost a zároveň umožňují vytvářet tenké stěny a jemné detaily.
Příklady zahrnují rámy chytrých telefonů, panty notebooků, konektory a ochranná pouzdra. Tyto díly vyžadují rozměrovou přesnost, aby přesně pasovaly k citlivým elektronickým sestavám bez mezer či nesouososti.
Proces rovněž zajišťuje čistou povrchovou úpravu, což je důležité jak z hlediska funkce, tak vzhledu. Kryty elektrických zařízení, jako jsou tělesa spínačů a součásti malých motorů, těží ze schopnosti materiálu odolávat opotřebení a poskytovat stínění proti rušení.
Další průmyslové aplikace
Kromě automobilového a elektronického průmyslu nachází tlakové lití s horkou komorou uplatnění v odvětvích vyžadujících odolné kovové součásti z materiálů s nízkou teplotou tání, a to ve velkých sériích. Výrobky, jako jsou dveřní kliky, zámky a součásti domácích spotřebičů, se tímto způsobem často vyrábějí díky vysoké efektivitě celého procesu.
Zdravotnické prostředky rovněž využívají zinkové odlitky například tělesa čerpadel a přesné konektory. Ty vyžadují stálou rozměrovou přesnost pro zajištění spolehlivé funkčnosti.
V oblasti přístrojové techniky a strojírenství se touto metodou vyrábějí ozubená kola, páky a skříně; opakovatelnost výroby a hladký povrch odlitků snižují potřebu následného opracování. Díky tomu jde o praktickou volbu pro výrobce, kteří usilují o kontrolu nákladů i spolehlivé výsledky.
Často kladené otázky
Jaké kovy se obvykle zpracovávají ve strojích pro tlakové lití s horkou komorou?
Tato metoda se běžně používá pro zinek, hořčík a další slitiny s nízkou teplotou tání. Tyto kovy snadno vtékají do forem a rychle tuhnou, což je pro tento proces ideální. Slitinám hliníku a mědi se obvykle vyhýbáme kvůli jejich vyšším teplotám tání.
Lze metodu tlakového lití s horkou komorou použít pro kovy s vysokou teplotou tání?
Ne, tato metoda není vhodná pro kovy s vysokou teplotou tání, jako je hliník, mosaz nebo ocel. Neustálý kontakt vstřikovacího systému s roztaveným kovem by při takových teplotách zařízení poškodil. Pro tyto materiály je vhodnější metoda tlakového lití se studenou komorou.
Jaké jsou časté vady spojené s tlakovým litím s horkou komorou?
Mezi typické vady patří pórovitost, studené spoje a povrchové nedokonalosti. Tyto problémy často vznikají v důsledku uzavřeného vzduchu, neúplného vyplnění formy nebo nesprávné regulace teploty. Pečlivé sledování procesu pomáhá výskyt těchto problémů omezit.







