
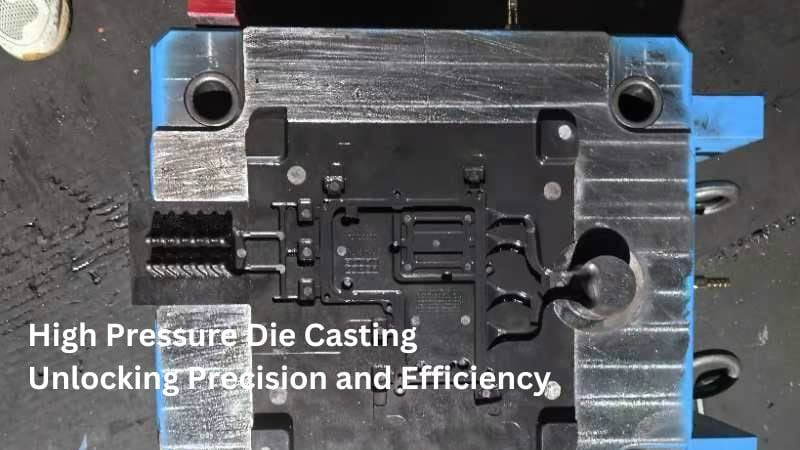
Co je vysokotlaké tlakové lití?
Vysokotlaké tlakové lití (HPDC) je výrobní proces, při němž se roztavený kov vstřikuje pod vysokým tlakem do ocelové formy, neboli kokily, a vyrábějí se tak kovové díly. Tato metoda se široce používá k výrobě složitých a přesných součástí s kvalitním povrchem a přesnými rozměry.
Vysokotlaké tlakové lití je v podstatě synonymem pro běžné tlakové lití, protože jde o standardní vysokotlakou metodu používanou v průmyslu. Rozdíly spočívají především v konkrétních technikách a variantách, které se volí podle materiálu a požadavků výroby.
V předchozím článku jsme stručně představili tlakové lití. Zde se podrobněji zaměříme na tento proces a jeho aplikace.
Jak probíhá proces HPDC?
Proces HPDC začíná pečlivou přípravou formy: forma se vyčistí, zkontroluje, zda nemá vady, a pokryje mazivem pro regulaci teploty a snadnější vyjmutí odlitku.
Poté se forma předehřeje, aby se zajistilo správné plnění a tuhnutí kovu. Při vstřikování se roztavený kov nalije do vstřikovací komory propojené s dutinou formy a pod vysokým tlakem se vtlačí do formy. Tlak obvykle dosahuje 1 500 až 25 400 psi (10 až 175 MPa).
Vysoký vstřikovací tlak zajistí vyplnění formy i u složitých tvarů nebo tenkostěnných částí. Kov při kontaktu s chladným povrchem formy rychle tuhne a tlak se udržuje, aby se omezila pórovitost a zajistila rozměrová přesnost.
Po ztuhnutí se poloviny formy oddělí a odlitek se vyjme pomocí vyhazovacích kolíků. Následně se odstraní přebytečný materiál, například vtoky, rozváděcí kanály a přetoky. V závěrečné fázi se z odlitku oddělí zbývající kovový odpad, často pomocí speciální ořezávací formy v lisu. Tento odpad se obvykle recykluje opětovným roztavením.
Jaké jsou typy vysokotlakého tlakového lití?
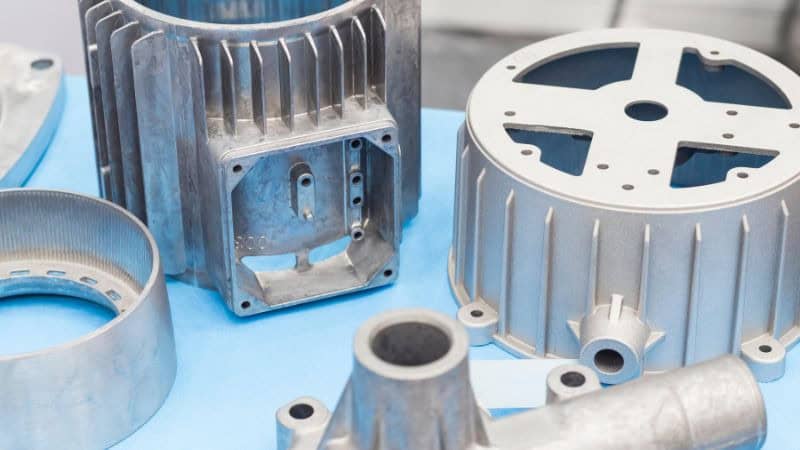
Vysokotlaké tlakové lití (HPDC) lze rozdělit podle způsobu vstřikování roztaveného kovu do formy. Dva základní typy jsou tlakové lití v horké komoře a tlakové lití ve studené komoře.
Tlakové lití v horké komoře
Při tlakovém lití v horké komoře se kov taví v peci, která je součástí licího stroje. Roztavený kov se pístem a husím krkem vstřikuje do dutiny formy. Tato metoda je efektivní u kovů s nízkým bodem tání.
Obvykle se používá pro slitiny s nižší teplotou tání, například zinek, hořčík a olovo.
Proces je rychlejší, protože kov není nutné přenášet z externí pece, což zkracuje výrobní cyklus.
Nehodí se však pro kovy s vysokým bodem tání, které mohou poškodit části stroje, například husí krk a trysku.
Tlakové lití ve studené komoře
Při tlakovém lití ve studené komoře se kov taví v oddělené peci a poté se naběračkou přenese do licího stroje. Roztavený kov se pístem vstřikuje do dutiny formy.
Tato metoda je ideální pro kovy s vyšším bodem tání, například hliník, mosaz a některé hořčíkové slitiny.
Lze při ní zpracovávat kovy s vysokým bodem tání, které nejsou vhodné pro procesy v horké komoře.
Dodatečný krok přenosu roztaveného kovu z pece do stroje může proces oproti lití v horké komoře zpomalit.
Jaké jsou výhody vysokotlakého tlakového lití?
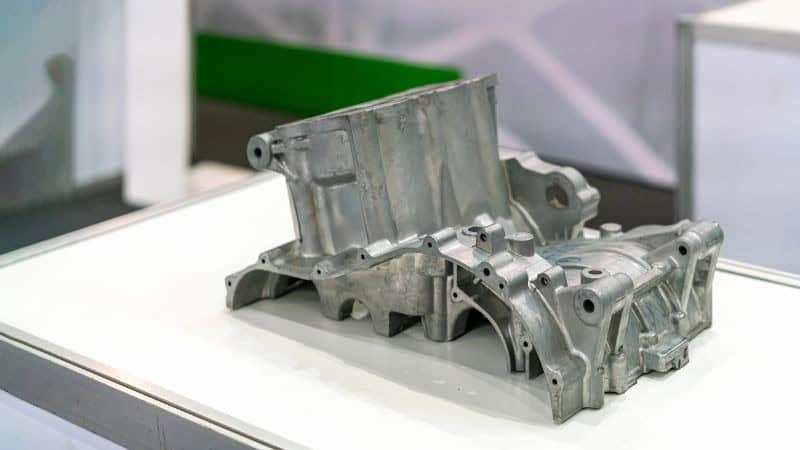
Výhody vysokotlakého tlakového lití (HPDC) vyplývají ze schopnosti efektivně vyrábět kvalitní kovové součásti složitých tvarů.
Vysoká produktivita
- Rychlost procesu: HPDC vstřikuje roztavený kov do formy pod vysokým tlakem, což umožňuje její rychlé naplnění a rychlé ztuhnutí kovu. Tato rychlost je zásadní při hromadné výrobě a umožňuje vyrobit velké množství dílů v krátkém čase.
Rozměrová přesnost
- Řízený proces: Vysoký tlak zajistí, že roztavený kov vyplní všechny části formy a vzniknou díly s jednotnými rozměry a vysokou přesností. Snižuje se potřeba dalšího obrábění nebo dokončování, což šetří čas i náklady.
Složité tvary a tenké stěny
- Vysokotlaké vstřikování: Díky vstřikování kovu pod vysokým tlakem lze vyrábět složité tvary a jemné detaily, kterých by se jinými metodami odlévání dosahovalo obtížně. Umožňuje také výrobu tenkostěnných součástí s tloušťkou až 1 mm, což snižuje hmotnost hotových výrobků.
Hladký povrch
- Kvalita formy a procesu: Odlitky vycházejí z formy s hladkým povrchem, což je výhodné pro aplikace s vysokými estetickými nároky nebo s požadavkem na následnou povrchovou úpravu, například galvanické pokovení. Omezuje se tak potřeba dalších dokončovacích operací.
Efektivní využití materiálu a méně odpadu
- Minimální ztráty materiálu: HPDC je proces blízký konečnému tvaru: díly se vyrábějí téměř v konečných rozměrech, takže vzniká méně odpadu než při tradičním obrábění, při němž se přebytečný materiál odřezává.
Vhodnost pro neželezné kovy
- Flexibilita materiálu: HPDC je vhodné pro širokou škálu neželezných kovů včetně hliníku, zinku a hořčíku. Výrobci tak mohou vybírat materiál podle konkrétních požadavků, například hmotnosti, pevnosti a odolnosti proti korozi.
Odolné formy
- Dlouhá životnost: Formy pro HPDC se vyrábějí z odolných materiálů a snášejí vysoké tlaky i teploty procesu. Lze je opakovaně používat v mnoha výrobních cyklech, čímž se postupně snižují náklady na jeden díl.
Jaké jsou nevýhody vysokotlakého tlakového lití?
Vysokotlaké tlakové lití (HPDC) má několik nevýhod, které mohou omezit jeho vhodnost pro určité aplikace. Mezi hlavní patří:
Vysoké počáteční náklady na nástroje: Pořízení zařízení a nástrojů pro HPDC je nákladné, protože jsou potřeba složité a přesné formy. Ekonomicky se proto vyplatí především velkosériová výroba, v níž se počáteční investice rozloží na velký počet dílů.Pórovitost: Rychlé chlazení a vysokotlaké vstřikování mohou způsobit pórovitost odlitků. Drobné vzduchové kapsy či dutiny mohou zhoršit mechanické vlastnosti a strukturální integritu součásti. K omezení vad je proto nutné pečlivě řídit proces.Omezení materiálu: HPDC se obecně omezuje na neželezné kovy, například hliník, zinek a hořčík. Kvůli vyšším teplotám tavení a opotřebení forem není tento proces vhodný pro železné kovy.
Konstrukční omezení: Proces klade určitá omezení na konstrukci, zejména na úkosy, tloušťku stěn a dělicí roviny. To může vyžadovat další úpravy návrhu a omezovat složitost vyráběných dílů.Nevhodné pro malosériovou výrobu: Vzhledem k vysokým nákladům na nástroje a přípravu není HPDC při malém objemu výroby nákladově efektivní. Nejlépe se hodí pro velkosériovou výrobu, kde lze náklady rozložit na velké množství kusů.Dopady na životní prostředí: Vysokotlaké stroje a tavicí pece spotřebovávají značné množství energie a mohou vytvářet emise. Pro zmírnění dopadů na životní prostředí jsou důležité udržitelné postupy, například recyklace kovového odpadu a optimalizace spotřeby energie.
Konstrukční hlediska při navrhování forem pro HPDC
Při navrhování forem pro vysokotlaké tlakové lití je třeba zohlednit tři hlavní oblasti: uspořádání dutiny a jádra, účinnost chladicího a vstřikovacího systému a výběr vhodného materiálu formy.
Dutina a jádro
Dutina a jádro jsou dvě hlavní části formy. Dutina je prostor, do kterého se vlévá roztavený kov, zatímco jádro vytváří vnitřní geometrii odlitku. Je důležité navrhnout je tak, aby odolaly vysokému tlaku bez deformace.
Vyvážené uspořádání dutiny a jádra je důležité pro výrobu přesných a složitých dílů. Je třeba zohlednit tloušťku stěn, dělicí roviny a úkosy, které usnadní vyjmutí hotového odlitku.
Chladicí systémy
Správné chlazení je zásadní pro efektivitu a kvalitu tlakového lití. Chladicí systémy urychlují tuhnutí roztaveného kovu, zkracují výrobní cyklus a zvyšují produktivitu.
Chladicí kanály se často integrují přímo do formy a slouží k řízení její teploty. Účinné chlazení omezuje tepelné namáhání a předchází vadám hotového výrobku. Kanály je třeba pravidelně udržovat, aby nedošlo k ucpání a zhoršení chladicího výkonu.
Materiály forem
Správný výběr materiálu formy je důležitý pro její životnost i výkon. Forma musí odolávat vysokému tlaku, teplotám a opakovaným cyklům bez výrazného opotřebení.
Formy se obvykle vyrábějí z kvalitních žáruvzdorných ocelí. Materiál formy ovlivňuje celkové náklady, životnost i kvalitu odlitku. Investice do kvalitního materiálu může časem snížit prostoje a náklady na údržbu.
Jaké jsou aplikace vysokotlakého tlakového lití?
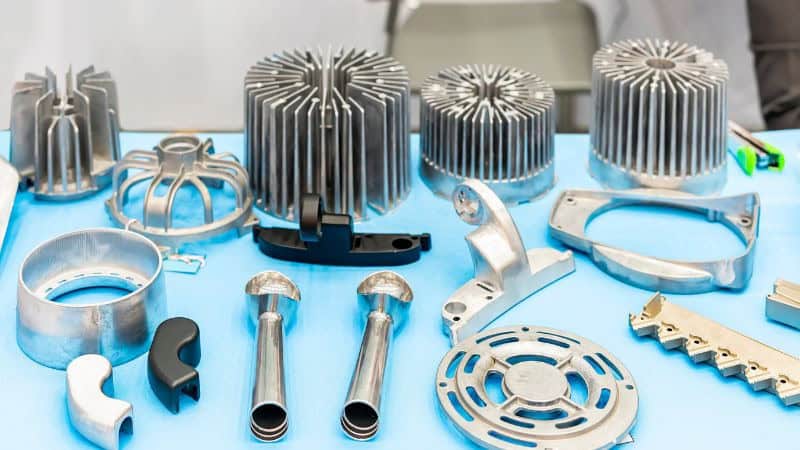
Automobilový průmysl: HPDC se často používá k výrobě součástí motorů, skříní převodovek a dalších důležitých dílů díky vysoké přesnosti a spolehlivosti.
Letecký a kosmický průmysl: Touto metodou lze vyrábět lehké a odolné součásti letadel, včetně konstrukčních dílů a krytů.
Elektronika: Chladiče, kryty a další elektronické součásti těží z vysoké přesnosti a kvalitního povrchu, které HPDC nabízí.
Spotřební zboží: Tlakovým litím se vyrábějí také kryty elektrického nářadí a součásti kuchyňských spotřebičů, které vyžadují detailní a robustní konstrukci.
Jaké inovativní metody odlévání existují kromě HPDC?
Vedle tradičních metod vysokotlakého tlakového lití se objevily inovativní techniky, které zlepšují proces a řeší konkrétní problémy. Patří k nim vakuové tlakové lití, lisovací lití a zpracování kovu v polotuhém stavu.
Vakuové tlakové lití před vstříknutím roztaveného kovu vytvoří v dutině formy vakuum. Omezuje se tím zachycení plynu a zlepšují mechanické vlastnosti i kvalita povrchu. Metoda je zvláště vhodná pro tenkostěnné součásti a často se používá v automobilovém a leteckém průmyslu.
Lisovací lití je další pokročilá metoda, při níž se roztavený kov vstříkne do formy pod vysokým tlakem a během tuhnutí se na něj působí dodatečným tlakem. Tato technika omezuje pórovitost a zlepšuje mechanické vlastnosti výrobku, proto se hodí pro konstrukční součásti.
Zpracování kovu v polotuhém stavu (SSM) spočívá v částečném ztuhnutí kovu před vstřikováním, takže vznikne směs podobná kaši. Umožňuje lépe řídit tok kovu, omezit vady a zlepšit mechanické vlastnosti odlitku.
Často kladené otázky
Jaké kovy se při HPDC běžně používají?
Mezi kovy nejčastěji používané při HPDC patří:
- Slitiny hliníku: Patří k nejpoužívanějším kovům při HPDC díky výborné kombinaci vlastností.
- Slitiny hořčíku: Jsou stále oblíbenější díky nízké hmotnosti, zejména v automobilovém průmyslu.
- Slitiny zinku: Často se používají pro dobrou slévatelnost a nízký bod tání.
- Slitiny mědi: Používají se v některých aplikacích, i když méně často než hliník nebo zinek.
Mezi konkrétní slitiny a jejich použití patří:
- A380 (slitina hliníku): Široce se používá například pro bloky motorů, automobilové díly a kryty.
- 383 (slitina hliníku): Vhodná pro tenkostěnné díly a složité konstrukce.
- B390 (slitina hliníku): Používá se pro ozubená kola, písty a součásti motoru.
- A413 a 413 (slitiny hliníku): Používají se v automobilovém a leteckém průmyslu.
- AZ91D a AM60B (slitiny hořčíku): Běžně se používají v automobilovém průmyslu, ale jejich tepelná vodivost může být omezením u některých moderních aplikací, například u elektromobilů.
Jak se vysokotlaké tlakové lití liší od nízkotlakého?
Vysokotlaké tlakové lití vstřikuje roztavený kov do forem větší silou, což umožňuje rychlejší výrobu a přesnější reprodukci detailů. Nízkotlaké metody využívají gravitaci nebo nižší tlak, a proto bývají pomalejší a méně přesné u složitých dílů.
Jaký rozsah tlaku se obvykle používá ve strojích pro vysokotlaké tlakové lití?
Tlak ve strojích pro vysokotlaké tlakové lití se obvykle pohybuje v rozmezí 1000 až 25 000 PSI (liber na čtvereční palec). Přesná hodnota závisí na druhu kovu a složitosti vyráběného dílu.







