
Soğuk kamaralı basınçlı döküm, erime noktası yüksek metallerden sağlam ve hassas parçalar üreterek modern imalatta önemli bir rol oynar. Bu proseste karmaşık ve dayanıklı bileşenler oluşturmak için erimiş metal yüksek basınç altında kalıba enjekte edilir. Yöntem; doğruluk, verimlilik ve güvenilir performans isteyen sektörlerde yaygın biçimde kullanılır.
Üretim prosesinin nasıl işlediğini, hangi malzemeleri kullandığını ve nerelerde uygulandığını incelemek, üreticilerin zorlu standartları karşılaması gereken parçalar için neden soğuk kamaralı basınçlı döküme güvendiğini açıkça gösterir. Aşağıdaki bölümlerde proses ayrıntılı olarak açıklanacak, sıcak kamaralı basınçlı dökümle karşılaştırılacak ve uygulamaları ele alınacaktır.
Soğuk Kamaralı Basınçlı Döküm Nedir?
Soğuk kamaralı basınçlı döküm; alüminyum, bakır ve magnezyum gibi erime noktası yüksek alaşımlarla çalışırken kullanılan bir metal döküm prosesidir. Hassas ve dayanıklı parçaları yüksek basınç altında üretmek için ayrı bir eritme fırınına ve harici bir enjeksiyon sistemine dayanır.
Soğuk kamaralı basınçlı dökümde erimiş metal fırından ayrı bir enjeksiyon haznesine aktarılır. Ardından bir piston erimiş metali yüksek basınç altında çelik kalıba iter.
Enjeksiyon sistemi erimiş metalin içine daldırılmadığı için bu proses sıcak kamaralı basınçlı dökümden ayrılır. Eritme fırını ile enjeksiyon sistemini ayrı tutmak, üreticilerin sıcak kamaralı ekipmanı aşındırabilecek veya korozyona uğratabilecek metalleri kullanmasına olanak tanır. Bu nedenle alüminyum ve bakır bazlı alaşımlarda soğuk kamaralı basınçlı döküm tercih edilir.
Sağlam, hafif ve karmaşık parçalara ihtiyaç duyan sektörlerde yaygın olarak kullanılır. Otomotiv motor muhafazaları, havacılık bileşenleri ve elektronik kasalar buna örnektir. Proses, düzgün yüzeylere ve hassas ölçülere sahip tutarlı parçalar üretmesiyle değer görür.
Soğuk Kamaralı Basınçlı Döküm Prosesinin Adımları
Soğuk kamaralı basınçlı döküm, parçanın doğru biçimde oluşmasını sağlayan kontrollü bir adımlar dizisine dayanır. Kalıbın hazırlanmasından katılaşmış parçanın çıkarılmasına kadar her aşama dökümün nihai kalitesini, dayanımını ve hassasiyetini etkiler.
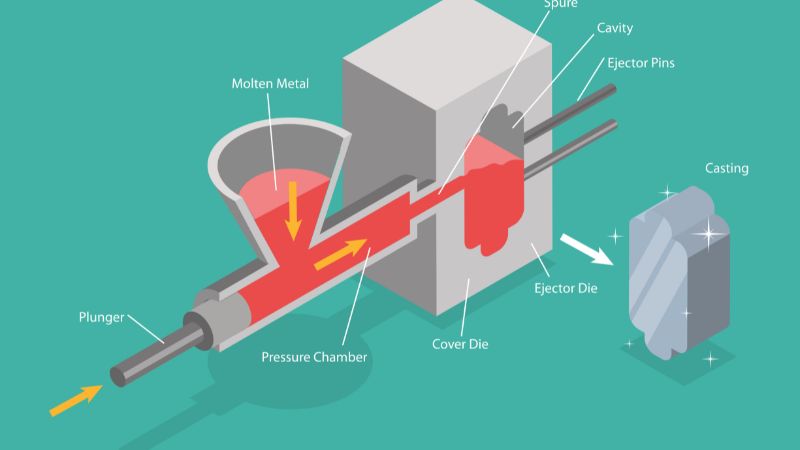
Kalıbın Hazırlanması
Proses, kalıp boşluğunu oluşturan iki yarıdan meydana gelen kalıbın hazırlanmasıyla başlar. Yapışmayı önlemek ve aşınmayı azaltmak için bu yarılar temizlenmeli ve kalıp ayırıcıyla kaplanmalıdır.
Kalıp sıcaklığının doğru olması önemlidir. Dökümden önce kalıbın ısıtılması soğuk birleşme veya eksik dolum gibi kusurları azaltmaya yardımcı olur. Ayrıca boşluk içindeki metal akışını iyileştirir.
Enjeksiyon sırasında metalin dışarı çıkmaması için kalıbın iki yarısının yüksek kuvvetle sıkıştırılması gerekir. Sıkıştırma sistemi, pistonun oluşturduğu basınca dayanacak şekilde kalıbı sıkıca kapalı tutmalıdır.
Metalın Eritilmesi ve Aktarılması
Soğuk kamaralı basınçlı dökümde alüminyum, pirinç ve bakır gibi erime noktası yüksek metaller yaygın biçimde kullanılır. Metal önce döküm makinesinden ayrı bir fırında eritilir. Eridikten sonra dikkatlice kepçeyle alınır veya enjeksiyon haznesine dökülür.
Aktarılan erimiş metal miktarı kalıp boşluğunun boyutuna uygun olmalıdır. Fazla metal çapak oluşturabilir; yetersiz miktar ise eksik doluma yol açabilir. Dikkatli ölçüm her çevrimde tutarlılık sağlar.
Enjeksiyon ve Dolum
Bu aşamada piston merkezi bir rol oynar. Erimiş metal enjeksiyon haznesine girdikten sonra piston metali yüksek basınç altında ileri iter.
Enjeksiyon basıncı, ince duvarlar ve küçük ayrıntılar dâhil kalıp boşluğunun her bölümüne metali itecek kadar güçlü olmalıdır. Hapsolmuş havaya veya gözenekliliğe yol açabilecek türbülansı önlemek için pistonun hızı ve kuvveti kontrol edilir.
Enjeksiyon haznesi ve yolluk sistemi erimiş metali kalıp boşluğuna yönlendirir. Bu yolların doğru tasarlanması akışın düzgün olmasını sağlar ve kusur riskini azaltır.
Boşluk tamamen dolup metal basınç altında katılaşmaya başladığında bu aşama sona erer.
Soğutma, Çıkarma ve Son İşlem
Boşluk dolduktan sonra erimiş metal kalıbın içinde soğur ve katılaşır. Soğuma süresi parçanın kalınlığına, boyutuna ve seçilen alaşıma bağlıdır. Soğuma sırasında basıncı korumak büzülmeyi azaltır ve boyutsal doğruluğu artırır.
Metal katılaştığında kalıbın iki yarısı açılır ve itici pimler dökümü kalıptan çıkarır. Çıkarma sistemi parçayı yüzeyine veya şekline zarar vermeden serbest bırakmalıdır.
Çıkarmadan sonra son işlem adımları uygulanır. Bunlar fazla malzemenin kesilmesini, çapakların giderilmesini veya daha dar toleranslar için yüzeylerin işlenmesini içerebilir. Bazı dökümler belirli gereklilikleri karşılamak için ısıl işlemden veya yüzey işleminden de geçirilir.
Bu aşamanın sonunda döküm muayeneye ve üretimde kullanılmaya hazırdır.
Soğuk Kamaralı Basınçlı Dökümde Kullanılan Malzemeler
Soğuk kamaralı basınçlı döküm, yüksek sıcaklıklara dayanabilen ve zorlu koşullarda sağlamlığını koruyan metallere dayanır. Bu malzemeler erime noktaları, dayanıklılıkları, korozyon dirençleri ve hassas, uzun ömürlü parçalar üretme yeteneklerine göre seçilir.
Erime Noktası Yüksek Metaller
Soğuk kamaralı makineler, sıcak kamaralı sistemlere göre daha yüksek erime noktasına sahip demir dışı metaller için tasarlanmıştır. Bunlara alüminyum alaşımları, bakır alaşımları, magnezyum ve alüminyum oranı yüksek bazı çinko alaşımları dâhildir.
Basınçlı dökümde erime noktası yüksek metallerin başlıca avantajları:
- Erime noktası düşük metallere kıyasla daha yüksek dayanım ve sertlik
- Yüksek sıcaklıklarda aşınma ve şekil bozulmasına karşı direnç
- Yapısal ve yük taşıyan parçalar için uygunluk
Otomotiv, havacılık ve endüstriyel ekipman gibi sektörler, dayanım ile hassasiyeti dengeledikleri için bu malzemelere sıkça başvurur. Tutarlı kalitede karmaşık şekiller üretebilmeleri, onları zorlu uygulamalar için vazgeçilmez kılar.
Alüminyum Alaşımları
Alüminyum basınçlı döküm, soğuk kamaralı makinelerin en yaygın kullanım alanıdır. Alüminyum alaşımları hafifliği, iyi mekanik dayanımı ve mükemmel korozyon direncini bir araya getirir. Bu özellikler onları muhafazalar, braketler ve motor bileşenleri üretmek için ideal kılar.
Alüminyum ayrıca yüksek ısı ve elektrik iletkenliğine sahiptir; bu özellik elektroniklerde ve ısı yönetim sistemlerinde kullanılan parçalara fayda sağlar. Bazı metallerin aksine alüminyum geniş bir sıcaklık aralığında performansını korur ve hem iç hem dış ortamlar için güvenilir bir seçenektir.
Alaşım ayrıntılı kalıplara iyi aktığı için üreticiler çoğu zaman yüksek hacimli üretimde alüminyum basınçlı dökümleri tercih eder. Sonuçta düzgün yüzeyli ve boyutsal olarak hassas parçalar elde edilir, ikincil işleme ihtiyacı azalır.
Yaygın uygulamalar şunlardır:
- Şanzıman kasaları ve motor blokları gibi otomotiv bileşenleri
- Tüketici elektroniği muhafazaları
- Hafiflik ve dayanım gerektiren endüstriyel makine parçaları
Magnezyum ve Bakır Alaşımları
Magnezyum alaşımları, mevcut yapısal metallerin en hafifi olmaları nedeniyle değer görür. İyi dayanım/ağırlık oranları sunarlar; bu da onları ağırlık azaltmanın kritik olduğu havacılık ve otomotiv parçalarında kullanışlı kılar. Magnezyum ayrıca mükemmel işlenebilirlik ve iyi ısı iletkenliği sağlar; ancak reaktif yapısı nedeniyle dikkatli kullanılmalıdır.
Bakır alaşımları ise yüksek çekme dayanımı, aşınma direnci ve üstün iletkenlikleriyle öne çıkar. Bu özellikler bakır alaşımlarını elektrik bileşenleri, tesisat bağlantı parçaları ve ağır yüklere maruz kalan parçalar için uygun kılar.
Bakır alüminyum veya magnezyumdan daha ağır olsa da uzun hizmet ömrü ve korozyon direnci gerektiren uygulamalarda dayanıklılık sunar. Zorlu çalışma koşullarına dayanabilmesi, onu endüstriyel ve yüksek performanslı parçalar için güçlü bir seçenek hâline getirir.
Magnezyum ve bakır alaşımları birlikte, özel ihtiyaçlar için ağırlık, dayanım ve iletkenliği dengeleyen seçenekler sunarak soğuk kamaralı basınçlı dökümün kullanım alanını genişletir.
Soğuk Kamaralı ve Sıcak Kamaralı Basınçlı Döküm
Soğuk kamaralı ve sıcak kamaralı basınçlı döküm, erimiş metali kalıba itmek için basınç kullanır; ancak metalin makineye giriş biçimi ve işleyebildikleri alaşımlar farklıdır. Bu farklar çevrim süresini, takım ömrünü ve üretilebilecek parça türlerini etkiler.
Temel Farklar
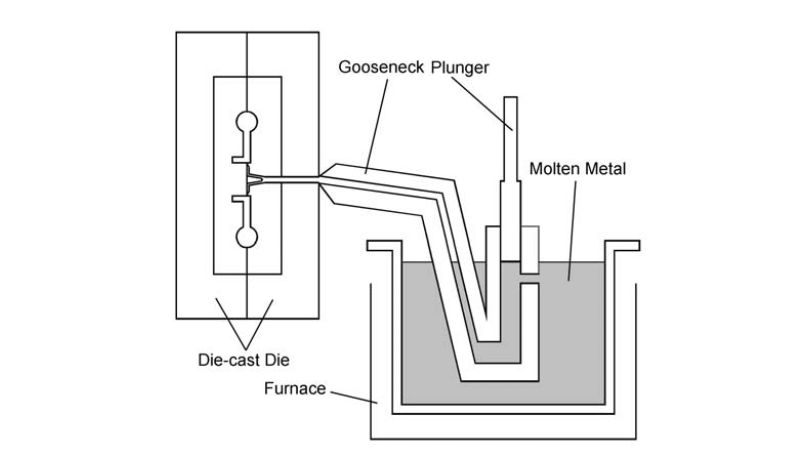
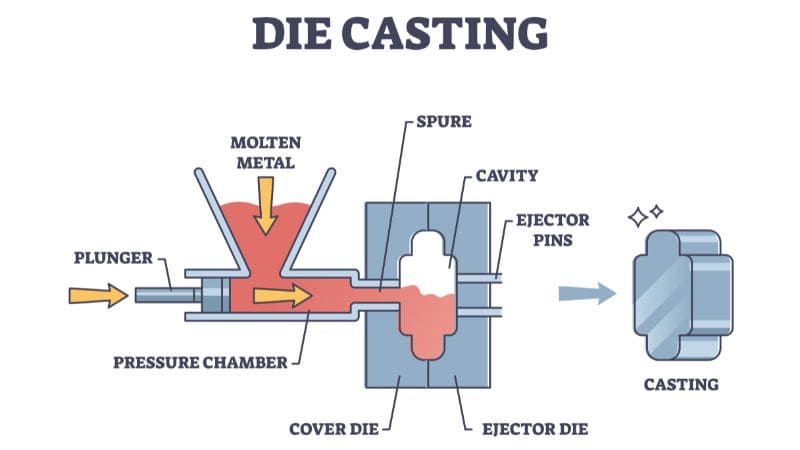
Soğuk kamaralı basınçlı dökümde erimiş metal ayrı bir enjeksiyon kovanına dökülür ve ardından kalıba enjekte edilir. Elle veya otomatik kepçeyle aktarma gerektiğinden proses daha yavaştır. Alüminyum, pirinç ve bazı magnezyum alaşımları gibi erime noktası yüksek metallerde kullanılır.
Sıcak kamaralı basınçlı dökümde enjeksiyon sistemi erimiş metal fırınının içine daldırılmıştır. Makine metali doğrudan kalıba pompalar; bu da prosesi daha hızlı ve verimli kılar. Bu yöntem çinko, kurşun ve bazı magnezyum alaşımları gibi erime noktası daha düşük metaller için idealdir.
Temel farklardan biri ekipman aşınmasıdır. Sıcak kamaralı makineler daha yumuşak alaşımları kullandığından daha az gerilime maruz kalır; soğuk kamaralı makineler ise takım ömrünü kısaltabilecek daha yüksek sıcaklıklara dayanmalıdır.
| Özellik | Soğuk Kamaralı | Sıcak Kamaralı |
|---|---|---|
| Metal türü | Alüminyum, pirinç, magnezyum (yüksek erime noktalı) | Çinko, kurşun, magnezyum (düşük erime noktalı) |
| Çevrim hızı | Daha yavaş | Daha hızlı |
| Metal aktarımı | Enjeksiyon kovanına kepçeyle aktarılır | Doğrudan fırından pompalanır |
| Takım aşınması | Daha yüksek | Daha düşük |
Soğuk Kamaralı Basınçlı Dökümün Uygulamaları
Soğuk kamaralı basınçlı döküm hassas, dayanıklı ve hafif metal parçalara ihtiyaç duyan sektörleri destekler. Özellikle alüminyum ve yüksek dayanım ile doğru ölçüler gerektiren diğer alaşımlardan yapılan bileşenler için değerlidir.
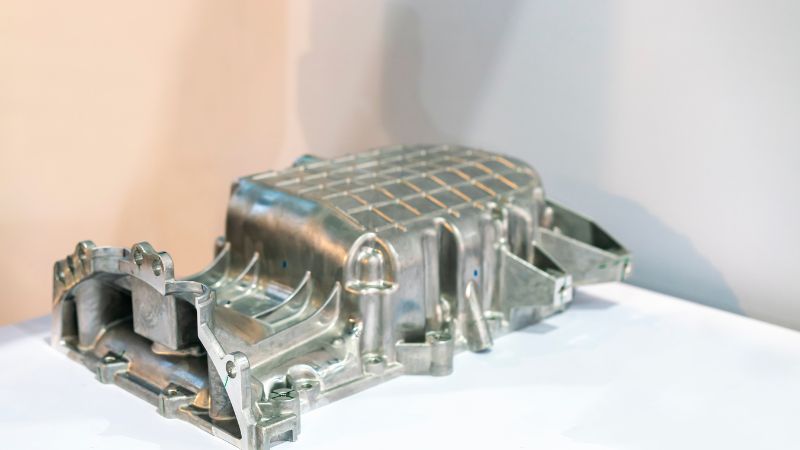
Otomotiv Bileşenleri
Otomobil üreticileri motor blokları, silindir kapakları ve şanzıman muhafazaları üretmek için soğuk kamaralı basınçlı döküm kullanır. Bu parçalar ısıya, basınca ve mekanik gerilime dayanmalıdır; bu nedenle alüminyum basınçlı dökümler yaygın bir tercihtir. Proses dar toleranslar ve tutarlı kalite sağlar, böylece ikincil işleme ihtiyacı azalır.
Salıncak kolları ve direksiyon mafsalları gibi hafif süspansiyon parçaları da bu yöntemle üretilir. Üreticiler dayanımdan ödün vermeden parça ağırlığını azaltarak yakıt verimliliğini ve araç yol tutuşunu iyileştirir.
İnce duvarlarla karmaşık şekiller oluşturma yeteneği, mühendislerin performans ile maliyet tasarrufunu dengeleyen parçalar tasarlamasını sağlar. Bu nedenle soğuk kamaralı basınçlı döküm modern otomotiv üretiminde standart bir prosestir.
Endüstriyel ve Elektrik Parçaları
Endüstriyel ekipmanlarda basınçlı döküm muhafazaları ve braketler, soğuk kamaralı yöntemlerin dayanımından ve sağlamlığından yararlanır. Bileşenler düzgün yüzeyler ve hassas ölçülerle üretilebilir; bu da montaj sorunlarını azaltıp güvenilirliği artırır.
Elektrik konektörleri, muhafazalar ve motor kasaları hem doğruluk hem de aşınma direnci gerektirir. Soğuk kamaralı basınçlı döküm, iyi iletkenlik ve korozyon direnci sunan alüminyum ve bakır gibi alaşımların kullanılmasına olanak tanır.
Proses ayrıca tutarlı kalitede parçaların yüksek hacimli üretimini destekler. Uzun hizmet ömrü ve güvenliğin öncelikli olduğu elektrik dağıtımı, ağır makineler ve yenilenebilir enerji ekipmanları gibi sektörler için bu kritik önem taşır.
Tüketim Ürünleri ve Elektronik
Soğuk kamaralı basınçlı döküm, görünüşün ve dayanıklılığın birlikte önemli olduğu tüketim ürünlerinde yaygın olarak kullanılır. Mutfak aletleri, elektrikli el aleti muhafazaları ve mobilya donanımları gibi ürünlerde dayanım ve temiz yüzey için çoğu zaman alüminyum basınçlı dökümler kullanılır.
Elektronikte üreticiler bu prosesi cep telefonu kasaları, dizüstü bilgisayar menteşeleri ve ses ekipmanı muhafazaları için kullanır. Bu parçaların hafif olması, ancak hassas bileşenleri koruyacak kadar sağlam kalması gerekir.
Basınçlı dökümle elde edilebilen düzgün yüzeyler ve ince ayrıntılar son işlem adımlarını da azaltır; böylece yüksek kaliteli görünüm korunurken maliyet düşer. İşlev ve tasarım arasındaki bu denge, prosesi tüketici pazarları için değerli kılar.
Sık Sorulan Sorular
Soğuk kamaralı basınçlı döküm kullanmanın başlıca avantajları nelerdir?
Bu proses yüksek boyutsal doğruluğa ve düzgün yüzey kalitesine sahip parçalar üretir. Diğer üretim yöntemleriyle elde edilmesi zor olan ince duvarları ve karmaşık şekilleri oluşturabilir.
Ayrıca tutarlı kaliteyle büyük üretim adetlerini destekleyerek yüksek hacimli parçalara ihtiyaç duyan sektörler için verimli bir çözüm sunar.
Soğuk kamaralı basınçlı döküm en çok hangi uygulamalarda kullanılır?
Otomotiv üreticileri bu yöntemi motor blokları, şanzıman muhafazaları ve yapısal parçalar için kullanır. Havacılık şirketleri hafif ama sağlam bileşenlerde bu prosese güvenir.
Hassasiyet ve dayanıklılık gerektiren muhafazalar ve tıbbi ekipmanlar için de kullanılır.
Soğuk kamaralı basınçlı dökümün sınırlamaları nelerdir?
Ayrı bir fırın gerektirdiği için ekipmanın kurulum maliyetleri daha yüksektir. Erimiş metalin aktarılması için ek bir adım gerektiğinden proses sıcak kamaralı döküme göre daha yavaş da olabilir.
Çok büyük parçalar veya sıcak kamaralı döküme daha uygun olan erime noktası düşük metaller için ideal değildir.







