
Düşük hacimli basınçlı döküm, metal imalatı alanında kendine özgü bir yere sahiptir. Bu yöntem ne en ucuz seçenektir ne de yüksek hacimli üretim ekonomisiyle rekabet etmek üzere tasarlanmıştır. Sunduğu avantaj; bir program henüz tam ölçekli üretim kalıbı yatırımını haklı çıkaracak hacme ulaşmamışken, gerçek alaşımlar ve gerçek kalıplar kullanılarak üretim kalitesinde metal parçalar elde edilebilmesidir.
Üretim mühendisleri ve tedarik yöneticileri için bu ayrım önemlidir. Bu blog yazısında konuyu detaylıca ele alacak ve düşük hacimli basınçlı dökümün üretim programınıza nasıl fayda sağladığını inceleyeceğiz.
Düşük Hacimli Basınçlı Dökümün Genel Uygulamadan Farkı
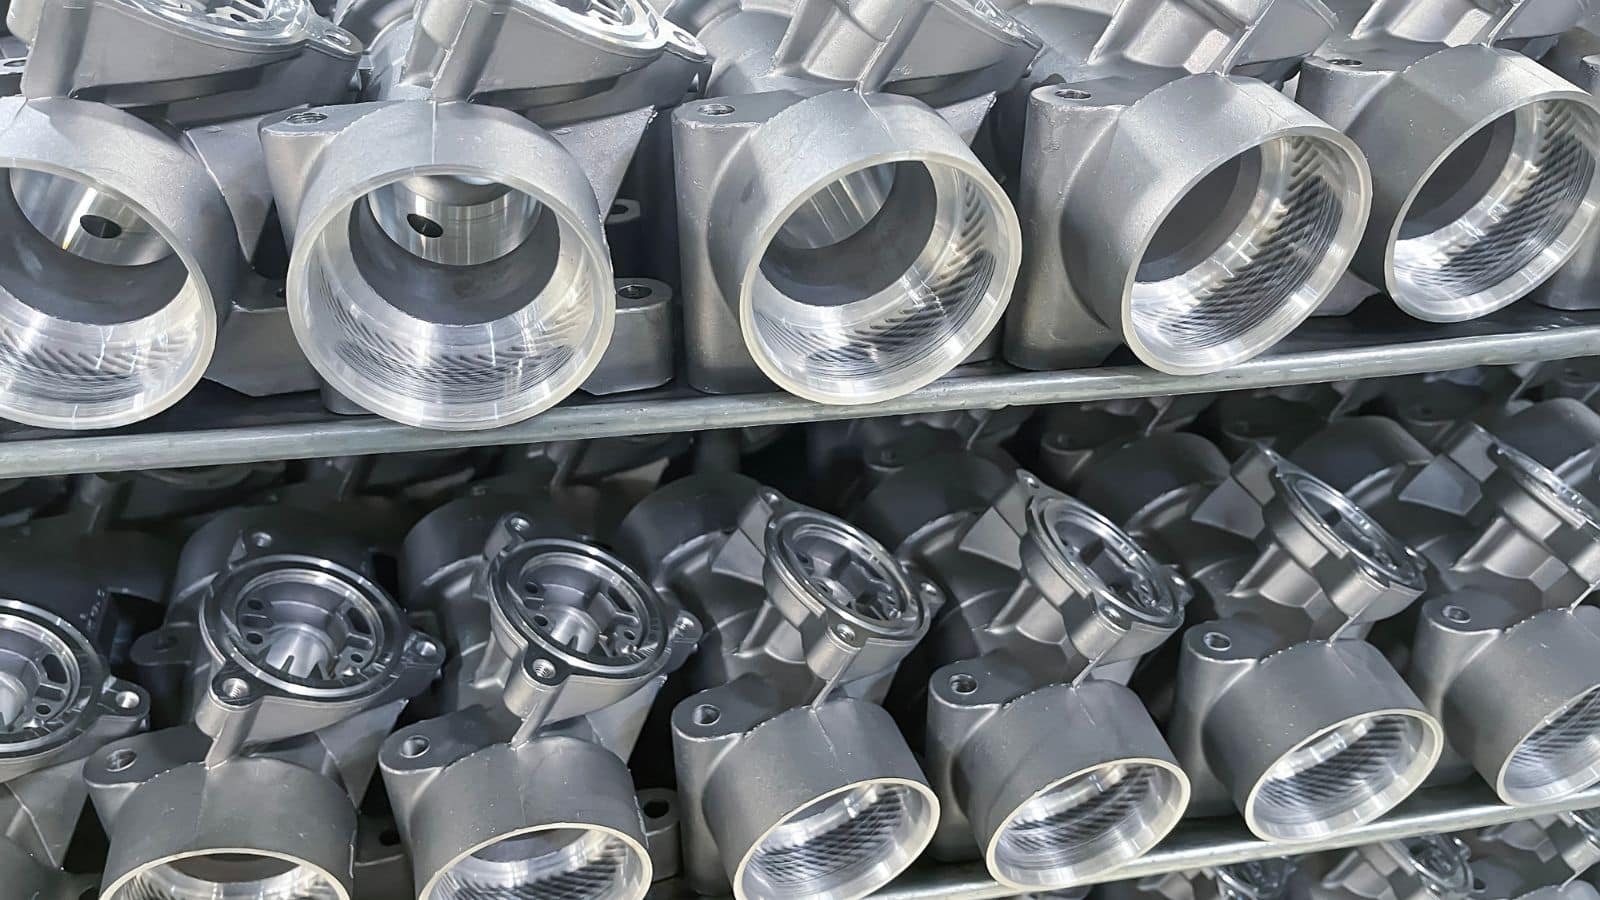
Düşük hacimli basınçlı döküm süreci, büyük ölçüde genel basınçlı döküm süreciyle benzerdir; ancak buradaki amaç, parça başına çevrim süresinin biraz daha uzun olması pahasına da olsa, başlangıç maliyetlerini ve teslim sürelerini en aza indirmektir. Bunu başarmak için bazı özel kalıp tasarımı kararlarının alınması gerekir:
- Kavite sayısı: Tek kaviteli kalıplar yaygındır. Bu kalıplar, kalıbın başlangıçtaki işleme maliyetini düşürür ve kalıp üzerinde değişiklik yapmayı çok daha kolay hale getirir.
- Manuel çapak alma işlemine uygun giriş ve yolluk tasarımı: Düşük hacimli kalıplarda giriş (gating) tasarımı, ilk denemede başarılı dolum ve kolay manuel/CNC çapak alma ve döküm sonrası ayırma işlemleri için optimize edilir; çünkü kısa üretim serileri, otomatik bir çapak alma kalıbının maliyetini haklı çıkarmaz.
- Basitleştirilmiş soğutma kanalı düzeni: Mümkün olan en kısa çevrim süresi gerekliliği olmadığından, düşük hacimli kalıplarda daha basit, düz hatlı soğutma yöntemleri kullanılabilir. Bu durum, kalıp yapım sürecini hızlandırır ve maliyetleri daha da düşürür.
- Hızdan ziyade güvenliğe odaklanan parça çıkarma sistemi: Bu metal döküm sürecinde, robotik tahliye için tasarlanmış karmaşık düzenler yerine, parça çıkarma sırasında oluşabilecek deformasyonları önlemek amacıyla parça güvenliği ön planda tutulur; bu da genellikle manuel veya yarı otomatik parça elleçlemeye olanak tanır.
- Kalıp Malzemesi (P20/Alüminyum ve H13): Yüksek hacimli üretim kalıplarında, milyonlarca baskıya dayanabilmesi için maliyetli H13 çeliği kullanılır. Düşük hacimli programlarda ise genellikle P20 çeliği veya alüminyum tercih edilir.
Bu kavramların bazılarına, kalıp maliyetlerini ele alan sonraki bölümde tekrar değineceğiz.
Düşük Hacimli Programların Mantıklı Olduğu Durumlar
Düşük hacimli basınçlı döküm, yüksek hacimli kalıp yatırımının henüz gerekçelendirilemediği programlar için bilinçli bir üretim stratejisidir.
Tipik Miktar Aralıkları ve Uygulamalar
Düşük hacimli basınçlı döküm; tedarikçiye ve kalıplama stratejisine bağlı olarak, genellikle yaklaşık 50 ila 10.000 adetlik üretim serilerini kapsar. 50 parçanın altındaki miktarlarda, talaşlı imalatla işlenmiş bloklar veya 3D baskı metal prototipler genellikle daha pratiktir. 10.000 adedin üzerindeki miktarlarda ise üretim kalıbı ekonomisi, düşük hacimli yaklaşımın sunduğu esneklik avantajlarının önüne geçmeye başlar. Burada bazı temel uygulama alanlarını sıralayacağız:
- Geliştirme ve seri üretim öncesi (pre-production) üretimler Mühendislerin, seri üretim malzemesi ve geometrisiyle birebir örtüşen döküm parçalara ihtiyaç duyduğu durumlar
- Özel amaçlı ve endüstriyel ekipmanlar Parça karmaşıklığı nedeniyle talaşlı imalatın mümkün olmadığı, binlerce değil yüzlerce adet üretilen ürünler
- Servis ve yedek parça üretimi Devam eden ancak sınırlı düzeyde talebe sahip eski programlar için
- Pazar doğrulama üretimleri Tam ölçekli üretim yatırımına karar vermeden önce
Prototip ile Ölçeklendirme Arasında “Köprü Üretim”
Köprü üretim, doğrulanmış bir prototip ile nihai üretim süreci arasında yer alır. Bu aşamada kullanılan kalıp (bazen “köprü kalıbı” veya “yumuşak kalıp” olarak adlandırılır), seri üretim çeliği kalıplarının yüksek maliyetine katlanmadan, seri üretim parçalarıyla eşdeğer nitelikte parçalar üretmek üzere tasarlanır.
İyi planlanmış bir köprü üretim programı; ekiplerin, asıl üretim kalıbı hazırlanmadan önce basınçlı döküm sürecini doğrulamasına, ikincil işlemleri iyileştirmesine ve ilk stokları oluşturmasına olanak tanır.
İlk Numune Muayenesi (FAI), bu tür bir program için oldukça etkili bir risk azaltma yöntemidir. Güvenilir bir tedarikçi, köprü kalıbı deneme baskılarını doğrudan CAD modelinizle karşılaştırmak için CMM ve 3D tarama teknolojilerini kullanacaktır. Beklenmedik bir duvar büzülmesi veya bir unsurda çarpılma meydana gelirse, mühendislik ekibi bunu düşük maliyetli köprü kalıbı aşamasında tespit edebilir.
Malzemeler, Alaşımlar ve Parça Performansı
Düşük hacimli basınçlı dökümde alaşım seçimi; dökülebilirliği, yüzey kalitesini, ikincil talaşlı imalat davranışını ve nihai parçanın fiziksel özelliklerini etkiler.
İşte üç temel malzeme grubu için hızlı bir başvuru kılavuzu:
Düşük Hacimli Kalıp Üretimi, Maliyetler ve Teslim Süreleri
Kalıp maliyeti Düşük hacimli bir basınçlı döküm programındaki en büyük gider kalemidir ve sürecin ekonomik açıdan uygunluğunu belirler. Doğru strateji; hedef üretim hacmine, beklenen tasarım değişikliklerine ve programın tolerans gereksinimlerine bağlıdır.
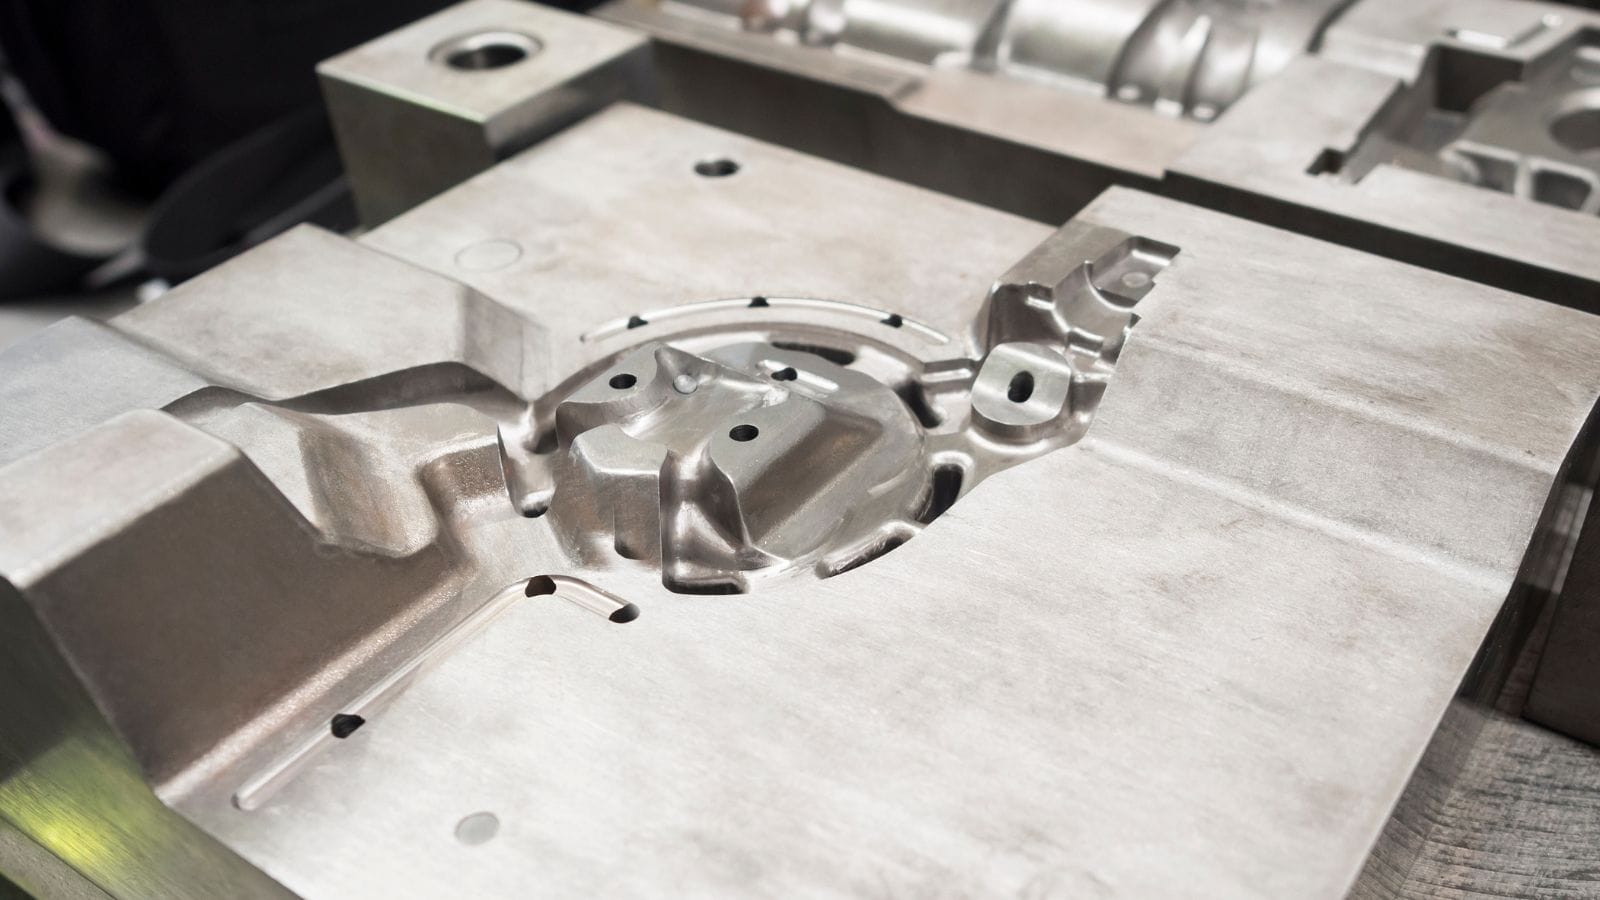
Kalıp Malzemesinin İlk Kalıp Yatırımına Etkisi
Kalıp için kullanılan çelik türü; kalıp ömrünü, maliyeti ve termal yorulmaya karşı direnci belirler. Üç takım çeliği sınıfı çoğu projeyi kapsar:
| Malzeme Sınıfı | Tipik Takım Ömrü | En Uygun Kullanım Alanı |
|---|---|---|
| Alüminyum | 1.000-5.000 baskı | İlk aşama geçiş kalıpları, hızlı prototipleme |
| P20 çeliği | 10.000-50.000 baskı | Düşük ila orta hacimli projeler |
| H13 takım çeliği | 100.000+ baskı | Seri üretim kalıbı, yüksek hacimli üretime geçiş |
Yaygın bir yanılgı, “yumuşak takım” (alüminyum veya P20 çeliği) kullanımının geniş toleranslı parçalar ürettiği yönündedir. Oysa yumuşak bir takım ile H13 üretim kalıbı arasındaki temel fark hassasiyet değil, kalıp ömrüdür. İlk birkaç bin baskı boyunca, iyi tasarlanmış düşük hacimli bir kalıp, standart basınçlı döküm doğrusal toleranslarını (±0,1 ila ±0,2 mm) rahatlıkla korur.
Tek Gözlü Düşük Hacimli Kalıp ve Modüler Yaklaşımlar
Tek gözlü kalıplar, düşük hacimli projeler için standart başlangıç noktasıdır. Bu kalıpların üretimi daha hızlı, onarımı daha düşük maliyetli ve üretim serileri arasında modifiye edilmesi daha kolaydır.
İleride üretim hacminin artabileceği parçalar için, düşük hacimli kalıbı gelecekteki kalıp içi ek parçaları (insert’ler) göz önünde bulundurarak tasarlamak, daha sonra tüm kalıp gövdesinin yeniden yapılmasını önler.
Modüler kalıp tasarımı, ortak bir kalıp tabanı içinde değiştirilebilir ek parçalar kullanarak bu yaklaşımı bir adım öteye taşır. Birden fazla ek parça setiyle kullanılan ortak bir taban, üreticinin tek bir tutucu (gövde) üzerinden birbiriyle ilişkili çeşitli parça numaralarını dökmesine olanak tanır ve böylece taban maliyetini birden fazla programa yayar.
Bu yaklaşım, ortak geometriye sahip ürün aileleri veya montaj grupları için oldukça uygundur.
Birim Maliyeti ve Teslimat Hızını Belirleyen Unsurlar
Düşük hacimli basınçlı dökümde birim maliyet ve teslim süreleri, yüksek hacimli üretime kıyasla tamamen farklı bir yaklaşım gerektirir. Ekonomik açıdan verimliliği korumak amacıyla mühendisler, kalıp karmaşıklığı ile ikincil işlemleri dengelemek için “tersine bir strateji” izlerler:
- Kalıp Maliyetinin Amortismanı Baskın Maliyet Unsurudur: Düşük hacimli üretimlerde, parça başına fiyatı başlangıçtaki kalıp maliyeti belirler. Örneğin, 15.000 dolarlık bir kalıp 500 parçaya amorti edildiğinde, malzeme veya makine süresi eklenmeden yalnızca takım maliyetinden parça başına 30 dolar ekler.
- Kalıpları Basit Tutun, Daha Fazla CNC Kullanın: Yüksek hacimli kalıplarda, ikincil işlemleri ortadan kaldırmak için pahalı kızaklar (slaytlar) ve iticiler (lifter’lar) kullanılır. Düşük hacimli programlarda ise tam tersi bir yol izlenir. Başlangıç maliyetlerini en aza indirmek için kalıp yapısı basit tutulur. Ters açılar (undercut), yan çekme mekanizmaları veya yüksek hassasiyetli delikler gibi özellikler, bilinçli olarak ikincil CNC işleme aşamasına bırakılır.
- Çapak Alma Kalıplarını (Trim Dies) Kullanmayın: Kısa üretim serileri, otomatik çapak alma kalıplarının maliyetini haklı çıkarmaz. Giriş (yolluk) temizleme ve çapak alma işlemleri, manuel frezeleme veya standart CNC işlemleriyle gerçekleştirilir. 500 parçalık bir üretimde biraz daha fazla makine süresi için ödeme yapmak, kalıba karmaşık mekanik işlevler eklemekten çok daha ekonomiktir.
- Daha Hızlı Teslim Süreleri: Kalıp yapısının basit tutulması, daha hızlı teslimat sağlar. Düşük hacimli kalıplarda, teknik resim onayından ilk baskının alınmasına kadar geçen süre genellikle 3 ila 6 hafta arasındadır. Daha basit P20 kalıplar bu sürenin alt sınırında yer alırken, karmaşıklığın artması takvimi uzatır.
Düşük Hacimli Basınçlı Dökümün Alternatif Yöntemlerle Karşılaştırılması
Düşük hacimli basınçlı dökümün rakip üretim yöntemleri arasındaki yerini anlamak, yanlış bir üretim sürecine yatırım yapmaktan kaçınmanıza yardımcı olur.
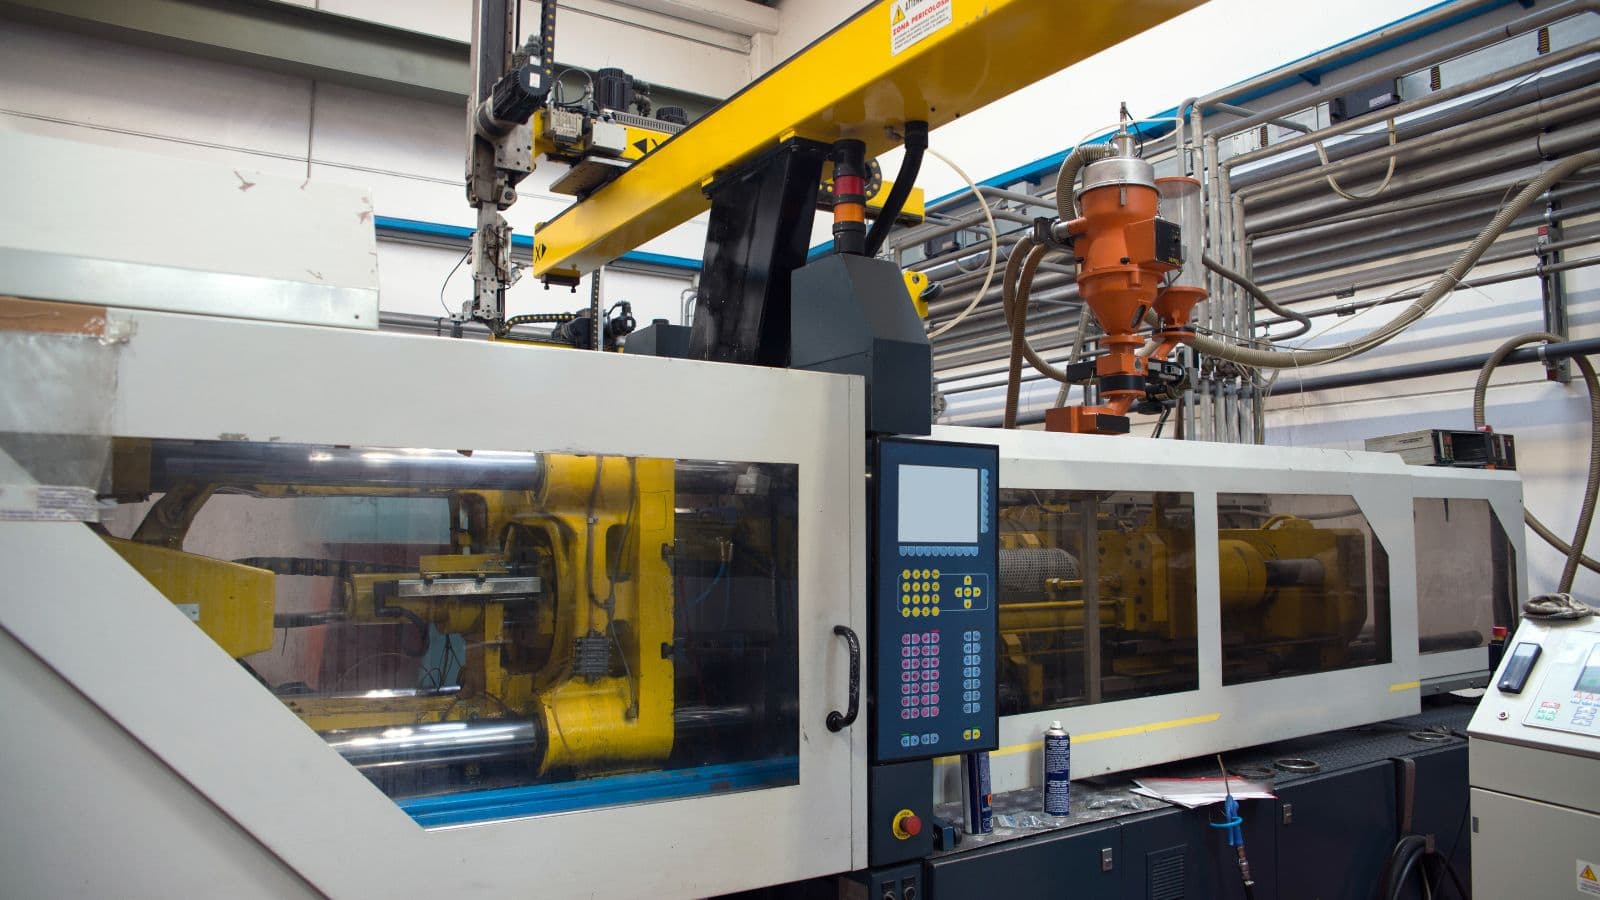
Düşük Hacimli Basınçlı Döküm ile CNC İşleme Karşılaştırması
Tek parça bir bloktan (külçeden) CNC talaşlı imalat yöntemi, basit ve çok düşük adetli prototipler için mükemmel olsa da, üretim hacmi ve karmaşıklık arttıkça maliyet avantajını hızla kaybeder.
- Karmaşıklık maliyeti: İç boşluklara, ince cidarlı bölümlere veya karmaşık dış kavislere sahip parçalar için basınçlı döküm çok daha uygun maliyetlidir.
- Malzeme israfı: Talaşlı imalat, metali uzaklaştırmak için büyük miktarda malzeme ve pahalı makine süresi harcar. Basınçlı döküm ise saniyeler içinde nihai şekline çok yakın bir parça üretir.
- Malzeme yoğunluğu: Talaşlı imalat, gözeneksiz ve yapısal olarak yoğun bir parça üretir; bu da döküme kıyasla en önemli avantajıdır.
Düşük Hacimli Basınçlı Döküm ile Sac Metal İmalatının Karşılaştırılması
Kaynaklı sac metal muhafazalar veya braketler gibi imal edilmiş montaj grupları, döküm bir parçanın genel geometrisini yakalayabilse de, tutarlılık konusunda yetersiz kalır.
- Tek işlem ile Montaj karşılaştırması: Basınçlı döküm, birden fazla özelliği tek bir parçada birleştirerek kaynak, perçinleme veya karmaşık montaj adımlarına olan ihtiyacı ortadan kaldırır.
- Tekrarlanabilirlik: Basınçlı döküm, manuel veya robotik kaynağa kıyasla yüzlerce parça boyunca üstün boyutsal tekrarlanabilirlik sağlar.
- Yüzey kalitesi: Döküm parça, kaynaklı birleşim yerleriyle elde edilmesi zor olan, homojen ve pürüzsüz bir estetik yüzey sunar.
Düşük Hacimli Basınçlı Döküm ile Kum Dökümün Karşılaştırılması
Kum döküm, neredeyse hiç kalıcı kalıp yatırımı gerektirmediği için, çok düşük üretim hacimleri (1 ila 50 parça) veya aşırı büyük bileşenler söz konusu olduğunda genellikle tercih edilen yöntemdir.
- Kalıp maliyetleri: Kum döküm, başlangıçtaki model maliyeti açısından avantajlıdır; ancak üretim hacmi yüzlü adetlere ulaştığında, parça başına maliyet bakımından dezavantajlı duruma düşer.
- Yüzey kalitesi: Kum döküm, pürüzlü ve dokulu bir yüzey oluşturur. Basınçlı döküm ise genellikle boyama veya kaplama işlemine doğrudan hazır, çok daha pürüzsüz bir yüzey kalitesi sunar.
- Toleranslar: Kum döküm parçalar oldukça geniş tolerans aralıklarına sahiptir ve genellikle kapsamlı bir talaşlı imalat işlemi gerektirir. Basınçlı dökümde ise kalıptan çıkar çıkmaz hassas tolerans değerleri kolaylıkla yakalanabilir.
Düşük Hacimli Basınçlı Döküm ile Hassas Dökümün Karşılaştırılması
Hassas döküm (kaybolan mum yöntemi), mükemmel yüzey detayları sağlar ve basınçlı dökümle işlenemeyen paslanmaz çelik ve titanyum gibi özel malzemelerin dökümüne olanak tanır.
- Malzeme uygunluğu: Parçanızın çelikten üretilmesi gerekiyorsa hassas dökümü tercih edin. Alüminyum, çinko veya magnezyum söz konusuysa, basınçlı döküm daha iyi bir seçenektir.
- Çevrim süresi ve birim maliyet: Hassas döküm süreci, yavaşlığı ve yoğun işgücü gerektirmesiyle bilinir. Birkaç yüz adedin üzerindeki alüminyum/çinko üretimlerinde, basınçlı döküm çok daha ekonomiktir.
Düşük Hacimli Basınçlı Döküm ve 3D Baskı Karşılaştırması
Metal ve reçine 3D baskı, geometrinin hızlı bir şekilde doğrulanması için mükemmeldir; ancak bunlar, seri üretim sürecinin tam bir karşılığı değildir.
- Mekanik özellikler: 3D baskı ile üretilen bir metal parça, yüksek basınçlı döküm yöntemiyle şekillendirilen bir parçanın tane yapısını veya tam mekanik davranışını birebir yansıtmaz.
- Doğru iş akışı: Akıllı mühendislik ekipleri, montaj uyumunu doğrulamak ve çakışma sorunlarını tespit etmek için sürecin erken aşamalarında 3D baskıdan yararlanır. Tasarım kesinleştiğinde ise fonksiyonel testler ve ara üretim (köprü üretimi) aşaması için düşük hacimli basınçlı döküm yöntemine geçerler.
Moldie: Güvenilir Düşük Hacimli / Prototip Basınçlı Döküm Hizmet Sağlayıcınız
Düşük hacimli üretimden tam ölçekli operasyona geçiş, büyük bir ön yatırım gerektirmek zorunda değildir. Moldie olarak, bünyemizdeki mühendislik ekibi ve döküm makineleriyle düşük hacimli ve prototip basınçlı döküm kalıpları ve parçaları üretiyor; böylece finansal riski azaltmanıza ve pazara sunma süresini kısaltmanıza yardımcı oluyoruz.
Projelerinizi değerlendirmeye hazır mısınız? Web sitemizi ziyaret edin ve bugün rekabetçi bir fiyat teklifi isteyin!







