
Turnarea sub presiune în volume mici ocupă o nișă foarte specifică în fabricația metalelor. Nu este nici cea mai ieftină opțiune și nici nu urmărește să concureze cu economia producției de volum mare. Avantajul său constă în obținerea unor piese metalice de calitate industrială, din aliaje reale și fabricate în matrițe reale, înainte ca programul să atingă volumul necesar pentru justificarea unei matrițe complete de producție.
Pentru inginerii de fabricație și managerii de aprovizionare, această distincție contează. În acest articol analizăm subiectul și explorăm beneficiile pe care turnarea sub presiune în volume mici le aduce programului dumneavoastră de producție.
Cum diferă turnarea sub presiune în volume mici de practica generală
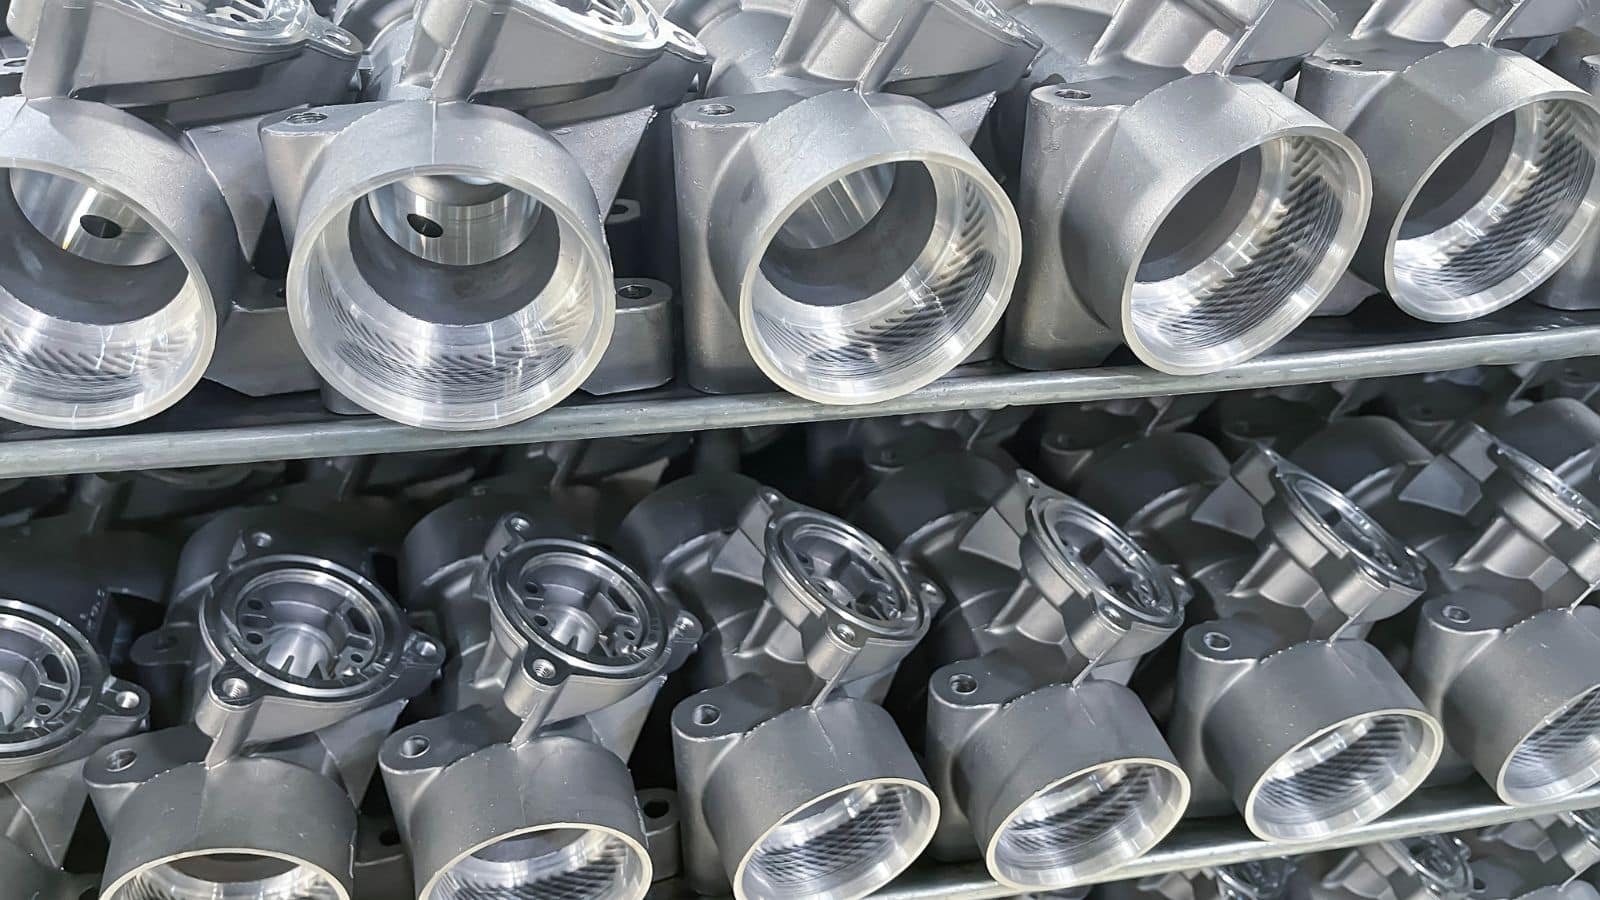
Procesul de turnare sub presiune în volume mici este în mare parte similar cu procesul general de turnare sub presiune, însă obiectivul este reducerea costurilor inițiale și a termenelor de livrare, chiar dacă timpul de ciclu per piesă este puțin mai lung. Pentru aceasta sunt necesare câteva decizii speciale de proiectare a matriței:
- Numărul de cavități: Matrițele cu o singură cavitate sunt frecvente. Acestea reduc costul inițial de prelucrare a sculei și facilitează modificarea matriței.
- Proiectarea porților și canalelor pentru debavurare manuală: Matrițele pentru volume mici optimizează alimentarea pentru umplerea reușită de la prima injecție și pentru debavurarea manuală/CNC și îndepărtarea materialului după turnare, deoarece seriile scurte nu justifică costul unei matrițe automate de debavurare.
- Configurație simplificată a canalelor de răcire: Fără necesitatea celui mai scurt timp de ciclu posibil, sculele pentru volume mici pot utiliza canale de răcire mai simple, drepte. Astfel se accelerează fabricarea matriței și se reduc suplimentar costurile.
- Sistem de ejectare axat pe siguranță, nu pe viteză: În locul configurațiilor complexe pentru extragerea robotică, ejectarea în acest proces de turnare a metalelor prioritizează siguranța piesei pentru a preveni deformarea la scoatere și permite adesea manipularea manuală sau semiautomată.
- Materialul sculei (P20/aluminiu față de H13): Matrițele de volum mare folosesc oțel H13 costisitor pentru a rezista la milioane de injecții. Programele de volum mic utilizează de regulă oțel P20 sau aluminiu.
Vom reveni asupra unora dintre aceste concepte în capitolul ulterior despre costurile sculelor.
Când sunt potrivite programele de volum mic
Turnarea sub presiune în volume mici este o strategie de producție deliberată pentru programele în care investiția într-o matriță de volum mare nu este încă justificată.
Intervale uzuale de cantități și aplicații
Turnarea sub presiune în volume mici acoperă de regulă serii de la aproximativ 50 de unități până la circa 10.000 de unități, în funcție de furnizor și de strategia privind sculele. Sub 50 de piese, semifabricatele prelucrate sau prototipurile metalice imprimate 3D sunt adesea mai practice. Peste 10.000 de piese, economia unei matrițe de producție începe să depășească avantajele de flexibilitate ale abordării pentru volum mic. Iată câteva aplicații importante:
- Serii de dezvoltare și preproducție în care inginerii au nevoie de piese turnate din același material și cu aceeași geometrie ca piesele de producție
- Echipamente speciale și industriale fabricate în sute, nu în mii de exemplare, atunci când complexitatea piesei exclude prelucrarea
- Producția pieselor de service și de schimb pentru programele mai vechi, cu cerere continuă, dar modestă
- Serii pentru validarea pieței înainte de angajarea investiției complete în producție
Producție-punte între prototip și extinderea la scară
Producția-punte se situează între prototipul validat și seria de producție angajată. Matrița utilizată în această etapă, numită uneori sculă-punte sau sculă provizorie, este proiectată să producă piese echivalente celor de producție, fără costul complet al oțelului pentru scule de producție.
Un program-punte bine planificat permite echipelor să valideze procesul de turnare sub presiune, să perfecționeze operațiile secundare și să formeze stocul inițial înainte de fabricarea unei matrițe de producție.
Inspecția primei piese (FAI) este o metodă foarte eficientă de reducere a riscurilor pentru un astfel de program. Un furnizor fiabil va utiliza CMM și scanarea 3D pentru a compara direct injecțiile de probă din matrița-punte cu modelul CAD. Dacă un perete se contractă neașteptat sau un element se deformează, echipa de inginerie detectează problema pe matrița-punte mai puțin costisitoare.
Materiale, aliaje și performanța pieselor
Alegerea aliajului în turnarea sub presiune în volume mici influențează turnabilitatea, finisajul suprafeței, comportamentul la prelucrarea secundară și proprietățile fizice ale piesei finite.
Iată un ghid de referință rapid pentru cele trei grupe principale de materiale:
Fabricarea matrițelor pentru volume mici, costuri și termene de livrare
Costul sculelor este cea mai mare cheltuială într-un program de turnare sub presiune în volume mici și determină viabilitatea economică. Strategia potrivită depinde de volumul vizat, modificările de proiectare anticipate și cerințele de toleranță ale programului.
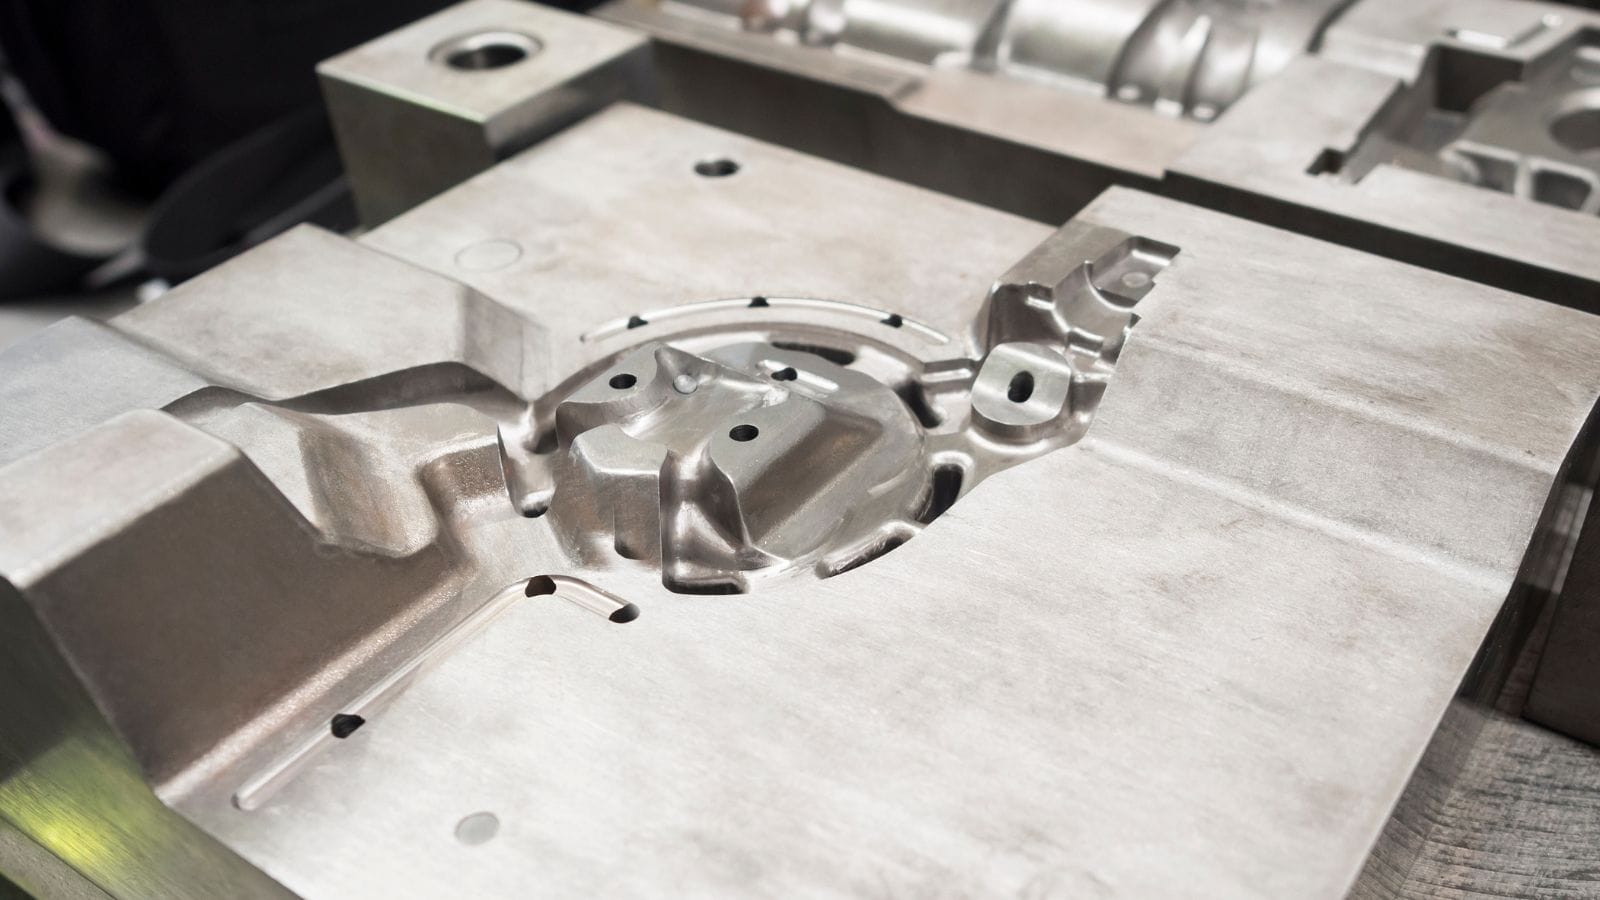
Cum influențează materialul sculei investiția inițială
Calitatea oțelului utilizat pentru matriță determină durata de viață a sculei, costul și rezistența la oboseală termică. Trei calități de oțel pentru scule acoperă majoritatea programelor:
| Calitatea materialului | Durată tipică de viață a sculei | Utilizare optimă |
|---|---|---|
| Aluminiu | 1.000-5.000 injecții | Prime serii-punte, prototipare rapidă |
| Oțel P20 | 10.000-50.000 injecții | Programe de volum mic și mediu |
| Oțel pentru scule H13 | 100.000+ injecții | Matriță de producție, tranziție la volum mare |
O concepție greșită frecventă este că „sculele moi” (din aluminiu sau oțel P20) produc piese cu toleranțe largi. În realitate, principala diferență dintre o sculă moale și o matriță de producție H13 ține de durata de viață a matriței, nu de precizie. În primele câteva mii de injecții, o matriță bine proiectată pentru volume mici menține cu ușurință toleranțele liniare standard ale turnării sub presiune (±0.1–±0.2 mm).
Matriță cu o singură cavitate pentru volume mici și abordări modulare
Matrițele cu o singură cavitate sunt punctul de pornire standard pentru programele de volum mic. Se fabrică mai rapid, se repară mai ieftin și se modifică mai ușor între serii.
Pentru piesele care ar putea trece ulterior la volume mai mari, proiectarea matriței pentru volum mic ținând cont de viitoare inserții de cavitate evită reconstruirea ulterioară a întregului cadru al sculei.
Proiectarea modulară a matriței duce conceptul mai departe prin utilizarea inserțiilor interschimbabile într-o bază comună. O bază comună cu mai multe seturi de inserții permite producătorului să toarne mai multe coduri de piese înrudite dintr-un singur suport, distribuind costul bazei între mai multe programe.
Această abordare funcționează bine pentru familii de produse sau ansambluri cu geometrii comune.
Ce determină costul unitar și viteza livrării
Costurile unitare și termenele de livrare în turnarea sub presiune în volume mici necesită o abordare complet diferită față de producția de volum mare. Pentru a menține economia favorabilă, inginerii utilizează o „strategie inversată”, echilibrând complexitatea matriței și operațiile secundare:
- Amortizarea sculelor este factorul dominant de cost: La volume mici, costul inițial al matriței determină prețul per piesă. De exemplu, amortizarea unei matrițe de $15.000 pe 500 de piese adaugă $30 la costul fiecărei piese numai pentru scule, înainte de material sau timpul de funcționare al mașinii.
- Matrițe simple, mai multă prelucrare CNC: Matrițele de volum mare utilizează glisiere și extractoare costisitoare pentru a elimina operațiile secundare. Programele de volum mic fac contrariul. Pentru a minimiza costurile inițiale, matrița rămâne simplă. Elementele precum degajările, acțiunile laterale sau alezajele de precizie sunt lăsate intenționat pentru prelucrarea CNC secundară.
- Renunțarea la matrițele de debavurare: Seriile scurte nu justifică matrițele automate de debavurare. Îndepărtarea porților și tăierea bavurii se fac manual sau cu CNC standard. Plata unui timp de mașină puțin mai lung pentru 500 de piese este mult mai ieftină decât adăugarea unor mecanisme complexe în matriță.
- Termene de livrare mai scurte: Păstrarea simplității matriței asigură livrarea mai rapidă. Matrițele pentru volume mici au, de regulă, un termen de 3–6 săptămâni de la aprobarea desenului până la prima injecție. Matrițele P20 mai simple se încadrează în intervalul mai scurt, iar complexitatea suplimentară prelungește termenul.
Compararea turnării sub presiune în volume mici cu procesele alternative
Înțelegerea poziției turnării sub presiune în volume mici față de metodele concurente vă ajută să evitați investiția într-un proces nepotrivit.
Turnare sub presiune în volume mici vs. prelucrare CNC
Deși prelucrarea CNC dintr-un semifabricat solid este excelentă pentru prototipuri simple în volume foarte mici, economia se deteriorează rapid când volumul și complexitatea cresc.
- Costul complexității: Pentru piesele cu miezuri interne, pereți subțiri sau curbe exterioare complexe, turnarea sub presiune este semnificativ mai rentabilă.
- Deșeuri de material: Prelucrarea irosește cantități mari de material și timp costisitor de mașină prin îndepărtarea metalului. Turnarea sub presiune produce o piesă aproape de forma finală în câteva secunde.
- Densitatea materialului: Prelucrarea produce o piesă cu structură densă și porozitate zero, acesta fiind avantajul său principal față de turnare.
Turnare sub presiune în volume mici vs. fabricarea din tablă
Ansamblurile fabricate, precum carcasele sau consolele din tablă sudată, pot reproduce geometria generală a unei piese turnate, dar sunt mai puțin uniforme.
- O singură operație vs. asamblare: Turnarea sub presiune integrează mai multe elemente într-o singură piesă, eliminând sudarea, nituirea sau etapele complexe de asamblare.
- Repetabilitate: Turnarea sub presiune oferă repetabilitate dimensională superioară pe sute de piese comparativ cu sudarea manuală sau robotică.
- Calitatea suprafeței: O piesă turnată oferă o suprafață estetică uniformă și fără îmbinări, dificil de obținut la îmbinările sudate.
Turnare sub presiune în volume mici vs. turnare în nisip
Turnarea în nisip este adesea alegerea preferată pentru volume foarte mici (1–50 de piese) sau componente extrem de mari, deoarece necesită o investiție aproape nulă în scule permanente.
- Costurile sculelor: Turnarea în nisip câștigă la costul inițial al modelului, dar pierde la costul per piesă când volumele ajung la sute de exemplare.
- Finisajul suprafeței: Turnarea în nisip produce o suprafață rugoasă, texturată. Turnarea sub presiune oferă un finisaj mult mai neted, adesea gata pentru vopsire sau placare.
- Toleranțe: Piesele turnate în nisip au toleranțe foarte largi și necesită de regulă prelucrare ulterioară extinsă. Turnarea sub presiune obține cu ușurință toleranțe strânse direct din matriță.
Turnare sub presiune în volume mici vs. turnare de precizie
Turnarea de precizie (cu model din ceară pierdută) oferă detalii excelente de suprafață și poate prelucra materiale speciale precum oțelul inoxidabil și titanul, pe care turnarea sub presiune nu le poate procesa.
- Potrivirea materialului: Dacă piesa trebuie să fie din oțel, alegeți turnarea de precizie. Dacă este din aluminiu, zinc sau magneziu, turnarea sub presiune este opțiunea mai bună.
- Timpul ciclului și costul unitar: Procesul de turnare de precizie este notoriu de lent și intensiv în muncă. Pentru programe din aluminiu sau zinc de peste câteva sute de piese, turnarea sub presiune este mult mai rentabilă.
Turnare sub presiune în volume mici vs. imprimare 3D
Imprimarea 3D cu metal sau rășină este excelentă pentru validarea rapidă a geometriei, dar nu reproduce fidel un proces de fabricație de producție.
- Proprietăți mecanice: O piesă metalică imprimată 3D nu reproduce structura granulară sau comportamentul mecanic exact al unei piese obținute prin turnare sub presiune înaltă.
- Fluxul de lucru potrivit: Echipele de inginerie inteligente utilizează imprimarea 3D în amonte pentru a verifica potrivirea ansamblului și a identifica interferențele. După definitivarea proiectului, trec la turnarea sub presiune în volume mici pentru testarea funcțională și producția-punte.
Moldie: furnizorul dumneavoastră de încredere pentru servicii de turnare sub presiune în volume mici și prototipuri
Trecerea de la producția în volume mici la operarea la scară completă nu trebuie să necesite o investiție inițială uriașă. La Moldie fabricăm matrițe și piese pentru turnarea sub presiune în volume mici și prototipuri, cu o echipă internă de inginerie și mașini de producție dedicate, ajutându-vă să reduceți riscul financiar și să accelerați lansarea pe piață.
Sunteți gata să vă evaluați proiectele? Vizitați site-ul nostru pentru a solicita astăzi o ofertă competitivă!







