
Turnarea centrifugală sub presiune este un proces de turnare unic de turnare care utilizează forme rotative pentru a produce piese metalice rezistente și precise. Turnarea centrifugă poate fi folosită pentru fabricarea unor produse precum țevi, inele sau cămăși de cilindru, cu mai puține defecte și o rezistență mai bună decât prin alte metode.
Dacă doriți să înțelegeți cum funcționează acest proces și de ce este preferat pentru aplicații industriale importante, ați ajuns unde trebuie. Înțelegerea turnării centrifuge sub presiune vă poate ajuta să decideți dacă este cea mai bună opțiune pentru următorul proiect.
Noțiuni fundamentale despre turnarea centrifugă sub presiune
Turnarea centrifugă sub presiune folosește forța de rotație pentru a crea piese metalice. Această tehnică de turnare ajută la controlul umplerii formei cu metal topit și elimină gazele captive, rezultând un produs mai curat.
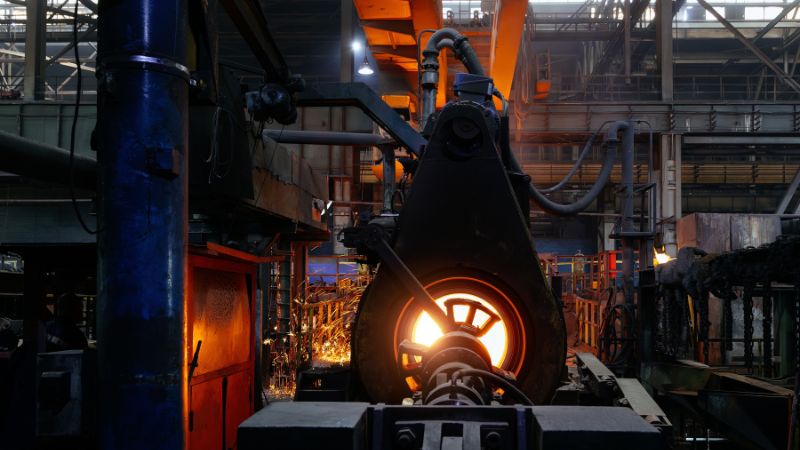
Definiție și principii
Procesul de turnare centrifugă cuprinde o serie de operații în care metalul topit este turnat într-o cavitate de formă aflată în rotație. Forma se rotește cu viteză mare într-o centrifugă. Forța centrifugă împinge apoi metalul spre pereții interiori ai formei.
Această metodă este potrivită pentru realizarea pieselor cu simetrie de rotație, precum țevi, inele și alte componente cilindrice goale. Se bazează pe forța rotației, nu pe gravitație, pentru deplasarea metalului și umplerea formei. Turnarea prin centrifugare și rotocastingul sunt alte denumiri folosite pentru metode similare.
Forma se poate roti orizontal sau vertical. Principiul de bază este că o rotație mai rapidă generează o forță mai mare și ajută la obținerea unor piese turnate dense, de înaltă calitate și cu puține goluri de aer.
Componente și materiale principale
Mașinile de turnare centrifugă, numite și centrifuge, au o cavitate circulară rezistentă, montată pe un arbore. Pe măsură ce forma se rotește, în ea se toarnă metal sau aliaje topite. Rotația distribuie metalul de-a lungul pereților formei.
Metalele utilizate în mod obișnuit pentru turnarea centrifugă sub presiune includ fonta, oțelul, cuprul, aluminiul, oțelul inoxidabil și aliajele pe bază de nichel. Materiale plastice precum ABS pot fi folosite pentru piese mici sau nemetalice, însă metalele sunt cele mai frecvente.
Componentele principale includ:
- Cavitatea formei (din oțel sau nisip)
- Miezul (utilizat pentru piesele goale)
- Mașina de turnare centrifugă
Configurarea mașinii variază în funcție de dimensiunea și forma piesei dorite. Materialul formei trebuie să reziste la temperaturi ridicate și la forțele de rotație.
Avantaje și limitări
Turnarea centrifugă oferă mai multe beneficii. Rotația elimină gazele captive și impuritățile, rezultând piese turnate mai rezistente și mai curate. Piesele fabricate astfel sunt dense și au o structură cu granulație fină. Metoda este ideală pentru țevi fără sudură, bucșe și inele.
Avantaje:
- Necesită puține sau deloc operații suplimentare de finisare
- Produce piese rotunde fără îmbinări
- Funcționează bine cu numeroase metale și aliaje
Limitări:
- Este utilă numai pentru forme cu simetrie de rotație
- Nu este potrivită pentru piese complexe sau cu detalii fine
- Necesită scule și mașini speciale
- Procesul poate produce uneori mici variații ale grosimii pereților
Această tehnică este aleasă în principal când sunt necesare piese metalice rezistente, rotunde și durabile.
Procesul de turnare centrifugă sub presiune
În turnarea centrifugă sub presiune, o formă aflată în rotație este utilizată pentru a modela metalul topit. Fiecare etapă influențează calitatea și rezistența piesei finite.
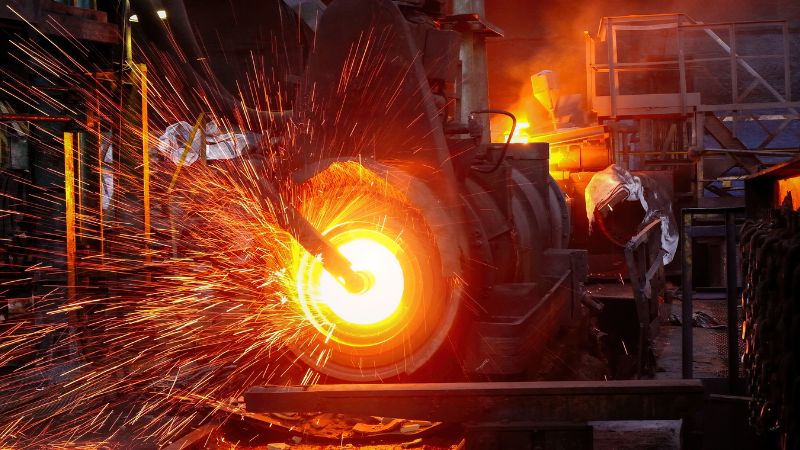
Pregătirea și configurarea formei
Mai întâi, forma trebuie pregătită; de obicei este fabricată din oțel sau fontă. Pe suprafața ei se aplică acoperiri speciale pentru a facilita curgerea metalului și demularea. Apoi, forma este montată pe o mașină rotativă.
Dacă piesa are o gaură sau un centru gol, se introduce un miez. Miezul creează forma interioară dorită și trebuie fixat strâns. După montarea miezului, forma se închide și se aliniază astfel încât cavitatea să fie bine centrată pe axa de rotație.
Configurarea corectă a formei este esențială. Erorile pot provoca distribuția necorespunzătoare a materialului, grosimi neuniforme ale pereților sau alte defecte. Inspectarea atentă a cavității, a sistemului de aerisire și a închiderilor asigură rezultate mai bune la turnare.
Turnarea metalului topit
Metalul este topit într-un cuptor și transferat într-o oală de turnare. Apoi, este turnat cu grijă într-un bazin de alimentare conectat la forma rotativă. Turnarea trebuie să fie rapidă, dar constantă, pentru a reduce oxidarea și antrenarea aerului.
De regulă, rotația începe înainte de turnare. În timpul turnării, forța centrifugă deplasează metalul topit spre pereții formei și umple rapid cavitatea.
O tehnică bună de turnare ajută la prevenirea golurilor de aer și a defectelor. Temperatura și viteza de turnare sunt importante deoarece influențează curgerea și solidificarea metalului.
Rotația și solidificarea
Pe măsură ce forma se rotește, forța centrifugă împinge metalul topit spre exterior. Astfel se obține o piesă mai densă și mai uniformă, în special la suprafețele exterioare. În funcție de viteză și de dimensiunea piesei, forța poate ajunge la de câteva ori forța gravitațională.
Solidificarea începe la peretele formei și avansează spre interior. Această solidificare direcțională împinge impuritățile și gazele către suprafața interioară, făcând structura exterioară mai rezistentă și mai puțin poroasă.
Viteza de rotație și rata de răcire controlează structura granulară. Reglarea acestor factori îmbunătățește calitatea și reduce defectele nedorite, precum contracțiile sau bulele din apropierea peretelui exterior.
Aspecte-cheie în această etapă:
- Viteze mari de rotație = metal mai dens
- Solidificarea direcțională elimină impuritățile din straturile exterioare
- Controlul atent al temperaturii îmbunătățește proprietățile
Răcirea și demularea
După solidificarea completă a metalului, rotația este oprită, iar piesa turnată este lăsată să se răcească în continuare. Răcirea poate fi accelerată cu aer sau apă, însă se preferă răcirea controlată pentru prevenirea fisurilor. Instrumentele de măsurare pot monitoriza procesul de răcire pentru a asigura respectarea toleranțelor piesei.
După răcirea completă, forma se deschide și piesa turnată se scoate. Dacă s-a utilizat un miez, acesta se îndepărtează acum; uneori sunt necesare scule speciale dacă miezul este fixat strâns.
Apoi, piesa trece prin operații de finisare. Acestea includ îndepărtarea surplusului de metal format la îmbinările formei și corectarea micilor imperfecțiuni pentru a obține forma finală și finisajul de suprafață solicitat. Demularea și finisarea corecte asigură respectarea standardelor de calitate și dimensionale.
Tipuri de turnare centrifugă sub presiune
Puteți alege dintre mai multe tipuri de metode de turnare centrifugă sub presiune. Diferențele dintre acestea influențează formele și proprietățile pieselor finite.
Turnare centrifugă orizontală
În turnarea centrifugă orizontală, forma rotativă se învârte lateral, cu axa în poziție orizontală. Metalul topit este turnat într-un capăt al formei în timp ce aceasta se rotește. Metoda este utilizată frecvent pentru fabricarea tuburilor, cilindrilor și țevilor lungi. Liniile de producție la scară mare o folosesc adesea deoarece permite fabricarea rapidă a pieselor cu pereți uniformi și rezistență ridicată. Suprafețele rezultate sunt de obicei netede, reducând prelucrarea mecanică ulterioară.
Sistemele orizontale sunt potrivite mai ales pentru obiecte a căror lungime depășește mult diametrul. Procesul poate fi automatizat pentru creșterea producției și reducerea costurilor cu forța de muncă.
Turnare centrifugă verticală
În turnarea centrifugă verticală, forma se rotește în poziție verticală, cu axa orientată vertical. Metalul este turnat direct pe axa centrală a formei rotative și este împins spre exterior pentru a forma piesa. Tehnica este ideală pentru producerea inelelor, bucșelor și pieselor mai mici, asemănătoare discurilor. Configurația verticală permite controlul precis al grosimii pereților. De asemenea, facilitează îndepărtarea impurităților, care tind să se depună mai aproape de centru, departe de produsul finit.
Turnarea verticală este aleasă adesea pentru piese mai mici sau simetrice, pentru care este necesară o formă rotundă. Este deosebit de utilă când sunt necesare toleranțe stricte.
Proprietățile și calitatea pieselor turnate centrifugal sub presiune
Turnarea centrifugă sub presiune produce piese cu proprietăți dense și uniforme, potrivite pentru numeroase aplicații solicitante. Procesul îmbunătățește structura internă, rezistența mecanică și uniformitatea componentelor finite.
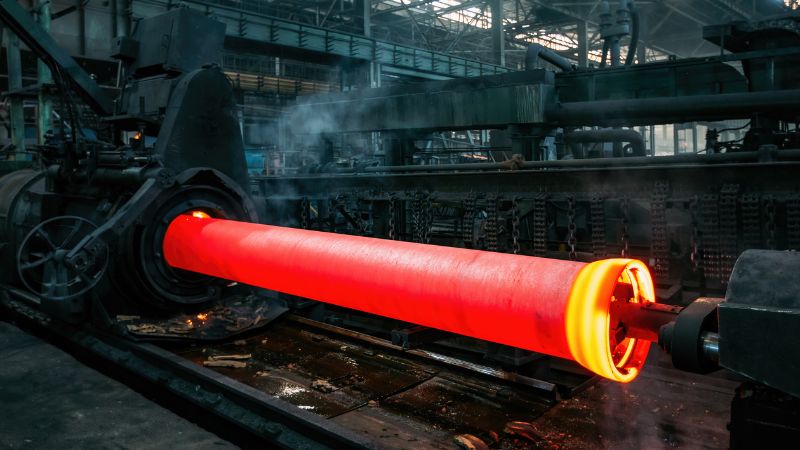
Integritatea și structura materialului
Piesele turnate prin centrifugare au o integritate ridicată a materialului. Când metalul topit este împins prin rotație spre peretele formei, impuritățile și bulele de gaz se deplasează către suprafața interioară. Astfel, piesa are adesea o porozitate internă foarte redusă.
Se poate obține o structură granulară uniformă sau chiar o structură cu granulație fină în apropierea suprafeței exterioare. Aceste caracteristici reduc probabilitatea defectelor ascunse.
Controlul atent al vitezei de răcire crește densitatea și asigură proprietăți mai fiabile. Finisajul suprafeței de-a lungul peretelui formei este de obicei mai neted și necesită mai puține operații ulterioare.
Proprietăți mecanice și durabilitate
Piesele realizate prin turnare centrifugă sub presiune au de obicei proprietăți mecanice îmbunătățite față de piesele turnate convențional. Densitatea ridicată și porozitatea redusă contribuie la creșterea rezistenței și a rezistenței la oboseală.
Aceste piese suportă solicitări repetate și sunt mai puțin predispuse la fisurare sau cedare în timp. De aceea sunt utilizate frecvent în aplicații cu cerințe ridicate de fiabilitate precum industria aerospațială, pompele și recipientele sub presiune.
Deoarece structura este uniformă și cu granulație fină, piesele tind să aibă o bună rezistență la uzură. Acest lucru le sporește durabilitatea și le prelungește durata de viață, chiar și în medii dificile.
Concentricitate și grosimea pereților
Turnarea centrifugă sub presiune este cunoscută pentru concentricitatea excelentă. Forțarea metalului spre peretele formei rotative face ca grosimea pereților să fie uniformă și constantă pe întreaga circumferință a piesei.
Se pot obține toleranțe mai stricte ale grosimii pereților decât prin multe alte metode. Tabelul de mai jos prezintă câteva avantaje tipice:
| Caracteristică | Turnare centrifugă sub presiune | Alte piese turnate |
|---|---|---|
| Concentricitate | Ridicată | Medie/scăzută |
| Grosimea peretelui | Uniformă | Poate varia |
| Densitate | Ridicată | Scăzută (variabilă) |
Suprafețele interioare și exterioare netede și uniforme reduc necesitatea prelucrărilor mecanice suplimentare. Astfel se economisește timp și se păstrează mai bine forma proiectată a piesei finite.
Aplicații ale turnării centrifuge sub presiune
Turnarea centrifugă sub presiune este utilizată în numeroase industrii. Este folosită frecvent pentru fabricarea cămășilor de cilindru pentru motoare, în special pentru automobile și camioane. Metoda ajută la obținerea unor piese rezistente și netede, cu durată de viață mai mare.
Procesul este utilizat și pentru țevi metalice și țevi din fontă. Este util pentru fabricarea unor piese tubulare precum țevile și cilindrii cu pereți subțiri. Aceste piese au pereți uniformi și puține defecte.
Iată câteva produse fabricate în mod obișnuit prin această metodă:
| Produs | Industrie |
|---|---|
| Cămăși de cilindru | Automobile, militar |
| Țevi metalice | Construcții, petrol și gaze |
| Rulmenți | Utilaje, transport |
| Roți pentru vagoane de cale ferată | Căi ferate |
| Volante | Automobile, industrie |
| Inele de uzură pentru hidrocentrale | Energie |
| Carcase de compresor pentru motoare cu reacție | Aerospațial, militar |
| Oglinzi de telescop | Astronomie |
În domeniul aerospațial se găsesc piese precum carcasele de compresor pentru motoare cu reacție fabricate prin turnare centrifugă sub presiune. Aceste piese trebuie să fie foarte precise și rezistente.
Metoda este utilizată și în aplicații militare. Produse precum rulmenții și anumite componente de motor sunt fabricate astfel datorită durabilității lor.
Turnarea centrifugă este potrivită pentru prototiparea produselor tubulare, în special când sunt necesare forme complexe.
Întrebări frecvente
Prin ce diferă turnarea semicentrifugă de turnarea centrifugă propriu-zisă?
În turnarea semicentrifugă, forma este umplută doar parțial cu metal topit, iar procesul este utilizat în principal pentru piese cu un miez central, precum roțile. Rotația împinge metalul spre exterior, însă unele piese pot fi modelate cu ajutorul unui miez.
În turnarea centrifugă propriu-zisă, forma se rotește în jurul propriei axe și este umplută complet. Astfel se obțin piese rotunde și goale, precum țevile sau tuburile, fără utilizarea unui miez central.
Ce factori determină alegerea turnării centrifuge în locul altor tehnici de turnare?
Dacă sunt necesare produse cu rezistență ridicată și mai puține defecte, se alege adesea turnarea centrifugă. Metoda este ideală pentru fabricarea pieselor rotunde și goale, precum țevile, bucșele sau inelele.
Turnarea centrifugă poate fi aleasă pentru un control mai bun asupra structurii interioare și exterioare a metalului. De asemenea, poate reduce impuritățile și pungile de gaz din produsul finit.







