
Odlewanie ciśnieniowe małoseryjne zajmuje szczególne miejsce w produkcji metalowej. Nie jest najtańszą metodą ani nie konkuruje z ekonomią produkcji wielkoseryjnej. Pozwala jednak wytwarzać części metalowe o jakości produkcyjnej, z rzeczywistych stopów i w prawdziwych formach, zanim wolumen programu uzasadni inwestycję w pełne oprzyrządowanie produkcyjne.
Dla inżynierów produkcji i menedżerów ds. zakupów to rozróżnienie ma znaczenie. W tym artykule omawiamy tę tematykę i korzyści, jakie odlewanie ciśnieniowe małoseryjne może przynieść programowi produkcyjnemu.
Czym odlewanie małoseryjne różni się od standardowej produkcji
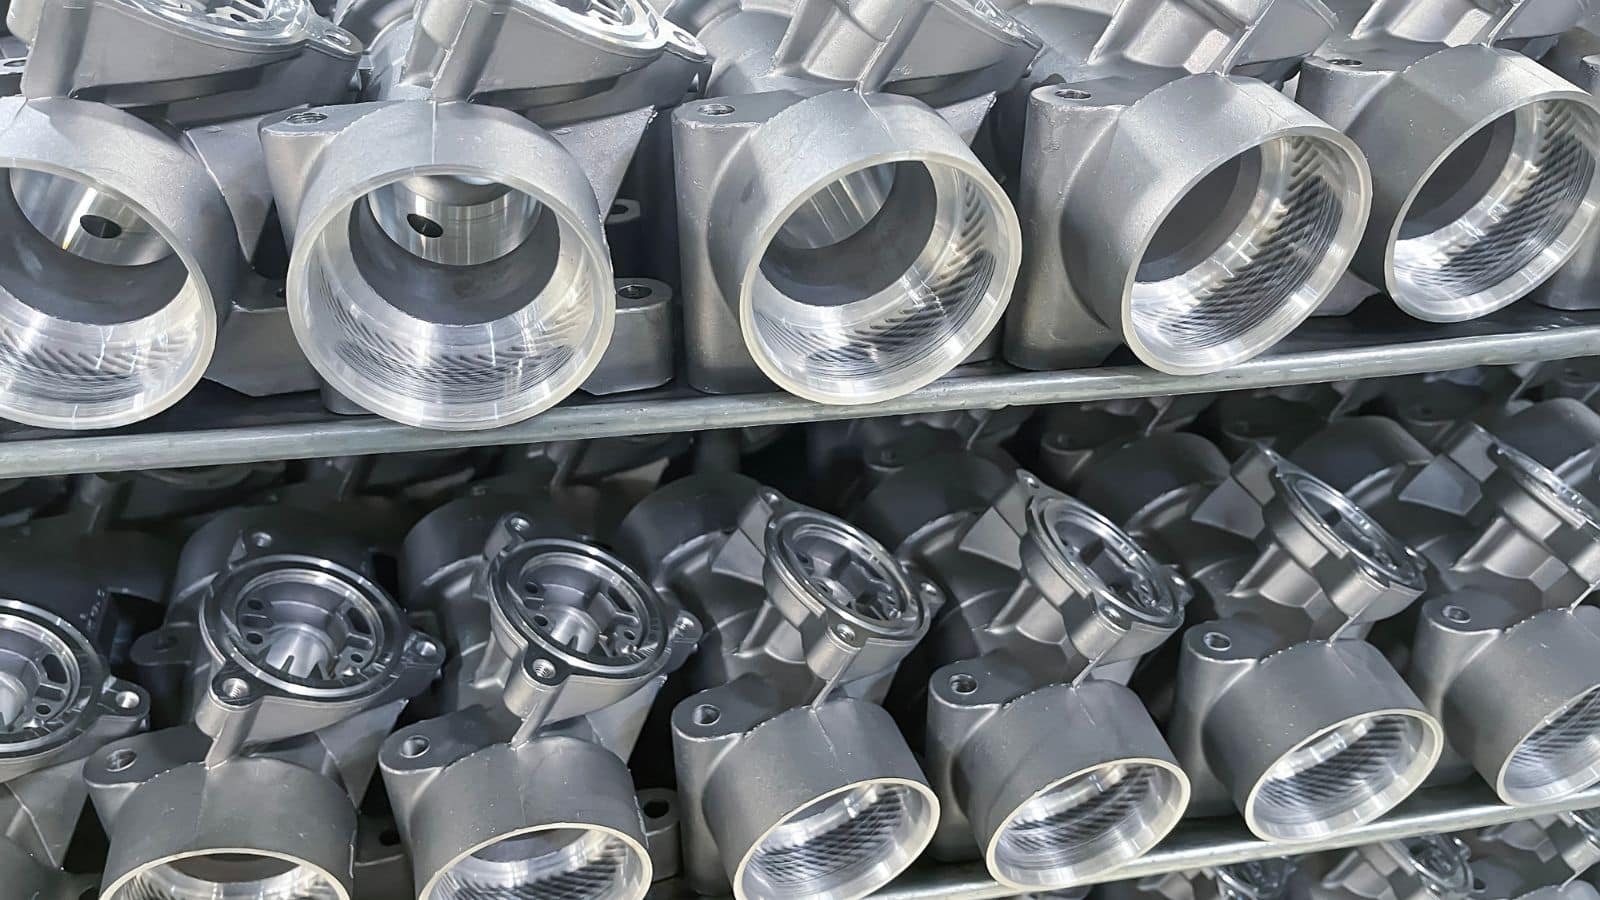
Proces odlewania ciśnieniowego małoseryjnego jest w dużej mierze podobny do procesu odlewania ciśnieniowego, ale jego celem jest ograniczenie kosztów początkowych i czasu realizacji, nawet kosztem nieco dłuższego cyklu na część. Wymaga to kilku szczególnych decyzji dotyczących projektu formy:
- Liczba gniazd: Zwykle stosuje się formy jednogniazdowe. Ograniczają początkowy koszt obróbki formy i znacznie ułatwiają jej modyfikowanie.
- Układ wlewowy i kanały zaprojektowane z myślą o ręcznym okrawaniu: W formach małoseryjnych układ wlewowy optymalizuje się pod kątem pewnego wypełnienia już przy pierwszym strzale oraz łatwego ręcznego okrawania lub obróbki CNC i usuwania nadlewek po odlewaniu, ponieważ krótkie serie nie uzasadniają kosztu automatycznej formy okrawającej.
- Uproszczony układ kanałów chłodzących: Bez konieczności uzyskiwania jak najkrótszego cyklu można zastosować prostsze, liniowe kanały chłodzące. Przyspiesza to budowę formy i dodatkowo obniża koszty.
- Układ wypychania nastawiony na bezpieczeństwo, a nie szybkość: Zamiast skomplikowanego układu do zrobotyzowanego odbioru części, system wypychania w odlewaniu małoseryjnym ma przede wszystkim zapobiegać odkształceniom podczas wyjmowania; często uwzględnia ręczną lub częściowo zautomatyzowaną obsługę.
- Materiał oprzyrządowania (P20/aluminium zamiast H13): W formach wielkoseryjnych stosuje się kosztowną stal H13, odporną na miliony cykli. W programach małoseryjnych zwykle wystarcza stal P20 lub aluminium.
Do tych zagadnień wrócimy w dalszej części artykułu poświęconej kosztom oprzyrządowania.
Kiedy programy małoseryjne mają sens
Odlewanie ciśnieniowe małoseryjne to świadoma strategia produkcyjna dla programów, w których nie można jeszcze uzasadnić inwestycji w formę wielkoseryjną.
Typowe wolumeny i zastosowania
Odlewanie małoseryjne obejmuje zwykle serie od około 50 do 10 000 sztuk, zależnie od dostawcy i strategii oprzyrządowania. Przy mniej niż 50 częściach praktyczniejsze są często obrobione półfabrykaty lub prototypy drukowane w 3D z metalu. Powyżej 10 000 sztuk ekonomika formy produkcyjnej zaczyna przeważać nad elastycznością rozwiązania małoseryjnego. Oto kilka typowych zastosowań:
- Serie rozwojowe i przedprodukcyjne , w których inżynierowie potrzebują odlewów zgodnych z materiałem i geometrią produkcyjną
- Specjalistyczne urządzenia przemysłowe produkowane w setkach, a nie tysiącach sztuk, gdy złożoność części wyklucza obróbkę skrawaniem
- Produkcja części serwisowych i zamiennych do starszych programów o utrzymującym się, lecz niewielkim popycie
- Serie do walidacji rynkowej przed podjęciem decyzji o pełnej inwestycji produkcyjnej
Produkcja pomostowa między prototypem a zwiększeniem skali
Produkcja pomostowa wypełnia lukę między zatwierdzonym prototypem a uruchomieniem docelowej serii. Forma używana na tym etapie, nazywana czasem oprzyrządowaniem pomostowym lub miękkim, wytwarza części równoważne produkcyjnym bez pełnego kosztu stalowej formy produkcyjnej.
Dobrze zaplanowany program pomostowy pozwala zweryfikować proces odlewania ciśnieniowego, dopracować operacje dodatkowe i zgromadzić pierwsze zapasy przed wykonaniem formy produkcyjnej.
Kontrola pierwszej sztuki (FAI) skutecznie ogranicza ryzyko takiego programu. Rzetelny dostawca wykorzysta CMM i skanowanie 3D, aby porównać próbne odlewy z formy pomostowej bezpośrednio z modelem CAD. Jeśli ścianka nieoczekiwanie się skurczy lub element ulegnie odkształceniu, zespół inżynieryjny wykryje to na niedrogiej formie pomostowej.
Materiały, stopy i parametry części
Dobór stopu do odlewania małoseryjnego wpływa na lejność, wykończenie powierzchni, zachowanie podczas obróbki skrawaniem oraz właściwości fizyczne gotowej części.
Poniższa tabela przedstawia trzy podstawowe grupy materiałów:
Produkcja form małoseryjnych, koszty i terminy
Koszt oprzyrządowania to największy wydatek w programie odlewania małoseryjnego i decyduje o jego opłacalności. Właściwa strategia zależy od planowanego wolumenu, przewidywanych zmian projektu i wymaganych tolerancji.
Jak materiał formy wpływa na początkowy koszt oprzyrządowania
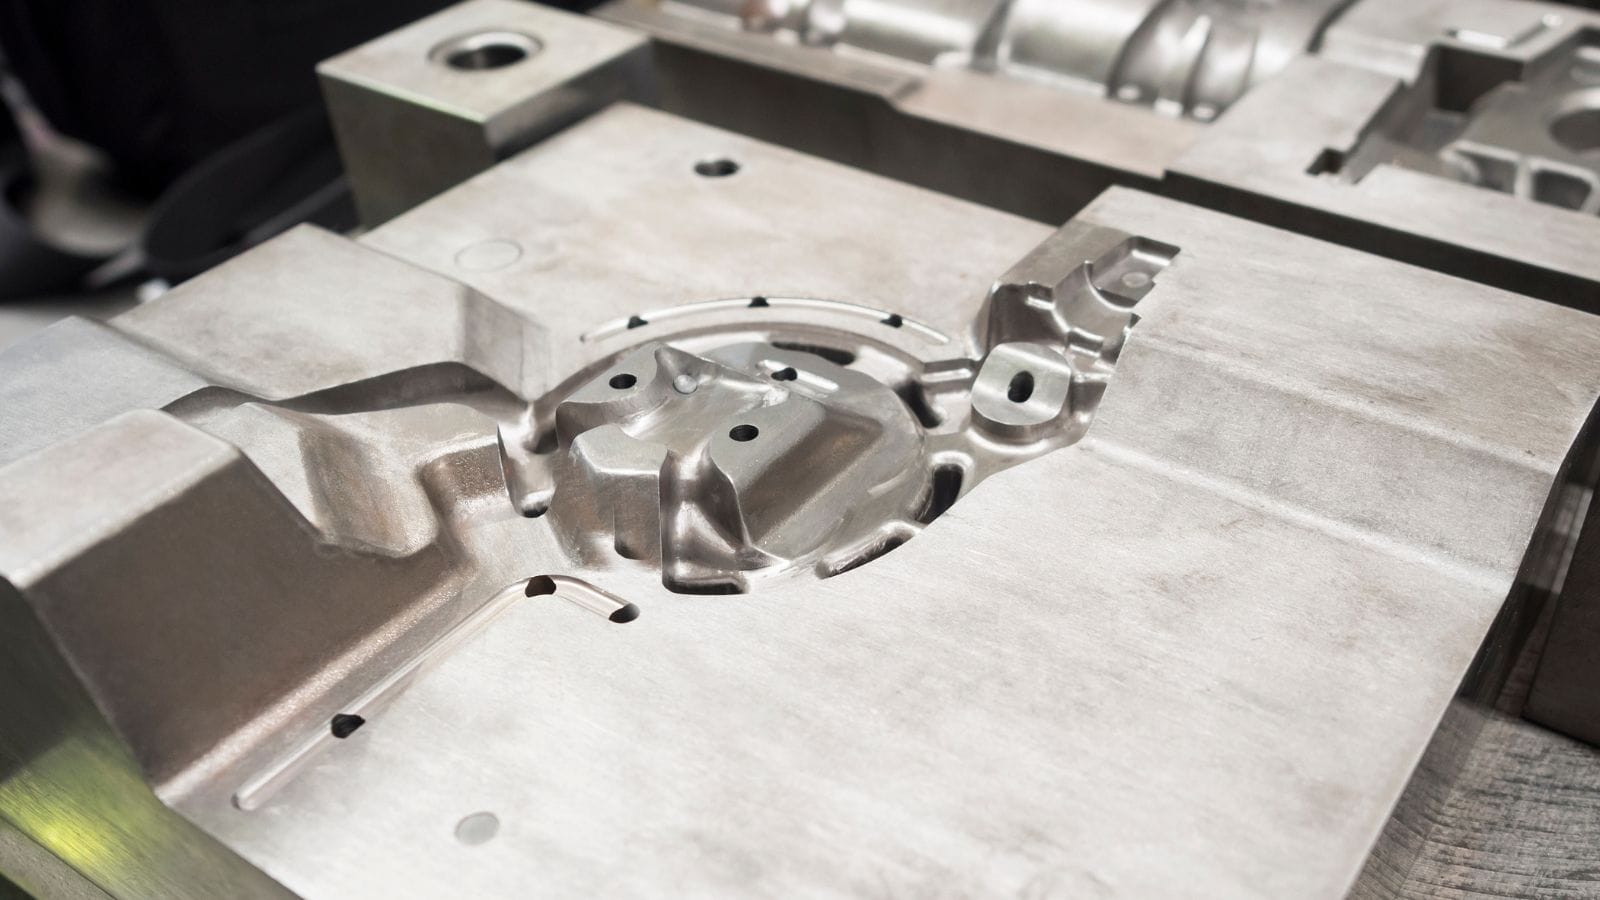
Gatunek stali użytej do wykonania formy określa jej trwałość, koszt i odporność na zmęczenie cieplne. W większości programów wykorzystuje się trzy gatunki stali narzędziowej :
| Gatunek materiału | Typowa trwałość formy | Najlepsze zastosowanie |
|---|---|---|
| Aluminium | 1 000–5 000 strzałów | Wczesne serie pomostowe i szybkie prototypowanie |
| Stal P20 | 10 000–50 000 strzałów | Programy mało- i średnioseryjne |
| Stal narzędziowa H13 | Ponad 100 000 strzałów | Forma produkcyjna i przejście do produkcji wielkoseryjnej |
Częstym błędnym przekonaniem jest to, że „miękkie oprzyrządowanie” (aluminiowe lub ze stali P20) daje części o luźnych tolerancjach. W rzeczywistości podstawowa różnica między miękką formą a produkcyjną formą H13 dotyczy trwałości, a nie precyzji. Przy kilku pierwszych tysiącach strzałów dobrze zaprojektowana forma małoseryjna z łatwością utrzymuje standardowe tolerancje liniowe odlewania ciśnieniowego (±0,1–±0,2 mm).
Forma jednogniazdowa i rozwiązania modułowe
Formy jednogniazdowe są standardowym punktem wyjścia w programach małoseryjnych. Powstają szybciej, są tańsze w naprawie i łatwiejsze do modyfikowania między seriami.
Jeżeli część może w przyszłości być produkowana w większym wolumenie, warto już na etapie projektu formy małoseryjnej przewidzieć przyszłe wkładki gniazd. Pozwoli to uniknąć późniejszej przebudowy całej ramy formy.
Modułowa konstrukcja formy idzie o krok dalej, wykorzystując wymienne wkładki we wspólnej podstawie. Jedna podstawa i kilka zestawów wkładek pozwalają producentowi odlewać różne, powiązane numery części w jednym uchwycie, rozkładając koszt podstawy na kilka programów.
Rozwiązanie to sprawdza się w rodzinach produktów i zespołach o wspólnej geometrii.
Co wpływa na koszt jednostkowy i szybkość dostawy
Koszt jednostkowy i czas realizacji odlewania małoseryjnego wymagają innego podejścia niż w produkcji wielkoseryjnej. Aby zachować opłacalność, inżynierowie stosują „odwróconą strategię”, równoważąc złożoność formy i operacje dodatkowe:
- Amortyzacja oprzyrządowania dominuje w kosztach: Przy małym wolumenie początkowy koszt formy decyduje o cenie części. Przykładowo forma za 15 000 USD amortyzowana na 500 częściach dodaje 30 USD do kosztu każdej sztuki, jeszcze przed doliczeniem materiału i czasu pracy maszyny.
- Uprość formę, zwiększ zakres obróbki CNC: W formach wielkoseryjnych stosuje się kosztowne suwaki i wypychacze kątowe, aby wyeliminować operacje dodatkowe. W programach małoseryjnych postępuje się odwrotnie. Aby ograniczyć koszty początkowe, forma pozostaje prosta, a podcięcia, ciągnienia boczne i otwory o wysokiej precyzji wykonuje się później metodą obróbki CNC.
- Zrezygnuj z form okrawających: Krótkie serie nie uzasadniają zakupu automatycznej formy okrawającej. Wlewy i wypływki usuwa się ręcznie lub standardową obróbką CNC. Nieco dłuższa praca maszyny przy 500 częściach kosztuje znacznie mniej niż dodanie do formy złożonych mechanizmów.
- Krótszy czas realizacji: Prosta forma przyspiesza dostawę. W przypadku form małoseryjnych od zatwierdzenia rysunku do pierwszego strzału mijają zwykle 3–6 tygodni. Prostsze formy P20 mieszczą się w dolnym zakresie, a dodatkowa złożoność wydłuża termin.
Porównanie odlewania małoseryjnego z innymi procesami
Zrozumienie, kiedy odlewanie ciśnieniowe małoseryjne sprawdza się lepiej niż konkurencyjne metody, pomaga uniknąć inwestycji w niewłaściwy proces.
Odlewanie ciśnieniowe małoseryjne a obróbka CNC
Obróbka CNC z litego półfabrykatu świetnie sprawdza się przy prostych prototypach w bardzo małej liczbie sztuk, ale szybko traci opłacalność wraz ze wzrostem wolumenu i złożoności.
- Koszt złożoności: W przypadku części z wewnętrznymi rdzeniami, cienkimi ściankami lub złożonymi krzywiznami zewnętrznymi odlewanie ciśnieniowe jest znacznie bardziej opłacalne.
- Straty materiału: Obróbka skrawaniem pochłania dużo materiału i kosztownego czasu pracy maszyny. Odlewanie ciśnieniowe pozwala uzyskać kształt zbliżony do końcowego w ciągu kilku sekund.
- Gęstość materiału: Obróbka skrawaniem daje zwartą strukturalnie część bez porowatości, co stanowi jej główną przewagę nad odlewaniem.
Odlewanie małoseryjne a obróbka blach
Zespoły wykonywane z blachy, takie jak spawane obudowy lub wsporniki, mogą mieć ogólną geometrię zbliżoną do odlewu, ale trudniej zapewnić ich powtarzalność.
- Jeden element zamiast zespołu: Odlewanie ciśnieniowe łączy wiele cech w jednej części, eliminując spawanie, nitowanie i złożone etapy montażu.
- Powtarzalność: Odlewanie ciśnieniowe zapewnia lepszą powtarzalność wymiarów w setkach części niż ręczne lub zrobotyzowane spawanie.
- Jakość powierzchni: Odlew ma jednolitą, bezszwową powierzchnię estetyczną, trudną do uzyskania w przypadku spawanych połączeń.
Odlewanie małoseryjne a odlewanie w formach piaskowych
Odlewanie w formach piaskowych często wybiera się przy bardzo małych seriach (1–50 części) lub bardzo dużych elementach, ponieważ niemal nie wymaga inwestycji w trwałe oprzyrządowanie.
- Koszty oprzyrządowania: Odlewanie piaskowe wygrywa pod względem początkowego kosztu modelu, ale przy wzroście serii do setek sztuk koszt jednostkowy staje się wyższy.
- Wykończenie powierzchni: Odlewy piaskowe mają chropowatą, teksturowaną powierzchnię. Odlewanie ciśnieniowe zapewnia znacznie gładsze wykończenie, często gotowe do malowania lub powlekania.
- Tolerancje: Odlewy piaskowe mają duże odchyłki wymiarowe i zwykle wymagają intensywnej obróbki końcowej. Odlewanie ciśnieniowe z łatwością zapewnia wąskie tolerancje już po wyjęciu części z formy.
Odlewanie małoseryjne a odlewanie metodą traconego wosku
Odlewanie metodą traconego wosku pozwala uzyskać doskonałe detale powierzchni i stosować materiały specjalne, takie jak stal nierdzewna i tytan, których nie można odlewać ciśnieniowo.
- Dobór materiału: Jeśli część musi być wykonana ze stali, wybierz odlewanie metodą traconego wosku. W przypadku aluminium, cynku lub magnezu lepszym rozwiązaniem jest odlewanie ciśnieniowe.
- Czas cyklu i koszt jednostkowy: Odlewanie metodą traconego wosku jest znane z powolnego, pracochłonnego przebiegu. W programach aluminiowych lub cynkowych powyżej kilkuset sztuk odlewanie ciśnieniowe jest znacznie bardziej ekonomiczne.
Odlewanie małoseryjne a druk 3D
Druk 3D z metalu i żywicy doskonale sprawdza się przy szybkiej weryfikacji geometrii, ale nie odwzorowuje rzeczywistego procesu produkcyjnego.
- Właściwości mechaniczne: Część metalowa wydrukowana w 3D nie odwzorowuje struktury ziaren ani dokładnych właściwości mechanicznych elementu wykonanego metodą wysokociśnieniowego odlewania ciśnieniowego.
- Właściwa kolejność działań: Zespoły inżynieryjne wykorzystują druk 3D na wczesnym etapie, aby sprawdzić dopasowanie montażowe i wykryć kolizje. Po zatwierdzeniu projektu przechodzą do małoseryjnego odlewania ciśnieniowego w celu przeprowadzenia testów funkcjonalnych i produkcji pomostowej.
Moldie: zaufany dostawca usług odlewania ciśnieniowego małoseryjnego i prototypowego
Przejście od produkcji małoseryjnej do pełnej skali nie musi wymagać ogromnej inwestycji początkowej. Moldie wytwarza formy i części do małoseryjnego odlewania ciśnieniowego oraz prototypów, korzystając z własnego zespołu inżynieryjnego i maszyn produkcyjnych. Pomaga to ograniczyć ryzyko finansowe i przyspieszyć wprowadzenie produktu na rynek.
Chcesz ocenić swój projekt? Odwiedź naszą stronę internetową i już dziś poproś o konkurencyjną ofertę!







