
Odlewanie ciśnieniowe w komorze gorącej polega na bezpośrednim wtryskiwaniu ciekłego metalu do formy z wykorzystaniem zintegrowanej komory, dlatego metoda ta dobrze sprawdza się w przypadku stopów o niższej temperaturze topnienia.
Zrozumienie przebiegu procesu, stosowanych materiałów i różnic względem odlewania ciśnieniowego w komorze zimnej wyjaśnia, dlaczego metoda ta jest tak powszechna. Jej zastosowania i budowa maszyny pokazują również, jak nadal kształtuje współczesną produkcję przemysłową.
Przegląd odlewania ciśnieniowego w komorze gorącej
Odlewanie ciśnieniowe w komorze gorącej to proces produkcyjny, w którym ciekły metal jest wtryskiwany pod ciśnieniem do formy, aby uzyskać precyzyjne części. Metoda najlepiej sprawdza się w przypadku metali o niskiej temperaturze topnienia; ceniona jest za szybkość, dokładność i powtarzalne wykończenie powierzchni.
Na czym polega odlewanie ciśnieniowe w komorze gorącej?
W procesie odlewania ciśnieniowego w komorze gorącej układ wtryskowy znajduje się bezpośrednio w piecu z ciekłym metalem. Tłok przepycha metal przez dyszę do stalowej formy, w której materiał krzepnie, przyjmując wymagany kształt. Metoda dobrze sprawdza się przy stopach cynku, magnezu i ołowiu. Metale te szybko się topią i łatwo płyną, dzięki czemu proces jest wydajny i krótki.
W praktyce maszyny z komorą gorącą stosuje się do produkcji małych i średnich części wymagających drobnych detali oraz gładkiej powierzchni, takich jak elementy samochodowe, obudowy urządzeń i złącza elektroniczne.
Najważniejsze zalety odlewania ciśnieniowego w komorze gorącej
Mimo że odlewanie ciśnieniowe w komorze gorącej jest bardziej tradycyjne niż wariant z komorą zimną, nadal pozostaje sprawdzoną metodą. Oferuje wiele korzyści, dzięki którym cieszy się popularnością w produkcji masowej, gdzie kluczowe znaczenie ma stabilność wyników.
Jedną z najważniejszych zalet jest szybkość. Bezpośrednie połączenie układu wtryskowego z ciekłym metalem skraca czas obsługi i cykl produkcyjny.
Kolejną zaletą jest precyzja. Wtrysk pod wysokim ciśnieniem całkowicie wypełnia formę, zapewniając części wysokiej jakości, z ciasnymi tolerancjami i doskonałym wykończeniem powierzchni. Ogranicza to potrzebę dodatkowej obróbki.
Odlewanie ciśnieniowe w komorze gorącej jest też opłacalne przy dużych seriach. Wielokrotne użycie form i krótkie cykle obniżają koszt pojedynczej części. Proces umożliwia również wykonywanie cienkich ścianek i złożonych kształtów, co zmniejsza zużycie materiału.
Metoda zapewnia także powtarzalność. Każdy odlew jest niemal identyczny, co ma kluczowe znaczenie w branżach wymagających wymiennych komponentów.
Ograniczenia odlewania ciśnieniowego w komorze gorącej
Mimo swoich zalet odlewanie ciśnieniowe w komorze gorącej ma pewne ograniczenia. Najważniejsze dotyczy doboru materiału: można stosować wyłącznie metale o niskiej temperaturze topnienia, takie jak cynk i magnez. Stopy o wyższej temperaturze topnienia, na przykład aluminium, nie nadają się do tej metody.
Koszty oprzyrządowania również mogą być wysokie. Formy są trwałe, ale wymagają znacznej inwestycji początkowej, która może nie być uzasadniona przy małych seriach.
Ograniczeniem jest także wielkość części. Maszyny z komorą gorącą najlepiej sprawdzają się przy mniejszych komponentach; produkcja dużych lub ciężkich elementów jest mało efektywna.
Choć wykończenie powierzchni jest zwykle dobre, niektóre części mogą wymagać dodatkowej lekkiej obróbki w celu usunięcia wypływek lub ostrych krawędzi powstałych podczas odlewania.
Główne elementy maszyn do odlewania ciśnieniowego w komorze gorącej
Maszyna do odlewania ciśnieniowego w komorze gorącej składa się z kilku współpracujących elementów, które szybko i precyzyjnie wtryskują ciekły metal do formy. Każdy z nich odpowiada za kontrolę temperatury, ciśnienia lub przepływu metalu, zapewniając powtarzalne odlewy.
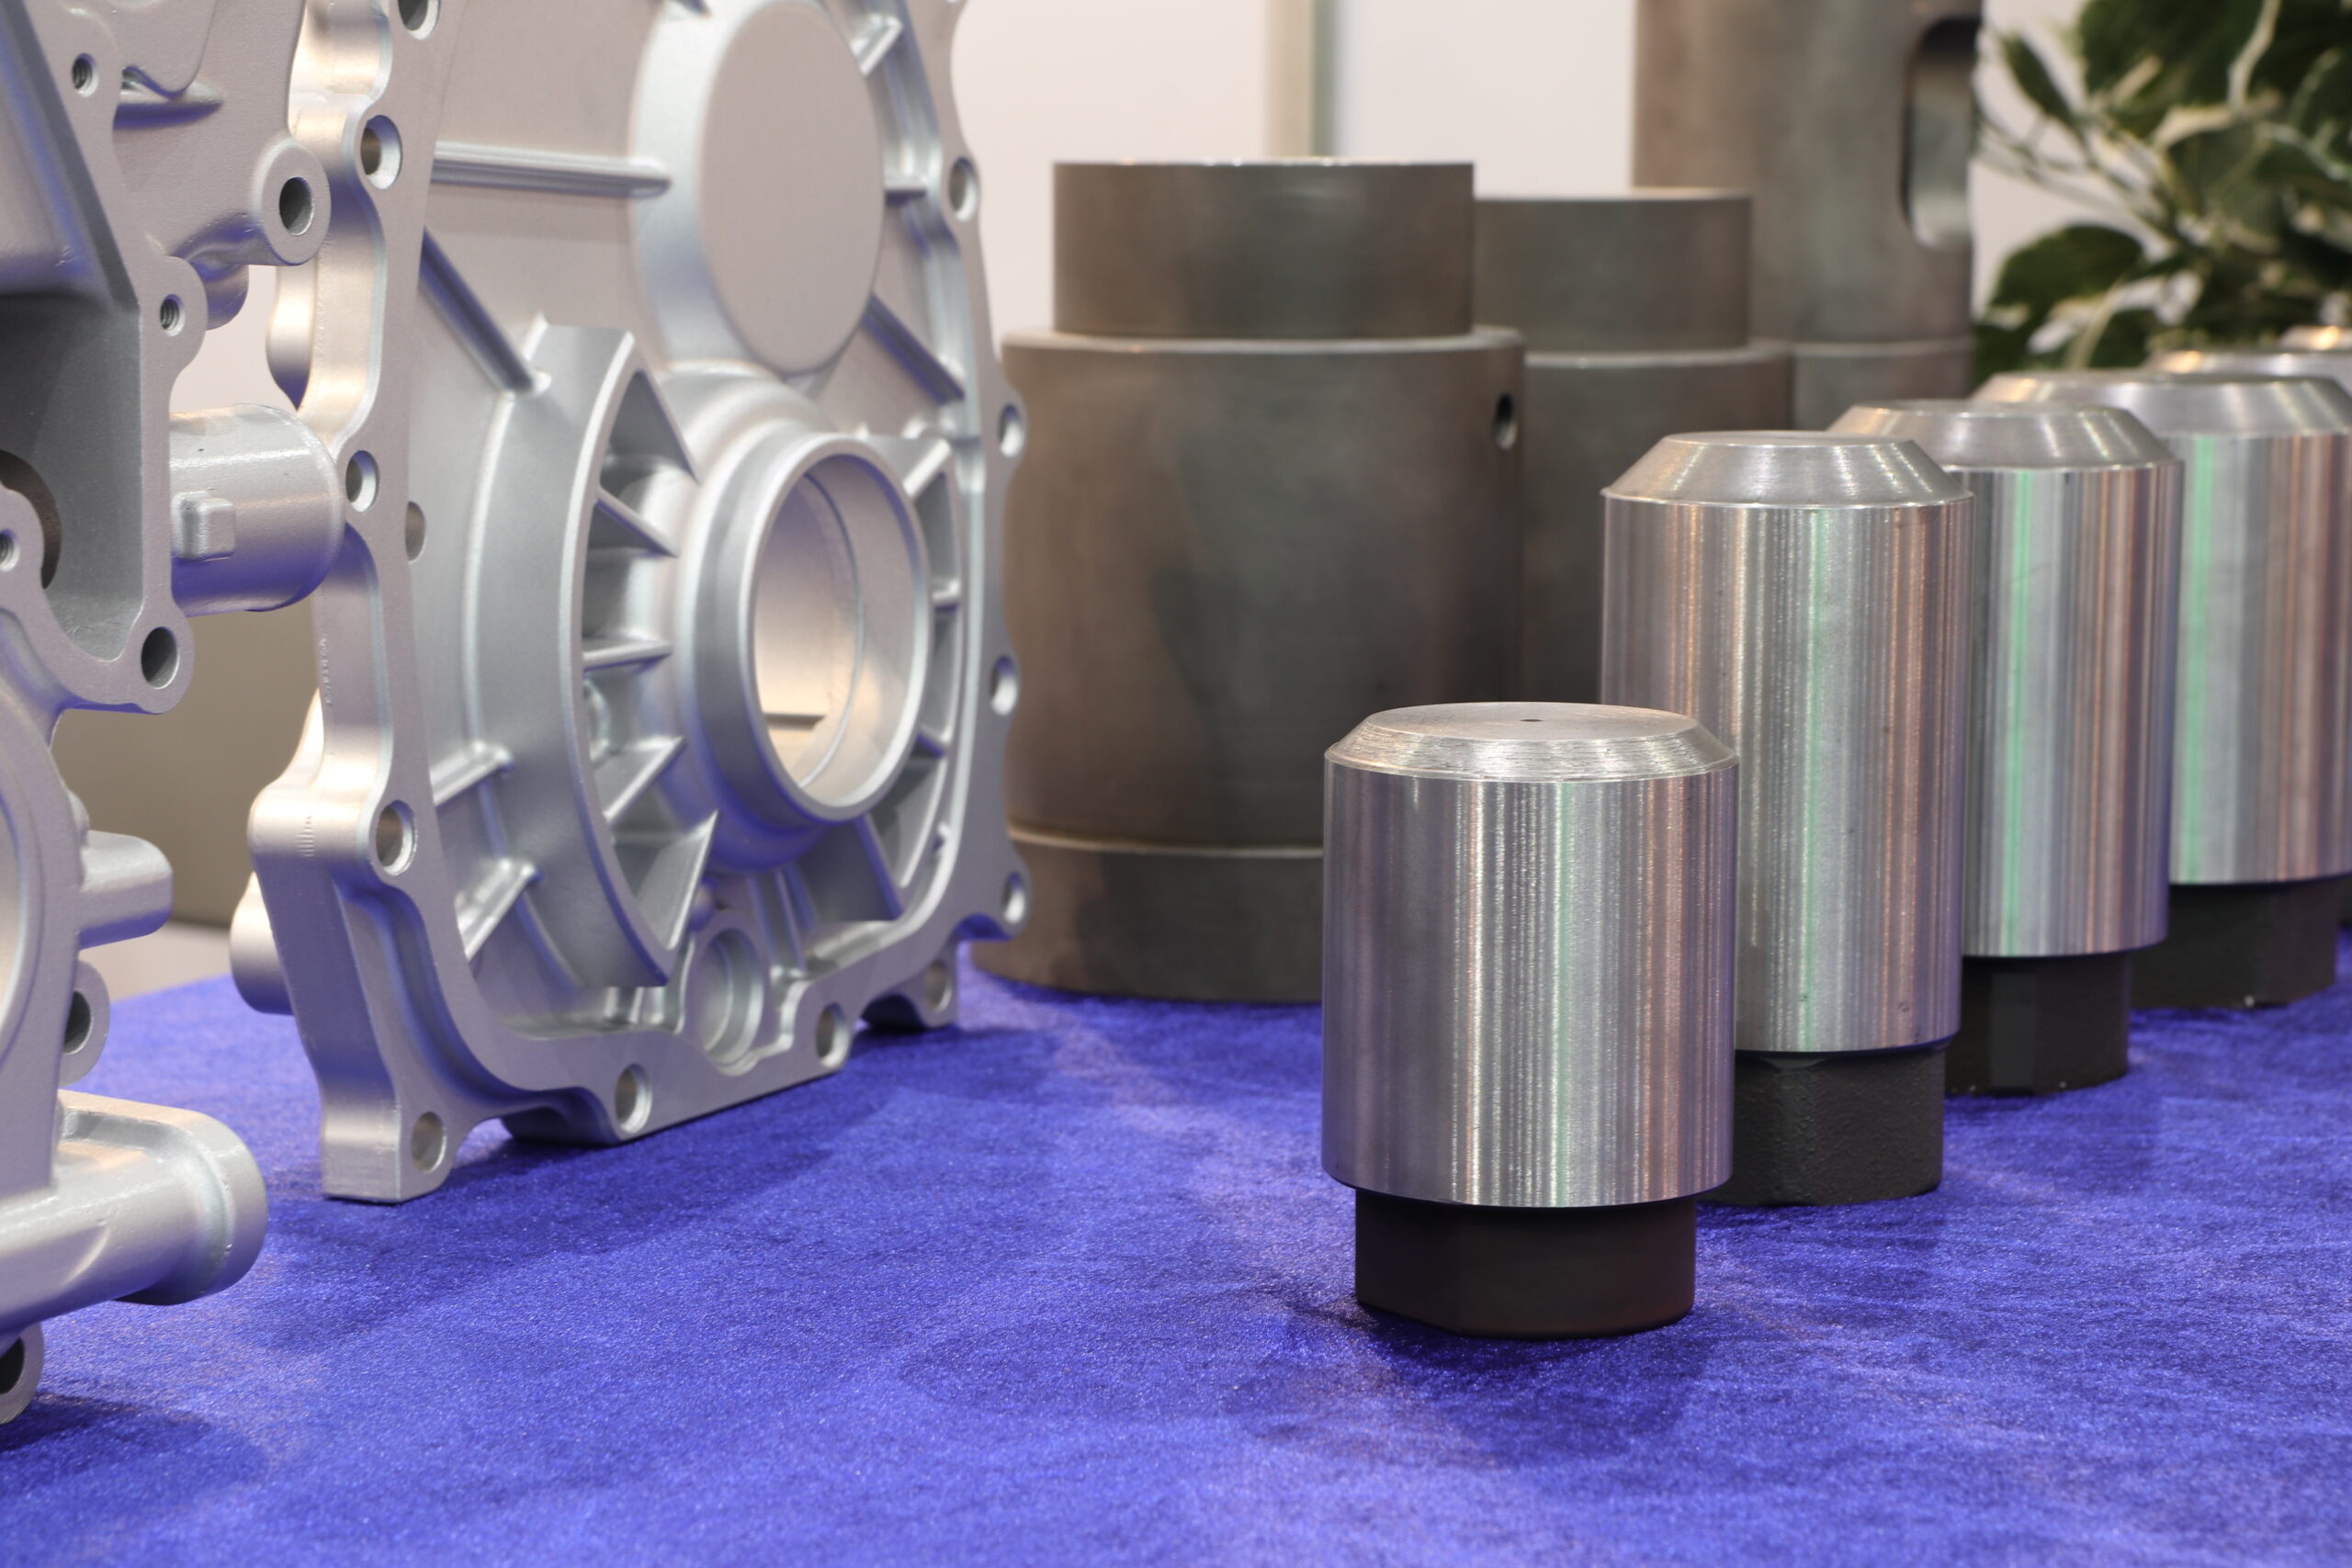
Komora gorąca i piec
Komora gorąca przechowuje ciekły metal i utrzymuje jego stabilną temperaturę na potrzeby odlewania. Jest bezpośrednio połączona z piecem, który topi stop i utrzymuje go w stanie ciekłym. W porównaniu z zewnętrznym układem topienia takie rozwiązanie ogranicza liczbę czynności transportowych i skraca cykl.
Piec jest zwykle wbudowany w maszynę do odlewania ciśnieniowego. Jego wyłożenie z materiału żaroodpornego wytrzymuje stały kontakt z ciekłym cynkiem, magnezem i innymi stopami o niskiej temperaturze topnienia.
Kluczową zaletą jest stała dostępność ciekłego metalu w maszynie. Umożliwia to szybsze cykle wtrysku i ogranicza ryzyko zanieczyszczenia lub utraty temperatury podczas przelewania.
Mechanizm tłoka i łabędziej szyi
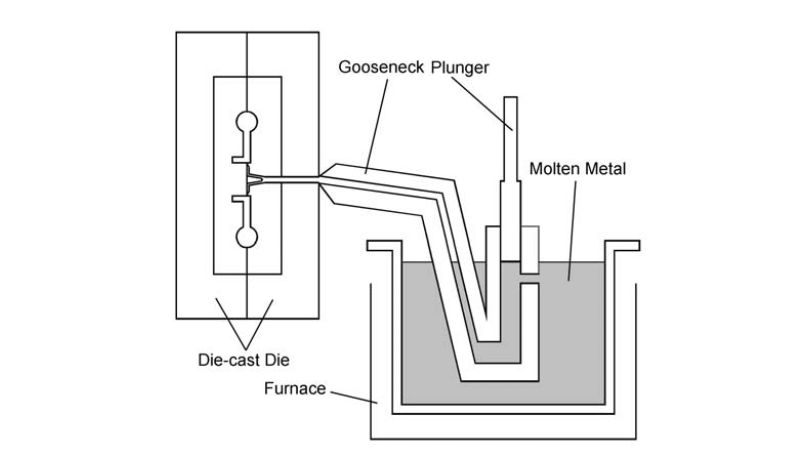
Mechanizm tłoka i łabędziej szyi dostarcza ciekły metal z komory gorącej do gniazda formy. Łabędzia szyja to kanał rurowy łączący komorę z formą; jest zanurzona w ciekłym metalu, co zapewnia jego bezpośredni dopływ.
Tłok porusza się wewnątrz łabędziej szyi. Po uruchomieniu wypycha ciekły metal w górę przez dyszę pod kontrolowanym ciśnieniem. Ruch musi być precyzyjny, aby uniknąć wad, takich jak uwięzione powietrze lub niepełne wypełnienie.
Różne stopy mogą wymagać regulacji prędkości i ciśnienia tłoka. Na przykład przy cynku często stosuje się większą prędkość wtrysku, aby metal wypełnił cienkie fragmenty formy, zanim przedwcześnie zakrzepnie.
Forma i jej gniazdo
Forma to hartowane stalowe narzędzie nadające odlewowi końcowy kształt. Składa się z dwóch połówek: stałej, przymocowanej do maszyny, oraz ruchomej, która otwiera się i zamyka w każdym cyklu.
Gniazdo formy to pusta przestrzeń określająca geometrię odlewu. Należy je starannie zaprojektować, uwzględniając skurcz, drogi przepływu metalu i wymagania dotyczące wypychania.
W formie często umieszcza się kanały chłodzące, aby regulować temperaturę i tempo krzepnięcia. Właściwe chłodzenie zapobiega wadom, takim jak paczenie i nierówności powierzchni, a także wydłuża trwałość formy w produkcji wielkoseryjnej.
Przebieg odlewania ciśnieniowego w komorze gorącej
Proces wykorzystuje zintegrowany piec i układ wtryskowy, aby obsługiwać ciekły metal bezpośrednio w maszynie. Kontrolowane ciśnienie szybko wypełnia formę, umożliwiając produkcję części o powtarzalnych kształtach, gładkich powierzchniach i krótkich cyklach.
Proces krok po kroku
Odlewanie ciśnieniowe w komorze gorącej rozpoczyna się od zgromadzenia ciekłego metalu w podłączonym piecu. Piec utrzymuje stabilną temperaturę metalu i przygotowuje go do wtrysku.
Mechanizm zwany „łabędzią szyją” pobiera ciekły metal do cylindra. Gdy cylinder jest pełny, tłok przepycha metal przez dyszę do gniazda formy.
Forma z hartowanej stali nadaje kształt przepływającemu metalowi. Po wypełnieniu gniazda materiał zaczyna stygnąć i twardnieć wewnątrz formy.
Gdy krzepnięcie osiągnie stabilny etap, forma się otwiera. Wypychacze usuwają gotowy odlew. Następnie cykl wraca do początku i rozpoczyna się produkcja kolejnej części.
Rola ciśnienia i krzepnięcia
Ciśnienie ma kluczowe znaczenie, ponieważ pozwala ciekłemu metalowi wypełnić całe gniazdo formy. Bez odpowiedniej siły metal nie dotarłby do cienkich ścianek ani drobnych detali.
Typowe ciśnienie wtrysku wynosi od 1 500–4 500 psi i zależy od stopu oraz wielkości części. Ciśnienie zapobiega powstawaniu pęcherzy powietrza i poprawia wykończenie powierzchni.
Krzepnięcie zachodzi pod ciśnieniem. Ogranicza to skurcz i zwiększa wytrzymałość gotowego odlewu. Równomierne chłodzenie jest ważne, ponieważ nierównomierne krzepnięcie może powodować wady, takie jak paczenie lub porowatość.
Forma często zawiera kanały chłodzące, które regulują tempo krzepnięcia metalu. Równowaga między ciśnieniem a chłodzeniem pozwala spełnić wymagania wymiarowe i mechaniczne.
Czas cyklu i wydajność
Jedną z głównych zalet odlewania ciśnieniowego w komorze gorącej jest krótki cykl. Ponieważ piec jest wbudowany w maszynę, ciekły metal jest stale dostępny do kolejnego wtrysku.
Typowy czas cyklu wynosi od 15 to 60 seconds, w zależności od złożoności i wielkości części. Dzięki temu metoda nadaje się do wielkoseryjnej produkcji małych i średnich elementów.
Wydajność zwiększa również ograniczenie transportu. Operatorzy nie muszą przenosić ciekłego metalu między maszynami, co obniża zużycie energii i poprawia bezpieczeństwo.
Proces najlepiej sprawdza się przy stopach o niskiej temperaturze topnienia, takich jak cynk, cyna i magnez. Szybciej się nagrzewają i chłodzą niż metale o wysokiej temperaturze topnienia, co skraca cykle.
Zastosowania w przemyśle
Odlewanie ciśnieniowe w komorze gorącej umożliwia produkcję precyzyjnych części metalowych, w których liczą się szybkość, powtarzalność i gładkie wykończenie powierzchni. Najlepiej sprawdza się w przypadku stopów o niskiej temperaturze topnienia, dlatego jest często wybierane w branżach prowadzących produkcję wielkoseryjną i wymagających stabilnej dokładności wymiarowej.
Elementy samochodowe
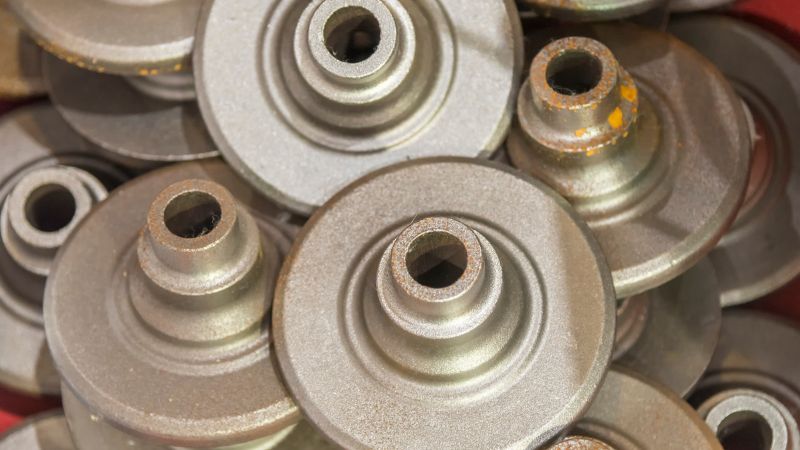
W branży motoryzacyjnej odlewanie ciśnieniowe w komorze gorącej służy do wytwarzania małych i średnich części ze stopów cynku i magnezu. Metale te umożliwiają uzyskanie cienkich ścianek i złożonych kształtów przy zachowaniu wytrzymałości oraz niewielkiej masy.
Do typowych części należą obudowy gaźników, skrzynie przekładniowe, wsporniki i elementy silnika. Dzięki ciasnym tolerancjom części dobrze pasują i prawidłowo działają w układach o wysokich wymaganiach.
Gładka powierzchnia ogranicza potrzebę dodatkowej obróbki. Zmniejsza to koszty przy zachowaniu wysokiej wydajności produkcji. Ponieważ branża motoryzacyjna wymaga zarówno dokładności, jak i trwałości, odlewanie w komorze gorącej zapewnia efektywną równowagę między jakością a wielkością produkcji.
Elektronika użytkowa i obudowy elektryczne
Producenci elektroniki wykorzystują odlewanie ciśnieniowe w komorze gorącej do produkcji kompaktowych obudów i osłon. Często stosuje się stopy cynku, ponieważ zapewniają wytrzymałość, a jednocześnie umożliwiają wykonanie cienkich ścianek i drobnych detali.
Przykłady obejmują ramki smartfonów, zawiasy laptopów, złącza i obudowy ochronne. Części te muszą być dokładne wymiarowo, aby pasowały do wrażliwych zespołów elektronicznych bez szczelin i niewspółosiowości.
Proces zapewnia również czyste wykończenie powierzchni, ważne zarówno dla funkcji, jak i wyglądu. Obudowy elektryczne, na przykład obudowy przełączników i małe elementy silników, korzystają z odporności materiału na zużycie oraz właściwości ekranujących.
Inne zastosowania przemysłowe
Poza motoryzacją i elektroniką odlewanie ciśnieniowe w komorze gorącej służy branżom, które potrzebują trwałych komponentów z metali o niskiej temperaturze topnienia w dużych ilościach. Wyroby metalowe, takie jak klamki, zamki i części urządzeń AGD , często powstają tą metodą ze względu na jej wydajność.
Stosuje się ją również do produkcji części cynkowych odlewanych ciśnieniowo , takich jak obudowy pomp i precyzyjne złącza. Wymagają one powtarzalnej dokładności wymiarowej, aby działać niezawodnie.
W aparaturze pomiarowej i maszynach metoda ta pozwala wytwarzać koła zębate, dźwignie i obudowy, w których powtarzalność i gładkie wykończenie ograniczają dodatkową obróbkę. Jest praktycznym wyborem dla producentów, którym zależy na kontroli kosztów i niezawodnych wynikach.
Najczęściej zadawane pytania
Jakie metale najczęściej przetwarza się w maszynach z komorą gorącą?
Metodę stosuje się głównie do cynku, magnezu i innych stopów o niskiej temperaturze topnienia. Metale te łatwo wypełniają formy i szybko krzepną, dlatego dobrze nadają się do tego procesu. Zwykle unika się aluminium i stopów miedzi ze względu na ich wyższe temperatury topnienia.
Czy odlewanie ciśnieniowe w komorze gorącej nadaje się do metali o wysokiej temperaturze topnienia?
Nie. Metoda nie nadaje się do metali o wysokiej temperaturze topnienia, takich jak aluminium, mosiądz czy stal. Stały kontakt układu wtryskowego z ciekłym metalem o takiej temperaturze uszkodziłby urządzenie. W przypadku tych materiałów preferuje się odlewanie w komorze zimnej.
Jakie wady często występują przy odlewaniu ciśnieniowym w komorze gorącej?
Typowe wady to porowatość, niedolewy i skazy powierzchni. Często wynikają z uwięzionego powietrza, niepełnego wypełnienia formy lub niewłaściwej kontroli temperatury. Uważne monitorowanie procesu pomaga ograniczyć ich występowanie.







