
Nozioni di base sulla tornitura CNC
La tornitura CNC è un processo produttivo sottrattivo che rimuove materiale da un pezzo in rotazione. A differenza dei torni manuali, la tornitura CNC utilizza programmi informatici per controllare gli utensili da taglio con estrema precisione.
Il materiale grezzo viene bloccato in un mandrino e fatto ruotare ad alta velocità. Mentre ruota, gli utensili avanzano sul pezzo asportando il materiale superfluo.
Il computer controlla con precisione posizione, velocità e percorso degli utensili. Ciò consente di creare forme cilindriche complesse con tolleranze ristrette.
La maggior parte delle operazioni di tornitura CNC viene eseguita su macchine chiamate torni. I torni CNC moderni possono svolgere più operazioni in un unico piazzamento, tra cui tornitura, alesatura, foratura e filettatura.
Differenze tra tornitura e fresatura CNC
La tornitura e la fresatura CNC sono entrambe lavorazioni sottrattive, ma funzionano in modo diverso. Nella tornitura ruota il pezzo mentre l’utensile resta relativamente fermo; nella fresatura ruota l’utensile mentre il pezzo è fermo.
La tornitura è ideale per componenti cilindrici simmetrici rispetto a un asse centrale. La fresatura è più adatta a superfici piane, scanalature e profili sagomati.
Per i componenti cilindrici, la tornitura è in genere più rapida della fresatura. Quest’ultima offre però maggiore flessibilità per forme geometriche complesse e non simmetriche.
Una differenza fondamentale è che la tornitura può raggiungere il materiale solo dal diametro esterno, dal diametro interno o dalla faccia del pezzo in rotazione. La fresatura può lavorare da più angolazioni.
Materiali comuni per la tornitura CNC
La tornitura CNC è compatibile con molti materiali, per soddisfare esigenze applicative diverse:
Metalli:
- Alluminio (facile da lavorare, leggero)
- Acciaio (diversi gradi per resistenza e durata)
- Acciaio inossidabile (resistenza alla corrosione)
- Ottone (buona conducibilità elettrica)
- Titanio (rapporto resistenza/peso)
Plastiche:
- Delrin/acetale (resistenza all’usura)
- Nylon (tenacità e flessibilità)
- PEEK (applicazioni ad alta temperatura)
- Policarbonato (resistenza agli urti)
La scelta dipende dai requisiti del componente in termini di resistenza, peso, costo e ambiente operativo. Materiali più morbidi, come alluminio e plastiche, in genere si lavorano più rapidamente e usurano meno gli utensili rispetto a materiali più duri come acciaio inossidabile o titanio.
Durezza, duttilità e proprietà termiche del materiale influenzano velocità di taglio, scelta dell’utensile e necessità di raffreddamento durante la tornitura.
Operazioni di tornitura CNC
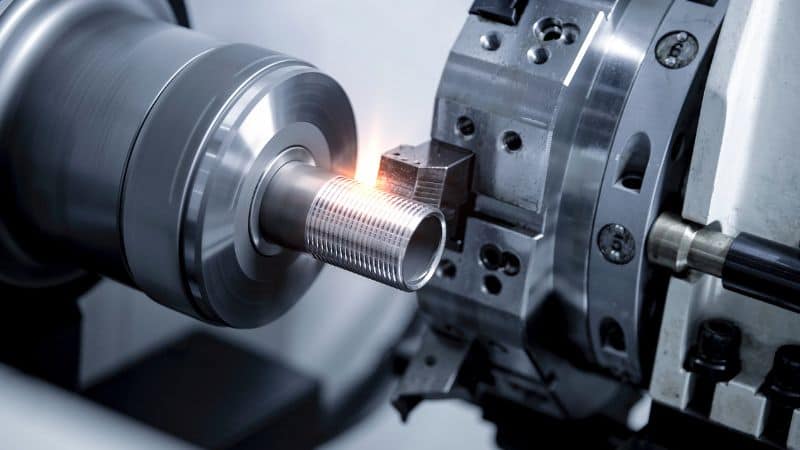
I torni CNC eseguono molte operazioni per modellare componenti metallici. Ogni operazione utilizza utensili e tecniche specifici per creare filetti, fori e finiture superficiali.
Sfacciatura, filettatura e alesatura
La sfacciatura crea una superficie piana sull’estremità del pezzo. Per ottenere un’estremità perfettamente ortogonale sul componente cilindrico, l’utensile attraversa il materiale in rotazione asportando uno strato sottile. L’operazione assicura il corretto accoppiamento dei componenti negli assiemi.
La filettatura taglia scanalature elicoidali per creare viti o fori filettati. Si possono realizzare filettature metriche, imperiali o personalizzate. L’utensile avanza a velocità precisa mentre il pezzo ruota, producendo filetti uniformi.
L’alesatura allarga e rifinisce i fori esistenti. Migliora la precisione del diametro e crea superfici interne lisce. Gli utensili raggiungono le cavità e asportano materiale con precisione elevata, spesso ottenendo tolleranze di 0.001 pollici o migliori.
Zigrinatura e foratura
La zigrinatura crea motivi in rilievo sulla superficie per migliorare la presa. Per realizzare impugnature antiscivolo o rotelle, gli utensili premono sul materiale in rotazione formando disegni a rombo o lineari. Il processo deforma il materiale senza asportarlo.
La foratura crea buchi nel pezzo mediante punte rotanti. I torni CNC possono realizzare fori perfettamente centrati perché il pezzo ruota mentre la punta, ferma, avanza. Cambiando punta si ottengono diametri diversi.
La macchina regola automaticamente velocità e avanzamento in base al materiale e al diametro del foro. Per migliorare il risultato, spesso utilizza la foratura a intermittenza: la punta si ritrae periodicamente per evacuare trucioli e prevenire il surriscaldamento.
Troncatura e scanalatura
La troncatura separa le sezioni finite dal pezzo. L’utensile avanza verso l’asse centrale mentre il materiale ruota, creando un canale stretto fino alla separazione. Spesso conclude il lavoro rimuovendo il componente finito.
La scanalatura crea canali, incavi o fessure. Le scanalature possono servire per O-ring, anelli elastici o dettagli decorativi. Gli utensili sono disponibili in varie larghezze e forme per soddisfare requisiti specifici.
Entrambe le operazioni richiedono attenzione a velocità di taglio e raffreddamento: il calore eccessivo può danneggiare utensili e pezzi.
Il programma CNC di solito riduce la velocità di rotazione e aumenta il flusso di refrigerante durante queste operazioni, per mantenere la qualità e prolungare la vita dell’utensile.
Macchine per tornitura CNC
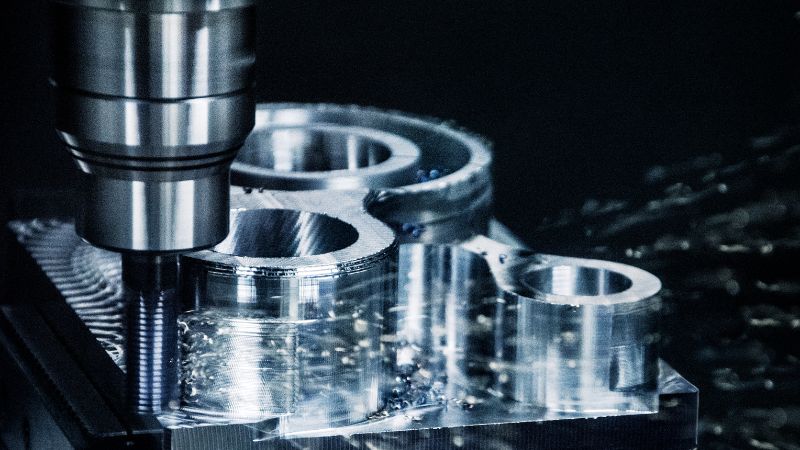
I torni CNC sono macchine specializzate che eseguono la tornitura tramite controllo computerizzato. Bloccano e ruotano i pezzi mentre gli utensili asportano materiale per creare la forma desiderata.
Tipi di torni CNC
Torni orizzontali sono i più comuni. Bloccano il pezzo orizzontalmente e sono ideali per componenti cilindrici lunghi. Si trovano in molte officine che svolgono normali lavori di tornitura.
Torni verticali posizionano il pezzo verticalmente. Sono indicati per componenti grandi e pesanti, difficili da sostenere in orizzontale, e particolarmente adatti a diametri ampi.
Torni di tipo svizzero sono progettati per componenti piccoli e precisi. Lavorano particolari minuti con estrema accuratezza e sono ideali per dispositivi medicali e componenti di orologi.
Torni multiasse consentono il movimento su 4 o 5 assi. Permettono di realizzare geometrie complesse in un solo piazzamento, riducendo i tempi di movimentazione e migliorando la precisione.
Caratteristiche principali dei centri di tornitura CNC
Sistemi a torretta ospitano più utensili da taglio, che possono essere ruotati rapidamente in posizione. È possibile programmare cambi utensile automatici, riducendo i tempi tra le operazioni.
Utensili motorizzati consentono a utensili rotanti, come punte e frese, di lavorare il pezzo mentre è bloccato. Permettono di completare componenti complessi senza trasferirli a un’altra macchina.
Raccoglitori di pezzi raccolgono i componenti finiti durante il distacco, migliorando la produttività e consentendo alla macchina di operare in continuo senza l’intervento dell’operatore.
Sistemi di controllo variano per complessità e capacità. I controlli moderni offrono interfacce intuitive, simulazione e connettività di rete per monitorare la produzione da remoto.
Alimentatori automatici di barre forniscono nuovo materiale quando necessario. Questa automazione permette di far funzionare la macchina a lungo, talvolta senza presidio durante la notte.
Programmazione della tornitura CNC
La programmazione è il cuore della tornitura CNC. Indica alla macchina come muoversi per realizzare il pezzo e controlla tutto, dalla velocità di taglio alla scelta dell’utensile.
Comprendere il codice G
Il codice G è il linguaggio delle macchine per tornitura CNC: un insieme di istruzioni che specifica le operazioni e i movimenti. Ogni riga rappresenta un’azione o uno spostamento.
Tra i codici G comuni per la tornitura:
- G00: Posizionamento rapido
- G01: Interpolazione lineare (taglio in linea retta)
- G02/G03: Interpolazione circolare (creazione di archi)
- G70: Ciclo di finitura
- G71: Ciclo di sgrossatura al tornio
- G73: Ciclo di ripetizione del profilo
Scrivere il codice G equivale a preparare una guida passo per passo per la macchina. Ogni comando include coordinate che indicano all’utensile dove spostarsi.
Non è necessario memorizzare tutti i codici G: le interfacce delle macchine moderne semplificano la programmazione.
Software CAM per la tornitura CNC
Il software CAM (Computer-Aided Manufacturing) ha rivoluzionato la programmazione della tornitura CNC. Invece di scrivere manualmente il codice G, è possibile generarlo automaticamente.
Il processo funziona così:
- Importa il modello 3D nel software CAM
- Seleziona le operazioni da eseguire
- Scegli gli utensili e i parametri di taglio
- Il software genera il codice G
Tra i software CAM diffusi per la tornitura figurano Mastercam, Fusion 360 ed ESPRIT. Questi programmi simulano il taglio prima dell’invio del codice alla macchina.
La simulazione è fondamentale: permette di individuare potenziali problemi prima del taglio vero e proprio, risparmiando tempo e materiale. Mostra con precisione i movimenti dell’utensile e consente di apportare le modifiche necessarie.
Applicazioni della tornitura CNC
La tornitura CNC realizza componenti cilindrici di precisione per molti settori. È particolarmente adatta ai pezzi che richiedono alta accuratezza e qualità costante in applicazioni critiche.
Componenti aerospaziali e automobilistici
Nel settore aerospaziale, la tornitura CNC produce componenti di motori, alberi e elementi di fissaggio che devono rispettare rigorosi standard di sicurezza. Devono avere equilibrio e precisione perfetti per resistere a condizioni estreme. I componenti torniti CNC si trovano nei motori a reazione, nei carrelli di atterraggio e nei sistemi di controllo.
Nella produzione automobilistica, la tornitura CNC realizza componenti essenziali come alberi di trasmissione, pistoni e parti dei freni. Il processo assicura dimensioni esatte per il corretto funzionamento dei veicoli.
Vantaggi per questi settori:
- Uniformità su migliaia di componenti identici
- Durata grazie alla scelta precisa dei materiali
- Riduzione del peso eliminando materiale superfluo
I costruttori automobilistici utilizzano la tornitura CNC sia per lo sviluppo di prototipi sia per la produzione di massa di componenti che richiedono tolleranze ristrette.
Dispositivi e apparecchiature medicali
La tornitura CNC è fondamentale per i dispositivi medicali, dove la precisione può salvare vite. I componenti torniti CNC si trovano in strumenti chirurgici, impianti e apparecchiature diagnostiche.
Tra le applicazioni medicali comuni:
- Viti ossee e impianti dentali
- Componenti per apparecchiature di risonanza magnetica e tomografia computerizzata
- Strumenti chirurgici con caratteristiche complesse
- Componenti di precisione per pompe e monitor medicali
I materiali biocompatibili utilizzati, come titanio e acciaio inossidabile di grado medicale, rendono i componenti sicuri per il corpo umano.
La tornitura CNC assicura un controllo qualità costante, fondamentale nella produzione medicale, dove anche piccole variazioni possono influire sui risultati per i pazienti. La precisione delle macchine moderne le rende ideali per creare superfici lisce e lucidate, necessarie per i dispositivi impiantabili.
Controllo qualità nella tornitura CNC
Il controllo qualità è essenziale per garantire che i componenti rispettino le specifiche e funzionino come previsto. Procedure adeguate prevengono errori costosi e favoriscono la soddisfazione del cliente.
Tolleranze e finitura superficiale
Nella tornitura CNC, le tolleranze indicano la variazione dimensionale accettabile del componente finito. I valori tipici vanno da ±0.005″ per lavorazioni standard a ±0.0005″ per applicazioni di precisione.
La finitura superficiale si misura con valori Ra (rugosità media): più basso è il valore, più liscia è la superficie. La tornitura CNC può ottenere finiture da 32 Ra per tagli di sgrossatura a 8 Ra o migliori con passate di finitura.
Le specifiche devono indicare chiaramente tolleranze e finiture richieste. In questo modo il tornitore può programmare correttamente il tornio CNC.
I moderni centri di tornitura CNC mantengono tolleranze ristrette durante tutta la produzione: questa costanza è un vantaggio chiave rispetto alla tornitura manuale.
Metodi di ispezione e garanzia della qualità
I componenti torniti vengono verificati con diversi metodi. Gli strumenti comuni comprendono:
- Micrometri e calibri per i controlli dimensionali
- Rugosimetri per verificare la finitura
- Macchine di misura a coordinate (CMM) per convalidare geometrie complesse
L’ispezione del primo articolo è una prassi standard: il primo pezzo viene controllato accuratamente prima di avviare la produzione completa, così da individuare per tempo eventuali problemi.
Il controllo statistico di processo (SPC) monitora la qualità durante la produzione. Le misure dei campioni vengono registrate per individuare tendenze prima che diventino problemi.
I sistemi di tastatura della macchina possono effettuare misurazioni durante la lavorazione, automatizzando i controlli e consentendo regolazioni in tempo reale.
Comunica chiaramente i requisiti di qualità all’officina, affinché applichi metodi di ispezione adeguati.







