
Che cosa sono la pressofusione e le finiture superficiali?
La pressofusione è un metodo diffuso per creare componenti metallici dettagliati e precisi, utilizzato in numerosi settori.
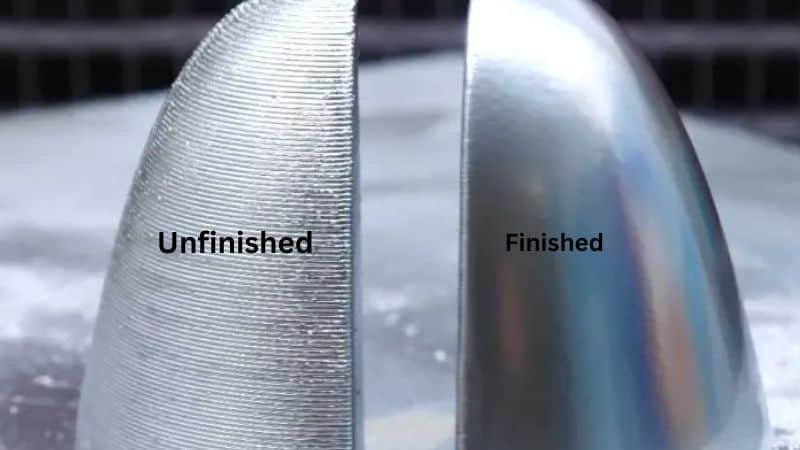
Dopo la pressofusione entrano in gioco le finiture superficiali: rappresentano il tocco finale che migliora la qualità e l’aspetto del metallo. Una finitura appropriata può rendere il prodotto più gradevole e aumentarne la durata.
Per la finitura superficiale sono disponibili diverse opzioni. È possibile aggiungere una texture oppure lucidare il pezzo per renderlo brillante. Ogni scelta influisce sull’aspetto finale, sulla durata e sulle prestazioni dei componenti pressofusi. Alcune finiture offrono anche vantaggi aggiuntivi, come una migliore resistenza alla corrosione.
Perché le finiture superficiali sono fondamentali?
- Estetica: una buona finitura rende il prodotto più gradevole.
- Funzionalità: la finitura giusta può migliorare le prestazioni.
- Protezione: spesso le finiture proteggono dall’usura.
Opzioni comuni di finitura superficiale nella pressofusione
Finitura meccanica
La finitura meccanica comprende metodi fisici che modificano la topografia superficiale dei componenti pressofusi senza alterarne la composizione chimica. Questi processi mirano soprattutto a migliorare la levigatezza e la precisione dimensionale della superficie e a prepararla per trattamenti successivi.
Rettifica
La rettifica utilizza mole o nastri abrasivi per rimuovere il materiale in eccesso dalla superficie pressofusa. Consente di ottenere elevata precisione e levigatezza ed è ideale per componenti che richiedono tolleranze ristrette e qualità superficiale superiore.
- Vantaggi:
- Elevata precisione dimensionale.
- Finitura superficiale liscia.
- Rimozione efficace delle irregolarità superficiali.
- Svantaggi:
- Consumo energetico elevato.
- Se non controllata correttamente, può causare microcricche.
Lucidatura
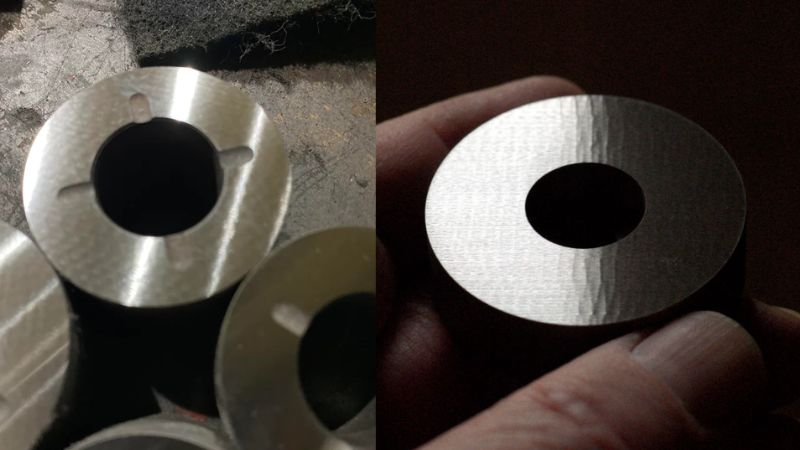
La lucidatura utilizza materiali abrasivi per ottenere una superficie brillante e riflettente. È comune per scopi estetici o quando si desidera ridurre l’attrito.
- Vantaggi:
- Aspetto più gradevole grazie alla finitura brillante.
- Migliore lubrificazione superficiale.
- Rimozione di piccoli difetti superficiali.
- Svantaggi:
- Processo che richiede molto tempo.
- Non adatto a tutti i materiali pressofusi.
Sbavatura
La sbavatura rimuove bordi taglienti e bave generati dalla pressofusione. Migliora la sicurezza e la funzionalità dei componenti e prepara la superficie alle finiture successive.
- Vantaggi:
- Maggiore sicurezza grazie alla rimozione dei bordi taglienti.
- Migliore accoppiamento e assemblaggio dei componenti.
- Prevenzione della corrosione mediante la rimozione dei residui intrappolati.
- Svantaggi:
- La fase aggiuntiva aumenta i tempi di produzione.
- Sono necessari operatori esperti per garantire risultati uniformi.
Granigliatura
La granigliatura proietta particelle abrasive ad alta velocità per pulire e levigare le superfici pressofuse. Crea inoltre una texture uniforme, che può migliorare l’adesione dei rivestimenti applicati successivamente.
- Vantaggi:
- Pulizia e preparazione superficiale efficaci.
- Texture uniforme per una migliore adesione dei rivestimenti.
- Rimozione di contaminanti e ossidazione superficiale.
- Svantaggi:
- Se non controllata correttamente, può generare tensioni superficiali.
- Richiede attrezzature specializzate e misure di sicurezza.
Finitura chimica
La finitura chimica modifica le proprietà superficiali dei getti mediante reazioni chimiche. Questi processi sono essenziali per aumentare la resistenza alla corrosione, migliorare l’adesione e preparare le superfici a trattamenti successivi.
Anodizzazione
L’anodizzazione è un processo elettrochimico che ispessisce lo strato naturale di ossido sulle superfici pressofuse in alluminio, migliorando resistenza alla corrosione e durezza superficiale. Consente inoltre la colorazione e offre un’ampia scelta cromatica.
- Vantaggi:
- Maggiore resistenza alla corrosione e all’usura.
- Maggiore durezza superficiale.
- Possibilità di aggiungere colori decorativi.
- Svantaggi:
- Limitata a spessori specifici.
- Richiede un controllo preciso dei parametri di processo.
Rivestimenti di conversione chimica (CCC)
I processi CCC prevedono l’immersione dei componenti pressofusi in bagni chimici per formare uno strato protettivo. Tra i trattamenti più comuni figurano i rivestimenti al cromato e al fosfato, che migliorano la resistenza alla corrosione e l’adesione della vernice.
- Vantaggi:
- Maggiore protezione dalla corrosione.
- Migliore adesione di vernici e altri rivestimenti.
- Più convenienti di alcuni metodi alternativi.
- Svantaggi:
- Problemi ambientali, soprattutto con i rivestimenti a base di cromati.
- Miglioramento estetico limitato.
Passivazione
La passivazione è un trattamento chimico che rimuove ferro libero e altri contaminanti dalla superficie, migliorando la resistenza alla corrosione. È comunemente utilizzata per componenti pressofusi in acciaio inossidabile.
- Vantaggi:
- Migliore resistenza alla corrosione.
- Impatto minimo sulle tolleranze dimensionali.
- Disponibilità di opzioni ecocompatibili.
- Svantaggi:
- Limitata ai materiali che formano uno strato protettivo di ossido.
- Richiede una manipolazione corretta dei prodotti chimici.
Finitura termica
La finitura termica applica calore per modificare la microstruttura e le caratteristiche superficiali dei componenti pressofusi. Questi trattamenti migliorano proprietà meccaniche, distribuzione delle tensioni e integrità superficiale.
Trattamento termico
Trattamenti come ricottura, tempra e rinvenimento vengono utilizzati per alleviare le tensioni interne, aumentare la duttilità e migliorare la resistenza meccanica.
- Vantaggi:
- Proprietà meccaniche migliorate.
- Maggiore stabilità dimensionale.
- Riduzione delle tensioni residue dovute alla pressofusione.
- Svantaggi:
- Richiede un controllo preciso della temperatura.
- Se non gestita correttamente, può causare ossidazione superficiale.
Rinvenimento
Il rinvenimento consiste nel riscaldare nuovamente i componenti pressofusi a una temperatura specifica e poi raffreddarli, per ottenere le proprietà meccaniche desiderate senza compromettere l’integrità superficiale.
- Vantaggi:
- Equilibra durezza e tenacità.
- Riduce la fragilità.
- Aumenta la durata complessiva.
- Svantaggi:
- La fase di lavorazione aggiuntiva allunga i tempi di produzione.
- Richiede un monitoraggio attento per evitare un rinvenimento eccessivo.
Rivestimenti e vernici
L’applicazione di rivestimenti e vernici è un metodo diffuso per migliorare sia l’estetica sia le prestazioni funzionali dei getti pressofusi. Questi trattamenti offrono colore, protezione e proprietà specifiche in base all’applicazione.
Verniciatura a polvere
La verniciatura a polvere applica una vernice secca in polvere sulla superficie pressofusa, poi polimerizzata a caldo per formare una finitura durevole. Offre un’eccellente protezione da corrosione, scheggiature e scolorimento.
- Vantaggi:
- Ampia scelta di colori e finiture.
- Durata superiore e resistenza agli agenti ambientali.
- Meno scarti rispetto alle vernici liquide.
- Svantaggi:
- Richiede attrezzature specializzate per l’applicazione e la polimerizzazione.
- È limitata alle superfici conduttive o che possono essere rese conduttive.
Verniciatura liquida
La verniciatura liquida consiste nello spruzzare o immergere i componenti pressofusi nella vernice, seguita da asciugatura o polimerizzazione. Offre finiture di alta qualità e versatili, adatte a diversi ambienti.
- Vantaggi:
- Elevato livello di dettaglio e profondità del colore.
- Flessibilità nelle tecniche di applicazione.
- Può essere applicata su superfici non conduttive.
- Svantaggi:
- Impatto ambientale maggiore a causa delle emissioni di solventi.
- Se applicata in modo scorretto, può colare, gocciolare o coprire la superficie in modo irregolare.
Elettroverniciatura (E-coating)
L’elettroverniciatura è un processo elettrochimico in cui i componenti pressofusi vengono immersi in una vasca contenente particelle di vernice e sottoposti a corrente elettrica. La vernice si deposita uniformemente, coprendo anche le geometrie complesse.
- Vantaggi:
- Rivestimento uniforme e costante.
- Eccellente protezione dalla corrosione.
- Efficiente per la produzione in grandi volumi.
- Svantaggi:
- Scelta di colori più limitata rispetto ad altri metodi di verniciatura.
- Richiede un controllo attento dei parametri di processo.
Galvanizzazione
La galvanizzazione deposita un sottile strato metallico sulla superficie pressofusa mediante un processo elettrochimico. Migliora proprietà come conducibilità, resistenza alla corrosione e aspetto estetico.
Zincatura
La zincatura offre una protezione sacrificale contro la corrosione ed è ideale per applicazioni esterne o in ambienti difficili. Migliora inoltre durezza superficiale e resistenza all’usura.
- Vantaggi:
- Protezione efficace dalla corrosione.
- Più economica rispetto ad alcune altre opzioni di placcatura.
- Aumenta la durata superficiale.
- Svantaggi:
- Attrattiva estetica limitata.
- Se applicato in uno strato troppo spesso, lo zinco può diventare fragile.
Nichelatura
La nichelatura offre un’eccellente resistenza alla corrosione e una finitura liscia e brillante. È comunemente utilizzata quando sono richieste elevata durata e qualità estetica.
- Vantaggi:
- Eccellente resistenza alla corrosione e all’usura.
- Finitura metallica attraente.
- Elevata durezza e durata.
- Svantaggi:
- Costo superiore rispetto alla zincatura.
- Richiede un controllo preciso per evitare difetti superficiali.
Cromatura
La cromatura offre una finitura a specchio, con durezza eccezionale e resistenza all’opacizzazione. Viene utilizzata a fini decorativi e per migliorare la resistenza all’usura.
- Vantaggi:
- Durezza e durata superiori.
- Elevata riflettività e aspetto gradevole.
- Eccellente resistenza alla corrosione.
- Svantaggi:
- Costosa rispetto ad altre opzioni di placcatura.
- Problemi ambientali e sanitari dovuti alle sostanze chimiche pericolose impiegate.
Quali sono i gradi di finitura superficiale?
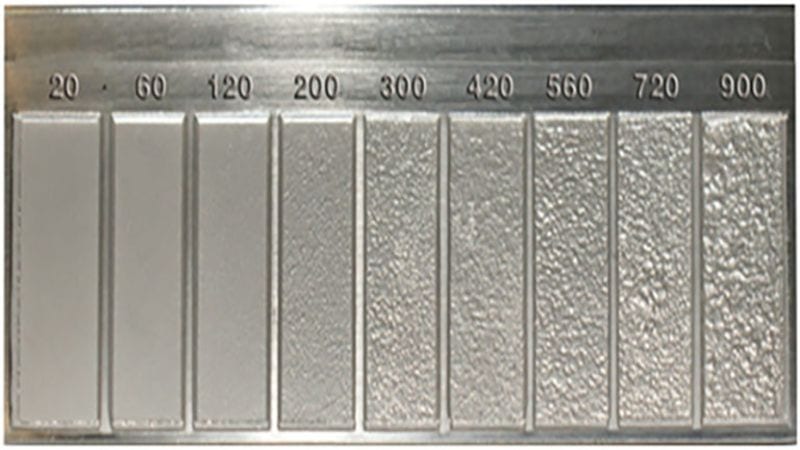
Le finiture superficiali dei getti pressofusi sono suddivise sistematicamente in diversi gradi, ciascuno pensato per esigenze specifiche in base all’applicazione e alle proprietà desiderate del prodotto finale.
Grado funzionale è il livello base e offre una protezione essenziale contro corrosione e usura. Viene applicato soprattutto a componenti interni o non visibili nell’assemblaggio finale, dove la funzionalità conta più dell’aspetto.
Grado commerciale offre un equilibrio tra estetica e funzionalità, con protezione superficiale moderata e un aspetto curato. È ideale per prodotti destinati al mercato commerciale, dove sono importanti sia la convenienza sia l’impatto visivo.
Grado consumer punta soprattutto a migliorare l’aspetto del prodotto. Include spesso finiture decorative che ne valorizzano l’estetica ed è particolarmente adatto all’elettronica di consumo e agli elettrodomestici, dove l’aspetto è importante quanto le prestazioni.
Al livello più alto si trova il Grado superiore, che rappresenta il massimo standard di finitura superficiale. È riservato ai settori che richiedono durata eccezionale, resistenza alla trazione e composizione precisa dei materiali, come automotive e aerospaziale.
Le finiture di grado superiore consentono ai componenti di resistere a condizioni e sollecitazioni estreme senza compromettere l’integrità strutturale.
Classi di finitura con standard specifici
Oltre che in gradi, le finiture superficiali della pressofusione sono suddivise in classi, ciascuna conforme a standard specifici e destinata a differenti applicazioni:
- Classe di finitura 1: caratterizzata da una superficie lucida, è ideale per applicazioni decorative o rivolte ai consumatori, in cui si desidera un aspetto brillante e attraente. Si usa nei prodotti in cui la finitura contribuisce in modo significativo all’attrattiva commerciale.
- Classe di finitura 2: offre una finitura opaca o semilucida, adatta sia a componenti visibili sia interni. La lucentezza contenuta riduce i riflessi e può nascondere piccole imperfezioni, conciliando estetica e praticità in numerose applicazioni.
- Classe di finitura 3: prevede rivestimenti o trattamenti speciali per migliorare proprietà come conducibilità elettrica o resistenza all’usura. È utilizzata soprattutto in macchinari e attrezzature industriali, quando servono maggiore durata o migliore dissipazione del calore.
Quali standard industriali specifici regolano la finitura superficiale nella pressofusione?
Gli standard di settore per le finiture superficiali della pressofusione aiutano a garantire uniformità e qualità dei componenti. Norme come quelle dell’American Society for Testing and Materials (ASTM) definiscono livelli di finitura accettabili e aiutano a verificare che i componenti soddisfino i requisiti prestazionali ed estetici dell’applicazione prevista.
Tra gli standard principali:
- ISO 1302:definisce gli standard per rugosità e tessitura superficiale.
- ASTM B633:specifica i requisiti per i rivestimenti elettrolitici di zinco.
- Standard SAE:definiscono i requisiti delle finiture per il settore automobilistico, garantendo prestazioni conformi alle condizioni operative dei veicoli.
Collaborare con Moldie Casting
Scegliere il partner giusto per le proprie esigenze di pressofusione è fondamentale. Moldie Casting si distingue come partner di primo piano, grazie a competenze, qualità e servizi orientati al cliente che accompagnano i progetti dall’inizio alla fine.
Che stiate avviando un nuovo progetto o vogliate migliorare i processi produttivi esistenti, Moldie Casting offre qualità, affidabilità e supporto per raggiungere i vostri obiettivi. Visitate il nostro sito web per saperne di più sui servizi.
Domande frequenti
Quali fattori determinano la qualità delle finiture superficiali dei getti pressofusi?
La qualità della finitura superficiale dei componenti pressofusi dipende da diversi fattori, come progettazione dello stampo, tipo di metallo, condizioni del processo e livello di lavorazione successiva. La levigatezza della superficie dello stampo influisce direttamente sulla finitura del prodotto; anche i materiali possono modificare il risultato. Controllare attentamente il processo, comprese temperatura e pressione, aiuta a prevenire difetti superficiali.
Come si misura la rugosità superficiale dei prodotti pressofusi?
La rugosità superficiale dei prodotti pressofusi si misura con un rugosimetro, che fornisce valori relativi a diversi parametri. Tra i più comuni c’è Ra, acronimo di Roughness Average, che misura l’altezza media tra il punto più basso e quello più alto lungo una determinata lunghezza. Il valore numerico indica quanto è liscia la superficie del componente.
In che modo la pressofusione ad alta pressione influisce sulla rugosità superficiale complessiva?
La pressofusione ad alta pressione può migliorare la levigatezza superficiale grazie al rapido riempimento e alla solidificazione del metallo fuso sotto pressione. Il getto presenta una grana fine e una superficie più liscia rispetto ai processi più lenti o a pressione inferiore. È tuttavia essenziale controllare il processo per evitare nuovi difetti superficiali.
La finitura superficiale dei componenti pressofusi è paragonabile a quella dei componenti ottenuti in sabbia?
Sì, è possibile confrontarle. In generale, la pressofusione offre una finitura più liscia e uniforme rispetto alla fusione in sabbia. La superficie dei getti in sabbia tende a essere più ruvida a causa della granularità dello stampo. Di solito, la pressofusione richiede meno lavorazioni superficiali per ottenere un livello di levigatezza simile.