
Centrifugal fundición a presión es un único proceso de casting que utiliza moldes giratorios para crear piezas metálicas fuertes y precisas. Puede utilizar fundición centrífuga para hacer artículos como tuberías, anillos o revestimientos de cilindro con menos defectos y mejor resistencia que otros métodos.
Si quieres entender cómo funciona este proceso y por qué se confía en trabajos industriales importantes, estás en el lugar correcto. Aprender sobre el centrífugo fundición a presión puede ayudarle a decidir si es la mejor opción para su próximo proyecto.
Fundamentos de Centrifugal Fundición a presión
Centrifugal fundición a presión utiliza fuerza giratoria para crear sólido, redondo piezas metálicas. Esta técnica de fundición ayuda a controlar cómo el metal fundido llena el molde y elimina los gases atrapados para un producto más limpio.
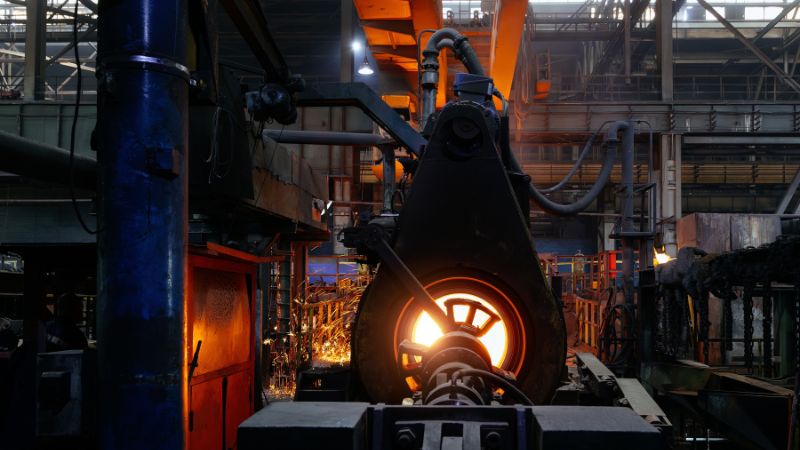
Definición y principios
El proceso de fundición centrífuga se compone de un conjunto de procedimientos en los que el metal fundido se vierte en una cavidad de moldes giratorios. El molde gira a alta velocidad en una centrifuga. La fuerza centrífuga empuja el metal contra las paredes interiores del molde.
Este método es mejor para hacer piezas con simetría rotacional, como tuberías, anillos y otros componentes cilíndricos huecos. Se basa en la fuerza de girar, no la gravedad, para mover el metal y llenar la forma. Rueda de giro y rotocasting son otros nombres utilizados para métodos similares.
El molde puede girar horizontal o verticalmente. La idea básica es que el giro más rápido da más fuerza y ayuda a crear castings densos y de alta calidad con pocos bolsillos de aire.
Componentes clave y materiales
Las máquinas de fundición centrífugas, también llamadas centrifugadoras, tienen una cavidad de molde fuerte y redonda en un eje. Al girar el molde, viertes metal fundido o aleaciones en él. El giro difunde el metal a lo largo de las paredes del molde.
Los metales comunes para centrífugos fundición a presión incluyen hierro fundido, acero, cobre, aluminio, acero inoxidable y aleaciones basadas en níquel. Materiales plásticos como ABS se pueden utilizar para piezas pequeñas o no metálicas, pero los metales son más comunes.
Los componentes principales incluyen:
- Mould cavity (sello o arena)
- Core (utilizado para piezas huecas)
- Máquina de fundición
La forma en que estableces la máquina cambia dependiendo del tamaño y la forma que necesites hacer. El material de molde necesita soportar altas temperaturas y fuerzas giratorias.
Ventajas y limitaciones
La fundición centrífuga ofrece varios beneficios. La acción de spinning elimina gases atrapados e impurezas, lo que resulta en fundaciones más fuertes y limpias. Las piezas hechas de esta manera son densas y tienen una estructura de grano fino. Este método de fundición es perfecto para tubos sin costura, casquillos y anillos.
Ventajas:
- Pequeña o no necesidad de acabado extra
- Hace partes redondas sin costuras
- Funciona bien para muchos metales y aleaciones
Limitaciones:
- Sólo útil para formas con simetría rotacional
- No es bueno para piezas complejas o detalladas
- Se requieren herramientas y máquinas especiales
- El proceso a veces puede dejar pequeñas variaciones en espesor de pared
Esta técnica es elegida principalmente cuando necesita piezas metálicas fuertes, redondas y duraderas.
Centrífuga Proceso de fundición a presión
En centrífugo fundición a presión, se utiliza un molde giratorio para formar metal fundido. Cada paso en el proceso afecta la calidad y la fuerza de la parte terminada.
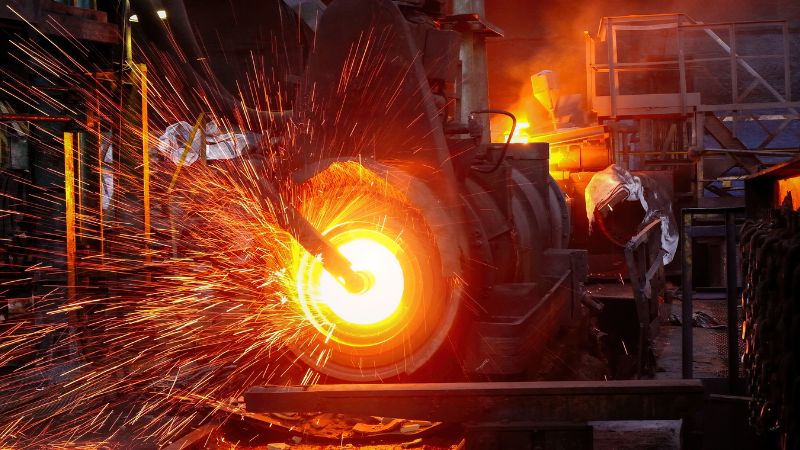
Preparación y configuración de moldes
Primero, usted necesita preparar el molde, por lo general hecho de acero o hierro fundido. Los revestimientos especiales se aplican a la superficie del molde para ayudar con el flujo de metal y facilitar la eliminación. El molde se monta en una máquina giratoria.
Si la parte tiene un agujero o un centro hueco, usted insertar un núcleo. El núcleo crea la forma interna deseada y debe ajustarse firmemente en su lugar. Después de configurar el núcleo, usted cierra el molde y alinearlo para asegurarse de que la cavidad está bien centrado en el eje de rotación.
La configuración adecuada del molde es esencial. Los errores pueden causar una mala distribución de materiales, uneven espesor de pared, u otros defectos. Inspección cuidadosa de la cavidad, ventilación y cerraduras garantiza mejores resultados de casting.
Pouring of Molten Metal
El metal fundido se funde en un horno y se transfiere a una cucharilla. El metal se vierte cuidadosamente en una cuenca de vertido conectada al molde de giro. El vertido debe ser rápido pero estable para reducir la oxidación y la penetración del aire.
La acción giratoria generalmente ha comenzado antes de empezar la vertido. como viertes, la fuerza centrífuga mueve el metal fundido hacia las paredes del molde, llenando rápidamente la cavidad.
Buena técnica de verter ayuda a evitar los bolsillos y defectos de aire. La temperatura y la velocidad durante el vertido de materia porque afectan cómo el metal fluye y solidifica.
Spinning and Solidification
Mientras el molde gira, la fuerza centrífuga fuerza fuerza el metal fundido hacia fuera. Esto crea una parte más densa y uniforme, especialmente en las superficies exteriores. La fuerza puede alcanzar varias veces la fuerza de gravedad dependiendo de la velocidad y el tamaño de la parte.
La solidificación comienza en la pared del molde y se mueve hacia adentro. Esta solidificación direccional ayuda a empujar impurezas y gases hacia la superficie interior, haciendo la estructura exterior más fuerte y menos porosa.
La velocidad de giro y velocidad de refrigeración controlan la estructura del grano. Ajuste de estos factores mejora la calidad y reduce los defectos no deseados, como la contracción o burbujas cerca de la pared exterior.
Puntos clave durante esta etapa:
- Altas velocidades de giro = metal denser
- La solidificación orientacional elimina impurezas de capas externas
- Control de temperatura cuidadoso mejora las propiedades
Enfriamiento y eliminación
Después de todo el metal se ha solidificado, dejas de girar y dejar que el fundido se enfríe más. Puede acelerar el enfriamiento con aire o agua, pero el enfriamiento controlado es preferido para prevenir las grietas. Las herramientas de medición pueden monitorear proceso de enfriamiento para garantizar que la parte permanezca dentro de las tolerancias.
Una vez que la parte está totalmente fresca, abre el molde y retira el casting. Si se utiliza un núcleo, lo retira ahora; a veces, se necesitan herramientas especiales si el núcleo está ajustado.
El casting entonces pasa operaciones de finalización. Esto incluye recortar metal extra formado en las articulaciones de moldes y eliminar pequeñas imperfecciones para cumplir con la forma final de su producto y los requisitos de superficie. Eliminación y acabado adecuado aseguran que la parte final cumple con los estándares de calidad y dimensiones.
Tipos de Centrífugo Fundición a presión
Puede elegir entre varios tipos de métodos centrífugos fundición a presiónX. Las diferencias entre estos métodos afectan las formas y propiedades de los partes finales.
Centrífugo horizontal Fundición a presión
Horizontal fundición centrífugaX utiliza un molde giratorio que gira lateralmente, con su eje en una posición horizontal. El metal fundido se vierte en un lado del molde mientras gira. Esto se utiliza comúnmente para hacer tubos, cilindros y tuberías largas. Las líneas de producción a gran escala utilizan a menudo este método porque puede rápidamente hacer piezas con paredes uniformes y alta resistencia.Las superficies terminadas son generalmente lisas, lo que reduce la cantidad de mecanizado necesario más adelante.
Los sistemas horizontales funcionan mejor para objetos donde la longitud es mucho mayor que el diámetro. El proceso puede automatizarse para una mayor producción, lo que también reduce los costos laborales.
Centrífugo vertical Fundición a presión
Vertical fundición centrífugaX utiliza un molde que gira verticalmente, con su eje en posición vertical. El metal se vierte directamente en el eje central del molde giratorio, y se empuja hacia fuera para formar la parte. Esta técnica es ideal para producir anillos, casquillos y partes más pequeñas, de tipo disco. La configuración vertical permite un control preciso sobre el espesor de las paredes.También hace más fácil eliminar impurezas no deseadas, ya que tienden a establecerse más cerca del centro, lejos del producto terminado.
El casting vertical suele ser elegido para partes más pequeñas o simétricas donde se necesita una forma redonda. Es especialmente útil cuando se requieren tolerancias estrechas.
Propiedades y calidad de Centrifugal Fundición a presión
Centrifugal fundición a presiónX produce piezas con propiedades densas y uniformes que son útiles para muchas aplicaciones exigentes. El proceso mejora la estructura interna, la fuerza mecánica y la consistencia de los componentes terminados.
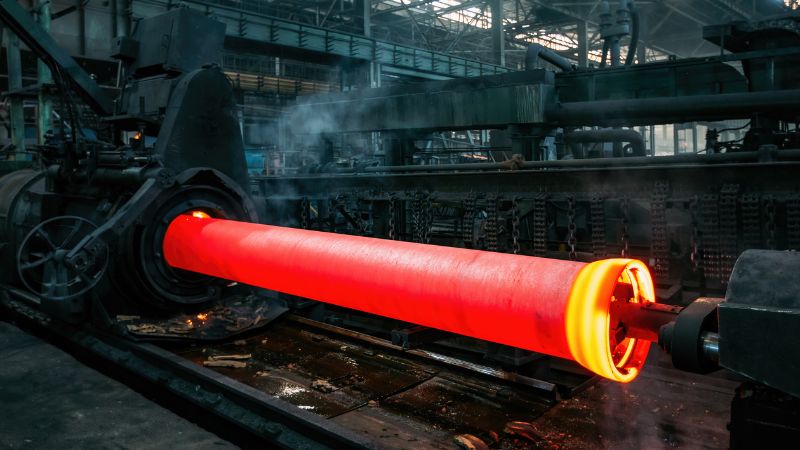
Esfera y estructura del material
Centrífuga XXT0000 XXs ofrecen alta solidez material. Como el metal fundido se lanza contra la pared del molde, las impurezas y las burbujas de gas se mueven hacia la superficie interior. Esto a menudo resulta en una parte con muy baja porosidad interna.
Usted puede esperar una estructura de grano uniforme o incluso una buena gestructura de lluvia cerca de la superficie exterior. Estas características hacen que el casting sea menos probable que tenga defectos ocultos.
El control cercano sobre la tasa de refrigeración aumenta la densidad y crea una parte con propiedades más confiables. El acabado superficial a lo largo de la pared del molde es generalmente más suave y necesita menos trabajo de acabado.
Propiedades mecánicas y Durabilidad
Las piezas hechas por centrífugas fundición a presión generalmente tienen propiedades mecánicas mejoradas en comparación con las ruedas estándar. La alta densidad y la baja porosidad ayudan a aumentar la fuerza y la resistencia a la fatiga.
Estas castings pueden manejar el estrés repetido y son menos propensos a romper o fracasar con el tiempo. Es por eso que a menudo los ves utilizados en aplicaciones de alta fiabilidad como aeroespacial, bombas y vasos de presión.
Puesto que la estructura es uniforme y fino grano, las partes tienden a tener buena resistencia al desgaste. Esto se suma a sus durabilidad y los hace durar más, incluso en entornos difíciles.
Concentricidad y espesor de pared
Centrifugal fundición a presión es conocido por Máximamente?. La forma en que el metal es forzado contra el molde giratorio significa que espesor de pared es uniforme y coherente alrededor de la parte.
Se puede esperar una mayor tolerancia en espesor de pared que con muchos otros métodos. Un gráfico simple muestra beneficios típicos:
| Característica | Centrífuga Fundición a presión | Otras fundaciones |
|---|---|---|
| Concentricidad | Alto | Moderado/Low |
| Espesor de pared | Incluso | Can Vary |
| Densidad | Alto | Bajo (Variable)) |
Las superficies internas y externas lentas y regulares reducen la necesidad de mecanizado adicional. Esto no sólo ahorra tiempo, sino que también mantiene la parte final más fiel a su forma prevista.
Aplicaciones de Centrifugal Fundición a presión
Centrifugal fundición a presión se utiliza en muchas industrias. A menudo se ve que solía hacer revestimientos de cilindro para motores, especialmente en coches y camiones. Este método ayuda a crear partes fuertes y lisas que duran más.
También puede encontrar este proceso utilizado para hacer tuberías de metal y tuberías de hierro fundido. Es útil para hacer mucho tiempo Piezas tubulares como tuberías y cilindros de paredes delgadas. Estas partes tienen incluso paredes y pocos defectos.
Aquí están algunos productos comunes hechos de esta manera:
| Producto | Industria |
|---|---|
| Tiradores de cilindro | Automotriz, Militar |
| Tubos metálicos | Construcción, petróleo y gas |
| Rodamientos | Maquinaria, transporte |
| ¡Lanzados a la vez que se dedican! | Ferrocarriles |
| Flywheels | Automotive, Industry |
| Anillos de desgaste de hidrógeno | Energy |
| Jet motor compresor cases | Aeroespacial, Militar |
| Espejos del telescopio | Astronomía |
En el aeroespacial campo, puedes encontrar partes como cajas del compresor del motor jet hecho por centrífugo fundición a presión. Estas partes necesitan ser muy precisas y fuertes.
Este método también admite aplicaciones militares. Artículos como rodamientos y partes específicas del motor se hacen a menudo de esta manera para su durabilidad.
Casting centrífugo funciona bien para productos tubulares de prototipado, especialmente cuando necesita formas complejas.
Preguntas frecuentes
¿Cómo se diferencia semi-fundición centrífuga de verdad fundición centrífuga?
En semi-fundición centrífuga, el molde se llena sólo en parte con metal fundido, y el proceso se utiliza principalmente para piezas con un núcleo central, como ruedas. El metal se ve forzado hacia fuera girando, pero algunas partes pueden ser formadas usando un núcleo.
En la verdad fundición centrífuga, el molde gira alrededor de su propio eje y se llena completamente. Esto forma piezas huecas, redondas como tubos o tubos sin utilizar un núcleo central.
¿Qué factores determinan la selección de fundición centrífuga sobre otras técnicas de fundición?
Si necesita productos con alta resistencia y menos defectos, fundición centrífuga es elegido a menudo. Este método es ideal para hacer piezas redondas, huecas como tuberías, casquillos o anillos.
Usted puede elegir fundición centrífuga para un mejor control sobre la estructura interior y exterior del metal. También puede reducir las impurezas y los bolsillos de gas en el artículo terminado.



