
Cuando los compradores de aluminio de alta presión fundición a presiónX, OEMX necesitan más que una descripción básica del proceso. Las preguntas reales son si HPDC puede cumplir con sus objetivos de coste, apoyar su volumen anual, ofrecer una calidad de parte estable y justificar la inversión de herramientas.
Esta guía se centra en los temas que más importan a los equipos de ingeniería y compra, incluyendo donde HPDC encaja mejor, qué ventajas ofrece, cómo las opciones de aleación y equipo afectan el rendimiento, y qué proveedores necesitan para citar con precisión.
Por qué HPDC Es la opción predeterminada para piezas de aluminio de alto volumen
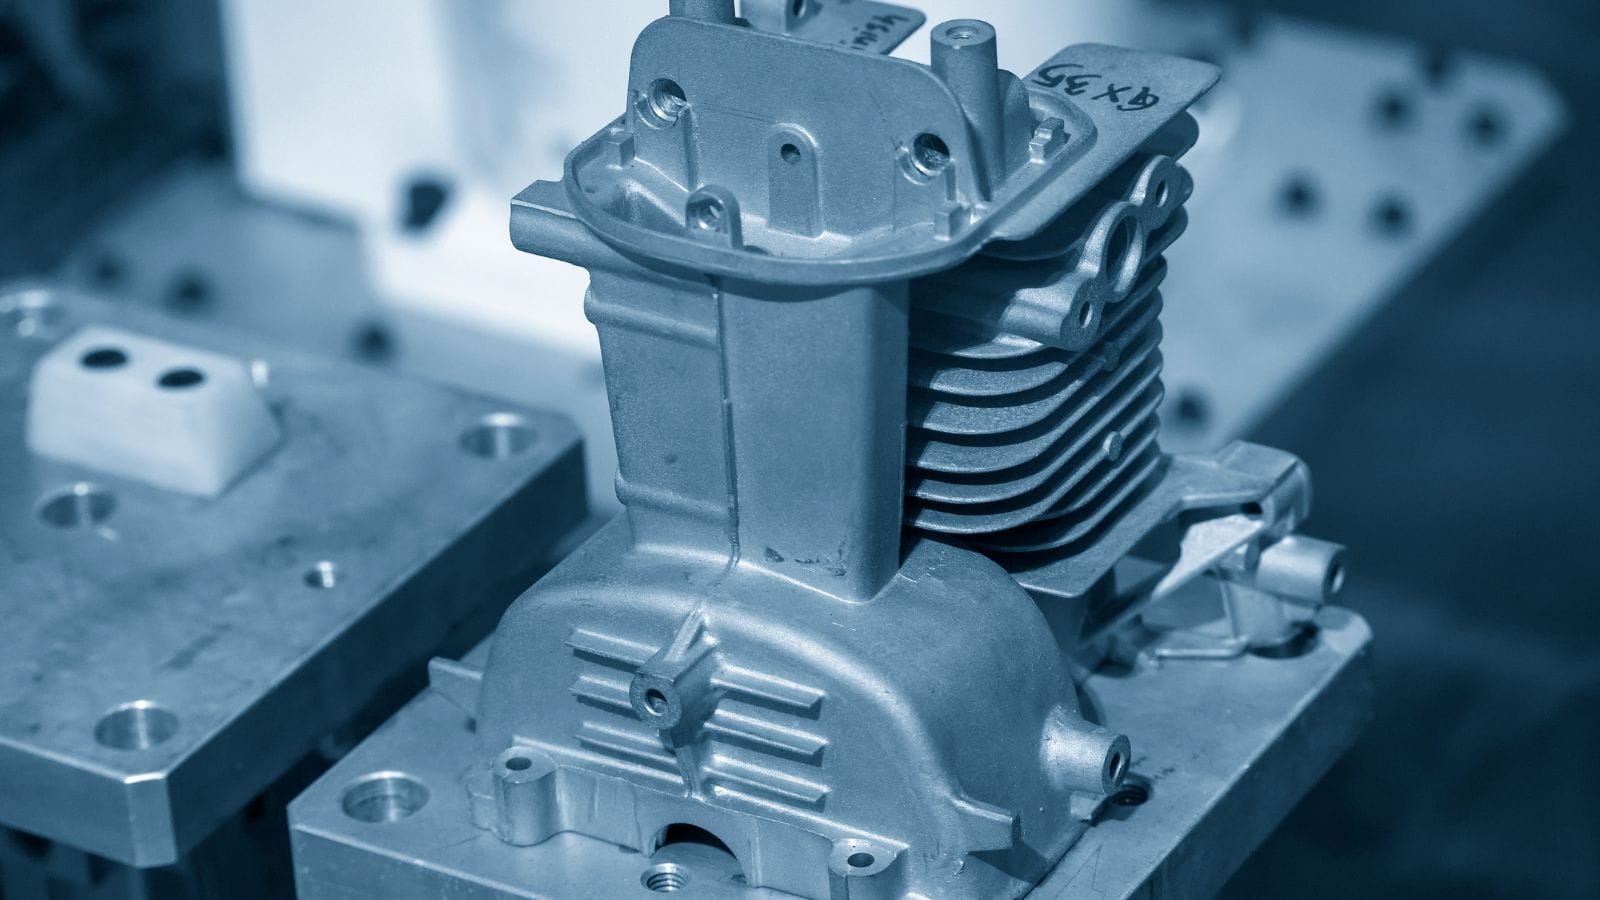
La alta presión fundición a presiónX implica forzar el metal fundido en una cavidad de acero endurecido bajo inmensa presión. Debido a que la cavidad se llena a alta velocidad, el metal fundido se solidifica en cuestión de segundos. Este ciclo increíblemente rápido aumenta enormemente la capacidad de producción de fundición a presión, lo que lo convierte en el estándar para programas de fabricación repetibles y de alto rendimiento.
Para aplicaciones industriales, el aluminio fundido ofrece una excelente relación de fuerza a peso, una precisión dimensional coherente y una alta calidad acabado superficial.
La economía de HPDC se hace muy favorable para la verdadera producción de alto volumen —normalmente decenas de miles de unidades anuales. En estas cantidades, el ciclo rápido de producción amortiza rápidamente la inversión inicial de herramientas.
Aplicaciones de aluminio HPDC Across Industries
Debido a que el proceso soporta geometrías complejas, paredes delgadas y tiempos de ciclo corto, el aluminio fundición a alta presión (HPDC) es especialmente común en sectores donde los volúmenes de producción son altos y dimensionales asuntos de consistencia.
Automotriz Aluminio Fundición a presión Aplicaciones
En el industria automotriz, HPDC se utiliza a menudo para las carcasas de transmisión, cubiertas de motor, soportes, cuerpos de bomba, soportes estructurales y varios componentes de carcasa ligera. El empuje hacia el ligero y la electrificación del vehículo ha hecho fundición a presión de aluminio aún más importante, especialmente para las partes relacionadas con EV que requieren tanto la fuerza como la disipación de calor.
Piezas de aluminio industrial Fundición a presión
In equipo industrial y maquinaria, las aplicaciones comunes incluyen cuerpos de válvulas, partes del compresor, carcasas de caja de cambios, componentes hidráulicos y recintos del sistema de control. Estas partes a menudo se benefician del equilibrio de resistencia a la corrosión de aluminio, maquinabilidad y reducción de peso.
Componentes de aluminio eléctrico y electrónico HPDC
In electrónica de consumo y aplicaciones eléctricas, aluminio HPDC se utiliza con frecuencia para fregaderos de calor, carcasas de iluminación LED, carcasas de motor, cuerpos de conexión y casquillos protectores. El proceso es adecuado para piezas que requieren buena conductividad térmica, dimensiones estables y una superficie limpia para el revestimiento o acabado.
Otros ejemplos de productos comunes incluyen: viviendas de telecomunicaciones, componentes de implemento, cajas de herramientas eléctricas y recintos de equipos médicos. En la práctica, los mejores productos son generalmente los que combinan la complejidad moderada a alta con volúmenes anuales lo suficientemente altos como para justificar una herramienta dedicada.
Ventajas clave de aluminio de alta presión Fundición a presión
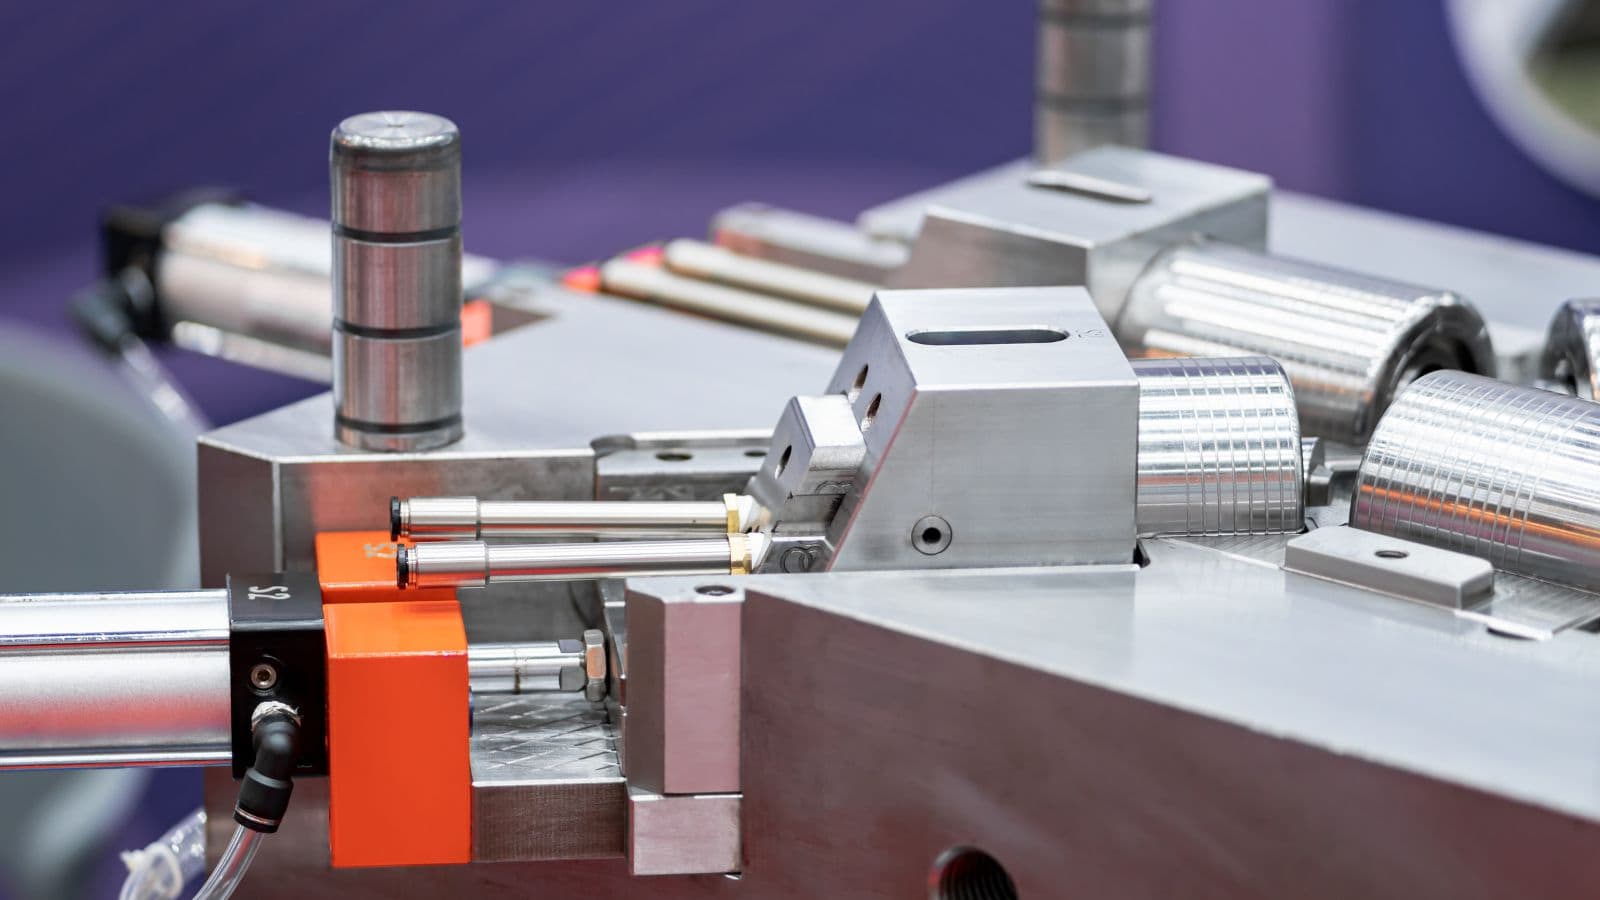
Aluminio de alta presión fundición a presión ofrece varias ventajas prácticas para OEM y equipos de compra, especialmente al diseñar programas de fabricación de gran volumen:
- Consolidación parcial y eficiencia de diseño: HPDC puede producir geometrías complejas, incluyendo paredes delgadas, costillas, patrones y funciones de montaje, en un solo componente de fundición. Esto reduce significativamente el recuento de piezas y simplifica el montaje aguas abajo.
- Escalabilidad para programas a largo plazo: Una vez validada la herramienta de acero, HPDCX ofrece una producción de alta velocidad y repetible. Esta consistencia reduce el costo por parte y minimiza el riesgo de cadena de suministro para las operaciones de gran volumen.
- Rendimiento estructural ligero: Aluminum proporciona una excelente relación de fuerza a peso, por lo que es una opción crítica para aplicaciones automotrices e industriales con el objetivo de reducir el peso total del sistema sin sacrificar durabilidad.
- Excelente conductividad térmica y eléctrica: Aluminio es altamente eficaz en la disipación de calor, haciendo HPDC el proceso de ir a los fregaderos de calor, carcasas de motor, y recintos electrónicos.
- Resistencia a la corrosión incorporada: Muchas aleaciones de fundición de aluminio resisten naturalmente la corrosión, garantizando un rendimiento fiable en entornos de funcionamiento duros sin siempre requerir recubrimientos de protección pesados.
- Reducción de las operaciones secundarias: Mediante el logro de formas casi-net y buenos como-cast acabado superficiales, HPDCX minimiza la necesidad de mecanizado, soldadura o fijación de corriente profunda extensa.
Cámara fría Fundición a presión y selección de aleación de aluminio
Debido al alto punto de fusión de aluminio, la mayoría fundición a presión de aluminio utiliza «cámara fría«máquina, diferenciandolo del equipo utilizado para metales de menor temperatura como el zinc. Al revisar proveedores multimateriales, debe verificar que sus sistemas de fundición están optimizados específicamente para la producción de cámara fría de aluminio.
Cuando se trata de seleccionar una aleación, los compradores deben evitar simplemente perseguir la fuerza de tracción más alta en una hoja de datos. La aleación fundición a presiónX óptima es una que llena de forma fiable la cavidad específica, las máquinas previsiblemente, y resiste su entorno de uso final.
Para geometrías de paredes delgadas o complejas donde la estética importa, priorice aleaciones conocidas por la alta capacidad de llenado y estabilidad dimensional.
Por el contrario, si la parte sirve un papel estructural o funciona en entornos corrosivos, prioriza la durabilidad del material y la compatibilidad del revestimiento.
Para obtener más información sobre las aleaciones comunes de aluminio fundición a presión, puede consultar nuestro blog en Aleaciones de aluminio fundición a presión.
Core Drivers of Casting Process Quality
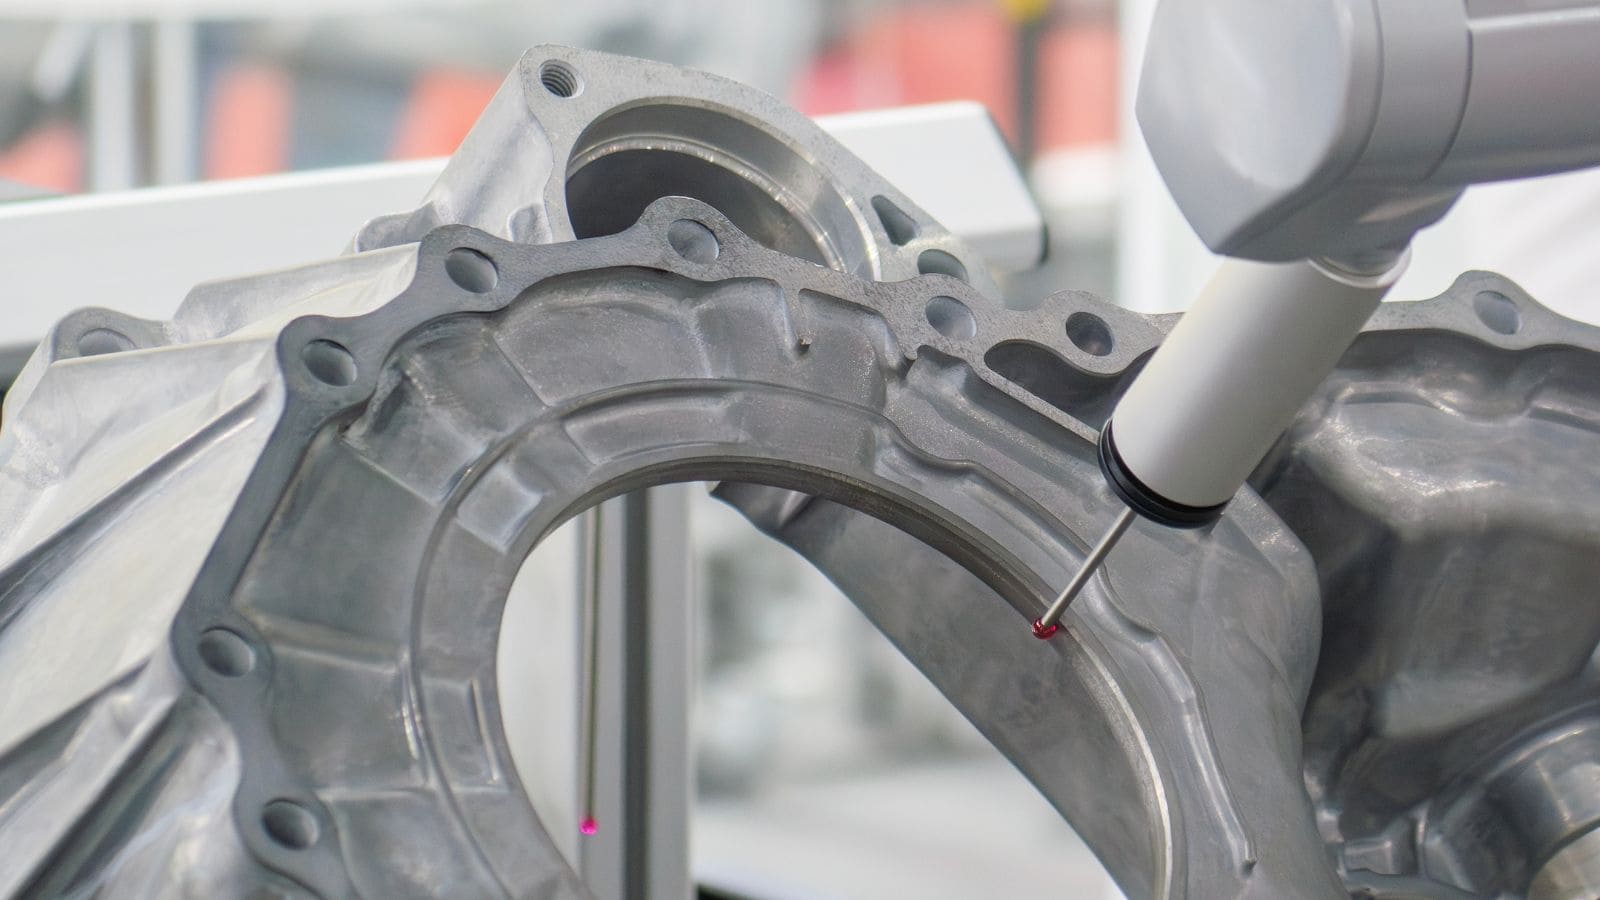
Los defectos de fabricación en fundición a presión generalmente se derivan de variables de proceso controlables que los compradores deben evaluar. Los proveedores fiables controlan la calidad mediante tres mecanismos primarios:
- Dinámica de flujo de metal: El diseño estratégico de las puertas, corredores, ventilaciones y desbordamientos determina si el aluminio se llena limpiamente o sufre de aire atrapado y porosidad.
- Control de disparos de precisión: El perfil de inyección en la máquina, incluyendo curvas de velocidad y tiempo de intensificación, debe programarse meticulosamente.
- Estabilidad térmica: Las temperaturas de muerte deben permanecer estrictamente controladas. La deriva térmica causará dimensional warping y tasas de defecto impredecibles incluso si todas las demás variables permanecen constantes.
Cuándo explorar fabricación alternativa
Aunque potente, HPDC no es una solución universal. Si sus volúmenes anuales de producción son bajos, el alto costo de la herramienta de acero afectará negativamente su retorno a la inversión (ROI); en estos casos, fundición en arena o mecanizado CNCX son mejores opciones de negocio.
Además, si un componente requiere presión extrema, HPDC puede luchar con la porosidad interna. Bajo esos estrictos requisitos, OEMs debe explorar procesos alternativos como squeeze casting o fundición a baja presión (LPDC).
En general, HPDC es preferido para la producción de alto volumen, geometrías de paredes delgadas y tiempos de ciclo rápido, mientras que la LPDC puede ser considerada para ciertas partes que requieren un relleno más controlado y características de calidad interna específicas.
Optimizar su RFQ para precios exactos
Para evitar una comunicación interminable y duradera y asegurar una cita precisa, los OEM deben proporcionar datos completos en primer lugar. Un paquete confiable de solicitud de cotización (RFQ) debe incluir:
- Un archivo 3D STEP de la geometría de la pieza.
- Dibujos 2D destacando dimensiones y tolerancias críticas a la calidad.
- Proyecciones precisas del volumen anual (crucial para la planificación de la vida útil de las herramientas).
- Requisitos específicos de acabado, revestimiento o mecanizado.
- Cualquier umbral de filtración o presión requerido.
Proporcionar estos detalles permite al proveedor evaluar con precisión la complejidad de la parte, diseñar una estrategia adecuada de relleno de cavidad y proponer herramientas que sobrevivan a la rampa de producción.
Listo para escalar su programa de aluminio Fundición a presión?
Garantizar una producción de aluminio de alta capacidad fundición a presiónX requiere un socio de fabricación con capacidad comprobada, control de calidad estricto y el equipo adecuado para manejar su volumen.
Desde 2008, Moldie ha estado entregando moldes de fundición a presiónX de precisión y productos para OEMs. Por eso los equipos de ingeniería y compra confían en nosotros con sus programas de aluminio de alto volumen:
- Capacidad de fundición pesada: Equipado con 10 máquinas fundición a presión en cámara fría que van desde 180T hasta 2500T.
- Mecanizado CNC: Más de 30 centros y tornos internos mecanizado CNC garantizan tolerancias estrictas y operaciones secundarias fiables.
- Acabado de la superficie de Turnkey: Tratamientos post-casting completos bajo un techo, incluyendo desembolsos, arenisca, recubrimiento de polvo, electroplating y pintura electroforetica.
- Pruebas estrictas en el uso doméstico: Verificación de calidad avanzada utilizando CMMs para la precisión dimensional, espectrómetros para la composición de aleación precisa, y máquinas de rociado de sal para pruebas de corrosión.
- Ingeniería de punta a punta: Desde la traducción de planos y diseño de molde y la fabricación hasta la producción en masa, nuestro equipo de ingenieros expertos garantiza la integración perfecta de sus especificaciones.
Si necesita asesoramiento experto en selección de aleaciones, diseño de molde, o una cita precisa para su próximo programa, nuestro equipo de ingeniería está listo para revisar su proyecto. Visita molinyectado a presióning.com hoy a presentar su RFQ y empezar a construir mejores piezas.
Preguntas frecuentes (FAQ))
Lo que es el volumen de la producción para el nivel de la clasificación para el nivel de la noción para el nivel de la misma.)?
HPDC está diseñado específicamente para la fabricación de gran volumen. Debido a que la inversión inicial en herramientas de acero endurecido es significativa, normalmente se recomienda para carreras de producción de al menos 10.000 unidades al año.
En estos volúmenes más altos, el tiempo de ciclo rápido del proceso HPDC amortiza rápidamente los costos de la herramienta, lo que resulta en un precio altamente económico por parte. Para volúmenes inferiores, procesos como mecanizado CNC o fundición en arena pueden ofrecer un mejor ROI.
¿Cuánto dura una herramienta fundición a presión de aluminio?
La vida útil de una molde de fundición a presión (a menudo llamada vida útil de la herramienta) depende en gran medida de la aleación de aluminio específica que se está proyectando, la complejidad de la geometría de la pieza, y cuan bien el proveedor gestiona la estabilidad térmica durante la producción.
En promedio, una herramienta de acero bien mantenida para aluminio HPDC puede producir entre 50.000 y 100.000 disparos antes de requerir mayor remodelación o sustitución.
Las piezas de fundición de aluminio se pueden hacer completamente filtrado?
Sí, pero requiere ingeniería precisa. Debido a que HPDC inyecta metal fundido a velocidades extremadamente altas, la porosidad interna menor (aire comprimido) es una característica natural del proceso.
Sin embargo, si su parte requiere sellado de presión o estanqueidad, los proveedores pueden lograrlo optimizando el diseño de puerta y ventilación, utilizando fundición a presiónX, o aplicando un proceso de impregnación postcasting para sellar cualquier microporosidad. Siempre especifique los requisitos de filtración/presión claramente en su RFQ.



