
Bileşen siparişlerinizi ürettirmenin her zaman birden fazla yolu vardır ve mevcut seçeneklerin uzun listesi kafa karıştırıcı olabilir. Üstelik tercihleriniz bütçenizi, zaman çizelgenizi ve nihai ürünün performansını belirler.
Bu yazıda en yaygın iki imalat yöntemi olan CNC işleme ve basınçlı döküm arasında ayrıntılı bir karşılaştırma sunacağız. Bu yöntemlerin avantajlarını ve nasıl seçim yapabileceğinizi inceleyelim.
CNC İşleme Nedir?
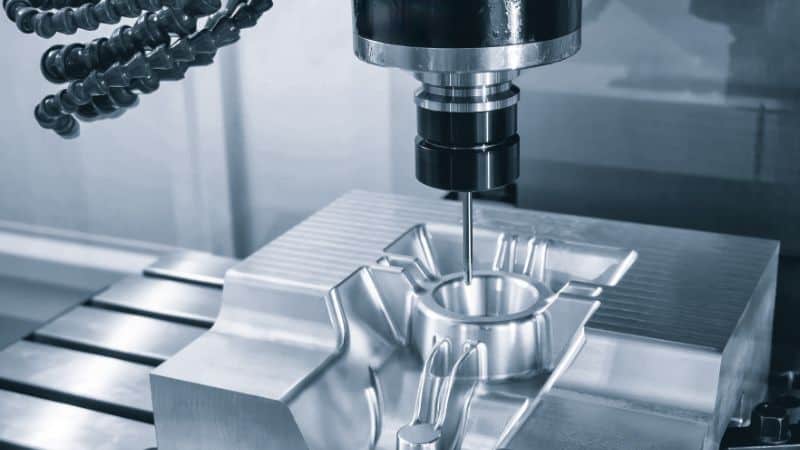
Nasıl Çalışır?
CNC (Bilgisayarlı Sayısal Kontrol) işleme, kesici takımın hassas dijital talimatlara göre dolu bir kütük veya levhadan malzeme kaldırdığı talaşlı imalat yöntemidir. Çok eksenli makineler, karmaşık biçimler, cepler ve delikler açmak için takımları ve iş parçalarını konumlandırır. Dijital modele dayandığından hazırlık süreci görece hızlıdır; çoğu zaman yalnızca bağlama ve takım yolu programlaması gerekir. Bu özellik, yinelemeli tasarım döngüleri ve özel parçalar için yöntemi ideal kılar.
Öne Çıktığı Alanlar
- Yüksek Hassasiyet: Modern CNC sistemlerinin gelişmiş hesaplama gücü sayesinde freze ve torna tezgâhları kritik özelliklerde dar toleransları, mükemmel konum doğruluğunu ve tutarlılığı koruyabilir.
- Tasarım esnekliği: Doğru takım erişimi ve stratejiyle CNC işleme, derin cepler ve değişken et kalınlıkları gibi karmaşık iç özellikler üretebilir.
- Kolay tasarım değişikliği: CNC işleme, kalıp israfı ve ek maliyet kaygılarını ortadan kaldırır. Yeni bir takım gerektirmeden bugün bir geometriyi kesip yarın güncellenmiş yeni bir tasarım üretmek mümkündür.
- Geniş malzeme yelpazesi: Erime noktası artık bir kısıt değildir. Yumuşak plastiklerden alüminyuma, çelik ve bakır alaşımlarına kadar CNC çok çeşitli malzemeleri işleyebilir.
Sınırlamalar
- Seri üretimde daha yavaş: Her parça makine süresi gerektirir. Hacim arttıkça dökümle karşılaştırıldığında maliyette çevrim süresi belirleyici olur.
- Yüksek hacimde birim maliyeti daha yüksek: Takım ve kalıp avantajı olmadığından büyük siparişlerde parça başı fiyatlar basınçlı döküm muadillerinden yüksek kalır.
- Talaşlı üretim fazlası: Parçalar dolu bloklardan işlenir ve çok miktarda talaş oluşur; bu da özellikle geri dönüştürülebilen ancak ek enerji, maliyet ve olası malzeme değeri kaybı gerektiren titanyum gibi pahalı metallerde daha fazla atığa yol açar.
Basınçlı Döküm Nedir?
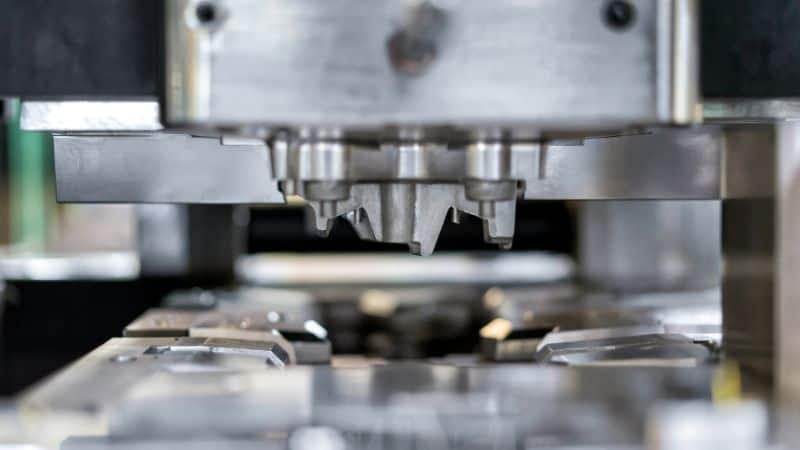
Nasıl Çalışır?
Basınçlı döküm, katı metal parçalar üretmek için kullanılan; geleneksel kum dökümden farklı olarak yüksek hassasiyetli işleme ve yeniden kullanılabilirlik sunan bir imalat yöntemidir. Süreçte sıvı metal, kalıp olarak bilinen yeniden kullanılabilir çelik kalıba yüksek basınçla enjekte edilir. Önce dökülecek parçaların biçimini alan boşluğa sahip kalıp üretilir. Kalıp tamamlandıktan sonra genellikle alüminyum gibi demir dışı alaşımlar olan sıvı metal çinkoveya magnezyum kalıp boşluğunu hızla dolduracak şekilde enjekte edilir ve çabucak katılaşır. Metal soğuduktan sonra kalıp açılır ve yeni oluşan döküm parça çıkarılır.
Öne Çıktığı Alanlar
- Yüksek üretim kapasitesi: Saniyelerle veya dakikalarla ölçülen çevrim süreleri, basınçlı dökümü seri üretimin temel yöntemlerinden biri yapar.
- Karmaşık geometri: İnce duvarlar, nervürler, çıkıntılar ve bütünleşik özellikler kolayca oluşturulur.
- Çekici yüzey kalitesi: Dökümden çıkan yüzeyler çoğu zaman son işlem ihtiyacını azaltacak kadar düzgündür; kaplamalar ve boyalar iyi tutunur.
- Verimli malzeme kullanımı: Yolluklar ve giriş kanalları geri dönüştürülebilir; bu nedenle dolu malzemeyi işlemekten kaynaklanan doğal atık daha azdır.
Sınırlamalar
- Başlangıç kalıp maliyeti: Çelik kalıpların tasarlanması ve üretilmesi önemli bir sermaye ve hazırlık süresi gerektirir.
- Malzeme kısıtları: Demir esaslı alaşımlar ve yüksek erime noktalı metaller tipik olarak kullanılmaz.
- Mühendislik değişikliği zordur: Kalıp üretiminden sonraki tasarım değişiklikleri pahalı olabilir; büyük revizyonlar kalıbın yeniden işlenmesini veya yeni insertleri gerektirebilir.
Seçim: Maliyet ve Hibrit Strateji
Basınçlı Döküm ve CNC İşlemenin Maliyet Etkenleri
CNC işleme ile basınçlı döküm arasındaki karar, başlangıç yatırımı ile uzun vadeli birim maliyet arasındaki dengeye dayanır. CNC işleme önemli ilk takım maliyetlerinden kaçınmayı sağlar; ancak daha yavaş ve daha fazla iş gücü gerektiren süreç nedeniyle parça başı maliyet yükselir. Buna karşılık basınçlı döküm, yüksek hacimli üretimde parça başına çok düşük ek maliyet elde etmek için sertleştirilmiş çelik kalıplara (takımlara) önemli bir başlangıç yatırımı gerektirir.
Bu ekonomik dinamik seçimi temelde açıklar. Prototip, düşük hacimli üretim veya tasarımın hâlâ geliştirildiği durumlarda CNC işleme daha iyi tercihtir. Esnekliği hızlı yineleme ve test için idealdir; ayrıca daha geniş mühendislik malzemesi seçeneği sunar.
Tasarım tamamlandığında ve yıllık üretim hacmi ilk kalıp maliyetini karşılayacak kadar yükseldiğinde basınçlı döküm en ekonomik seçenek hâline gelir. Örneğin CNC ile üretilen bir parçanın maliyeti $50, basınçlı döküm kalıp yatırımı $80 000 ve parça maliyeti $10 ise başabaş noktası yaklaşık 2 000 adettir. Bunun pek çok etkeni dışarıda bırakan temel bir örnek olduğu ve gerçek maliyet analizlerinin genellikle çok daha karmaşık olduğu unutulmamalıdır.
Hibrit Stratejiyi Değerlendirmek
Buraya kadar döküm ve işlemeyi ayrı yöntemler olarak ele aldık. Ancak ikisinin birlikte çalışması da tamamen mümkündür.
Kalıcı basınçlı döküm kalıpları üretilirken CNC işleme, pazar testi veya ilk satışlar için parça sağlayan köprü üretiminde idealdir. En iyi uygulama, döküm kalıplarının maliyetini üstlenmeden önce tasarımı CNC parçalarla doğrulamaktır. Ayrıca kritik toleranslara sahip sızdırmazlık yüzeyleri, yatak yuvaları veya dişli delikler elde etmek için basınçlı döküm parçalarına seçici CNC son işlemesi ve finisaj uygulanması yaygındır. Bu yaklaşım ana parçada basınçlı dökümün maliyet ve geometri avantajlarından yararlanırken, gereken noktalarda hassasiyet için CNC işlemeyi kullanır.
Seçim: Geometri, Malzemeler ve Kalite Kontrol
Geometriyle İlgili Hususlar
Her yöntem parça biçimlendirmede farklı avantajlar sunar. Basınçlı döküm, nervürlerle güçlendirilmiş ince ve düzgün duvarlar üretmede başarılıdır; bu geometriyi işlemek zor ve zaman alıcıdır. Kalıptaki yan hareketlerle bazı ters açıları da oluşturabilir, ancak bu karmaşıklık ve maliyeti artırır.
Buna karşılık CNC işleme, değişken et kalınlıklarını ve derin cepleri kolayca işler; ancak kesici takımın fiziksel erişimi ve çapı ile sınırlıdır. Bu nedenle çok ince duvarlar veya küçük iç yarıçaplar zor olabilir. Çok eksenli hareketlerle ters açılara erişebilir ve doğrudan yüksek kaliteli, hassas dişler üretebilir.
Malzeme Seçimi ve Performans
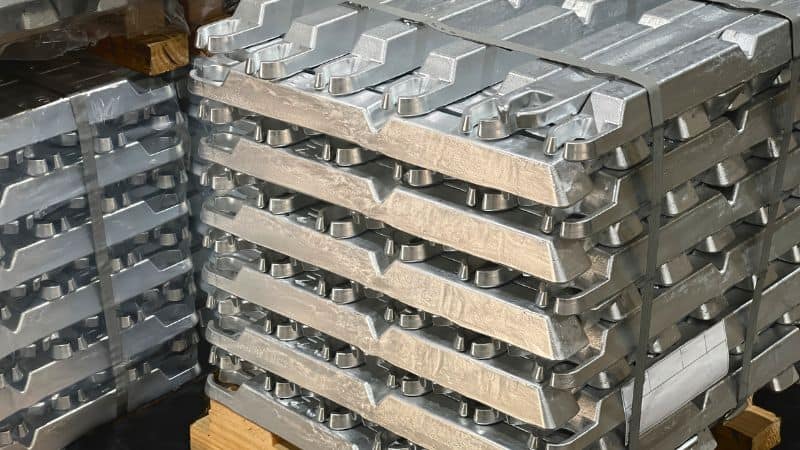
CNC işleme benzersiz bir malzeme esnekliği sunar; çeşitli plastiklerden alüminyuma, yüksek dayanımlı ve paslanmaz çeliklere, titanyum gibi sıcaklığa dayanıklı alaşımlara kadar geniş bir yelpazeyi işler. Bu nedenle belirli mekanik özellikler, korozyon direnci veya biyouyumluluk gerektiren uygulamalarda vazgeçilmezdir.
Buna karşılık basınçlı döküm, başta alüminyum, çinko ve magnezyumolmak üzere demir dışı malzemelerin metal dökümünde uzmanlaşmıştır. Bu malzemeler; mükemmel dökülebilirlikleri, akışkanlıkları ve yüksek dayanım/ağırlık oranları nedeniyle hafif ve yüksek hacimli bileşenler için seçilir.
Kalite Kontrol
Kalite bakımından iki yöntem farklı alanlarda öne çıkar; modern teknoloji sayesinde ikisi de genellikle hassas ve gelişmiştir. CNC işleme, dijital dosyadan doğrudan dar geometrik toleranslar ve karmaşık yapılar elde etmede mükemmeldir ve hassas bileşenler için ölçüt kabul edilir. Proses parametreleri optimize edilip kalıp mükemmelleştirildiğinde basınçlı döküm, çok yüksek üretim hacimlerinde parçalar arasında olağanüstü tekrarlanabilirlik sağlar. Dökümden çıkan toleranslar genellikle CNC’den daha geniş olsa da son derece tutarlı biçimler ve mükemmel yüzey görünümü sunar.
Seçim: Sürdürülebilirlik
Maliyet hesaplamalarında çoğu zaman işleme yöntemlerinin geri dönüştürülebilirliği ve sürdürülebilirliği gözden kaçar. Her iki yöntemde de geri dönüştürülebilir malzeme akışları vardır; ancak atık üretimleri farklıdır. CNC talaşlı bir yöntemdir ve talaş (metal yongası) atığı oluşturur. Talaş tamamen geri dönüştürülebilse de süreç, özellikle erime noktası yüksek metallerde doğal malzeme kaybına yol açar.
Basınçlı döküm, ana işleminde malzemeyi daha verimli kullanır; enjeksiyon kanallarından kalan yolluk ve besleyiciler dökümhanede yeniden eritilip doğrudan kullanılabilir ve böylece malzeme kullanım oranı çok yükselir. Her iki yöntem de kapalı döngü geri dönüşüm sistemlerinden önemli ölçüde yararlanarak genel çevresel etkiyi azaltır.
Sonuç
Başlangıçtaki soruya dönersek, basınçlı döküm ve CNC işlemenin farklı üretim alanlarında kendilerine özgü avantajları olduğundan evrensel bir kazanan yoktur. CNC işleme esneklik, hassasiyet ve düşük hacimli üretim için tercih edilirken basınçlıdöküm yüksek hacimli ve maliyet etkin karmaşık geometri imalatında öne çıkar.
Kararınızı üretim hacmine, tasarımın kararlılığına ve işlevsel gereksinimlere dayandırın. Bu etkenleri dikkatle değerlendirerek uygulamanız için en verimli ve ekonomik üretim yolunu güvenle seçebilirsiniz.
Sıkça Sorulan Sorular
Orta hacimli parça siparişi için hangi yöntem daha uygundur?
Yazı boyunca “düşük hacim” ve “yüksek hacim” ifadelerini birçok kez kullandık; ancak bunlar sabit bir aralıktan alınmış belirli sayılar değildir. Başabaş noktasını analiz etmek ve ihtiyaçlarınıza en uygun yöntemi bulmak için öncelikle parçaların tasarımı ve karmaşıklığı değerlendirilmelidir.
Basit bir parçayı CNC ile işlemek daha ucuz olabilirken karmaşık bir parçada basınçlı döküm kalıp maliyeti daha erken karşılanabilir. Parça siparişiniz varsa ve emin değilseniz endüstri uzmanlarıyla iletişime geçmeksize daha profesyonel görüşler sağlayabilir.
Metalin geri dönüştürülmesinin dışında bu yöntemler arasında dikkate alınması gereken başka sürdürülebilirlik etkenleri var mı?
Evet, enerji tüketimi de hesaba katılmalıdır. Özellikle sert metallerde CNC işleme, makine ve soğutma sistemleri tüm çevrim boyunca çalıştığından parça başına çok enerji yoğun olabilir. Basınçlı dökümde kalıp üretimi ve metalin eritilmesi için başlangıçta yüksek enerji gerekir; ancak çok hızlı çevrim süreleri yüksek hacimlerde parça başına enerji maliyetini düşürebilir. “Daha çevreci” seçenek büyük ölçüde üretim hacmine ve üreticinin kullandığı enerji kaynaklarının dağılımına bağlıdır.







