
Низкообъемный литьё под давлением занимает очень специфический уголок в производстве металла. Он не является ни самым дешевым, ни предназначенным для конкуренции с экономикой массового производства.. То, что оно предлагает, — это металлические детали производственного качества из настоящих сплавов, изготовленные с использованием настоящих форм, до того как программа достигнет объема, оправдывающего изготовление полноценных производственных штампов..
Для инженеров по производству и менеджеров по закупкам это различие имеет значение. В этом блоге мы разберем эту тему и исследуем, как низкий объем литьё под давлением приносит пользу вашей производственной программе..
Чем низкообъемный литьё под давлением отличается от общей практики
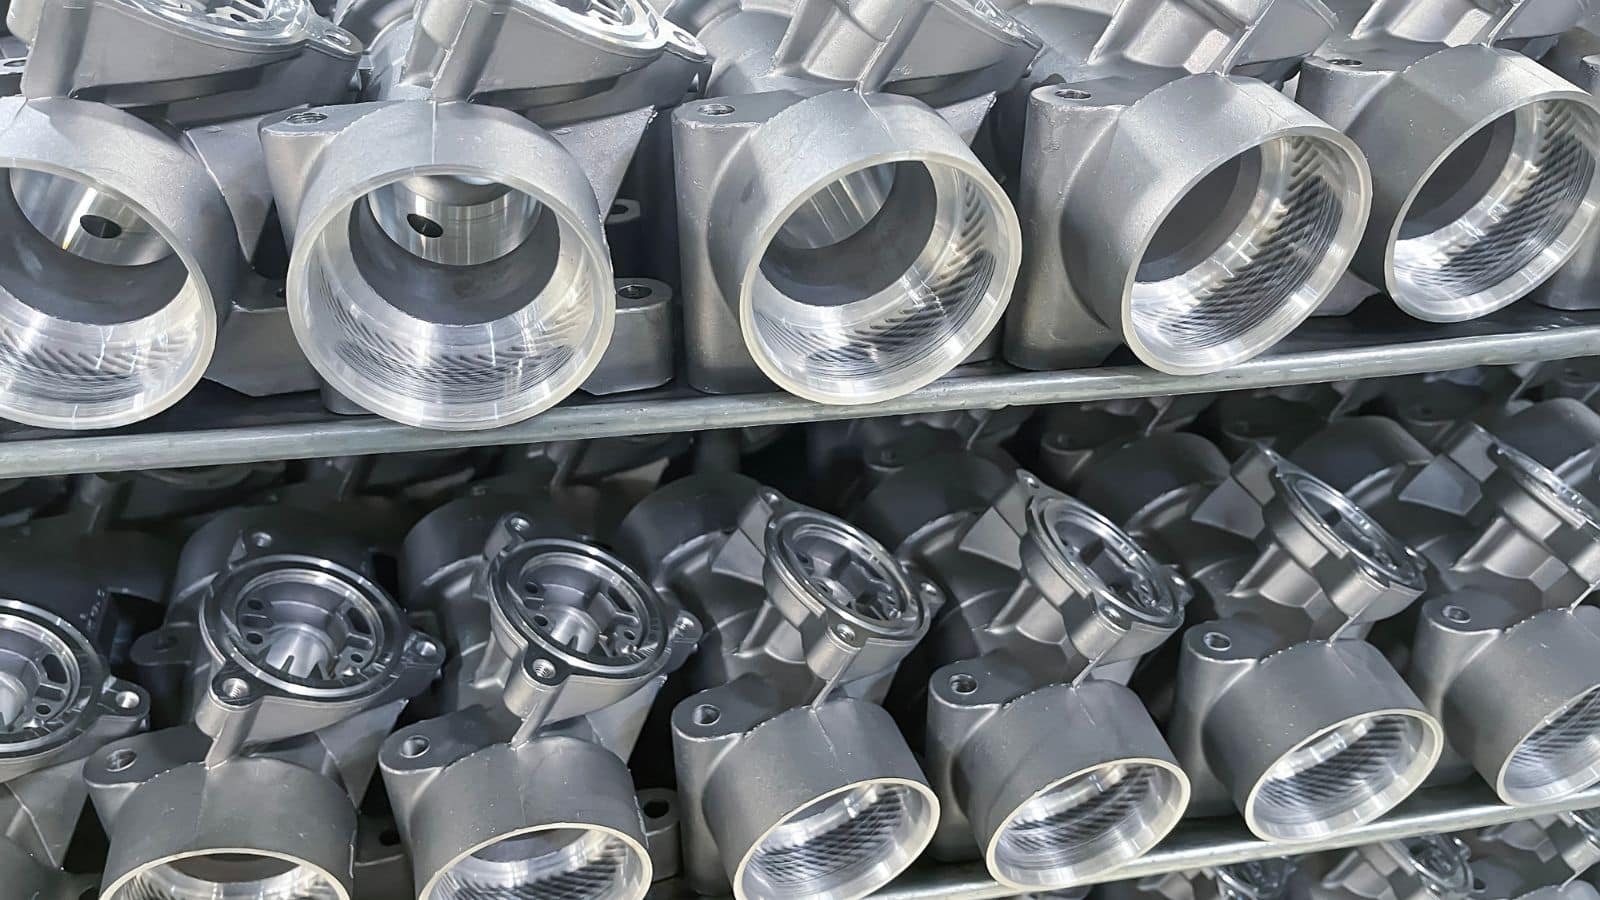
Малотиражный процесс литья под давлением в основном похож на генерал процесс литья под давлением, но цель здесь состоит в том, чтобы минимизировать первоначальные затраты и сроки выполнения, даже если это означает немного большее время цикла на деталь. Для достижения этого необходимо принять некоторые специальные решения проектирование пресс-форм:
- Количество оформляющая полость: Формы Single-оформляющая полость распространены. Они снижают первоначальные затраты на механическую обработку штампа и значительно упрощают модификацию формы.
- Конструкция литниковой системы и выпускных каналов для ручной отделки: Формы малого объема оптимизируют систему впрыска для успеха заполнения с первого раза и легкая ручная обрезка CNC и удаление после литья, поскольку короткие серии не могут оправдать стоимость автоматизированного штампа для обрезки.
- Упрощённая схема канала охлаждения: Без необходимости в минимальном времени цикла, инструменты для малых объемов могут использовать более простое охлаждение по прямой линии. Это ускоряет процесс изготовления формы и дополнительно снижает затраты.
- Система катапультирования, ориентированная на безопасность, а не на скорость: Вместо сложных компоновок, предназначенных для роботизированного извлечения, выталкивание в этом процессе металлообработки отдаёт приоритет безопасности детали, чтобы предотвратить деформацию при снятии, часто учитывая ручное или полуавтоматическое обращение с деталью..
- Материал для инструмента (P20/алюминий против H13)): Инструменты для массового производства используют дорогую сталь H13, чтобы выдерживать миллионы ударов. Программы с низким объемом обычно используют сталь P20 или алюминий..
Мы снова вернемся к некоторым из этих концепций в более поздней главе о затратах на инструменты.
Когда имеют смысл программы с низким объемом
Производство малых объёмов литьё под давлением является преднамеренной производственной стратегией для программ, где инвестиции в формы для массового производства ещё нельзя оправдать.
Типичные диапазоны количеств и применения
Малые объемы литьё под давлением обычно охватывают партии примерно от 50 до около 10 000 единиц, в зависимости от поставщика и стратегии оснастки. Ниже 50 деталей чаще всего более практичны обработанные заготовки или металлические прототипы, напечатанные на 3D-принтере. Свыше 10 000 единиц экономика производства по форме начинает перевешивать преимущества гибкости подхода малых объемов. Здесь мы перечислим некоторые основные применения.:
- Сборки для разработки и предпродакшна где инженерам нужны литые детали, соответствующие материалу и геометрии производства
- Специальное и промышленное оборудование построено сотнями, а не тысячами, там, где сложность детали исключает механическую обработку
- Производство сервисного и заменяемого оборудования для старых программ с продолжающимся, но скромным спросом
- Проверка рынка строится прежде чем переходить к полной инвестиции в производство
Промежуточное производство между прототипом и масштабированием
Производство промежуточной партии находится между проверенным прототипом и серийным производством. Используемая на этом этапе форма, иногда называемая промежуточной оснасткой или мягкой оснасткой, предназначена для производства деталей, эквивалентных серийным, без полной стоимости производственной стали..
Хорошо спланированная программа перехода позволяет командам проверять процесс литья под давлением, оттачивать второстепенные операции и создавать начальные запасы до того, как будет вырезана производственная матрица.
Инспекция первой партии изделий (FAI) является очень эффективной техникой снижения рисков для такой программы. Надежный поставщик будет использовать CMM и 3D-сканирование, чтобы напрямую сравнивать пробные отливки мостика с вашей CAD-моделью. Если стена неожиданно уменьшается или элемент деформируется, инженерная команда обнаруживает это на недорогой форме мостика..
Материалы, сплавы и характеристики деталей
Выбор сплава при малых объемах литьё под давлением влияет на литейные свойства, качество поверхности, поведение при вторичной механической обработке и физические свойства готовой детали.
Вот краткое справочное руководство по трём основным группам материалов:
Низкий объем изготовление пресс-форм, затраты и сроки выполнения
Стоимость инструментов является крупнейшими расходами в программе литьё под давлением с низким объемом производства и определяет, будет ли экономика работы эффективной. Правильная стратегия зависит от целевого объема, ожидаемых изменений в дизайне и требований к допускам программы.
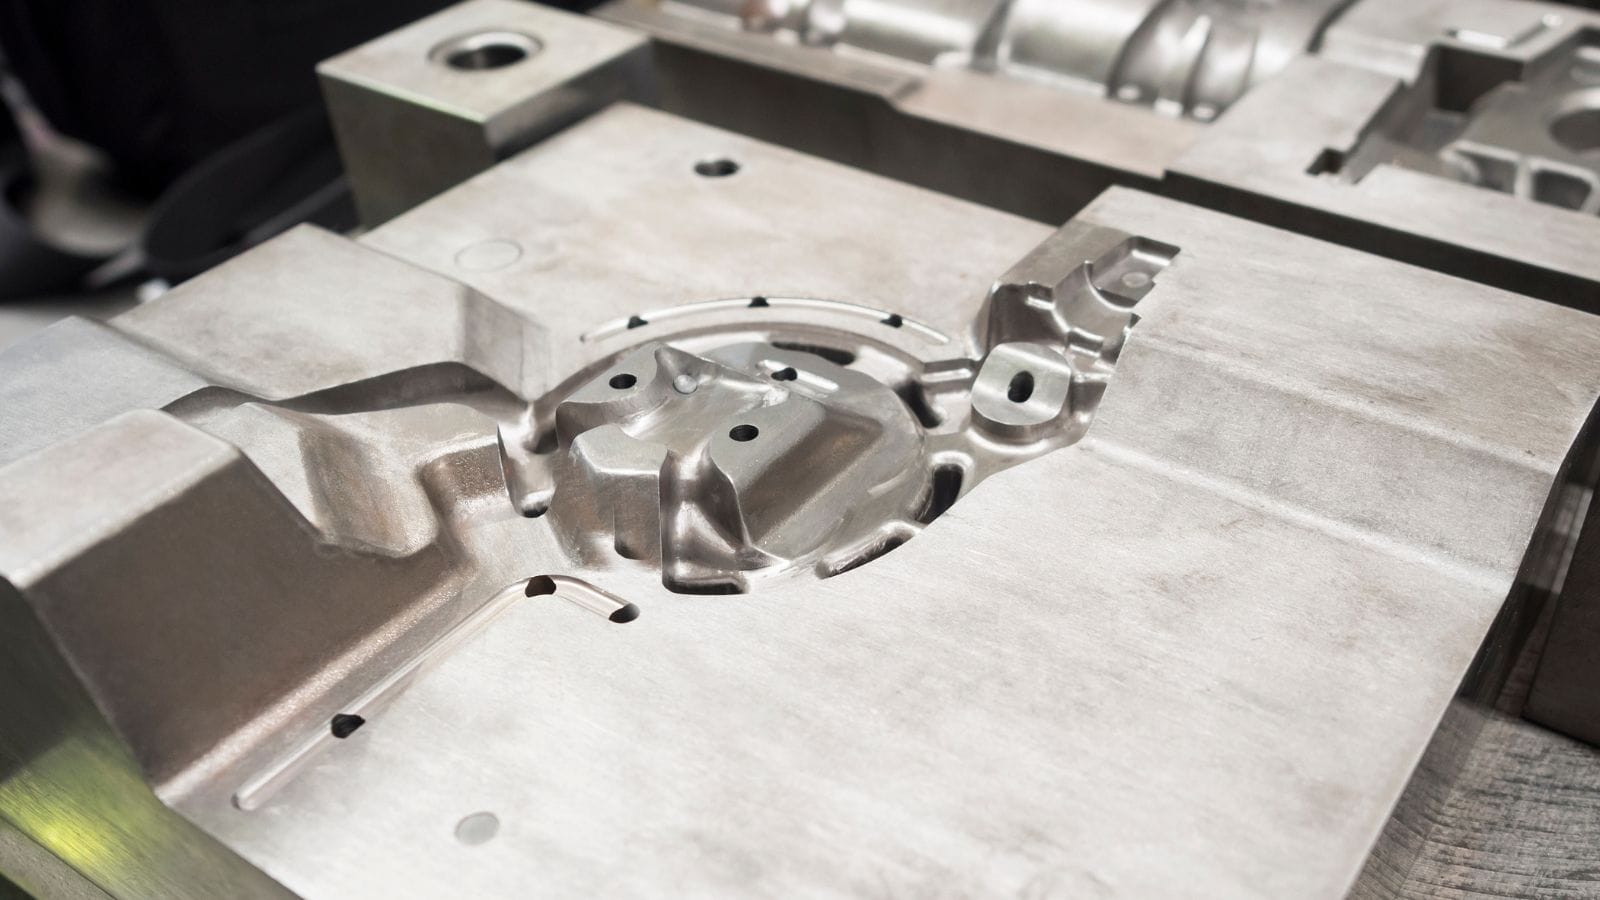
Как материал инструмента влияет на первоначальные затраты на оснастку
Марка стали, используемая для штампа, определяет срок службы инструмента, стоимость и стойкость к термическому утомлению. Три классы инструментальная сталь охватывать большинство программ:
| Марка материала | Типичный срок службы инструмента | Лучший вариант использования |
|---|---|---|
| Алюминий | 1 000–5 000 выстрелов | Ранние постройки мостов, быстрое прототипирование |
| сталь P20 | 10 000-50 000 выстрелов | Программы с низким и средним объёмом |
| H13 инструментальная сталь | 100 000+ выстрелов | Производственная форма, переход на большой объем |
Распространённое заблуждение заключается в том, что «мягкие инструменты» (алюминий или сталь P20) производят детали с большими допусками. На самом деле основное различие между мягким инструментом и производственной матрицей H13 заключается в срок службы пресс-формы, а не в точности.. В течение первых нескольких тысяч выстрелов хорошо разработанная форма с малым объемом легко удерживает стандартные линейные допуски литьё под давлением (±0,1 до ±0,2 мм)).
Одноразовый оформляющая полость низкообъемный метод формовки и модульные подходы
Формы Single-оформляющая полость являются стандартной отправной точкой для программ с низким объемом производства. Их строить быстрее, ремонтировать дешевле и проще модифицировать между производственными циклами.
Для деталей, которые в будущем могут перейти на более крупные объемы производства, проектирование формы для малых объемов с учетом будущих вставок оформляющая полость позволяет избежать последующей полной перестройки каркаса штампа.
Модульный проектирование пресс-форм идет дальше, используя сменные вставки в общей базе штампа. Общая база с несколькими наборами вставок позволяет производителю отливать несколько связанных номеров деталей из одного держателя, распределяя базовую стоимость по нескольким программам..
Этот подход хорошо работает для семейств продуктов или сборок с общей геометрией.
Что определяет единичную стоимость и скорость доставки
Себестоимость единицы продукции и сроки выполнения заказов при низкообъемном производстве литьё под давлением требуют совершенно иного подхода, чем при массовом производстве. Чтобы сохранить экономическую эффективность, инженеры используют «обратную стратегию», чтобы сбалансировать сложность формы и второстепенные операции.:
- Амортизация инструментов является доминирующей статьей расходов: При небольших объемах себестоимость формы определяет цену за единицу. Например, форма стоимостью 15 000 долларов, амортизируемая на 500 деталей, добавляет к каждой детали 30 долларов только на затраты на инструмент, не считая материала и времени работы станка..
- Держите формы простыми, используйте больше CNC: Формы для производства больших объемов используют дорогие направляющие и подъемники, чтобы исключить второстепенные операции. Программы для малых объемов делают наоборот. Чтобы минимизировать первоначальные затраты, штамп делают простым. Такие элементы, как негативные углы, боковые выталкиватели или высокоточные отверстия, намеренно оставляют для второстепенных CNC-обработка..
- Пропустить штампы для обрезки: Короткие серии не могут оправдать использование автоматических штампов для обрезки. Удаление литников и обрезка облоя выполняются с помощью ручной фрезеровки или стандартного CNC. Оплата немного большего времени работы станка на 500 деталей значительно дешевле, чем добавление сложных механических действий в форму..
- Более короткие сроки выполнения: Соблюдение простоты формы обеспечивает более быструю доставку. Формы с малым объемом обычно выполняются за 3–6 недель с момента одобрения чертежа до первого выстрела. Более простые формы из P20 находятся на коротком конце диапазона, тогда как добавление сложности увеличивает срок выполнения..
Сравнение малотиражного литьё под давлением с альтернативными процессами
Понимание того, где малосерийный литьё под давлением сопоставляется с конкурирующими методами производства, помогает избежать инвестиций в неправильный процесс.
Низкий объем литьё под давлением против CNC-обработка
Хотя CNC-обработка из цельного прутка отлично подходит для простых, сверхмалых прототипов, его экономика быстро ухудшается по мере увеличения объема и сложности.
- Стоимость сложности: Для деталей с внутренними полостями, тонкостенными участками или сложными внешними изгибами, литьё под давлением значительно более экономичен.
- Материальные отходы: Механическая обработка тратит огромное количество материала и дорогое время станка на удаление металла. Литейное производство под давлением создает деталь почти готовой формы за секунды..
- Плотность материала: Механическая обработка производит конструкционно плотную деталь с нулевой пористостью, что является её основным преимуществом по сравнению с литьём.
Малые объемы литьё под давлением против изготовления листового металла
Изготовленные сборки, такие как сварные корпуса из листового металла или кронштейны, могут соответствовать общей геометрии литой детали, но уступают в согласованности..
- Однократная операция против сборки: Литейное процесс объединяет несколько функций в одном изделии, устраняя необходимость в сварке, заклепках или сложных этапах сборки.
- Повторяемость: Литьё под давлением обеспечивает превосходную повторяемость размеров для сотен деталей по сравнению с ручной или роботизированной сваркой.
- Качество поверхности: Литая деталь обеспечивает ровную, бесшовную эстетическую поверхность, которую трудно получить с помощью сварных соединений.
Низкий объем литьё под давлением против литьё в песчаные формы
Песчаное литье часто является предпочтительным процессом для крайне малых объемов (от 1 до 50 деталей) или крайне крупных компонентов, потому что оно требует практически никаких инвестиций в постоянные оснастки.
- Стоимость инструментов: Песчаное литьё выигрывает по первоначальной стоимости модели, но проигрывает по стоимости за деталь, когда объёмы достигают сотен.
- Отделка поверхности: Песчаное литьё даёт грубую, текстурированную поверхность. Литьё под давлением обеспечивает гораздо более гладкую отделку, которая часто готова к покраске или гальванике..
- Допуски: Песчаные литые детали имеют очень свободные допуски и обычно требуют интенсивной последующей обработки. Литые под давлением детали легко попадают в точные допуски прямо из формы..
Низкий объем литьё под давлением против точное литьё по выплавляемым моделям
Литейное производство по выплавляемым моделям (литье по восковой модели) обеспечивает отличную детализацию поверхности и может обрабатывать экзотические материалы, такие как нержавеющая сталь и титан, чего не может литьё под давлением.
- Соответствие материала: Если ваша деталь должна быть из стали, выберите точное литьё по выплавляемым моделям. Если она из алюминия, цинка или магния, лучше выбрать литьё под давлением..
- Время цикла и себестоимость единицы: Процесс точное литьё по выплавляемым моделям печально известен своей медлительностью и трудоемкостью. Для программ с алюминием/цинком на несколько сотен единиц и более, литьё под давлением оказывается гораздо более экономичным..
Малый объем литьё под давлением против 3D-печати
Металлическая и смоляная 3D-печать идеально подходят для быстрой проверки геометрии, но они не являются настоящими аналогами производственного процесса.
- Механические свойства: 3D-печатная металлическая деталь не воспроизводит зернистую структуру или точное механическое поведение детали, сформированной при высоком литьё под давлением.
- Правильный рабочий процесс: Умные инженерные команды используют 3D-печать на ранних стадиях, чтобы проверить соответствие сборки и выявить проблемы с перекрытием. После утверждения конструкции они переходят к низкообъемному литьё под давлением для функциональных испытаний и промежуточного производства..
Moldie: Ваш надёжный поставщик услуг по низким объёмам / прототипам литьё под давлением
Переход от мелкосерийного производства к полномасштабной эксплуатации не обязательно требует крупных первоначальных инвестиций. В Moldie мы производим мелкосерийные и прототипные пресс-формы для литья под давлением и детали с помощью собственной инженерной команды и производственных машин литьё под давлением, помогая вам снизить финансовые риски и ускорить вывод продукта на рынок.
Готовы оценить ваши проекты? Посетите наш веб-сайт запросить конкурентное предложение сегодня!







