
При поиске «сталь литьё под давлением» вы, вероятно, думаете, что сталь — это прочный выбор для литьё под давлением. По этому вопросу эксперты в Moldie дам тебе прямой ответ:
Сталь обычно не используется для литьё под давлением из-за её высокой температуры плавления и плохой текучести, за исключением нишевых и экспериментальных попыток.
Однако этот ответ не удовлетворяет вашу потребность в прочной и высококачественной детали, поэтому в этом блоге мы продемонстрируем другие варианты с металлом литьё под давлением, а также больше альтернативные методы литья стали.
Почему сталь не используется в литьё под давлением
Сталь плохо себя проявляет в литьё под давлением, потому что ей нужна экстремальная температура, она плохо течет и оказывает сильное напряжение на формы. Эти ограничения повышают стоимость оснастки, замедляют производство и увеличивают риск дефекты литья.
Высокая температура плавления стали и термическое напряжение на формах
Сталь имеет температуру плавления около 1,370°C, что значительно выше, чем у металлов, используемых в литьё под давлением. Алюминий плавится при примерно 660°C, а цинк плавится примерно при 420°C. Этот большой разрыв создаёт серьёзные ограничения процесса.
Высокая температура заливки стали создает серьезные тепловое напряжение на формах. Каждый выстрел быстро нагревает форму, затем так же быстро охлаждает её. Этот цикл сильного теплового воздействия вызывает трещины, деформацию и преждевременный выход из строя.
Формы для литья под давлением часто изготавливаются из закаленного инструментальная сталь. Даже эти материалы могут повредиться под воздействием температуры стального литья. Результат тяжелый износ формы и частые ремонты.
Короткий срок службы пресс-формы увеличивает время простоя и затраты. Для массового производства это повреждение делает сталь плохим выбором по сравнению с металлами, выдерживающими более низкие температуры..
Плохой поток и быстрая кристаллизация
По сравнению с алюминиевыми или цинковыми сплавами, расплавленная сталь обладает более высокой вязкостью и быстро теряет перегрев при впрыске в сильно охлаждаемую форму. На стенках формы быстро образуется твердая корка, поэтому оставшейся жидкой металлу трудно заполнять тонкие участки и сложные детали в очень короткие сроки заполнения, характерные для высоких литьё под давлением.
Этот недостаток также задерживает газ и создает внутренние пустоты, которые вызывают дефекты литья, такие как холодные слитки, неполные заливки и неровные поверхности. Эти проблемы увеличивают количество брака и снижают качество деталей. При быстром процесс литья под давлением управление сталью становится значительно сложнее. Это лишает преимущества скорости, которое определяет литьё под давлением, и дополнительно повышает затраты на оснастку..
литьё под давлением Выбор материала для одинаково прочных деталей
Хотя сталь не является хорошим кандидатом для литьё под давлением, этот процесс литья металла по-прежнему имеет большой потенциал для производства высокопрочных деталей со сложными конструкциями, подобными литью стали.
Эта глава будет введением в распространённые металлы литьё под давлением, такие как алюминий, цинк, магний и медные сплавы, чтобы вы могли понять их прочность и гибкость.
Алюминий и алюминиевые сплавы
Алюминий литьё под давлением ведет отрасль, потому что алюминиевые сплавы плавятся при относительно низких температурах, что позволяет быстро проходить циклы и обеспечивает долгий срок службы пресс-форм. Расплавленный металл хорошо течет под давлением и заполняет тонкие стенки с хорошей деталировкой.
Металл также обеспечивает сильный баланс прочности и веса. Это важно для автомобильных и электронных деталей, где масса влияет на производительность. Алюминий устойчив к коррозии и легко принимает покрытия.
Цинк и цинковые сплавы
Применение цинка литьё под давлением цинковые сплавы с очень низкими температурами плавления, часто близкими к 420°C. Это позволяет проводить быстрые циклы, использовать мало энергии и обеспечивать отличное качество поверхности. Цинк лучше заполняет мелкие детали, чем алюминий, благодаря своей высокой текучести, что поддерживает точные допуски.
Производители часто выбирают цинковые сплавы для мелких и средних деталей. Распространенные применения включают разъемы, корпуса и крепеж. Цинк также снижает износ инструментов, что уменьшает долгосрочные затраты..
Магниевые и медные сплавы
Магниевые сплавы плавятся при низких температурах и весят меньше, чем алюминий. Литье под давлением магния поддерживает тонкие стенки и сложные формы, а также обладает превосходной обрабатываемостью. Это подходит для аэрокосмических и автомобильных деталей, где важен вес.
Медные сплавы, включая латунь и бронзу, встречаются реже в литьё под давлением. Они плавятся при относительно более высоких температурах, чем алюминий или цинк, но все еще остаются пригодными для использования. Эти сплавы обеспечивают высокую электрическую и теплопроводность.
Альтернативные методы литья стали
Несколько проверенных процессов лучше справляются с высокой температурой плавления стали и ограниченной текучестью, чем литьё под давлением. Эти методы жертвуют скоростью ради термостойкости, гибкости формы и контроля затвердевания, что соответствует потребностям литья из железа..
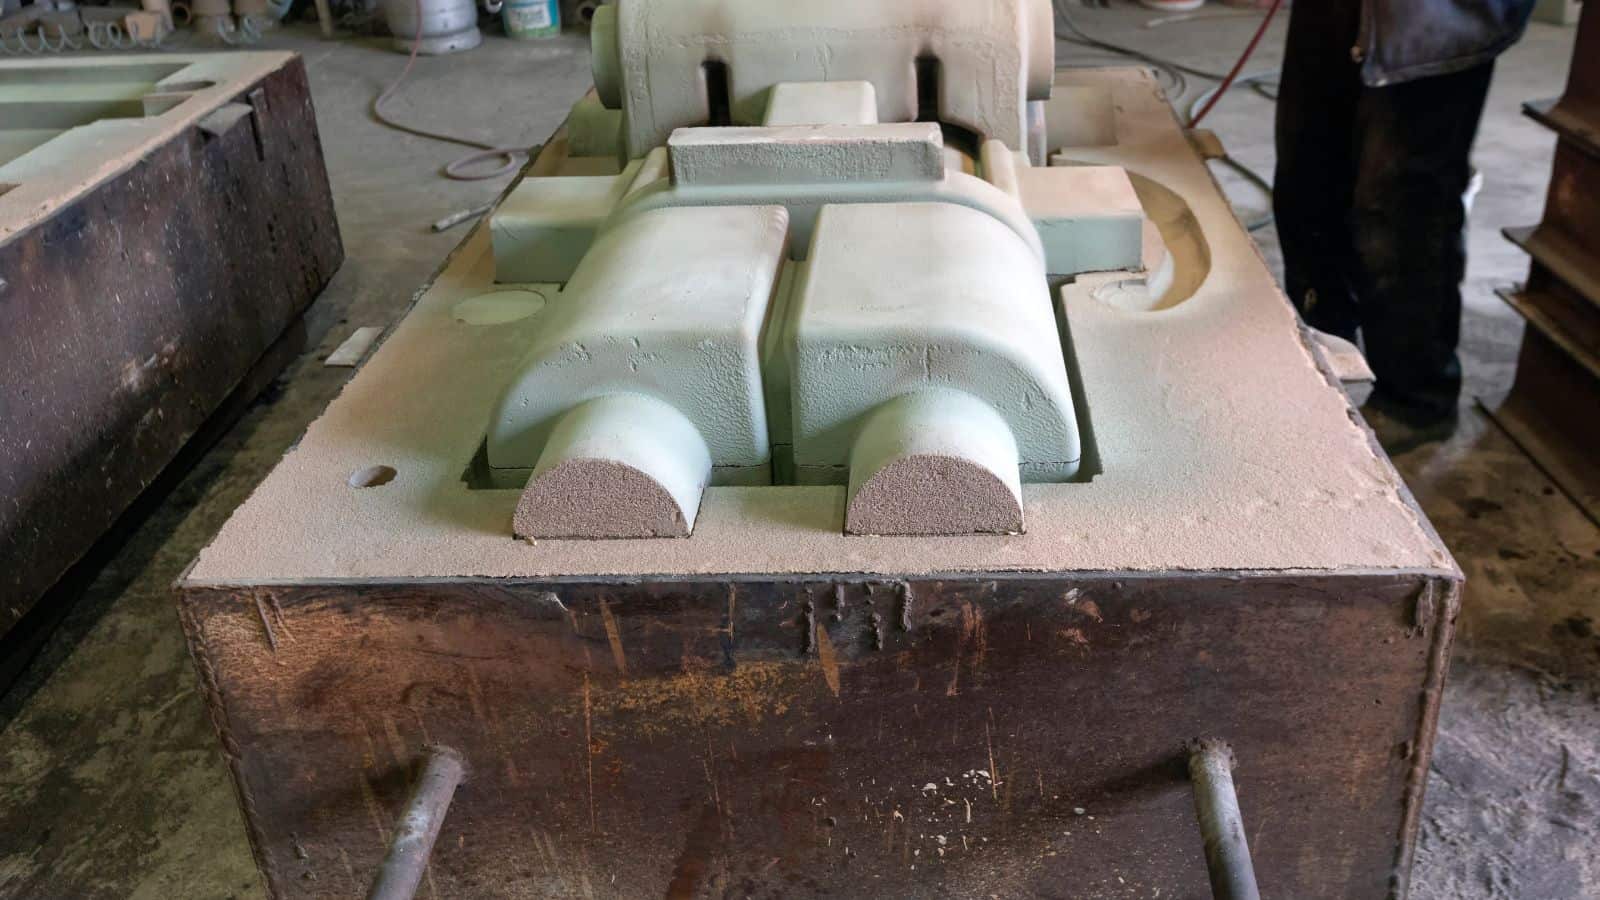
литьё в песчаные формы для стали
Песчаное литьё Остаётся одним из самых распространённых способов производства стальных отливок. Он использует уплотнённые песчаные формы, которые выдерживают очень высокие температуры без повреждений. Литейные заводы часто выбирают этот метод для крупных деталей или при небольших и средних объёмах производства..
Процесс хорошо работает для стальное литьё и железное литьёПесчаные формы позволяют создавать более толстые участки и простую систему заливки, что помогает стали заполнить оформляющая полость до того, как она остынет.
Поверхностная отделка и точность остаются ниже, чем у литьё под давлением, но затраты также остаются разумными. Дизайнеры также получают свободу для создания сложные геометрические формы с которыми постоянные формы не справляются.
Ключевые черты литьё в песчаные формы
- Выдерживает высокую температуру от феррометаллов
- Подходит для крупных и тяжёлых деталей
- Поддерживает стальные и серые железные сплавы
точное литьё по выплавляемым моделям для стали
Литейное производство по выплавляемым моделям, также называемое литьём по выплавляемым моделям, позволяет получать детализированные стальные детали с точными допусками. Воск формирует модель, вокруг которой затем создаётся керамическая оболочка. После нагрева, удаляющего воск, расплавленная сталь заполняет оформляющая полость.
Этот метод подходит для деталей с тонкими стенками, мелкими деталями и гладкими поверхностями. Он хорошо работает для сложные геометрические формы что обработка стоила бы слишком дорого для производства.
Литьё по выплавляемым моделям стоит дороже за деталь, чем литьё в песчаные формы. Оно подходит лучше всего, когда точность важнее скорости или размера детали.
Распространённые применения
- Клапаны и фитинги
- Аэрокосмические и промышленные компоненты
- Прецизионные детали из железных сплавов
центробежное литьё
Центробежное литьё использует вращение, чтобы прижать расплавленную сталь к стенке формы. Это движение удаляет воздушные карманы и направляет примеси к центру. В результате получается плотный металл с прочной зернистой структурой.
Производители часто используют этот процесс для труб, колец и втулок. Он хорошо работает со сталью и другими чугунными материалами, требующими высокой прочности.
Метод ограничивает варианты формы. Он не подходит для деталей с внутренними элементами или острыми углами.
Типичные продукты
- Стальные трубы и трубки
- Подшипники и втулки
- Толстостенные цилиндрические детали
Другие процессы ближней к чистовой форме
Несколько методов близких к конечной форме поддерживают сталь там, где стандартное литьё оказывается недостаточным. Непрерывное литьё формирует стальные заготовки и плиты с постоянным качеством. Эти формы затем подвергаются прокатке или ковке..
Литьё металла под давлением обрабатывает маленькие стальные детали с мелкой проработкой. Оно сочетает металлический порошок с связующим, затем спекает деталь до полной прочности..
Эти процессы снижают количество отходов и обработку. Они также поддерживают повторяемые результаты при массовом производстве стальных литейных деталей.
| Процесс | Лучше всего для | Основное преимущество |
|---|---|---|
| Непрерывное литьё | Слябы и заготовки | Единая структура |
| Металлическое литьё под давлением | Малые стальные детали | Высокая детализация |
| Прецизионная ковка | Плотные стальные детали | Сила и точность |
Потенциалы в будущей стали литьё под давлением
Исследовательские команды продолжают изучать ограниченные пути для стали литьё под давлением, несмотря на то, что остаются значительные препятствия. Прогресс сосредоточен на долговечности форм., управление процессом, и узкие случаи использования, когда другие методы не подходят.
Продление срока службы форм
Самая большая проблема — срок службы пресс-формы. Сталь плавится при очень высоких температурах, которые быстро повреждают обычные формы. Исследователи тестируют три основных решения:
- Сильнее инструментальная сталь – Может выдерживать больше тепла, но стоит дорого
- Керамические вставки – Сопротивляется экстремальной жаре, но легко ломается
- Защитные покрытия – Формы для помощи служат дольше, но все равно быстро изнашиваются
Некоторые команды создают формы, где только самые горячие части используют специальные термостойкие вставки, которые можно заменить при износе.
Пока эти подходы показывают обещающие результаты только в лабораторных испытаниях и очень ограниченном нишевом производстве. Они далеки от того, чтобы конкурировать с обычными цветными металлами литьё под давлением по стоимости, скорости или надежности.
Лучший контроль процессов
Большинство прогресса достигается за счёт более тщательного контроля процесса литья. Инженеры пытаются:
- Более медленная подача металла для снижения удара
- Лучшие системы охлаждения
- Вакуумная технология для удаления воздушных пузырей
- Датчики, которые контролируют температуру и давление в реальном времени
Это наблюдение помогает выявлять проблемы до того, как формы выйдут из строя. Большая часть этой работы по-прежнему носит экспериментальный характер и выполняется в лабораториях, с акцентом на надежность процесса, а не на скорость или дешевизну..
Заключение
Исследования стали литьё под давлением продолжаются в узких нишах, в основном на небольших, сложных, сильно нагруженных деталях, где другие металлы не могут удовлетворить требованиям по прочности или износостойкости.
В большинстве реальных проектов вы получите лучшую производительность, надежность и общий контроль затрат, сочетая цветные сплавы литьё под давлением с массовым и экономически эффективным производством и оставляя сталь для процессов, оптимизированных с учетом ее требовательного поведения.
Часто задаваемые вопросы
Если мне нужны детали такие же прочные, как сталь, какие металлы литьё под давлением мне следует рассмотреть в первую очередь?
Если вы стремитесь к производительности, сравнимой с множеством стальных применений, начните с рассмотрения высокопрочных сплавов алюминиевое литьё под давлением и выбранных медных сплавов.
Алюминий может обеспечивать отличное соотношение прочности и веса, хорошую коррозионную стойкость и совместимость с поверхностными обработками для повышения долговечности.
Медные сплавы могут обеспечивать выдающуюся теплопроводность и электропроводность наряду с хорошими механическими свойствами, что делает их идеальными для деталей, которые должны выдерживать как структурную нагрузку, так и тепло или ток.
Хотя их абсолютная прочность может не соответствовать стойкостям самых прочных сталей, они часто обеспечивают достаточные механические характеристики с основными преимуществами в весе и удобстве обработки..
Что такое процессы «почти готовой формы» и как они помогают с компонентами из стали?
Процессы почти конечной формы — это методы, которые производят детали, очень близкие к их окончательной геометрии, что сокращает обработку и отходы материала.
Для стали это включает непрерывную разливку (для заготовок и слитков, которые будут прокатываться или коваться), литьё металлов под давлением из порошка (MIM) (для мелких, сложных деталей) и точную ковку (для сильно нагруженных компонентов, требующих отличной прочности и точности размеров)).
Эти методы могут снизить общую стоимость производства и улучшить согласованность по сравнению с полностью обработанными деталями из прутка или пластины.







