
Le moulage sous pression en chambre froide joue un rôle essentiel dans la fabrication moderne : il permet de former des pièces robustes et précises à partir de métaux à point de fusion élevé. Le métal en fusion est injecté sous haute pression dans un moule afin de créer des composants complexes et durables. Cette méthode est largement utilisée dans les secteurs qui exigent précision, efficacité et fiabilité. L’examen du fonctionnement du procédé, des matériaux employés et de ses applications montre pourquoi les fabricants y ont recours pour des pièces soumises à des exigences élevées. Les sections suivantes détaillent le procédé, le comparent au moulage sous pression en chambre chaude et présentent ses applications.
Qu’est-ce que le moulage sous pression en chambre froide ?
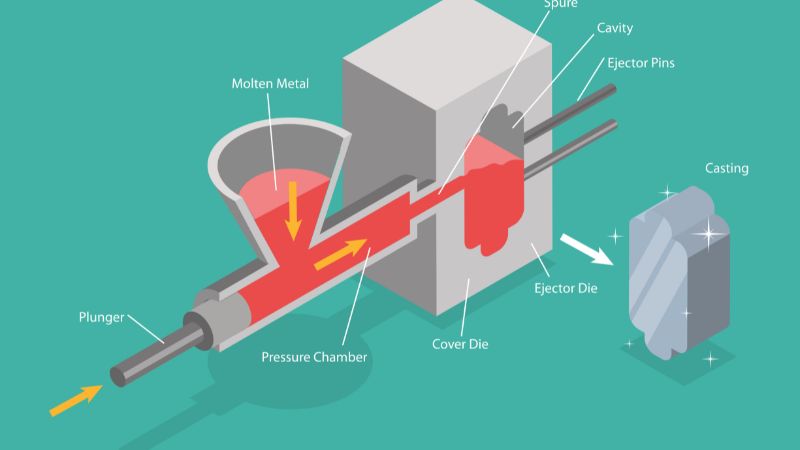
Le moulage sous pression en chambre froide est un procédé de fonderie des métaux utilisé avec des alliages à point de fusion élevé, comme l’aluminium, le cuivre et le magnésium. Il s’appuie sur un four de fusion séparé et un système d’injection externe pour former des pièces précises et durables sous haute pression. Le métal en fusion est transféré du four vers une chambre d’injectiondistincte. Un piston pousse ensuite le métal dans une matrice en acier sous haute pression. Contrairement au procédé en chambre chaude, le système d’injection n’est pas immergé dans le métal en fusion. La séparation du four et du système d’injection permet d’utiliser des métaux qui corroderaient ou useraient autrement les équipements de chambre chaude. La chambre froide est donc privilégiée pour les alliages à base d’aluminium et de cuivre. Elle est courante dans les secteurs qui ont besoin de pièces robustes, légères et complexes, notamment les carters de moteur automobile, les composants aéronautiques et les boîtiers électroniques. Le procédé est apprécié pour la régularité des pièces, leur surface lisse et leur précision dimensionnelle.
Étapes du procédé de moulage sous pression en chambre froide
Le moulage sous pression en chambre froide repose sur une succession d’étapes contrôlées qui garantit la précision de la pièce. Chaque phase, de la préparation du moule à l’éjection de la pièce solidifiée, influe sur la qualité, la résistance et la précision finales de la pièce moulée.
Préparation du moule
Le procédé commence par la préparation de la matrice, composée de deux moitiés qui forment la empreinte du moule. Ces moitiés doivent être nettoyées et recouvertes d’un agent de démoulage pour éviter l’adhérence et limiter l’usure. La température du moule est importante : le préchauffage de la matrice avant la coulée contribue à réduire les défauts tels que les reprises à froid ou le remplissage incomplet. Il améliore également l’écoulement du métal dans l’empreinte. Le serrage énergique des deux moitiés empêche toute fuite de métal pendant l’injection. Le système de fermeture doit maintenir fermement le moule afin de résister à la pression exercée par le piston.
Fusion et transfert du métal
Le moulage sous pression en chambre froide utilise couramment des métaux à point de fusion élevé, comme l’aluminium, le laiton et le cuivre. Le métal est d’abord fondu dans un four séparé de la machine de coulée. Une fois liquide, il est soigneusement prélevé à la louche ou versé dans la chambre d’injection. La quantité transférée doit correspondre au volume de l’empreinte : un excès peut produire des bavures, tandis qu’une quantité insuffisante risque de ne pas remplir complètement le moule. Une mesure précise assure la régularité d’un cycle à l’autre.
Injection et remplissage
Le piston joue un rôle central à cette étape. Après l’entrée du métal en fusion dans la chambre d’injection, il le pousse à haute pression. Celle-ci doit suffire à faire pénétrer le métal dans toutes les zones de l’empreinte, y compris les parois minces et les détails fins. La vitesse et la force du piston sont contrôlées pour éviter les turbulences susceptibles d’emprisonner de l’air ou de créer de la porosité. La chambre d’injection et le système de canaux dirigent le métal vers l’empreinte. Leur conception adéquate assure un écoulement régulier et réduit les risques de défauts. Cette étape se termine lorsque l’empreinte est entièrement remplie et que le métal commence à se solidifier sous pression.
Refroidissement, éjection et finition
Une fois l’empreinte remplie, le métal refroidit et se solidifie dans le moule. Le temps de refroidissement dépend de l’épaisseur et de la taille de la pièce ainsi que de l’alliage choisi. Le maintien de la pression pendant le refroidissement limite le retrait et améliore la précision dimensionnelle. Après solidification, les deux moitiés de la matrice s’ouvrent et les éjecteurs poussent la pièce hors du moule. Le système d’éjection doit libérer la pièce sans endommager sa surface ni sa forme. Des opérations de post-traitement suivent : elles peuvent inclure l’ébarbage, l’élimination des bavures ou l’usinage de surfaces pour obtenir des tolérances plus serrées. Certaines pièces subissent également un traitement thermique ou une finition de surface selon les exigences. À la fin de cette étape, la pièce est prête pour l’inspection et la suite de la production.
Matériaux utilisés pour le moulage sous pression en chambre froide
Le procédé en chambre froide utilise des métaux capables de supporter des températures élevées et de conserver leur résistance dans des conditions exigeantes. Le choix tient compte de leur point de fusion, de leur durabilité, de leur résistance à la corrosion et de leur aptitude à produire des pièces précises et durables.
Métaux à point de fusion élevé
Les machines à chambre froide sont conçues pour les métaux non ferreux dont le point de fusion est supérieur à celui des alliages traités en chambre chaude. Il s’agit notamment des alliages d’aluminium, des alliages de cuivre, du magnésiumet de certains alliages de zinc à forte teneur en aluminium. Principaux avantages de ces métaux dans le moulage sous pression :
- résistance et dureté supérieures à celles des métaux à bas point de fusion
- résistance à l’usure et à la déformation à température élevée
- adaptation aux pièces structurelles et porteuses
Des secteurs comme l’ automobile, l’aéronautique et les équipements industriels utilisent souvent ces matériaux, qui associent résistance et précision. Leur aptitude à produire des formes complexes avec une qualité constante les rend essentiels pour les applications exigeantes.
Alliages d’aluminium
Le moulage sous pression de l’aluminium est l’application la plus courante des machines à chambre froide. Les alliages d’aluminium associent légèreté et bonne résistance mécanique ainsi qu’une excellente résistance à la corrosion. Ces caractéristiques conviennent parfaitement aux boîtiers, supports et composants de moteur. L’aluminium présente également une conductivité thermique et électrique élevée, ce qui est avantageux pour les pièces électroniques et les systèmes de gestion thermique. Contrairement à certains métaux, l’aluminium conserve ses performances sur une large plage de températures, en intérieur comme en extérieur. Les fabricants choisissent souvent les pièces moulées sous pression en aluminium pour la production en grande série , car l’alliage s’écoule aisément dans les moules détaillés. On obtient ainsi des pièces à surface lisse et aux dimensions précises, qui nécessitent moins d’usinage secondaire.
Les applications courantes comprennent :
- Composants automobiles tels que les carters de transmission et les blocs-moteurs
- Boîtiers d’appareils électroniques grand public
- Pièces de machines industrielles nécessitant légèreté et résistance
Alliages de magnésium et de cuivre
Les alliages de magnésium sont appréciés comme les métaux structurels les plus légers disponibles. Ils offrent un rapport résistance/poids avantageux, ce qui les rend utiles dans les pièces aéronautiques et automobiles où la réduction du poids est essentielle. Le magnésium présente également une excellente usinabilité et une bonne conductivité thermique, mais sa réactivité exige une manipulation soigneuse.
Les alliages de cuivrese distinguent quant à eux par leur résistance élevée à la traction, leur résistance à l’usureet leur conductivité supérieure. Ces propriétés les rendent adaptés aux composants électriques, aux raccords de plomberie et aux pièces soumises à de fortes charges. Plus lourd que l’aluminium ou le magnésium, le cuivre offre une grande durabilité dans les applications qui exigent une longue durée de service et une résistance à la corrosion. Sa capacité à supporter des conditions de fonctionnement extrêmes en fait un excellent choix pour les pièces industrielles et hautes performances. Ensemble, les alliages de magnésium et de cuivre élargissent les possibilités du moulage sous pression en chambre froide en offrant des solutions qui équilibrent poids, résistance et conductivité selon les besoins.
Moulage sous pression en chambre froide ou en chambre chaude
Les deux procédés utilisent la pression pour faire pénétrer le métal en fusion dans une matrice, mais diffèrent par la façon dont le métal entre dans la machine et par les alliages qu’ils peuvent traiter. Ces différences influent sur le temps de cycle, la durée de vie de l’outillage et les types de pièces réalisables.
Différences fondamentales
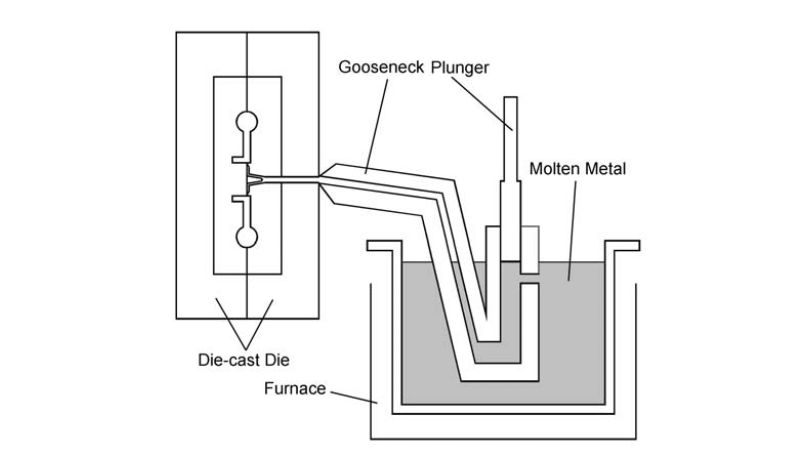
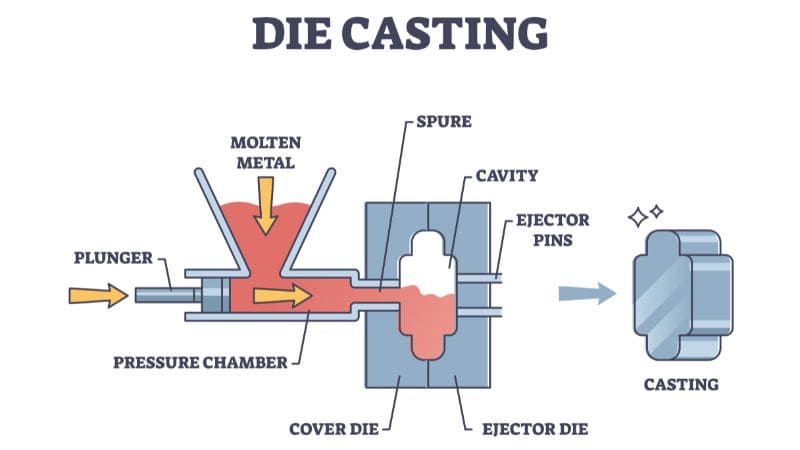
| Caractéristique | Chambre froide | Chambre chaude |
|---|---|---|
| Type de métal | Aluminium, laiton, magnésium (point de fusion élevé) | Zinc, plomb, magnésium (point de fusion bas) |
| Vitesse de cycle | Plus lente | Plus rapide |
| Manipulation du métal | Versé dans le fourreau d’injection | Pompé directement depuis le four |
| Usure de l’outillage | Plus importante | Moins importante |
Applications du moulage sous pression en chambre froide
Le moulage sous pression en chambre froide répond aux besoins des secteurs qui recherchent des pièces métalliques précises, durables et légères. Il est particulièrement adapté aux composants en aluminium et autres alliages exigeant une résistance élevée et des dimensions précises.
Composants automobiles
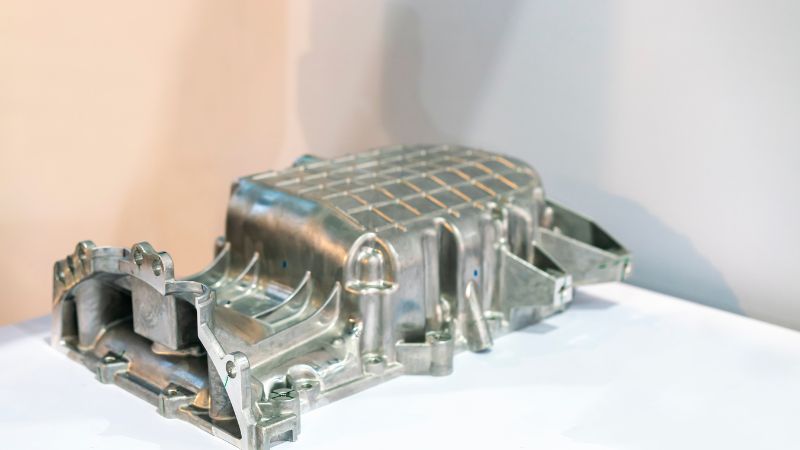
Les constructeurs automobiles utilisent le moulage sous pression en chambre froide pour produire des blocs-moteurs, des culasses et des carters de transmission. Ces pièces doivent résister à la chaleur, à la pression et aux contraintes mécaniques, ce qui fait des pièces moulées sous pression en aluminium un choix courant. Le procédé garantit des tolérances serrées et une qualité constante, réduisant les besoins d’usinage secondaire. Il permet également de produire des pièces de suspension légères, comme les bras de suspension et les porte-fusées. En réduisant le poids sans sacrifier la résistance, les fabricants améliorent le rendement énergétique et la tenue de route des véhicules. La possibilité de former des géométries complexes à parois minces aide les ingénieurs à concilier performances et maîtrise des coûts. Le moulage sous pression en chambre froide est ainsi devenu un procédé standard de la construction automobile moderne.
Pièces industrielles et électriques
Dans les équipements industriels, les boîtiers et supports moulés sous pression bénéficient de la résistance et de la durabilité du procédé en chambre froide. Les composants présentent des surfaces lisses et des dimensions précises, ce qui limite les difficultés d’assemblage et améliore la fiabilité.
Les connecteurs électriques, les enveloppes et les carters de moteur doivent allier précision et résistance à l’usure. Le moulage sous pression en chambre froide permet d’utiliser des alliages comme l’aluminium et le cuivre, qui offrent une bonne conductivité et une bonne résistance à la corrosion. Il convient aussi à la production en grande série de pièces de qualité constante. C’est essentiel dans la distribution d’énergie, les machines lourdes et les équipements d’énergie renouvelable, où la durée de service et la sécurité sont prioritaires.
Biens de consommation et électronique
Le moulage sous pression en chambre froide est largement utilisé pour les biens de consommation où l’apparence et la durabilité comptent toutes deux. Les appareils de cuisine, les boîtiers d’outils électriques et la quincaillerie d’ameublement sont souvent réalisés en aluminium moulé sous pression pour leur résistance et leur finition soignée. Dans l’électronique, le procédé sert à fabriquer des coques de téléphones mobiles, des charnières d’ordinateurs portables et des boîtiers d’équipements audio. Ces pièces doivent être légères tout en protégeant efficacement les composants sensibles. Les surfaces lisses et les détails fins obtenus par moulage sous pression réduisent également les opérations de finition et les coûts, tout en préservant une apparence de qualité. Cet équilibre entre fonction et conception rend le procédé précieux sur les marchés grand public.
Foire aux questions
Quels sont les principaux avantages du moulage sous pression en chambre froide ?
Ce procédé produit des pièces aux dimensions très précises et aux surfaces lisses. Il permet de former des parois minces et des géométries complexes difficiles à obtenir avec d’autres méthodes de fabrication. Il convient également aux grandes séries de qualité constante, ce qui le rend efficace pour les secteurs ayant besoin de pièces en volume.
Pour quelles applications le moulage sous pression en chambre froide est-il le plus souvent utilisé ?
Les constructeurs automobiles l’utilisent pour les blocs-moteurs, les carters de transmission et les pièces structurelles. L’aéronautique y recourt pour des composants légers mais robustes. Le procédé est également employé pour les boîtiers électroniques et les équipements médicaux qui exigent précision et durabilité.
Quelles sont les limites du moulage sous pression en chambre froide ?
L’équipement nécessite un investissement initial plus élevé, car il comprend un four séparé. Le procédé peut aussi être plus lent que le moulage en chambre chaude en raison de l’étape supplémentaire de transfert du métal liquide. Il convient mal aux très grandes pièces et aux métaux à bas point de fusion, qui sont mieux adaptés au procédé en chambre chaude.







