

Si desea partes metálicas fuertes con control de forma ajustada y menos defectos, entonces squeeze casting es una de sus opciones principales, ya que se asemeja a fundición a presión y forja para mejorar la calidad de las piezas densas con propiedades mecánicas superiores en comparación con los productos de fundición convencionales.
Este artículo no sólo cubre cómo funcionan los diferentes tipos squeeze casting y qué metales encajan en el proceso, sino que también lo comparan con otros métodos de fundición. Leer más para aprender dónde y cuándo encaja mejor tus proyectos!
Tipos de Casting de Squeeze
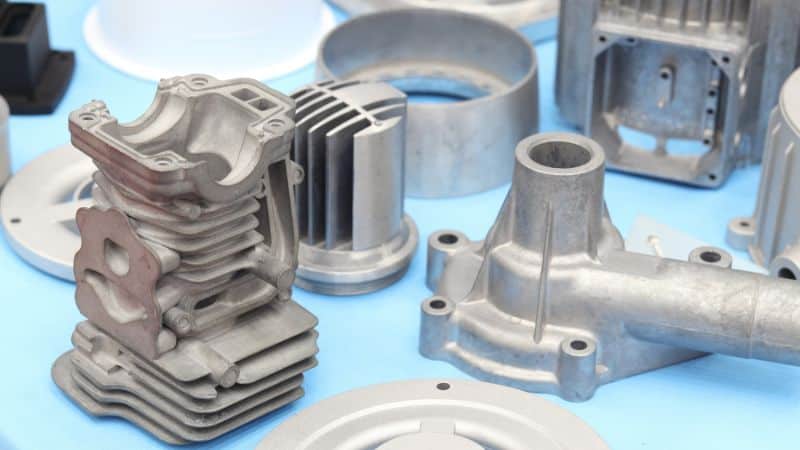
El casting Squeeze, también conocido como forja de metal líquido, sigue las reglas generales de fundición: solidificar los materiales fundidos en un molde, y expulsarlo después del enfriamiento. Pero la característica especial de esta técnica fundición a presión es que aplica presión al metal fundido ya que se enfría para mejorar la densidad y la fuerza. Los dos enfoques principales, directo squeeze casting e indirecto squeeze casting, difieren en cómo el metal entra en la matriz y cómo la presión actúa durante la solidificación.
Casting directo de la brisa
In directo squeeze casting, metal fundido se derrama directamente en la cavidad de la matriz. Un puñetazo se mueve directamente hacia abajo y aplica presión mientras comienza el enfriamiento.
El mando de la instalación está situado en el centro de la zona. La presión permanece activa hasta que el metal se solidifica completamente.
Este método funciona bien para piezas gruesas y formas simples. Provee alta integridad material y muy baja porosidad. Sin embargo, las complejas características internas siguen siendo difíciles de formar.
Directo squeeze casting trajes de aluminio y piezas de magnesio utilizado en funciones estructurales. Es la mejor opción cuando la fuerza y la calidad de la superficie importan más que la geometría compleja.
Indirect Squeeze Casting
Fundición squeeze indirecta: el metal entra en la cavidad a través de una cámara. Un émbolo lo impulsa y mantiene la presión durante el enfriamiento, de forma similar a la fundición a alta presión.
Se puede utilizar una presión más alta que en el casting directo. Esto permite paredes más delgadas y formas más detalladas. El flujo de metal también mejora el llenado de secciones estrechas.
La fundición indirecta soporta tanto máquinas verticales como horizontales. A menudo se selecciona para partes con geometría compleja y tolerancias más estrechas.
Comparado con la dirección squeeze casting, este método necesita más herramientas y control. A cambio, ofrece mayor libertad de diseño y propiedades mecánicas consistentes.
Proceso de fundición
Preparación y fusión
El proceso comienza seleccionando una aleación de metal limpio y preparando los moldes. El die se calienta a una temperatura fija para reducir el shock térmico y mejorar el flujo de metal. La temperatura de la matriz adecuada también soporta el llenado de la cavidad de la matriz.
El metal se funde en un horno controlado hasta que alcanza el rango de vertido correcto. El metal fundido debe mantenerse libre de acumulación de gas y óxido. La superficie está cortada y el tiempo de retención es manejado para proteger la calidad.
Entre las principales medidas de preparación cabe citar::
- Precalentar mueres y herramientas
- Temperatura de fusión
- Medición del volumen de fundición correcto
Estos pasos establecen la base para resultados de fundición estable.
Pouring and Pressurization
El metal fundido se vierte directamente en la cavidad abierta con la gravedad. Este paso difiere de los métodos de fundición de alta presión porque el metal fluye a baja velocidad. Baja turbulencia ayuda a reducir el aire atrapado.
Después del vertido, el pulverizador está cerrado y la prensa hidráulica está activada. La prensa aplica alta presión a través de un puñetazo o pinchos. La presión comienza cuando el metal comienza a enfriar.
La presión sirve varios propósitos:
- Fuerzas metálicas en secciones finas
- Las semillas disminuyen durante el enfriamiento
- Mejora el contacto con superficies muertas
La presión se mantiene hasta que la solidificación esté casi completa.
Solidification and Ejection
Durante el proceso de solidificación, la presión mantiene el metal denso y completamente alimentado. La matriz calentada hace calor a un ritmo controlado. Esta rápida transferencia de calor crea una estructura de grano fino.
La presión se mantiene hasta que el casting alcanza suficiente fuerza. La liberación de la presión demasiado temprano puede causar vacíos internos o defectos superficiales. El tiempo juega un papel crítico.
Una vez sólido, se abre la matriz y comienza la eyección. Los pines de eyección empujan la parte de la cavidad de la matriz sin daño. La parte es inspeccionada y el exceso de metal se recorta según sea necesario. Esta etapa completa un ciclo que mezcla la fundición y forja en un proceso.
Materiales usados en squeeze casting
Aluminio y sus aleaciones
Las aleaciones de aluminio y aluminio se utilizan con más frecuencia en squeeze casting. Ofrecen altas relaciones de fuerza a peso, buena resistencia a la corrosión y fuerte transferencia de calor.
Las notas comunes incluyen aleaciones Al-Si y Al-Mg. Estas aleaciones llenan bien la matriz y responden bien a la presión, que baja la porosidad. Tratamientos de calor también se puede aplicar para mejorar la fuerza y la fatiga.
Ruedas automotrices, bloques de motor y carcasas estructurales a menudo utilizan aleaciones de aluminio. Cuando se requieren tolerancias estrechas y esfuerzo de mecanizado bajo, el aluminio sigue siendo la primera opción.
Aleaciones de Magnesio y Magnesio
Las aleaciones de magnesio y magnesio se seleccionan cuando la reducción de peso importa más. El magnesio pesa aproximadamente un tercio menos que el aluminio, que es beneficioso para las piezas automotrices y aeroespaciales.
El casting de Squeeze mejora el rendimiento de las aleaciones de magnesio reduciendo la contracción y los defectos de gas. Esto es particularmente importante porque el magnesio reacciona rápidamente durante la solidificación.
Las piezas de aleación de magnesio se encuentran a menudo en componentes de dirección, marcos de asiento y viviendas electrónicas. Control de temperatura cuidadoso y diseño de la matriz ayudan a evitar la oxidación y el crack durante el proceso.
Propiedades y beneficios de la casting de Squeeze
Propiedades mecánicas y microestructura
El proceso produce mejores propiedades mecánicas porque fuerzas de presión funden metal para solidificar uniformemente. Esta acción refina la estructura del grano y crea una microestructura uniforme.
Una estructura de grano más fino aumenta la dureza y la ductilidad. También mejora la resistencia al desgaste, lo que ayuda a las partes a manejar cargas y fricción repetidas. Estos rasgos son importantes para partes que enfrentan estrés, calor o movimiento.
Presión durante la solidificación limita las zonas débiles causadas por un enfriamiento desigual. Esto resulta en una fuerza más consistente en toda la parte, no sólo en áreas gruesas. Esta consistencia permite un rendimiento fiable en componentes estructurales y de carga.
Las principales ganancias mecánicas incluyen:
- Mayor resistencia a la tensión
- Mejor fatiga vida
- Mejora de la ductilidad y la dureza
Acabado de porosidad y superficie
El casting de squeeze produce bajo porosidad porque la presión alimenta el metal fundido en áreas de reducción mientras se enfría. Esto reduce la porosidad de encogimiento, que a menudo debilita partes hechas con otros métodos de casting.
La baja porosidad mejora la fuerza y apoya el tratamiento térmico y la soldadura. También reduce el riesgo de fugas en partes tensas de presión. . El proceso evita los defectos de gas atrapados que afectan comúnmente a la alta velocidad fundición a presión.
El proceso también mejora acabado superficial. El metal se mantiene en estrecho contacto con la matriz, lo que crea una textura suave e incluso superficial. Esto resulta en menos defectos tales como vueltas frías, líneas de flujo o rupturas superficiales.
Una mejor calidad de superficie reduce la necesidad de maquinado extra. Esto ahorra tiempo y reduce los costos de acabado.
Precisión Dimensional y Densidad
Se logra una alta precisión dimensional porque el metal se solidifica bajo presión controlada. La matriz permanece completamente llena durante el enfriamiento, que limita la distorsión y la contracción desigual.
La alta presión produce piezas de alta densidad con mínimos vacíos internos. El material denso mejora la fuerza y soporta un rendimiento consistente bajo carga. También ayuda a las partes a cumplir con requisitos de tolerancia estrictos.
La capacidad de forma de red cercana permite una reducción en el mecanizado secundario. Características como costillas, patrones y secciones gruesas forman con mejor definición.
Dimensional benefits include:
- Geometría de parte estable
- Tolerancias de lucha
- Variación reducida entre las fundición
Comparación con los métodos de fundición y forja HPDC
Fundición a alta presión (HPDC)
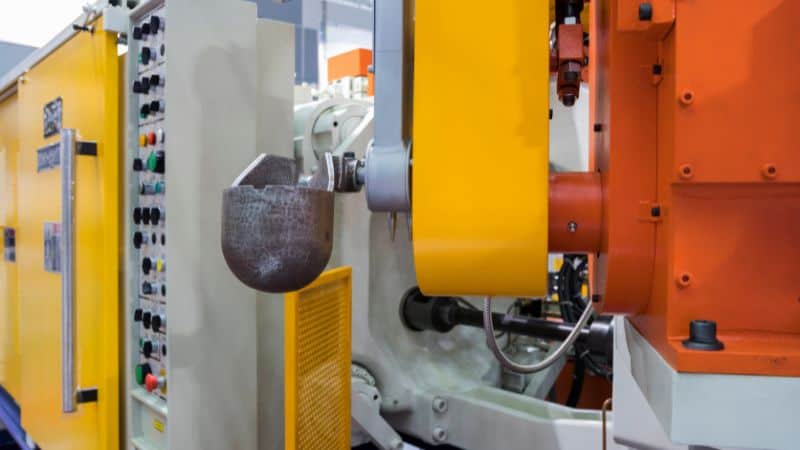
Alta presión fundición a presión (HPDC) está construido para la velocidad. Forza el metal fundido en un molde increíblemente rápido, haciendo millones de piezas complejas de paredes delgadas, como viviendas electrónicas, rápida y precisa.
Sin embargo, esa capacidad de producción en masa crea una compensación comercial. El flujo turbulento atrapa pequeños bolsillos de aire dentro de la parte, haciéndolo poroso. Esta porosidad significa que las partes HPDC son más débiles, más frágiles y generalmente no pueden ser tratadas con calor.
El casting Squeeze se construye para la fuerza. Rellena el molde lentamente para evitar la captura de aire y luego aplica presión de trituración mientras el metal se solidifica. Esto hace una parte que es casi sólida, densa y fuerte, como una forja. Esta densidad permite que se trate de calor para un mayor rendimiento.
Forja convencional
El proceso de forja forma metal sólido o semi-sólido utilizando fuerza compresiva. Esto produce una resistencia excelente y fatiga porque la estructura de granos metálicos está hecha para seguir los contornos de la parte.
En contraste, squeeze casting comienza con metal fundido, no con una cartera sólida. Produce formas cercanas a la red con menos residuos materiales. Las geometrías complejas son más fáciles de lograr sin necesidad de mecanizado pesado.
Forging típicamente implica costos más altos para la herramienta y la configuración, y pone mayores limitaciones en la geometría parcial. El casting Squeeze ofrece un equilibrio entre las excelentes propiedades mecánicas que se acercan a las de forja y la flexibilidad geométrica de fundición. Esto es particularmente ventajoso para piezas de aluminio que requieren tanto alta integridad estructural como características detalladas.
Aplicaciones de Casting de Squeeze
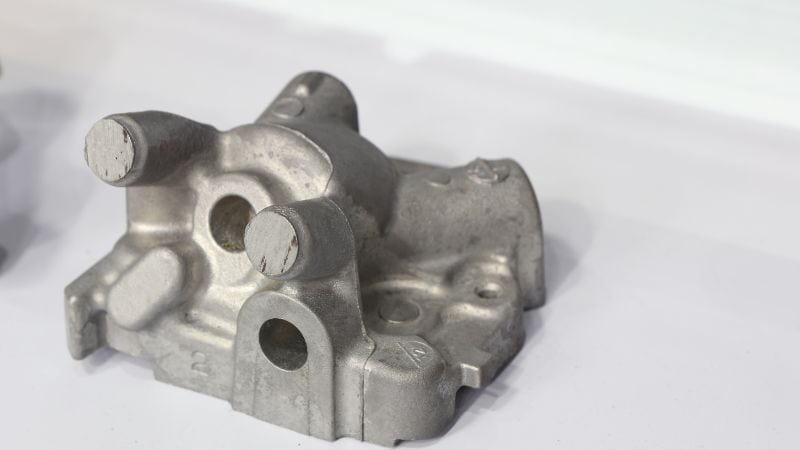
- Automoción Componentes: Se utiliza para piezas críticas y de alta resistencia, como nudillos de dirección, pistones, bloques de motor y viviendas estructurales que se benefician de alta resistencia a la fatiga, resistencia al calor y microestructura densa.
- Sistemas aeroespaciales y de defensa: Esencial para la fabricación de componentes estructurales de alto nivel, carcasas y partes especializadas como los granos de mortero, donde la confiabilidad, el rendimiento repetible y la estricta adherencia a los estándares de seguridad no son negociables.
- Maquinaria industrial y hidraulicos: Ideal para producir piezas robustas y complejas como cuerpos de bomba, bloques de válvulas, componentes hidráulicos y carcasas de máquinas que requieren precisión dimensional, rigidez de presión y larga vida útil en entornos exigentes.
Profesionales Fundición a presión en su servicio
Squeeze casting destaca como un proceso transformador híbrido de fabricación, fusionando la libertad geométrica de fundición con la integridad de forja.
Moldie, como veterano industrial en fundición a presión, puede integrar sin problemas tal estrategia en el proceso de producción para mejores ratios de fuerza a peso, defectos latentes reducidos y procesamiento secundario mínimo.
Así que no dudes y contáctenos hoy. Deja que Moldie te proporcione nuestra excelencia fundición a presión.
Preguntas frecuentes
¿Qué debo considerar primero al elegir entre squeeze casting y otros métodos fundición a presión?
El factor decisivo suele ser la complejidad parcial y el rendimiento material. Si el componente tiene pasajes internos complejos, paredes finas integradas con secciones gruesas, o características detalladas que requerirían mecanizado masivo de una forja, squeeze casting es preferible. Si la geometría es más simple, pero requiere el flujo máximo absoluto del grano y la fuerza direccional, el forjado sigue siendo superior.Desechos materiales (menos en squeeze casting) es otra consideración clave.
Puedo utilizar squeeze casting para componentes pequeños de alto volumen?
Típico, no. El ciclo de proceso es generalmente más lento que la alta presión fundición a presión (HPDC), lo que lo hace menos económico para volúmenes muy altos de piezas pequeñas y de paredes delgadas. Su ventaja es mejor aprovechada para componentes más grandes y estructuralmente significativos donde sus propiedades materiales justifican el tiempo del ciclo.
Es el tratamiento térmico post-casting una necesidad para las piezas de transmisión?
Depende de la especificación requerida. Si bien la excelente integridad de las piezas de yeso exprimido permite un tratamiento térmico eficaz sin ampollas, muchas aplicaciones todavía requieren un templado T5 o T6 para satisfacer las especificaciones de resistencia máxima, lo que requiere un ciclo de tratamiento térmico.