
Los pines de núcleo son pequeños componentes dentro de un utillaje de fundición a presión. Crean los agujeros, ranuras y cavidades internas que definen la función de una parte, y su geometría, material y colocación afectan el comportamiento de llenado, fiabilidad de eyección, Precisión dimensional, y la longevidad de herramientas en cada carrera de producción.
Este blog cubrirá cómo el diseño pasador de núcleo (core pin) se conecta a la selección de aleaciones, estrategia de enfriamiento, modos de falla y flujos de trabajo de inspección, dando a los equipos de diseño y fabricación una referencia práctica para las decisiones de herramientas que mantienen bajo producción de alto volumen.
Qué hacen los Pasador de núcleo (core pin) en las herramientas Fundición a presión
Los pines de núcleo forman la geometría de la parte interna que no puede ser formada por la cavidad de la muerte solo. En moldes de aluminio y otros utillaje de fundición a presión, su colocación, tamaño y condiciones de soporte determinan si las características salen limpias y consistentes o se convierten en una fuente recurrente de chatarra y tiempo de inactividad.
Cómo se forman los pines Características internas
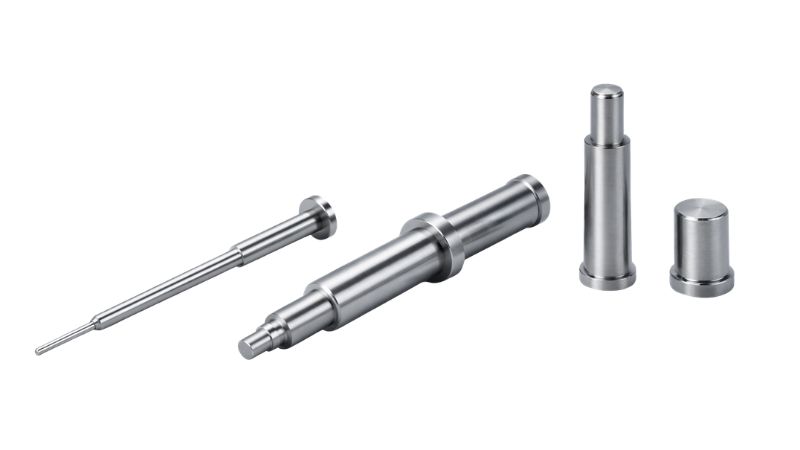
Un pasador de núcleo (core pin) es un inserto separado y reemplazable colocado dentro de la matriz que desplaza el metal fundido durante la inyección, dejando atrás un agujero, jefe, canal o sección hueco. Este enfoque maneja geometrías como agujeros roscados o borrones ciegos profundos que serían imposibles de mecanizar directamente en la cara de morir.Separado pasador de núcleo (core pin) se utilizan porque las características profundas son difíciles de mecanizar directamente en el bloque de la matriz, y los pines reemplazables significativamente menores costos de mantenimiento cuando se produce el desgaste o la rotura.
Interacción con Ejección
Los pines de núcleo se pueden fijar a la mitad estacionaria o móvil de la matriz, montados en las diapositivas, o conducidos hidráulicamente. Durante la eyección, los pines deben limpiar la parte limpiamente. Misalignment entre un pasador de núcleo (core pin) y un pasador eyector que opera cerca crea unión, marca la superficie de fundición, o dobla el pin bajo carga lateral.
Factores de diseño que conforman el rendimiento Pasador de núcleo (core pin)
El diseño del pin implica más que seleccionar un diámetro y longitud. Geometría, aleación y comportamiento térmico todos interactúan, y conseguir un mal crea problemas que parecen problemas de proceso pero se remontan al dibujo de herramientas.
Geometría y ratio L/D
La relación longitud-diametro (L/D) es la limitación geométrica más importante. Los pines largos y delgados se desvían bajo presión de inyección, y a altas proporciones L/D, que la deflexión se convierte en doblado permanente o ruptura repentina. Como guía práctica, los ratios L/D superiores a 6:1 requieren estrategias de soporte adicionales tales como bujes guiados, mayor diámetro del pin o menor velocidad de llenado.
Borrador, Venting y Fill Behavior
Borrador sobre un pasador de núcleo (core pin) (típicamente 0,5 a 1,0 grados) reduce la fuerza de eyección y permite la liberación del casting. El flujo de metal alrededor de un pin crea una línea de soldadura donde dos frentes de flujo se encuentran; análisis de flujo de molde puede confirmar si la ubicación de la línea de soldadura es aceptable antes de cortar acero. Venting cerca de características de pin evita que el aire atrapado crea porosidad, y pequeñas ranuras de ventilación pueden servir esta función cuando se coloca deliberadamente en la diseño.
Ajustes de aleación-específico
El aluminio se inyecta a alta velocidad y temperatura, requiriendo pins con mayor dureza, recubrimientos resistentes a la erosión y enfriamiento interno. El zinc corre a temperaturas inferiores, reduciendo el choque térmico, pero su tendencia a la soldadura hace que el pin acabado superficial sea crítico.Las aleaciones de magnesio son más ligeras pero se ejecutan a temperaturas elevadas; partes de paredes delgadas a menudo requieren pins estrechos, empujando ratios L/D superiores y haciendo el diseño de soporte vital.
Materiales, dureza y opciones de ingeniería de superficie
La elección de acero, tratamiento térmico y recubrimiento de superficie determina cuánto tiempo realiza el pin y si la soldadura o erosión se convierte en un problema recurrente. Los proveedores de materiales publican configuraciones específicas que reflejan cuánta selección de materiales influye en la vida útil de las herramientas.
Acero para herramientas y resistencia al calor
H13 acero para herramientas es el material más utilizado para pasador de núcleo (core pin)s, ofreciendo una combinación equilibrada de dureza caliente, resistencia a la fatiga térmica y resistencia que se adapta bien a las aplicaciones de aluminio y zinc. Los objetivos de dureza suelen caer entre 44 y 52 HRC. La uniformidad del tratamiento de calor importa tanto como el valor de dureza objetivo; inconsistente endurecimiento deja un pin vulnerable al fracaso.
Diseños de refrigeración y especialidad
sólido estándar XXT0000 XXs acumulan calor sobre disparos sucesivos, aumentando el riesgo de soldadura. Enfriamiento pasador de núcleo (core pin) utiliza un tubo interno o pasaje perforado para circular agua o aceite, prolongando la vida del pin en aplicaciones exigentes. Los pines de especialidad usando insertos de cobre de berilio mejoran la transferencia de calor en secciones donde los canales de refrigeración de agua no pueden llegar.
Coatings and Surface Treatment
Los revestimientos PVD (CrN, TiAlN, AlCrN) mejoran la dureza superficial, reducen la fricción y crean una barrera contra la soldadura y la erosión. Nitriding añade una capa de difusión endurecida que mejora la resistencia al desgaste, funcionando bien en aplicaciones de zinc y aluminio moderado.
Modos de falla comunes y mantenimiento preventivo
Reconociendo cómo y por qué los pines fallan permite a los equipos de ingeniería y mantenimiento construir horarios y controles de proceso que mantienen estable la producción.
Breakage, Erosion, And Thermal Fatigue
La rotura de pino ocurre cuando el estrés de doblado excede la fuerza de tracción. Esto es a menudo exacerbado por la mala alineación; como los pilares guía llevan, los cambios de alineación del pin, redireccionando la presión de inyección en la carga lateral en la manivela del pin. Estos factores combinados pueden hacer una herramienta inmantenible volúmenes de producción. Además, la erosión resulta de metal de alta velocidad lavando la superficie del pin, mientras que la fatiga térmica crea la comprobación de calor de la calefacción y refrigeración rápida repetidas.
Planificación preventiva del mantenimiento
El mantenimiento reactiva es caro. Seguimiento de la condición del pin en cada inspección de la muerte programada: ajuste de medición de la retención, condición de la superficie, y la rectitud – da al equipo los datos necesarios para establecer intervalos de reemplazo previstos antes de que ocurra el fracaso.
Inspección, tolerancias y control de calidad
El control Dimensional de las características de fundición formadas por pasador de núcleo (core pin) requiere confirmar tanto la condición del pin como la precisión de la geometría que crea.
Controles dimensionales
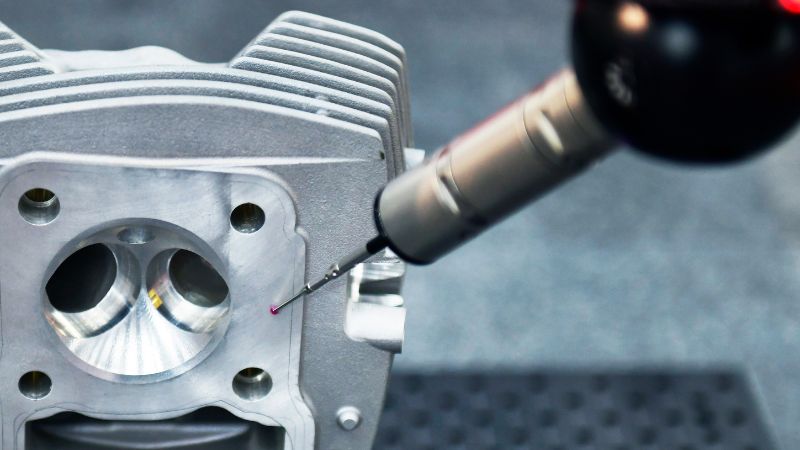
Diámetro del pin, redondez y longitud deben ser verificadas regularmente. Un pin erosionado puede empujar el diámetro del agujero resultante fuera de la banda de tolerancia especificada por el cliente. Primera inspección del artículo debe confirmar características formadas por el pin contra el dibujo de la pieza utilizando medidores calibrados o datos CMM antes de la liberación de la producción.
Validación avanzada (CMM y X-Ray)
Las máquinas de medición de coordenadas (CMM) verifican la posición del agujero y el diámetro. La inspección de rayos X es especialmente útil para detectar la porosidad de encogimiento en las secciones de la pared adyacentes a una función de pin. Evaluar la capacidad de herramientas de un proveedor implica una secuencia de validación adecuada de herramientas, incluyendo la inspección inicial dimensional, revisión de primera instantánea y un estudio de capacidad de proceso.Esta evidencia documentada de conformidad es un requisito del programa para la fabricación estable.
Optimize Your Tooling with Moldie
Cuando se produce geometrías complejas o partes intrincadas características internas, confiar en soluciones estándar a menudo conduce a prematura desgaste y costoso Horas de llegada. En Moldie, nos especializamos en Diseño molde de fundición a presión y el precisión fundición a presión fabricación de moldes.
Ya sea que necesite pasador de núcleo (core pin) forjados de acero H13 para soportar temperaturas y presiones extremas, o guía experta en selección de materiales para asegurar la integridad estructural de su parte fundida, nuestro equipo está construido para apoyar sus procesos de fabricación de alto volumen. Ayudamos a los ingenieros a optimizar cada herramienta y cavidad para maximizar la durabilidad y mantener una precisión dimensional estricta.
Listo para construir mejores herramientas para su Aplicaciones fundición a presiónDescubre cómo trabajamos o contáctenos hoy para comenzar a optimizar su próximo proyecto.
Preguntas frecuentes
Cuando debe utilizar pasador de núcleo (core pin)X personalizado en lugar de estándar pasador de núcleo (core pin)?
Uso pasador de núcleo (core pin) cuando tienes paredes delgadas, geometrías complejasMárquese ahora quién es el tipo de las riendas. especificación requisitos, o cuando necesite optimizar forma y tamaño para reducir defecto riesgo y mejora Precisión dimensional.
Qué es una guía práctica L/D ratio para acero pasador de núcleo (core pin)?
Como regla de pulgar, cuando L/D > 6:1, el riesgo de deflexión aumenta bruscamente y generalmente necesita apoyo añadido, un diámetro más grande o reducción local presión y velocidad de llenado.
¿Cómo se relacionan pasador de núcleo (core pin) con cuestiones pasador eyector?
Si un pasador de núcleo (core pin) y pasador eyector están mal coordinados, la parte puede atar durante la eyección, causando marcas, doblando o acelerado el desgaste, buscando productividad y vida útil de herramientas.
Qué inspecciones capturan problemas relacionados con pasador de núcleo (core pin) temprano?
Controles regulares de diámetro del pasador/estrecho y verificación CMM del tamaño del agujero / ayuda de la posición; rayos X puede capturar la porosidad cerca de una núcleo inyectado a presión antes de que se convierta en un tema de campo.



