
Odstředivé lití je jedinečný proces odlévání, který využívá rotující formy k výrobě pevných a přesných kovových dílů. Pomocí odstředivého lití lze vyrábět například trubky, kroužky nebo vložky válců s menším počtem vad a vyšší pevností, než jakou nabízejí jiné metody.
Pokud chcete pochopit, jak tento proces funguje a proč se využívá při důležitých průmyslových zakázkách, jste na správném místě. Znalost principů odstředivého lití vám pomůže rozhodnout, zda je tato metoda tou nejlepší volbou pro váš další projekt.
Základy odstředivého lití
Odstředivé lití využívá odstředivou sílu k vytváření pevných, kruhových kovových dílů. Tato technika odlévání umožňuje řídit způsob, jakým roztavený kov vyplňuje formu, a zároveň odvádí zachycené plyny, což vede k čistšímu výslednému produktu.
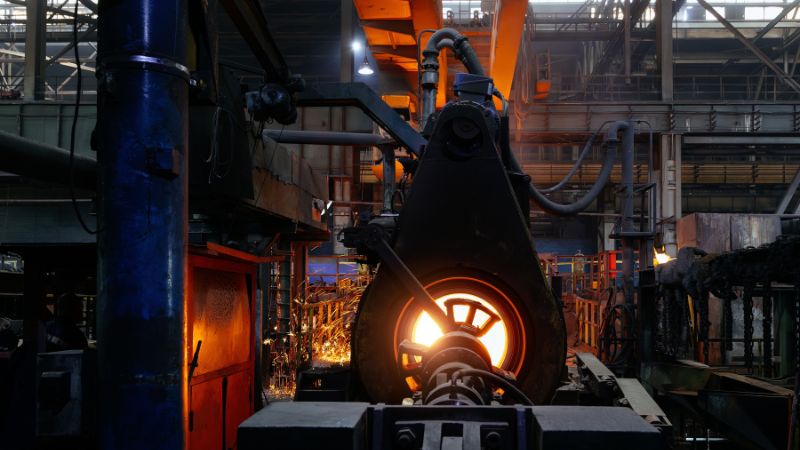
Definice a principy
Proces odstředivého lití zahrnuje postupy, při nichž se roztavený kov nalévá do dutiny rotující formy. Forma se otáčí vysokou rychlostí v odstředivce. Odstředivá síla následně přitlačuje kov k vnitřním stěnám formy.
Tato metoda je ideální pro výrobu dílů s rotační symetrií, jako jsou trubky, kroužky a další duté válcové součásti. K pohybu kovu a vyplnění tvaru využívá sílu vznikající rotací, nikoli gravitaci. Pro podobné metody se používají také názvy „spin casting“ nebo „rotocasting“.
Forma se může otáčet v horizontální nebo vertikální poloze. Základní myšlenkou je, že vyšší rychlost otáčení vytváří větší sílu a napomáhá vzniku hutných, vysoce kvalitních odlitků s minimem vzduchových bublin.
Klíčové součásti a materiály
Stroje pro odstředivé lití (odstředivky) jsou vybaveny pevnou kruhovou dutinou formy umístěnou na hřídeli. Do rotující formy se nalévá roztavený kov nebo slitina. Rotace rozprostře kov po stěnách formy.
Mezi běžné kovy používané při odstředivém lití patří litina, ocel, měď, hliník, nerezová ocel a slitiny na bázi niklu. Pro malé nebo nekovové díly lze použít plasty (např. ABS), avšak nejčastěji se využívají kovy.
Hlavní součásti zahrnují:
- Dutinu formy (ocelová nebo písková)
- Jádro (používá se u dutých dílů)
- Stroj pro odstředivé lití
Nastavení stroje se liší v závislosti na požadované velikosti a tvaru výrobku. Materiál formy musí odolávat vysokým teplotám a odstředivým silám.
Výhody a omezení
Odstředivé lití přináší řadu výhod. Rotace pomáhá odstranit zachycené plyny a nečistoty, což vede k pevnějším a čistším odlitkům. Takto vyrobené díly jsou hutné a vyznačují se jemnozrnnou strukturou. Tato metoda lití je ideální pro výrobu bezešvých trubek, pouzder a kroužků.
Výhody:
- Minimální nebo žádná potřeba dodatečného opracování
- Umožňuje výrobu kruhových dílů bez švů
- Vhodné pro řadu kovů a slitin
Omezení:
- Použitelné pouze pro tvary s rotační symetrií
- Nevhodné pro složité nebo detailní díly
- Vyžaduje speciální nástroje a stroje
- Proces může někdy způsobit drobné odchylky v tloušťce stěny
Tato technika se volí především tehdy, když potřebujete pevné, kruhové a odolné kovové díly.
Proces odstředivého lití do forem
Při odstředivém lití se k tvarování roztaveného kovu používá rotující forma. Každý krok procesu ovlivňuje kvalitu a pevnost výsledného dílu.
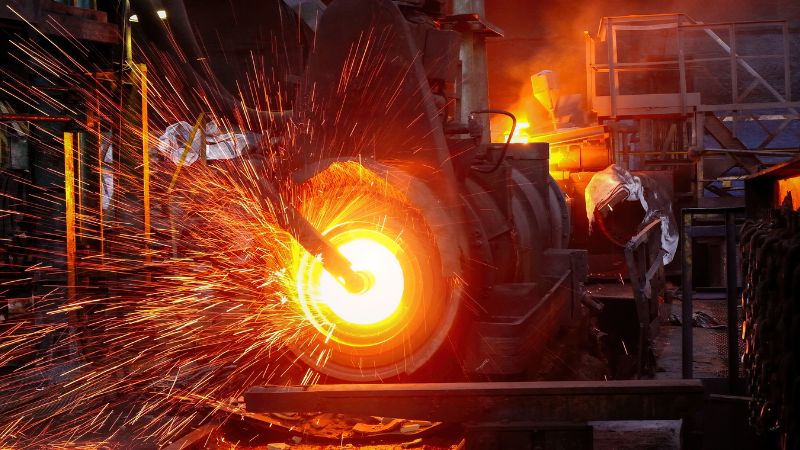
Příprava a nastavení formy
Nejprve je nutné připravit formu, která je obvykle vyrobena z oceli nebo litiny. Na povrch formy se nanášejí speciální povlaky, které usnadňují tok kovu a následné vyjmutí odlitku. Poté se forma upevní na rotující stroj.
Pokud má díl otvor nebo dutý střed, vložíte jádro. Jádro vytváří požadovaný vnitřní tvar a musí pevně dosedat na své místo. Po usazení jádra se forma uzavře a vycentruje tak, aby dutina byla přesně v ose otáčení.
Správné nastavení formy je klíčové. Chyby mohou vést k nesprávnému rozložení materiálu, nerovnoměrné tloušťce stěny nebo jiným vadám. Pečlivá kontrola dutiny, odvzdušnění a zajišťovacích prvků zaručuje lepší výsledky odlévání.
Lití roztaveného kovu
Kov se taví v peci a následně přečerpává do licí pánve. Poté se opatrně vlévá do licí jímky spojené s rotující formou. Lití musí probíhat rychle, avšak plynule, aby se omezila oxidace a uzavírání vzduchu v tavenině.
Rotace formy obvykle začíná ještě před samotným litím. Během lití odstředivá síla tlačí roztavený kov ke stěnám formy, čímž rychle zaplňuje její dutinu.
Správná technika lití pomáhá předcházet vzniku vzduchových kapes a vad. Teplota a rychlost lití jsou klíčové, neboť ovlivňují způsob, jakým kov proudí a tuhne.
Rotace a tuhnutí
Při rotaci formy tlačí odstředivá síla roztavený kov směrem ven. Výsledkem je hustší a stejnoměrnější odlitek, zejména v oblasti vnějších povrchů. V závislosti na rychlosti otáčení a velikosti dílu může tato síla dosahovat mnohonásobku hodnoty gravitačního zrychlení.
Tuhnutí začíná u stěny formy a postupuje směrem dovnitř. Tento proces směrového tuhnutí napomáhá vytlačování nečistot a plynů k vnitřnímu povrchu, díky čemuž je vnější struktura pevnější a méně porézní.
Rychlost rotace a rychlost chladnutí určují výslednou zrnitost struktury materiálu. Úpravou těchto parametrů lze zvýšit kvalitu odlitku a omezit nežádoucí vady, jako jsou například staženiny nebo bubliny v blízkosti vnější stěny.
Klíčové body této fáze:
- Vysoké otáčky = hutnější kov
- Směrová krystalizace odstraňuje nečistoty z vnějších vrstev
- Pečlivá regulace teploty zlepšuje vlastnosti
Chlazení a vyjmutí
Jakmile kov zcela ztuhne, zastavíte rotaci a necháte odlitek dále chladnout. Chlazení lze urychlit vzduchem nebo vodou, avšak přednost se dává řízenému chlazení, aby se předešlo vzniku trhlin. Proces chlazení mohou sledovat měřicí přístroje, které zajistí, že si díl zachová požadované rozměrové tolerance.
Jakmile je díl zcela vychladlý, otevřete formu a odlitek vyjmete. Pokud bylo použito jádro, odstraníte jej v této fázi; v případě, že je jádro pevně usazeno, mohou být zapotřebí speciální nástroje.
Odlitek následně prochází operacemi konečné úpravy. Ty zahrnují odstranění přebytečného materiálu vzniklého ve spárách formy a odstranění drobných nedokonalostí tak, aby výrobek splňoval požadavky na konečný tvar a kvalitu povrchu. Správné odstranění přebytků a konečná úprava zajišťují, že hotový díl splňuje normy kvality a rozměrové požadavky.
Typy odstředivého lití do forem
Lze volit z několika metod odstředivého lití do forem. Rozdíly mezi těmito metodami ovlivňují tvary a vlastnosti hotových dílů.
Horizontální odstředivé lití do forem
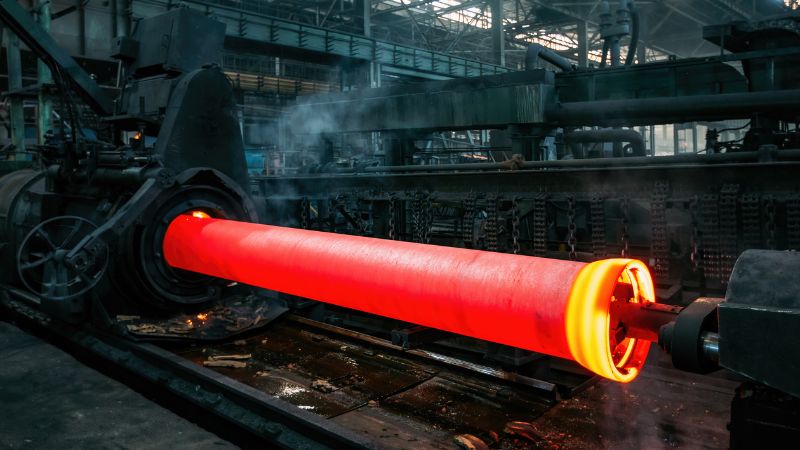
Při horizontálním odstředivém lití se využívá forma rotující kolem vodorovné osy. Roztavený kov se do formy nalévá z jedné strany, zatímco se forma otáčí. Tato metoda se běžně používá k výrobě trubek, válců a dlouhých potrubních prvků. Často ji využívají velkokapacitní výrobní linky, protože umožňuje rychlou výrobu dílů s rovnoměrnou tloušťkou stěn a vysokou pevností. Povrch odlitků bývá hladký, což snižuje nároky na následné obrábění.
Horizontální systémy jsou nejvhodnější pro výrobu předmětů, u nichž délka výrazně převyšuje průměr. Proces lze automatizovat pro dosažení vyššího výkonu, což zároveň snižuje náklady na pracovní sílu.
Vertikální odstředivé lití
Vertikální odstředivé lití využívá formu rotující kolem svislé osy. Kov se nalévá přímo do středové osy rotující formy a odstředivou silou je vytlačován směrem ven, čímž vzniká výsledný díl. Tato technika je ideální pro výrobu kroužků, pouzder a menších dílů diskovitého tvaru. Vertikální uspořádání umožňuje přesnou kontrolu tloušťky stěn. Usnadňuje také odstranění nežádoucích nečistot, které mají tendenci se usazovat blíže ke středu, tedy mimo samotný odlitek.
Vertikální lití se často volí pro menší nebo symetrické díly vyžadující kruhový tvar. Je obzvláště vhodné v případech, kdy jsou kladeny vysoké nároky na přesnost rozměrů (úzké tolerance).
Vlastnosti a kvalita odstředivých odlitků
Odstředivé lití umožňuje výrobu dílů s hutnou a homogenní strukturou, což je výhodné pro řadu náročných aplikací. Tento proces zlepšuje vnitřní strukturu, mechanickou pevnost a celkovou konzistenci vlastností hotových součástí.
Celistvost a struktura materiálu
Odstředivé odlitky se vyznačují vysokou celistvostí materiálu. Během rotace roztaveného kovu a jeho přitlačování ke stěně formy se nečistoty a plynové bubliny přesouvají směrem k vnitřnímu povrchu. Výsledkem je často součást s velmi nízkou vnitřní pórovitostí.
Lze očekávat stejnoměrnou strukturu zrna nebo dokonce jemnozrnnoustrukturu v blízkosti vnějšího povrchu. Díky těmto vlastnostem je u odlitku méně pravděpodobný výskyt skrytých vad.
Přesná kontrola rychlosti chladnutí zvyšuje hustotu a vytváří součást se spolehlivějšími vlastnostmi. Povrchová úprava u stěny formy bývá hladší a vyžaduje méně dokončovacích prací.
Mechanické vlastnosti a životnost
Součásti vyrobené odstředivým litím do forem mají obvykle lepší mechanické vlastnosti ve srovnání se standardními odlitky. Vysoká hustota a snížená pórovitost přispívají k vyšší pevnosti i odolnosti proti únavě materiálu.
Tyto odlitky odolávají opakovanému namáhání a je u nich menší pravděpodobnost vzniku trhlin či selhání v průběhu času. Proto se často používají v aplikacích vyžadujících vysokou spolehlivost, například v letectví, čerpadlech a tlakových nádobách.
Vzhledem k tomu, že struktura je stejnoměrná a jemnozrnná, vykazují tyto součásti dobrou odolnost proti opotřebení. To zvyšuje jejich životnost a zajišťuje delší trvanlivost i v náročných provozních podmínkách.
Souosost a tloušťka stěny
Odstředivé lití do forem je známé vynikající souosostí. Způsob, jakým je kov tlačen proti rotující formě, zajišťuje, že tloušťka stěny je rovnoměrná a stálá po celém obvodu součásti.
Lze očekávat přísnější tolerance tloušťky stěny než u mnoha jiných metod. Jednoduchá tabulka ukazuje typické výhody:
| Vlastnost | Odstředivé lití do forem | Ostatní odlitky |
|---|---|---|
| Souosost | Vysoká | Střední/Nízká |
| Tloušťka stěny | Rovnoměrná | Může kolísat |
| Hustota | Vysoká | Nižší (proměnlivá) |
Hladké a pravidelné vnitřní i vnější povrchy snižují potřebu dodatečného obrábění. To nejen šetří čas, ale také zajišťuje, že si výsledná součást lépe zachovává svůj zamýšlený tvar.
Využití odstředivého lití do forem
Odstředivé lití do forem se využívá v mnoha průmyslových odvětvích. Často se s ním setkáváme při výrobě vložek válců pro motory, zejména u osobních a nákladních automobilů. Tato metoda umožňuje vytvářet pevné a hladké součásti s delší životností.
Tento postup se využívá i při výrobě kovových a litinových trubek. Je vhodný pro výrobu dlouhých trubkových dílů, jako jsou trubky a tenkostěnné válce. Tyto díly mají rovnoměrnou tloušťku stěn a vykazují jen minimum vad.
Zde jsou některé běžné výrobky zhotovené tímto způsobem:
| Výrobek | Odvětví |
|---|---|
| Vložky válců | Automobilový průmysl, vojenství |
| Kovové trubky | Stavebnictví, ropný a plynárenský průmysl |
| Ložiska | Strojírenství, doprava |
| Kola železničních vozů | Železnice |
| Setrvačníky | Automobilový průmysl, strojírenství |
| Těsnicí kroužky (hydroelektrárny) | Energetika |
| Skříně kompresorů proudových motorů | Letecký průmysl, vojenství |
| Zrcadla teleskopů | Astronomie |
V leteckém průmyslu lze nalézt součásti, jako jsou skříně kompresorů proudových motorů vyrobené odstředivým litím. Tyto součásti musí být velmi přesné a pevné.
Tato metoda nachází uplatnění také ve vojenských aplikacích. Součásti jako ložiska a specifické součásti motorů se tímto způsobem často vyrábějí právě kvůli své odolnosti.
Odstředivé lití je vhodné pro výrobu prototypů trubkových výrobků, zejména pokud jsou vyžadovány složité tvary.
Často kladené otázky
Jaký je rozdíl mezi poloodstředivým a pravým odstředivým litím?
Při poloodstředivém lití se forma plní roztaveným kovem pouze částečně; tento proces se využívá především u dílů se středovým jádrem, jako jsou například kola. Kov je odstředivou silou vytlačován směrem ven, avšak určité části mohou být tvarovány pomocí jádra.
U pravého odstředivého lití se forma otáčí kolem své osy a plní se zcela. Tímto způsobem vznikají duté kruhové díly, jako jsou trubky či roury, a to bez nutnosti použití středového jádra.
Jaké faktory rozhodují o volbě odstředivého lití oproti jiným metodám odlévání?
Odstředivé lití se často volí v případě, že jsou vyžadovány výrobky s vysokou pevností a minimem vad. Tato metoda je ideální pro výrobu kruhových dutých dílů, jako jsou trubky, pouzdra či kroužky.
Pro odstředivé lití se můžete rozhodnout také díky lepší kontrole nad vnitřní a vnější strukturou kovu. Tato metoda navíc umožňuje omezit výskyt nečistot a plynových dutin ve výsledném výrobku.







