
Алюминиевые осветительные детали литьё под давлением, такие как корпуса, радиаторы и кронштейны, являются структурным и тепловым каркасом современных светильников. Изготавливаемые методом высоконапорного литья под давлением, эти компоненты обеспечивают точность, отвод тепла и коррозионную стойкость, необходимые как для компактных внутренних светодиодов, так и для прочных наружных светильников..
Для инженеров и менеджеров по закупкам решения, принимаемые на этапе проектирования относительно сплавов и отделки, напрямую влияют на эффективность приспособления, срок его службы и общую стоимость.
Следующее руководство предоставляет практические рекомендации, чтобы помочь вам уверенно указывать детали, избегать дорогостоящих переделок и беспрепятственно переходить от концепции к массовому производству.
Что включают эти компоненты
Осветительные детали из алюминия литьё под давлением охватывают широкий диапазон форм и функций. Они выполняют структурные, тепловые и эстетические роли в жилых, коммерческих, промышленных и уличных осветительных установках.
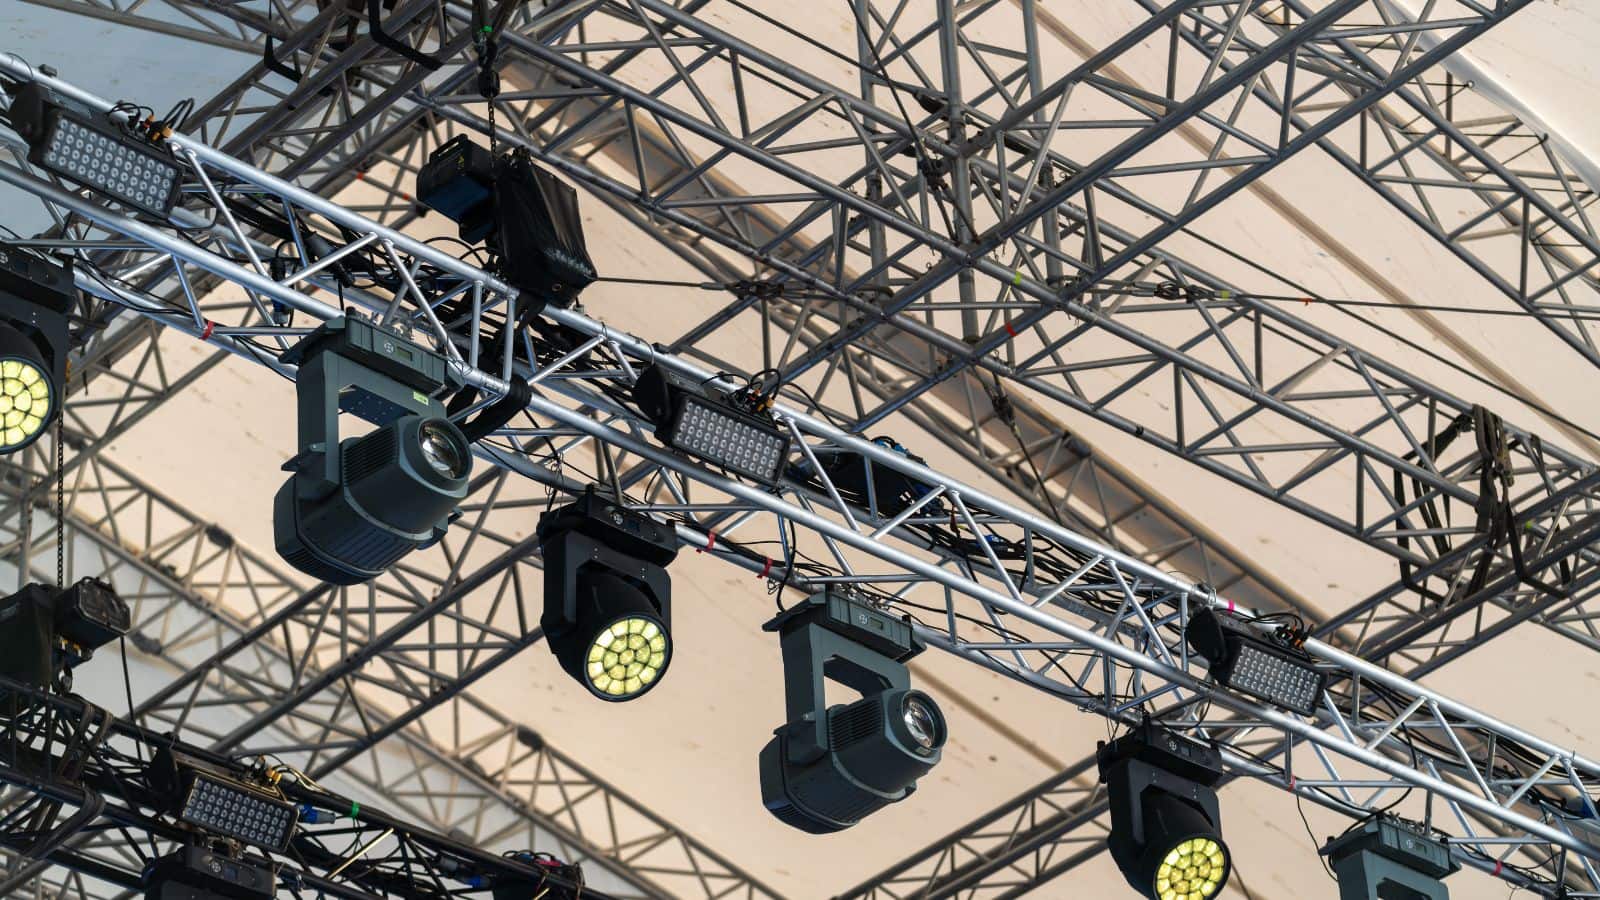
Распространенные типы деталей в современных светильниках
Наиболее часто указываемые детали алюминиевых осветительных приборов делятся на несколько категорий:
- Корпусы и ограждения которые защищают внутреннюю электронику, светодиоды и проводку от ударов и воздействия окружающей среды.
- Радиаторы с ребристыми или штыревыми конструкциями, разработанными для отвода тепла от соединений светодиодов и высокотемпературных источников питания.
- Заглушки и декоративные кольца которые завершают видимые края утопленных или накладных светильников.
- Монтажные основания и крепежные кронштейны используется для закрепления приспособлений на столбах, потолках или стенах.
- Абажуры и корпуса отражателей тот прямой световой поток, который при этом способствует эстетике светильника.
- Декоративные элементы такие как уличные светильники для тренерских помещений и корпуса настенных бра.
Типичные внутренние и наружные применения
Внутренние алюминиевые осветительные приборы включают встраиваемые светильники с решетками, светильники на треке, подвесные корпуса и архитектурные светильники вниз. Наружные применения охватывают уличные фонари, светильники для парковок, прожекторы для территорий, корпуса боллардов и декоративные светильники на столбах. Медицинские осветительные приборы и промышленные светильники для высоких помещений также используют алюминиевые детали светильников как для отвода тепла, так и для структурной прочности..
Почему литьё под давлением подходит для производства освещения
Литьё под давлением является одним из самых эффективных методов производства алюминиевые осветительные части в масштабе. Он объединяет скорость, размерную согласованность и способность формировать сложные геометрические формы за один подход.
Преимущества для сложных форм и тонких стенок
Литьё под давлением превосходно подходит для создания сложных элементов, которые было бы дорого или невозможно выполнить только с помощью механической обработки. Тонкие стенки толщиной до примерно 1,0 мм, интегрированные ребра, выступы и монтажные лапы могут быть сформированы за одну операцию. Для корпусов светильников, которым нужны внутренние массивы ребер или изогнутые отражающие поверхности, точность алюминиевое литьё под давлением уменьшает необходимость вторичной сборки..
Когда это имеет смысл для больших тиражей
Оснастка для литьё под давлением представляет собой значительные первоначальные инвестиции, часто варьирующиеся от 15 000 до 100 000 долларов и более в зависимости от сложности детали. Эти затраты амортизируются на производственный объем. После изготовления штампа себестоимость за единицу быстро снижается, делая отливки литья под давлением крайне экономичным для серий от 5 000 единиц и выше.Для производителей осветительного оборудования, выпускающих десятки тысяч одинаковых светильников в год, литьё под давлением трудно превзойти по стоимости единицы и стабильности..
Материальные и эксплуатационные требования
Правильный алюминиевый сплав определяет, насколько хорошо световой элемент управляет теплом, сопротивляется атмосферным воздействиям и функционирует в течение ожидаемого срока службы. Выбор сплава не является универсальным решением; он должен соответствовать условиям эксплуатации осветительного прибора..
Выбор алюминиевого сплава для освещения
Наиболее распространённые сплавы для осветительных деталей литьё под давлением — это A380, A383 и ADC12. Каждый из них предлагает немного различный баланс литейных свойств, прочности и тепловых характеристик.
| Сплав | Прочность на разрыв (ksi)) | Теплопроводность (Вт/м·К)) | Ключевая черта |
|---|---|---|---|
| A380 | ~47 | ~96 | Общего назначения, хорошая текучесть |
| A383 | ~45 | ~96 | Лучше для тонких стен, меньше трещин |
| ADC12 | ~46 | ~92 | Широко используется в Азии, аналогично A383 |
| A413 | ~43 | ~121 | Более высокая теплопроводность |
Для радиаторов светодиодных ламп, где основное внимание уделяется теплопроводности, сплав A413 или специальные сплавы с высокой теплопроводностью могут стоить умеренной дополнительной стоимости.
Тепловые и электрические характеристики
Тепловые характеристики алюминия делают его естественным выбором для светильников с LED, где температура перехода должна оставаться ниже указанных производителем пределов, чтобы сохранить световой поток и срок службы. Хорошо спроектированный алюминиевый радиатор может снизить температуру перехода LED на 20–40 градусов Цельсия по сравнению с пластиковыми аналогами. Электропроводность также имеет значение для заземляющих путей в корпусах освещения, подключенных к источникам питания с высокой температурой..
Коррозионная стойкость для использования на открытом воздухе
Чистый алюминий образует тонкий оксидный слой, который обеспечивает умеренную коррозионную стойкость. Для наружных корпусов освещения, подвергающихся воздействию дождя, соляного тумана или ультрафиолетового излучения, необходима дополнительная защита. Порошковое покрытие, анодирование, или хроматные конверсионные покрытия значительно увеличивают срок службы. Прибрежные и промышленные среды обычно требуют наиболее прочных комбинаций поверхностной обработки.
Факторы дизайна и качества, влияющие на результаты
Хороший дизайн продукта на ранней стадии предотвращает дефекты, уменьшает механическую обработку и обеспечивает правильную сборку отливки литья под давлением. Несколько факторов качества заслуживают пристального внимания..
Проектирование продукта с учетом литьевых и сборочных характеристик
Униформа толщина стенки является наиболее важным руководством по дизайну для алюминиевое литьё под давлением. Колебания толщины вызывают неравномерное охлаждение, что приводит к деформации и внутренним напряжениям. Рекомендуемая практика следует поддерживать стены толщиной от 1,5 мм до 4,0 мм для большинства осветительных деталей.
Углы с уклоном от 1 до 3 градусов на внешних поверхностях помогают деталям легко выходить из пресс-формы. Скругления во внутренних углах снижают концентрацию напряжений и улучшают поток металла. Такие элементы, как крепежные кронштейны и монтажные выступы, по возможности должны быть интегрированы в отливку, чтобы исключить необходимость в отдельных крепежных деталях..
Управление пористостью и структурной целостностью
Пористость, наличие мелких пустот, вызванных задержанным газом или усадкой, является распространенной проблемой в литьё под давлением. В корпуса осветительных приборов, которые должны быть герметичными или нести конструктивную нагрузку, пористость может снизить механическую прочность и вызвать косметические дефекты после отделки.
Меры контроля включают оптимизацию конструкции впускных отверстий и литников, регулировку скорости и давления впрыска, поддержание постоянной температуры матрицы и использование вакуумного устройства литьё под давлением для критических деталей. Пропитка анаэробным герметиком является вторичным вариантом для деталей, которым требуется герметичность..
Допуск, Плоскостность и Критические характеристики
Стандарт допуски литья под давлением для алюминия обычно следует рекомендациям NADCA, с линейными допусками около ±0,004 дюйма на дюйм для первого дюйма. Плоскость на больших поверхностях может потребовать послеобработочный если это требуется приложением. Соединительные поверхности для линз, прокладок или электрических разъемов часто требуют точной обработки формы и последующей CNC-обработка для соответствия функциональным требованиям.
Вторичные операции и качество поверхностиирование
Литые детали часто требуют дополнительной обработки, прежде чем они будут готовы к сборке. Вторичные операции уточняют размеры, добавляют элементы и наносят защитные или декоративные покрытия.
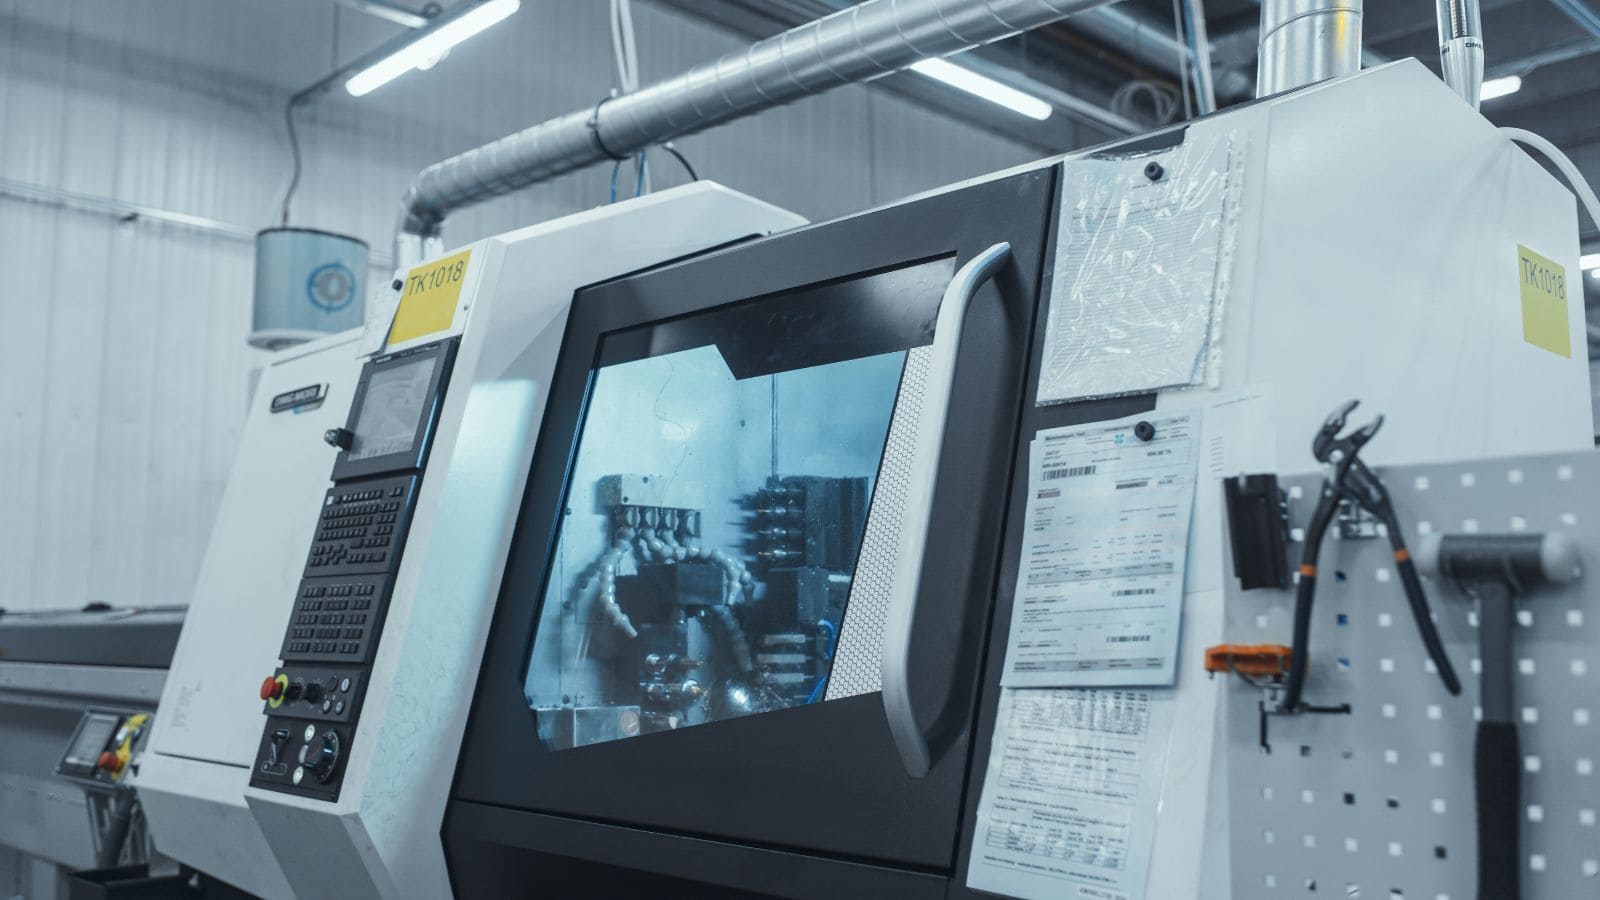
CNC-обработка, Сверление и Резьбы
CNC-обработка используется для доведения критических поверхностей до более строгих допусков, чем возможно при отливке. Распространенные операции включают:
- Фрезерование торцевой фрезой контактные поверхности на плоскостность и герметичность.
- Бурение и сверление отверстий для винтов, проходов для проводки и монтажного оборудования.
- Скучно седла линз или отражательные отверстия до точных диаметров.
Вкладыши для резьбы, такие как Heli-Coils, могут быть добавлены, если ожидается многократное использование крепежа, поскольку алюминиевые резьбы могут изнашиваться при многократном циклическом воздействии..
Варианты поверхностной обработки для внешнего вида и защиты
Алюминий отливки литья под давлением допускает широкий спектр поверхностной обработки:
- Порошковое покрытие обеспечивает долговечный цвет и устойчивость к ультрафиолету, обычно для уличных светильников.
- Анодирование создаёт твёрдый оксидный слой; реже встречается на литьё под давлением из-за содержания кремния в сплаве, но возможно с использованием специализированных процессов.
- Гальванопокрытие с никелем или хромом добавляет яркую металлическую отделку для декоративных внутренних светильников.
- Полировка с последующим нанесением прозрачного покрытия придаёт отражающий вид.
- Хроматное преобразование обеспечивает защиту от коррозии как самостоятельное средство или как грунтовка для краски.
Как отделка влияет на срок службы
Правильный качество поверхности делает больше, чем просто улучшает внешний вид. Осветительные корпусы с порошковым покрытием в тестах на воздействие солевого тумана регулярно выдерживают более 1000 часов до появления признаков коррозии. Неокрашенные алюминиевые детали в том же тесте могут начать покрываться ямками уже через 200 часов. Для уличных и прибрежных установок вложение в качественное покрытие окупается многократно, продлевая интервалы замены..
Moldie: Ваш партнер по алюминиевым световым компонентам
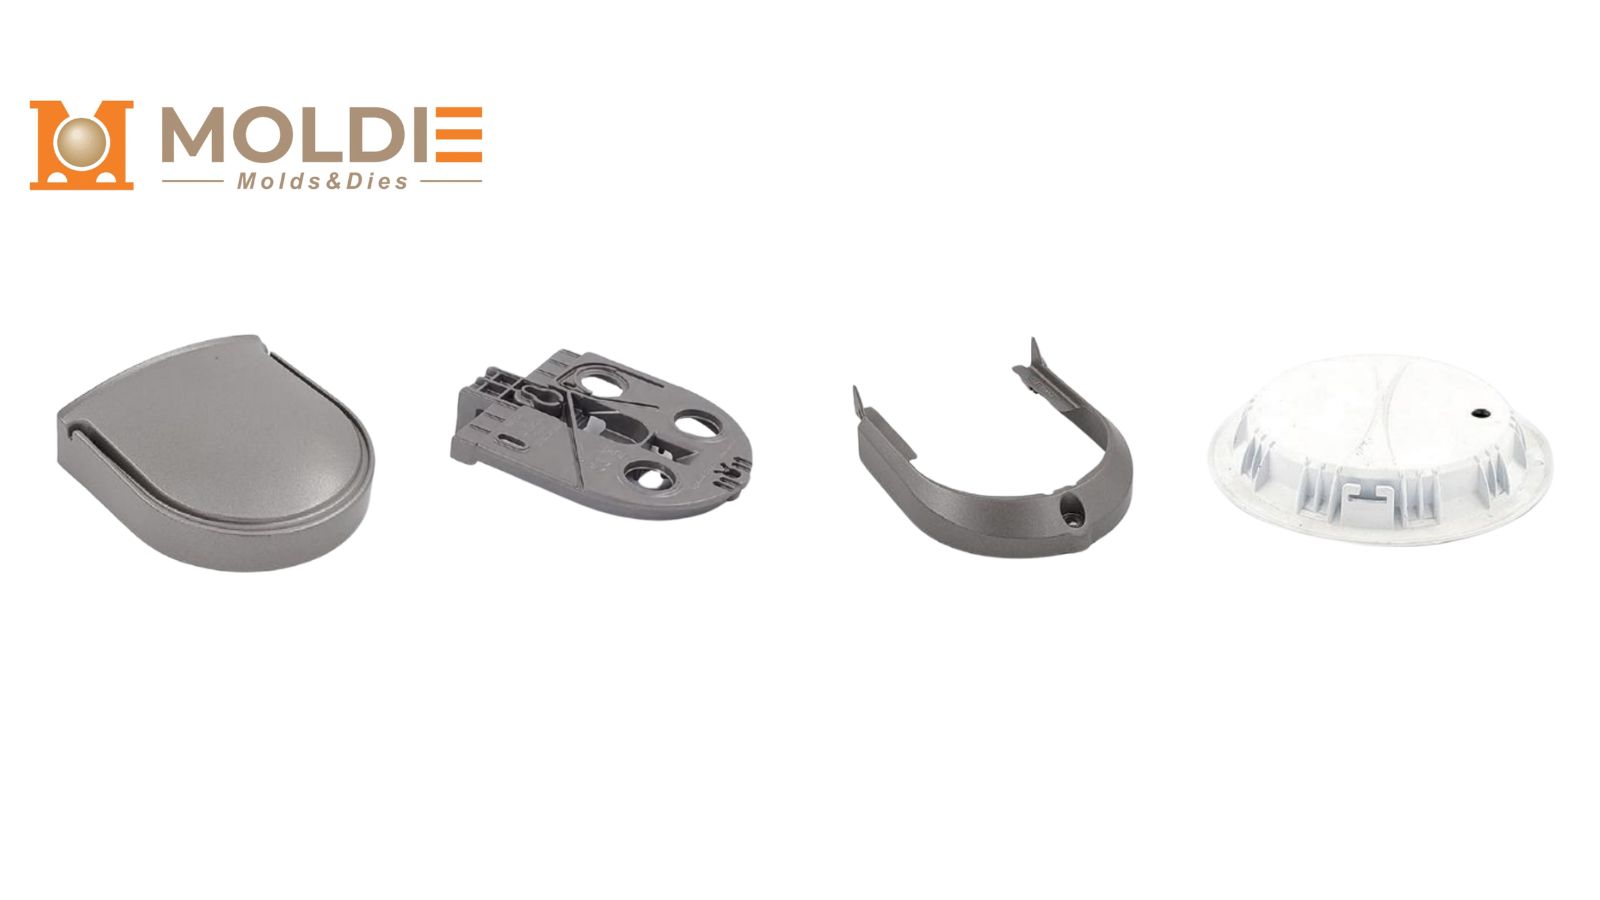
Выбор правильного поставщик пресс-форм для литья под давлением определяет качество вашей детали, сроки проекта и общую себестоимость с доставкой. В Molлитьё под давлениемing мы не просто соответствуем строгим стандартам светотехнической отрасли — мы созданы для них. Мы устраняем риски, связанные с масштабированием производства, предлагая полное, комплексное производственное решение от начала до конца..
Что вы получаете, работая с нами:
- Внутренние инструменты и контроль: Мы разрабатываем и изготавливаем наши формы собственными силами, обеспечивая гарантированный срок службы инструментов и более короткие сроки выполнения заказов (обычно 6-8 недель))
- Завершенный процесс под одной крышей: От множества машин с тоннами литьё под давлением до точного CNC-обработка и премиального качество поверхности (порошковая окраска, анодирование) — мы управляем всей цепочкой создания стоимости, чтобы вам не приходилось иметь дело с несколькими подрядчиками.
- Прозрачный контроль качества: Вам никогда не придется гадать о ваших деталях. Мы предоставляем всесторонние проверки первых образцов (FAI), рентгеновские испытания для управления пористостью, отчеты по размерам и полные сертификаты материалов, подтвержденные нашей системой качества ISO..
- Бесшовная масштабируемость: Нужна ли вам пилотная партия в 5 000 единиц для нового архитектурного светильника направленного света или вы увеличиваете производство до более чем 100 000 корпусов уличных светильников в год, у нас есть резерв мощности, чтобы расти вместе с вашим спросом без необходимости переналаживать нового поставщика.
Готовы оптимизировать свой следующий проект освещения? Не позволяйте посредственной отливке ухудшать производительность или эстетику вашего светильника. Свяжитесь с нами и позвольте нашей инженерной команде проверить вашу конструкцию на предмет производимости (DFM) и помочь вам сократить расходы еще до того, как будет вырезана первая форма.







