
Обработка после литья под давлением в сочетании с процесс литья под давлением позволяет получать готовые детали с точными размерами. Но настоящая производственная проблема заключается не в этом литьё или механическая обработка в изоляции; это разработка обоих этапов так, чтобы они работали вместе, чтобы время цикла оставалось коротким, количество брака было низким, а детали соответствовали ожидаемым параметрам.
Почему необходимы операции CNC после литьё под давлением
Распространенные причины для добавления операций CNC включают:
- Достижение допусков более строгих, чем возможности отливки
- Создание прецизионных отверстий, резьб и уплотнительных поверхностей
- Удаление меток плоскость разъёма
- Открывающиеся функции, которые нельзя использовать
CNC Операции и допуски для процесс литья под давлением
Даже у лучшего процесс литья под давлением есть ограничения по допускам и качество поверхности, которых он может достичь в литом состоянии. CNC-обработка преодолевает этот разрыв, обеспечивая критические характеристики на уровне точности, необходимом для посадки, функциональности и внешнего вида.
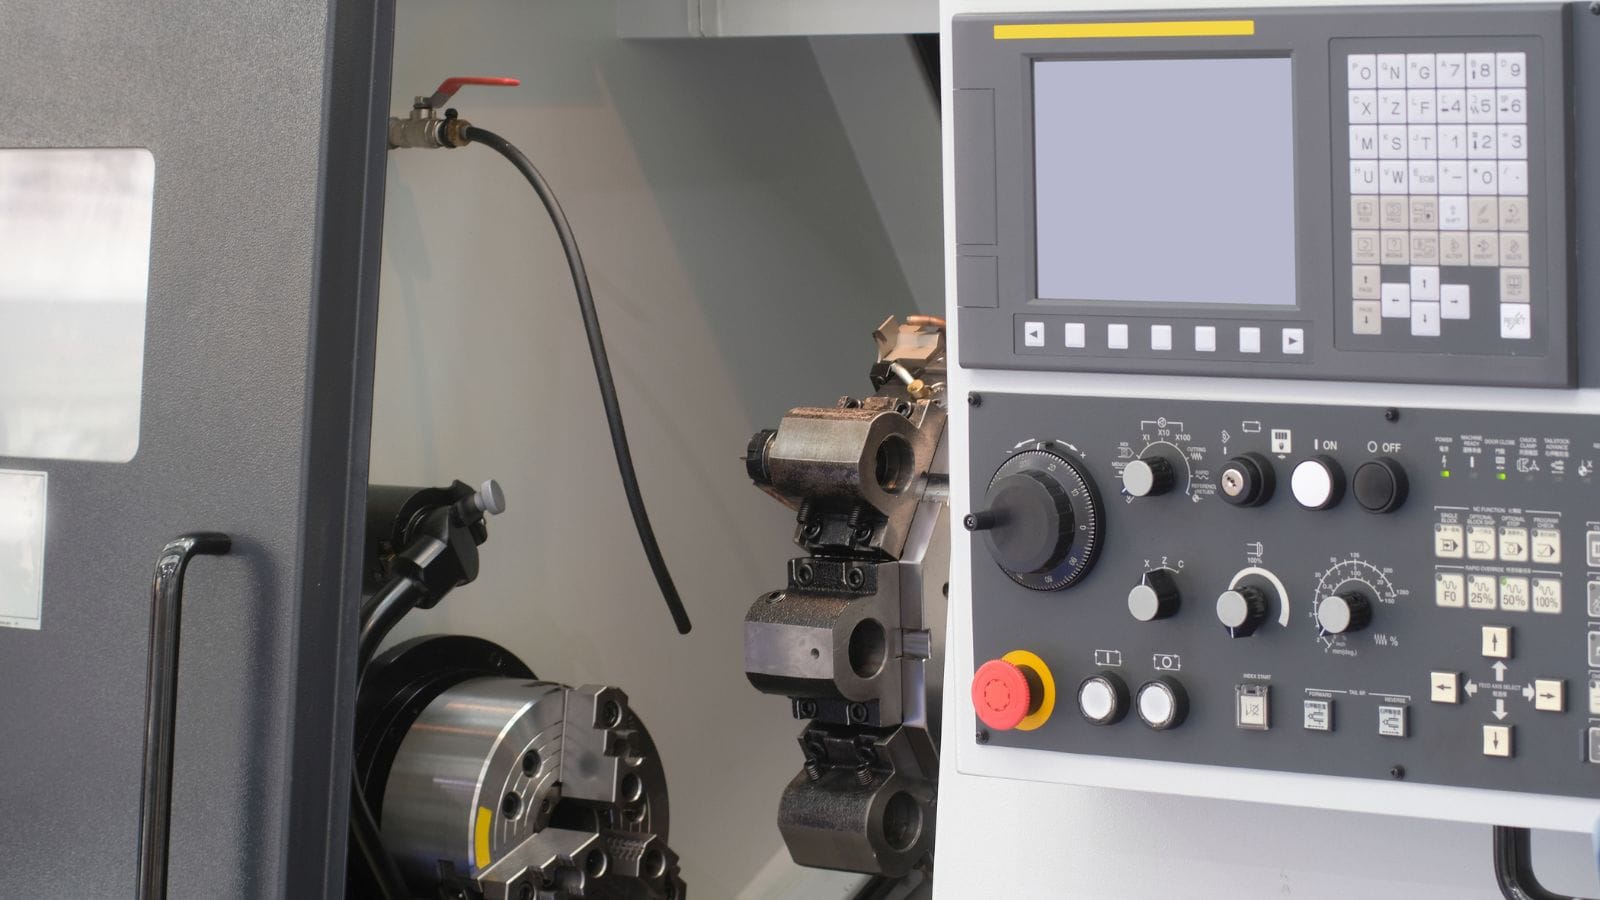
CNC Шаги для литых под давлением компонентов
Наиболее часто выполняемые операции механической обработки на литых под давлением деталях включают:
- Фрезерование: Выровнять поверхности сопряжений, создавать карманы и обрабатывать сложные контуры
- Сверление и нарезание резьбы: Создание точных отверстий и резьбовых элементов
- ПоворотОбработка круглых деталей, часто на заготовках, закрепленных в токарном станке или поворотном столе
- Удаление заусенцев: Удаление острых кромок и остаточных заусенцев с литых и обработанных деталей
- Шлифовка и полировка: Достижение тонких качество поверхности на функциональных или косметических областях
Возможности литья против точности обработки
Литейное производство под давлением обеспечивает хорошую точность размеров по стандартам литья, и некоторые детали, изготовленные этим методом, не требуют механической обработки, но существуют реальные ограничения, как видно на этой диаграмме:
| Параметр | В литом виде (Типично)) | После CNC-обработка |
|---|---|---|
| Линейная точность | ±0.1 mm to ±0.3 mm | ±0.01 mm to ±0.05 mm |
| Шероховатость поверхности (Ra) | 1.6 to 6.3 µm | 0.4 to 1.6 µm |
| Плоскость | 0,1 до 0,3 мм на 100 мм | 0,02 мм или лучше |
| Истинное положение (отверстия)) | ±0.2 mm | ±0,05 мм или лучше |
Допуски отливки определяются стандартами, такими как NADCA и ISO 8062. Особенности, которые пересекают плоскость разъёма или включают подвижные сердечники, обычно имеют более широкие диапазоны допусков.
Кроме того, такие обработки поверхности, как анодирование, требуют определённого химического состава сплава, а показатели шероховатости обработанной поверхности должны быть совместимы с методом отделки.
Правила проектирования, которые сокращают время после механической обработки
Smart проектирование пресс-форм является наиболее эффективным способом сокращения времени и стоимости обработки. Решения о расположении литников, вентиляции, геометрии стенок и базовых точках, принятые во время проектирование оснастки, напрямую контролируют качество, однородность и обрабатываемость отливки.
Основы расположения формы, системы впрыска и вентиляции
пресс-форма для литья под давлением состоит из двух половин: стационарной матрицы крышки и подвижной матрицы выталкивателя, и там, где они соприкасаются, находится плоскость разъёма, который определяет местоположение облоя и влияет на то, какие поверхности требуют дальнейшей обработки. Более того, системы впуска и вентиляционные каналы также сильно влияют на качество деталей, что, в свою очередь, сказывается на обработке..
Система литников включает в себя заливной стояк, литники и впускные устройства, которые направляют расплавленный металл в оформляющая полость. Местоположение и размер впуска влияют на характер заполнения, риск захвата воздуха и местоположение следа впуска на готовой детали. Неправильно размещённый впуск может вызвать турбулентное заполнение, холодные швы и пористость в областях, которые позже требуют механической обработки..
Вентиляция позволяет улетучиваемому воздуху и газам выходить во время впрыска. Вентиляционные каналы — это тонкие каналы, прорезанные в плоскость разъёма или размещённые в последних областях для заполнения. Недостаточная вентиляция приводит к захвату воздуха и пористости, что особенно повреждает, когда эти области требуют обработанных уплотнительных поверхностей..
Продвинутые инструменты проектирование пресс-форм, включая программное обеспечение CAD/CAM/CAE и анализ течения расплава (Mold Flow) (время заполнения, распределение температуры, давление воздуха, прогноз усадки), помогают инженерам оптимизировать расположение впускных и выпускных отверстий перед резкой стали.
Геометрия детали для прочности, потока и слива
Несколько правила проектирования непосредственно влияет на то, сможет ли отливка соответствовать размерным требованиям с минимальной механической обработкой:
- Углы наклона: Все поверхности, параллельные направлению открытия штампа, должны иметь уклон для чистого извлечения. Для алюминия обычно требуется как минимум 1:100 (0,6°); для цинка допускается всего 1:200 (0,3°)).
- Филе: Замените острые внутренние углы на скругления, чтобы улучшить поток металла и уменьшить концентрацию напряжений. Это также может снизить преждевременный износ формы.
- Рёбра: Добавьте структурную жесткость, не увеличивая толщина стенки. Сохранение толщины ребра примерно на уровне 60–80% от толщины прилегающей стенки поможет избежать следов усадки.
- Форма толщина стенки: Огромные колебания в толщина стенки могут вызвать неравномерное охлаждение, коробление и внутреннюю пористость. По возможности самая толстая часть должна оставаться меньше 13 мм.
- Боссы: Используйте одинаковые толщина стенки вокруг монтажных выступов, чтобы уменьшить пористость от усадки.
Планирование обработанных поверхностей и стратегии базирования
Элементы, которые будут подвергаться обработке, следует проектировать с достаточным припуском, обычно 0,5 мм до 1,0 мм, в зависимости от размера детали и сплава. Слишком малый припуск означает, что фреза может попасть на пористость литья; слишком большой увеличивает время цикла и износ инструмента.
Стратегия задания базовой точки так же важна. Базовые поверхности являются точками отсчета, используемыми для закрепления отливки на станке CNC. Они должны быть:
- Поверхности после литья с минимальным облоем или деформацией
- Расположен таким образом, чтобы обеспечить стабильную трёхточечную (3-2-1) установку
- Постоянно от выстрела к выстрелу, чтобы избежать разброса положения при обработке
Инженеры, которые разрабатывают схемы опорных точек и приспособлений на этапе проектирование пресс-форм, а не после литья, экономят значительное время на наладке обработки и уменьшают брак из-за неверного расположения элементов..
Дефекты, инспекция и обеспечение качества
Даже хорошо спроектированный процесс литья под давлением производит детали, которые необходимо проверять перед отправкой. Дефекты литья и механической обработки каждый вносят уникальные риски, и тщательная система обеспечения качества выявляет проблемы до того, как они попадут на сборочную линию.
Распространённые дефекты литья и механической обработки
Дефекты литья под давлением включать:
- Пористость: Небольшие пустоты, вызванные захваченным газом или усадкой во время затвердевания
- Холод закрывает: Видимые линии там, где встретились два фронта потока, но полностью не слились
- Вспышка: Лишний металл вдоль плоскость разъёма или вокруг стержневые пальцы (core pins)
- Несправности: Заполнение оформляющая полость неполное из-за недостаточной температуры металла или давления
- Поверхностные пузыри: Вызвано газовыми карманами под поверхностью, которые расширяются при термической обработке или механической обработке
Дефекты, связанные с механической обработкой, включают:
- Следы инструмента или вибрация резца от изношенных или неправильно настроенных резцов
- Признаки, выходящие за пределы допустимых отклонений от ошибок приспособления или смещения эталона
- Открытая пористость когда при механической обработке удаляется плотный поверхностный слой отливки
Как пористость и захваченный воздух влияют на второстепенные операции
Пористость является самым распространённым дефектом, который связывает качество отливки с результатами обработки. Внешняя оболочка литьё под давлением, обычно толщиной 0,5 мм, плотная и относительно без пор, так как она быстро затвердевает у стенки формы. Внутри могут присутствовать газовые поры или усадочные пустоты..
Когда механическая обработка удаляет эту плотную корку, это может выявить поры, которые ослабляют герметичность, качество поверхности, и структурную целостность. Вот почему припуск на обработку, размещение впускного канала и вентиляция должны учитывать риск пористости в областях, которые будут обработаны..
Анализ течения пластмассы, в частности моделирование давления воздуха и усадочных отверстий, помогает предсказать, где может возникнуть пористость, чтобы дизайнеры могли либо переместить элемент, добавить вентиляцию, либо скорректировать параметры процесса.
Методы проверки для утверждения производства
Надёжная система качества использует несколько методов проверки на разных этапах:
- Размерный контроль: Координатно-измерительные машины (КИМ) проверяют критические размеры по чертежу детали. Протоколы первой проверки образца являются стандартом для нового инструмента.
- Рентгеновская инспекция: Неразрушающий контроль выявляет внутреннюю пористость и включения без разрезания детали. Необходим для конструкционных и герметичных отливок.
- 3D сканированиеСравнивает всю литую или обработанную поверхность с моделью CAD. Полезно для обнаружения деформаций, смещений и отклонений профиля.
- Испытание материаловАнализ с помощью спектрометра подтверждает химический состав сплава. Испытания на твердость и растяжение подтверждают механические свойства..
- Визуальный осмотр: Проекторы и оптические компараторы проверяют качество поверхности, остатки вспышки и косметические дефекты.
Поставщики с сертификатами, такими как ISO 9001:2015 и IATF 16949, следуют документированным планам качества, которые определяют частоту инспекций, измерительное оборудование, процедуры корректирующих действий и прослеживаемость.
Применение и факторы стоимости обработки литьё под давлением
Механическая обработка литья под давлением обслуживает широкий спектр рынков, а общая стоимость готовой детали зависит от гораздо большего, чем цена за одну отливку. Умные решения по снабжению начинаются с подбора правильного сплава, процесса и производственного партнера в соответствии с применением..
[подпись id=»attachment_1886″ align=»alignnone» width=»1600″]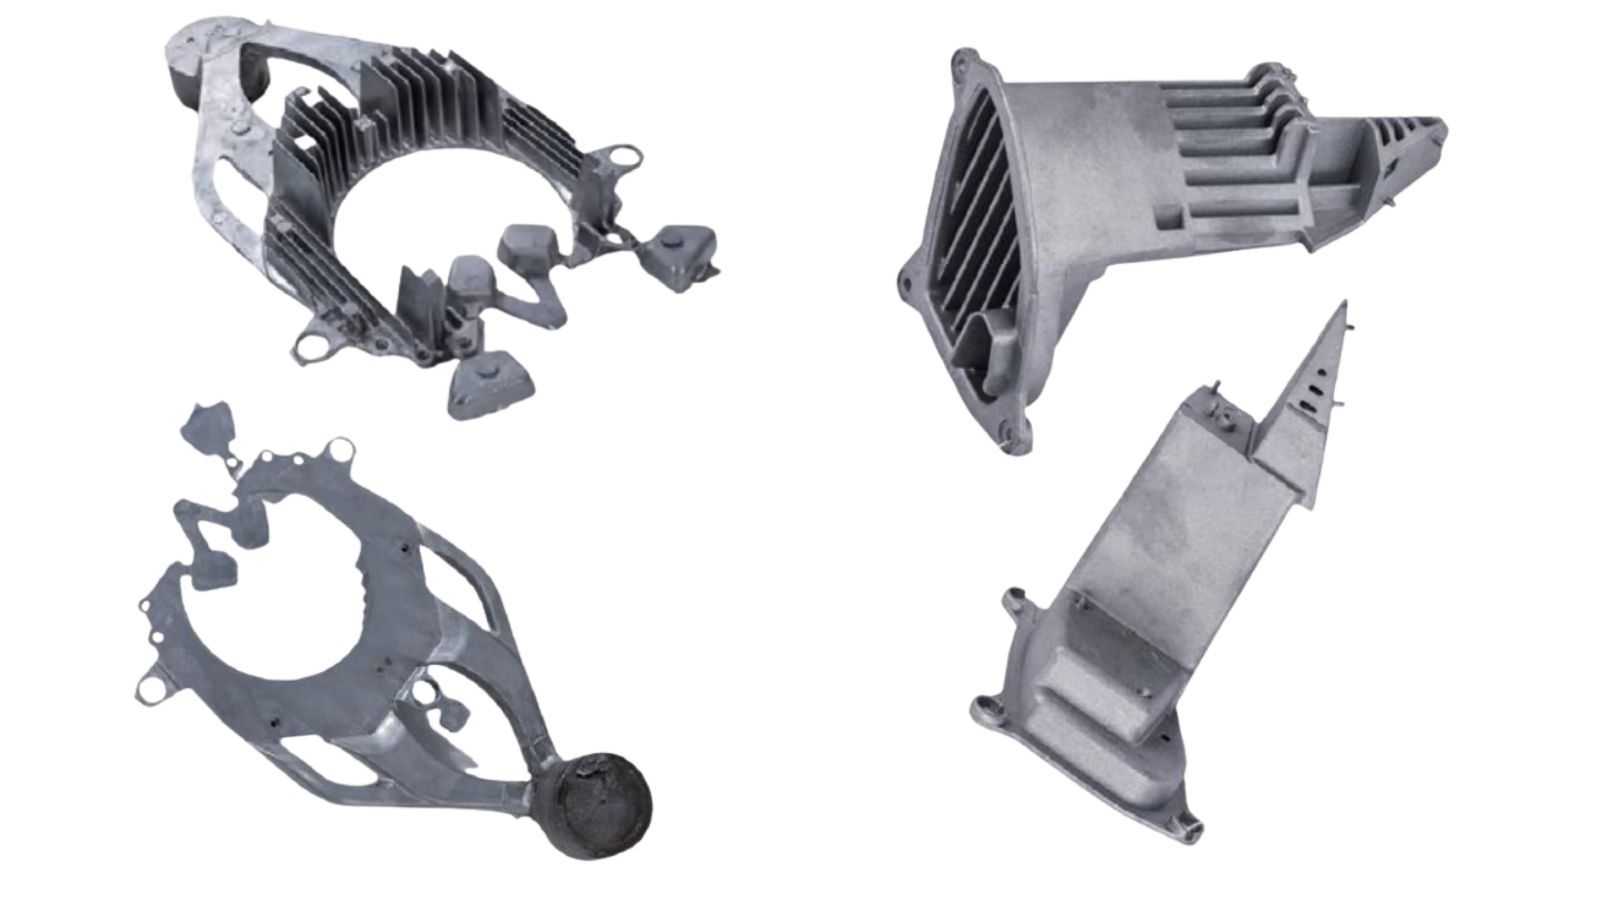 Наш автомобильный отливки литья под давлением с постобработкой CNC[/caption]
Отрасли с наилучшей посадкой и типичные виды деталей
Автомобильный является крупнейшим потребителем литых под давлением и механически обработанных деталей. Блоки двигателей, корпуса трансмиссий, конструкционные кронштейны и корпуса батарей электромобилей все зависят от алюминия или магниевое литьё под давлением, за которыми следуют точные операции CNC.
Космическая отрасль требует лёгких, высокопрочных деталей. Отливки из магния и алюминия механически обрабатываются с высокой точностью и проверяются рентгеном на внутреннюю целостность.
Потребительская электроника использует цинк и алюминиевое литьё под давлением для корпусов устройств, радиаторов и корпусов разъемов. Качество поверхности крайне важно для продуктов, ориентированных на потребителя.
Промышленный и медицинское оборудование выгоды от повторяемости литьё под давлением для корпусов двигателей, корпусов клапанов и корпусов, которые требуют согласованности размеров при больших производственных сериях.
Что влияет на стоимость механической обработки
Время цикла определяется плотностью функций и сложностью траектории инструмента. Резьбы, точные отверстия, уплотнительные поверхности, глубокие карманы, пересекающиеся отверстия и сложные контуры увеличивают количество смен инструментов, длину пути резания и снижают скорость подачи для обеспечения стабильности. Стоимость особенно быстро растет, когда строгие допуски сочетаются с ограниченным доступом к инструменту или инструментами с большой длиной, поскольку контроль вибраций часто требует дополнительных полуфинишных/финишных проходов..
Количество установок является самым надежным показателем увеличения затрат. Каждое дополнительное повторное зажатие увеличивает обработку, пробу, риск смещения базовой точки и часто требует отдельного приспособления. Даже если время резки сходно, множественные наладки снижают производительность и увеличивают вероятность деталей, не соответствующих допускам, поэтому фактическая стоимость обработки становится «стоимостью за соответствующую деталь», а не «стоимостью за цикл»..”
Варьируемость литья превращается в скрытые затраты на механическую обработку. Когда состояние отливки варьируется, производители компенсируют это большим количеством зондирования, увеличенными допусками на сырьё, замедленными параметрами и иногда ручной подработкой. Эти компенсации увеличивают как время, так и износ инструмента, а также повышают вероятность дорогостоящих циклов переделки, которые редко видны в цене за единицу..
Потери урожая — это скрытый фактор увеличения затрат. Любое состояние, которое приводит к отказу деталей после механической обработки, будь то из-за несоответствия размеров, протечек или косметических дефектов, увеличивает затраты, поскольку время на механическую обработку уже было потрачено.
Выбор партнёра полного цикла, который защищает затраты, качество и сроки
Самый быстрый способ снизить риск при обработке литьё под давлением — рассматривать инструменты, литьё, CNC-обработка, отделку и инспекцию как единый интегрированный процесс, а не как цепочку передачи между исполнителями. Консолидация этих этапов под одним партнёром, предоставляющим полный спектр услуг, обычно сокращает сроки выполнения, упрощает распределение ответственности и уменьшает вероятность повреждений или отклонений, возникающих между поставщиками..
Если вы хотите перейти от «Смогут ли они это сделать?» к «Смогут ли они это сделать надежно в масштабах»?”, Molлитьё под давлениемing может помочь: обратитесь к нам для широкого охвата сплавов и процессов с инженерной поддержкой, а также с собственной командой по механической обработке, признанными сертификациями (ISO9001 и IATF16949), и полная возможность постобработки!







