

Odlewanie ciśnieniowe i wykończenie powierzchni
Odlewanie ciśnieniowe to popularna metoda wytwarzania precyzyjnych elementów metalowych o złożonych kształtach, powszechnie stosowana w różnych gałęziach przemysłu.
Po procesie odlewania kluczowe znaczenie zyskuje wykończenie powierzchni. Stanowi ono swoiste zwieńczenie procesu, poprawiające jakość oraz wygląd metalu. Dzięki temu zabiegowi produkt nie tylko lepiej się prezentuje, ale jest również bardziej trwały.
W zakresie wykańczania powierzchnidostępnych jest wiele opcji. Można nadać powierzchni odpowiednią fakturę lub ją wypolerować, aby uzyskać połysk. Każdy wybór wpływa na ostateczny wygląd, trwałość i właściwości użytkowe odlewów. Niektóre rodzaje wykończeń zapewniają również dodatkowe korzyści, takie jak zwiększona odporność na korozję.
Dlaczego wykończenie powierzchni jest tak ważne?
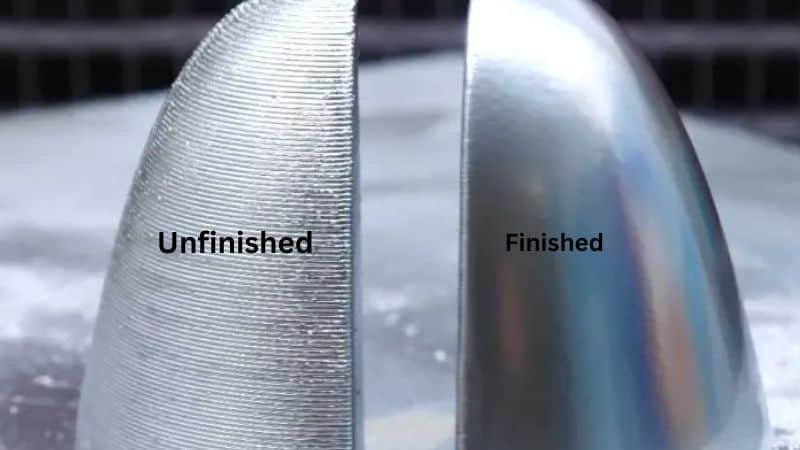
- Estetyka: Staranne wykończenie przekłada się na bardziej atrakcyjny wygląd produktu.
- Funkcjonalność: Odpowiednie wykończenie może poprawić właściwości użytkowe elementu.
- Ochrona: Powłoki wykończeniowe często chronią przed zużyciem.
Popularne metody wykańczania powierzchni odlewów ciśnieniowych
Wykańczanie mechaniczne
Wykańczanie mechaniczne obejmuje metody fizyczne, które zmieniają topografię powierzchni odlewów bez ingerencji w ich skład chemiczny. Procesy te mają na celu przede wszystkim poprawę gładkości powierzchni i dokładności wymiarowej oraz przygotowanie powierzchni do dalszej obróbki.
Szlifowanie
Szlifowanie polega na wykorzystaniu ściernic lub taśm ściernych do usuwania nadmiaru materiału z powierzchni odlewu ciśnieniowego. Proces ten pozwala uzyskać wysoką precyzję i gładkość, dzięki czemu idealnie nadaje się do elementów wymagających zachowania ścisłych tolerancji i wysokiej jakości powierzchni.
- Zalety:
- Wysoka dokładność wymiarowa.
- Gładkie wykończenie powierzchni.
- Skuteczne usuwanie nierówności powierzchni.
- Wady:
- Wysokie zużycie energii.
- Ryzyko powstania mikropęknięć w przypadku braku odpowiedniej kontroli procesu.
Polerowanie
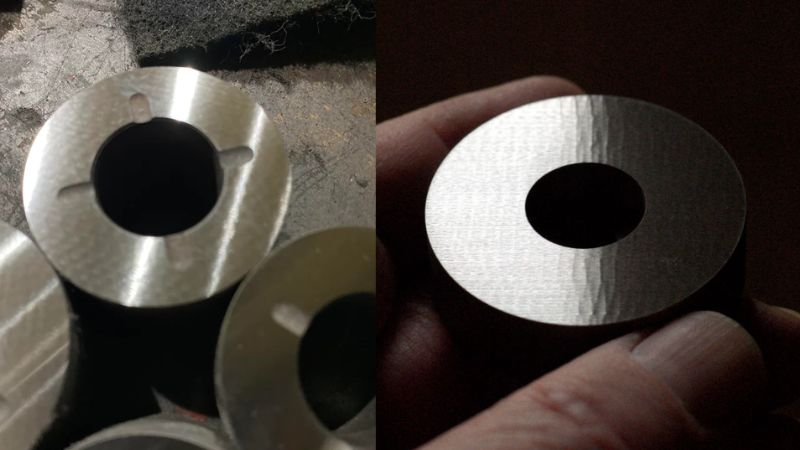
Polerowanie wykorzystuje materiały ścierne do uzyskania powierzchni o wysokim połysku i właściwościach odbijających światło. Jest powszechnie stosowane ze względów estetycznych lub w przypadkach, gdy pożądane jest zmniejszenie tarcia.
- Zalety:
- Atrakcyjny wygląd dzięki błyszczącemu wykończeniu.
- Lepsze właściwości poślizgowe powierzchni.
- Usuwanie drobnych wad powierzchniowych.
- Wady:
- Proces czasochłonny.
- Nieodpowiednie dla wszystkich rodzajów materiałów odlewniczych.
Usuwanie zadziorów
Usuwanie zadziorów polega na likwidacji ostrych krawędzi i pozostałości materiału (zadziorów) powstałych w procesie odlewania ciśnieniowego. Zapewnia to bezpieczeństwo, poprawia funkcjonalność elementu i przygotowuje powierzchnię do dalszej obróbki wykończeniowej.
- Zalety:
- Zwiększone bezpieczeństwo dzięki wyeliminowaniu ostrych krawędzi.
- Lepsze dopasowanie i montaż elementów.
- Zapobieganie korozji poprzez usuwanie zalegających zanieczyszczeń.
- Wady:
- Dodatkowy etap obróbki wydłuża czas produkcji.
- Wymaga wykwalifikowanych operatorów dla zapewnienia powtarzalności.
Śrutowanie
W procesie śrutowania wykorzystuje się strumień cząstek ściernych wyrzucanych z dużą prędkością do czyszczenia i wygładzania powierzchni odlewów ciśnieniowych. Nadaje on również powierzchni jednolitą fakturę, co może poprawić przyczepność nakładanych później powłok.
- Zalety:
- Skuteczne czyszczenie i przygotowanie powierzchni.
- Jednolita faktura powierzchni zapewniająca lepszą przyczepność powłok.
- Usuwa zanieczyszczenia powierzchniowe i warstwę tlenków.
- Wady:
- Może powodować powstawanie naprężeń powierzchniowych przy braku odpowiedniej kontroli procesu.
- Wymaga specjalistycznego sprzętu i środków bezpieczeństwa.
Obróbka chemiczna
Obróbka chemiczna polega na zmianie właściwości powierzchni odlewów ciśnieniowych w wyniku reakcji chemicznych. Procesy te są kluczowe dla zwiększenia odporności na korozję, poprawy przyczepności oraz przygotowania powierzchni do dalszej obróbki.
Anodowanie
Anodowanie to proces elektrochemiczny, który zwiększa grubość naturalnej warstwy tlenkowej na powierzchniach odlewów aluminiowych, poprawiając odporność na korozję i twardość powierzchni. Umożliwia również barwienie, zapewniając szeroki wybór kolorów.
- Zalety:
- Zwiększona odporność na korozję i zużycie.
- Zwiększona twardość powierzchni.
- Możliwość nadania kolorów o charakterze dekoracyjnym.
- Wady:
- Ograniczenie do określonych grubości warstwy.
- Wymaga precyzyjnej kontroli parametrów procesu.
Chemiczne powłoki konwersyjne (CCC)
Procesy CCC polegają na zanurzaniu odlewów w kąpielach chemicznych w celu wytworzenia warstwy ochronnej. Do powszechnie stosowanych rodzajów należą powłoki chromianowe i fosforanowe, które poprawiają odporność na korozję oraz przyczepność farb.
- Zalety:
- Zwiększona ochrona przed korozją.
- Lepsza przyczepność farb i innych powłok.
- Opłacalność w porównaniu z niektórymi innymi metodami.
- Wady:
- Kwestie środowiskowe, zwłaszcza w przypadku powłok na bazie chromianów.
- Ograniczona poprawa estetyki.
Pasywacja
Pasywacja to obróbka chemiczna polegająca na usuwaniu z powierzchni wolnego żelaza i innych zanieczyszczeń, co zwiększa odporność na korozję. Jest powszechnie stosowana w przypadku odlewów ze stali nierdzewnej.
- Zalety:
- Poprawiona odporność na korozję.
- Minimalny wpływ na tolerancje wymiarowe.
- Dostępne opcje przyjazne dla środowiska.
- Wady:
- Ograniczenie do materiałów tworzących ochronną warstwę tlenkową.
- Wymaga odpowiedniego obchodzenia się z chemikaliami.
Obróbka cieplna
Obróbka cieplna polega na oddziaływaniu wysoką temperaturą w celu zmiany mikrostruktury i właściwości powierzchni odlewów ciśnieniowych. Procesy te poprawiają właściwości mechaniczne, rozkład naprężeń oraz integralność powierzchni.
Obróbka cieplna
Procesy obróbki cieplnej, takie jak wyżarzanie, hartowanie i odpuszczanie, stosuje się w celu usunięcia naprężeń wewnętrznych, zwiększenia ciągliwości oraz poprawy wytrzymałości mechanicznej.
- Zalety:
- Lepsze właściwości mechaniczne.
- Zwiększona stabilność wymiarowa.
- Usunięcie naprężeń szczątkowych powstałych w procesie odlewania ciśnieniowego.
- Wady:
- Wymaga precyzyjnej kontroli temperatury.
- Ryzyko utleniania powierzchni w przypadku niewłaściwego przeprowadzenia procesu.
Odpuszczanie
Odpuszczanie polega na ponownym podgrzaniu odlewów do określonej temperatury, a następnie ich schłodzeniu w celu uzyskania pożądanych właściwości mechanicznych bez naruszania integralności powierzchni.
- Zalety:
- Zapewnia równowagę między twardością a udarnością.
- Zmniejsza kruchość.
- Zwiększa ogólną trwałość.
- Wady:
- Dodatkowy etap obróbki wydłuża czas produkcji.
- Wymaga starannego monitorowania, aby zapobiec nadmiernemu odpuszczaniu.
Powłoki i farby
Nakładanie powłok i farb to powszechna metoda poprawy zarówno estetyki, jak i funkcjonalności odlewów ciśnieniowych. Zabiegi te nadają kolor, zapewniają ochronę oraz oferują specjalistyczne właściwości dostosowane do konkretnych zastosowań.
Malowanie proszkowe
Malowanie proszkowe polega na naniesieniu na powierzchnię odlewu suchej farby w proszku, która jest następnie utwardzana termicznie w celu uzyskania trwałej powłoki. Metoda ta zapewnia doskonałą ochronę przed korozją, odpryskiwaniem i blaknięciem.
- Zalety:
- Szeroki wybór kolorów i rodzajów wykończenia.
- Wysoka trwałość i odporność na czynniki środowiskowe.
- Minimalna ilość odpadów w porównaniu z farbami ciekłymi.
- Wady:
- Wymaga specjalistycznego sprzętu do nakładania i utwardzania.
- Ograniczone do powierzchni przewodzących lub takich, którym można nadać właściwości przewodzące.
Malowanie farbami ciekłymi
Malowanie farbami ciekłymi polega na natryskiwaniu lub zanurzaniu odlewów w farbie ciekłej, a następnie ich suszeniu lub utwardzaniu. Pozwala uzyskać wysokiej jakości, wszechstronne powłoki odpowiednie do różnych warunków eksploatacji.
- Zalety:
- Wysoki poziom odwzorowania detali i głębia koloru.
- Elastyczność w zakresie technik aplikacji.
- Możliwość stosowania na powierzchniach nieprzewodzących.
- Wady:
- Większy wpływ na środowisko ze względu na emisję rozpuszczalników.
- Ryzyko powstawania zacieków, kropel lub nierównomiernego pokrycia w przypadku niewłaściwej aplikacji.
Malowanie elektroforetyczne (E-Coating)
Malowanie elektroforetyczne to proces elektrochemiczny, w którym elementy odlewane ciśnieniowo zanurza się w zbiorniku zawierającym cząstki farby i poddaje działaniu prądu elektrycznego. Farba osadza się równomiernie na powierzchni, zapewniając pełne pokrycie, również w przypadku skomplikowanych kształtów.
- Zalety:
- Równomierna i jednolita powłoka.
- Doskonała ochrona przed korozją.
- Efektywność w produkcji wielkoseryjnej.
- Wady:
- Ograniczony wybór kolorów w porównaniu z innymi metodami malowania.
- Wymaga ścisłej kontroli parametrów procesu.
Galwanizacja (pokrywanie elektrolityczne)
Galwanizacja polega na osadzaniu cienkiej warstwy metalu na powierzchni odlewu ciśnieniowego w procesie elektrochemicznym. Technika ta poprawia właściwości powierzchni, takie jak przewodność, odporność na korozję i estetyka.
Cynkowanie
Cynkowanie zapewnia ochronę protektorową (ofiarną) przed korozją, dzięki czemu idealnie nadaje się do zastosowań zewnętrznych lub w trudnych warunkach środowiskowych. Zwiększa również twardość powierzchni i odporność na zużycie.
- Zalety:
- Skuteczna ochrona przed korozją.
- Rozwiązanie opłacalne w porównaniu z niektórymi innymi metodami powlekania.
- Zwiększa trwałość powierzchni.
- Wady:
- Ograniczone walory estetyczne.
- Powłoka cynkowa może stać się krucha, jeśli zostanie nałożona zbyt grubo.
Niklowanie
Niklowanie zapewnia doskonałą odporność na korozję oraz gładkie, błyszczące wykończenie. Jest powszechnie stosowane w przypadku elementów wymagających dużej trwałości i wysokiej estetyki.
- Zalety:
- Doskonała odporność na korozję i zużycie.
- Atrakcyjne, metaliczne wykończenie.
- Wysoka twardość i trwałość.
- Wady:
- Wyższy koszt w porównaniu do cynkowania.
- Wymaga precyzyjnej kontroli procesu, aby uniknąć wad powierzchni.
Chromowanie
Chromowanie zapewnia lustrzane wykończenie oraz wyjątkową twardość i odporność na matowienie. Jest często stosowane zarówno w celach dekoracyjnych, jak i w celu zwiększenia odporności na zużycie.
- Zalety:
- Wyjątkowa twardość i trwałość.
- Wysoki połysk i atrakcyjny wygląd.
- Doskonała odporność na korozję.
- Wady:
- Wysoki koszt w porównaniu z innymi metodami powlekania.
- Obawy dotyczące środowiska i zdrowia ze względu na stosowanie w procesie niebezpiecznych substancji chemicznych.
Jakie są klasy wykończenia powierzchni?
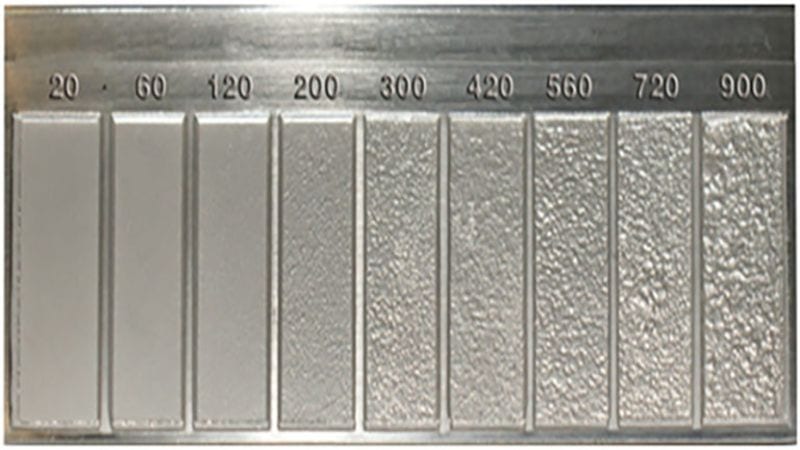
Wykończenia powierzchni odlewów ciśnieniowych są systematycznie klasyfikowane według kilku stopni; każdy z nich odpowiada na konkretne potrzeby wynikające z przeznaczenia i wymaganych właściwości produktu końcowego.
Klasa użytkowa to poziom podstawowy, zapewniający niezbędną ochronę przed korozją i zużyciem. Klasa ta jest zazwyczaj stosowana w przypadku elementów wewnętrznych lub części niewidocznych w gotowym wyrobie, gdzie priorytetem jest funkcjonalność, a nie wygląd.
Klasa handlowa stanowi kompromis między estetyką a funkcjonalnością, oferując umiarkowany poziom ochrony powierzchni przy jednoczesnym zachowaniu estetycznego wyglądu. Klasa ta jest idealna dla produktów przeznaczonych na rynek komercyjny, gdzie liczy się zarówno opłacalność, jak i atrakcyjność wizualna.
Klasa konsumencka kładzie większy nacisk na poprawę atrakcyjności wizualnej produktu. Często obejmuje wykończenia dekoracyjne podnoszące ogólną estetykę, dzięki czemu sprawdza się szczególnie w elektronice użytkowej i sprzęcie AGD, gdzie wygląd jest równie ważny jak parametry użytkowe.
Na najwyższym poziomie znajduje się Klasa najwyższa (Superior), co stanowi uosobienie najwyższych standardów wykończenia powierzchni. Klasa ta jest zarezerwowana dla branż wymagających wyjątkowej trwałości, wytrzymałości na rozciąganie i precyzyjnego składu materiałowego, takich jak sektor motoryzacyjny czy lotniczy.
Wykończenia klasy Superior gwarantują, że elementy są w stanie wytrzymać ekstremalne warunki i obciążenia bez naruszania ich integralności strukturalnej.
Różne klasy wykończenia i odpowiadające im standardy
Oprócz podziału na klasy jakościowe, wykończenia powierzchni odlewów ciśnieniowych dzieli się na odrębne klasy, z których każda spełnia określone standardy dostosowane do różnych potrzeb aplikacyjnych:
- Klasa wykończenia 1: Klasa ta, charakteryzująca się powierzchnią o wysokim połysku, idealnie nadaje się do zastosowań dekoracyjnych lub produktów przeznaczonych dla konsumentów, gdzie pożądany jest lśniący i atrakcyjny wygląd. Jest powszechnie stosowana w wyrobach, w których wykończenie powierzchni znacząco wpływa na atrakcyjność rynkową produktu.
- Klasa wykończenia 2: Oferując wykończenie matowe lub półmatowe, klasa ta zapewnia wszechstronność zastosowań zarówno w przypadku elementów widocznych, jak i wewnętrznych. Stonowany połysk pomaga ograniczyć odblaski i może maskować drobne niedoskonałości powierzchni, dzięki czemu rozwiązanie to sprawdza się w szerokim zakresie zastosowań, w których liczy się zarówno estetyka, jak i praktyczność.
- Klasa wykończenia 3: Klasa ta obejmuje specjalistyczne powłoki lub procesy obróbki mające na celu poprawę określonych właściwości, takich jak przewodność elektryczna czy odporność na zużycie. Jest zazwyczaj stosowana w maszynach i urządzeniach przemysłowych, gdzie wymagane są lepsze parametry użytkowe, na przykład zwiększona trwałość lub skuteczniejsze odprowadzanie ciepła.
Specyficzne standardy branżowe dotyczące wykończenia powierzchni odlewów ciśnieniowych?
Istnieją standardy branżowe dotyczące wykończenia powierzchni odlewów ciśnieniowych, które zapewniają powtarzalność i jakość elementów. Normy opracowane m.in. przez organizację ASTM (American Society for Testing and Materials) określają wytyczne dotyczące dopuszczalnych poziomów wykończenia powierzchni. Normy te pomagają upewnić się, że wytwarzane elementy spełniają oczekiwane wymagania dotyczące parametrów użytkowych i estetyki, odpowiednie dla ich przeznaczenia.
Kluczowe normy to m.in.:
- ISO 1302:Określa standardy dotyczące chropowatości i faktury powierzchni.
- ASTM B633:Obejmuje specyfikacje dotyczące anodowania aluminium.
- Normy SAE:Definiują wymagania dla powłok wykończeniowych stosowanych w motoryzacji, gwarantując ich trwałość i funkcjonalność w warunkach eksploatacji pojazdów.
Współpraca z firmą Moldie Casting
Wybór odpowiedniego partnera w zakresie usług odlewania ciśnieniowego ma kluczowe znaczenie.Moldie Casting wyróżnia się na tle konkurencji jako wiodący dostawca w branży, łącząc fachową wiedzę, wysoką jakość oraz podejście zorientowane na klienta, co zapewnia kompleksową realizację projektów – od początku do końca.
Niezależnie od tego, czy rozpoczynasz nowy projekt, czy chcesz udoskonalić istniejące procesy produkcyjne, Moldie Casting zapewnia jakość, niezawodność i wsparcie niezbędne do osiągnięcia Twoich celów. Odwiedź nasząstronę internetową, aby dowiedzieć się więcej o oferowanych usługach.
Często zadawane pytania
Jakie czynniki wpływają na jakość wykończenia powierzchni odlewów ciśnieniowych?
Jakość wykończenia powierzchni odlewów ciśnieniowych zależy od wielu czynników, takich jak konstrukcja formy, rodzaj użytego metalu, warunki procesu odlewania oraz zakres obróbki wykończeniowej. Gładkość powierzchni formy ma bezpośredni wpływ na wykończenie gotowego wyrobu; na efekt końcowy mogą również wpływać różne materiały. Staranna kontrola procesu odlewania, w tym parametrów temperatury i ciśnienia, pozwala zapobiegać wadom mogącym szpecić powierzchnię.
W jaki sposób można zmierzyć chropowatość powierzchni odlewów ciśnieniowych?
Chropowatość powierzchni odlewów ciśnieniowych można zmierzyć za pomocą profilometru (miernika chropowatości), który dostarcza odczytów dotyczących różnych parametrów chropowatości. Do powszechnie stosowanych parametrów należy Ra (średnia arytmetyczna rzędnych profilu), określająca średnią wysokość mierzoną od najniższego zagłębienia do najwyższego wierzchołka na określonym odcinku. Pozwala to uzyskać wartość liczbową określającą stopień gładkości powierzchni elementu.
Jaki wpływ na ogólną chropowatość powierzchni ma odlewanie ciśnieniowe?
Ciśnieniowy odlew metali pozwala uzyskać lepszą gładkość powierzchni dzięki szybkiemu wypełnianiu formy i krzepnięciu ciekłego metalu pod wysokim ciśnieniem. Skutkuje to powstaniem drobnoziarnistego odlewu o gładszej powierzchni w porównaniu z procesami przebiegającymi wolniej lub przy niższym ciśnieniu. Kluczowe jest jednak staranne prowadzenie procesu, aby uniknąć powstawania nowych wad powierzchniowych.
Czy jakość powierzchni odlewów ciśnieniowych można porównać do jakości odlewów wykonywanych w formach piaskowych?
Tak, można porównać wykończenie powierzchni odlewów ciśnieniowych i odlewów piaskowych. Zasadniczo odlewanie ciśnieniowe zapewnia gładszą i bardziej jednolitą powierzchnię niż odlewanie w formach piaskowych. Powierzchnia odlewów piaskowych jest zazwyczaj bardziej chropowata ze względu na ziarnistość formy. Uzyskanie podobnego poziomu gładkości w przypadku odlewów ciśnieniowych wymaga zazwyczaj mniej prac wykończeniowych niż w przypadku odlewów piaskowych.