
少量ダイカストは、金属製造分野において非常に特異な位置を占めています。 決して最も安価な手法ではなく、大量生産の経済性と競合するよう設計されたものでもありません。 この手法が提供するのは、本格的な量産用金型を製作するほどの生産規模に達する前に、実際の合金と実際の金型を用いて製造される、量産品質の金属部品です。
製造エンジニアや調達マネージャーにとって、この違いは重要です。 本ブログでは、このトピックを詳しく掘り下げ、少量ダイカストがお客様の生産プログラムにどのようなメリットをもたらすかを探ります。
少量ダイカストと一般的な製造手法の違い
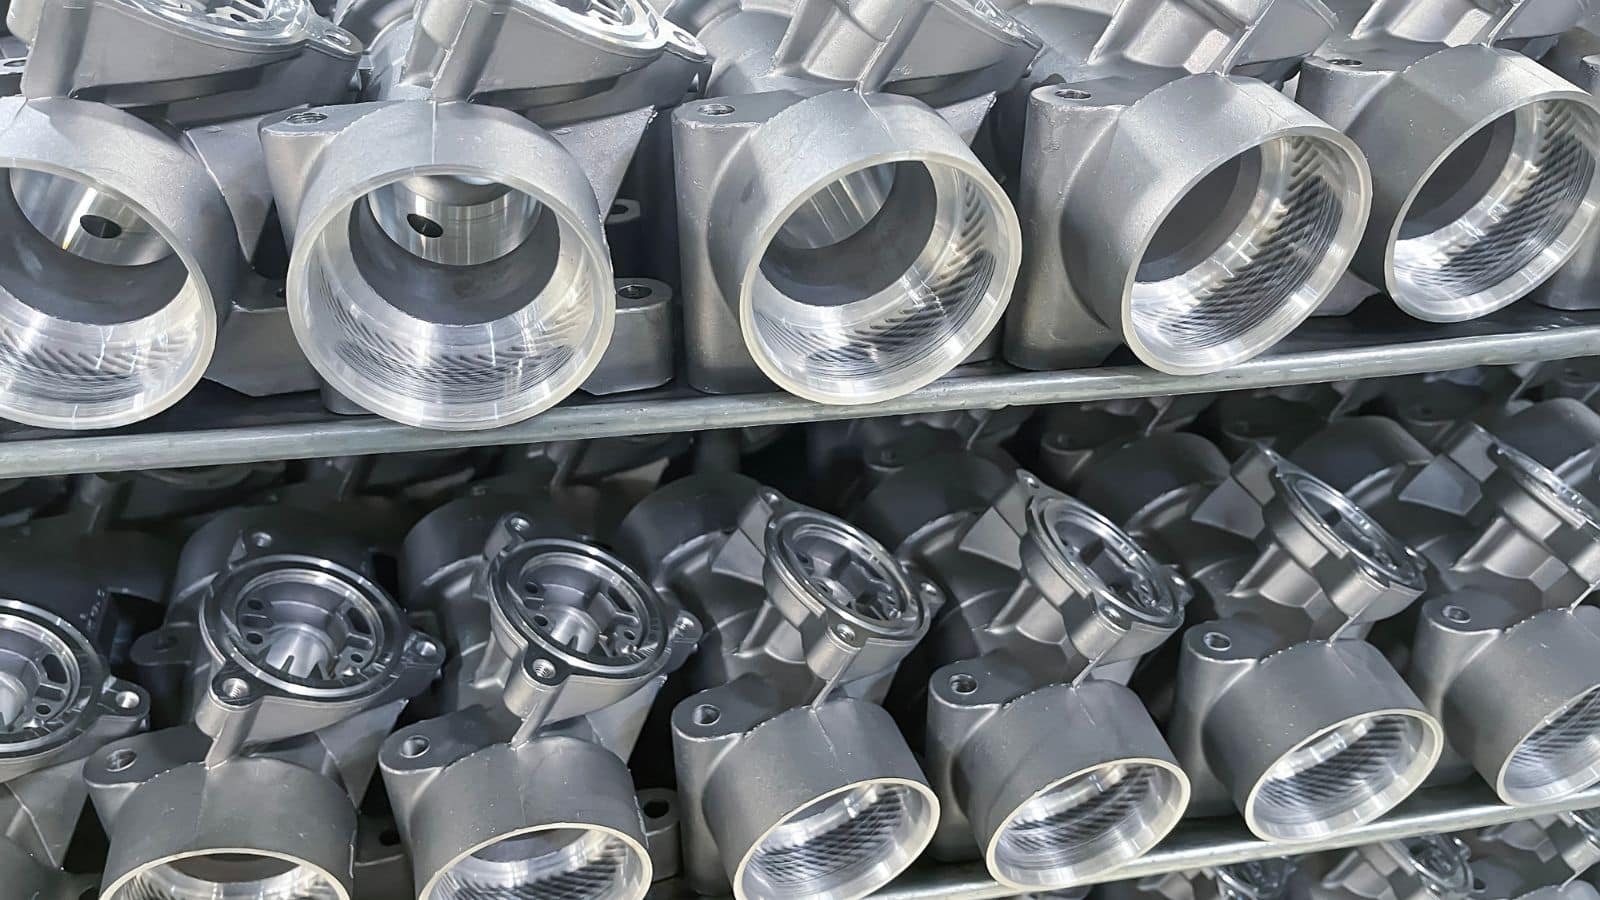
少量ダイカストのプロセスは、概ね次のようなものです。 一般的なダイカスト工程しかし、ここでの目標は、部品あたりのサイクルタイムが多少長くなったとしても、初期費用とリードタイムを最小限に抑えることです。 これを実現するには、金型設計においていくつかの特別な判断を行う必要があります。
- キャビティ数: シングルキャビティ(1個取り)の金型が一般的です。 これにより、金型の初期加工コストが抑えられ、金型の修正も容易になります。
- 手作業でのトリミングを考慮したゲートおよびランナーの設計: 少量生産用金型では、最初のショットで確実に充填できるようゲートを最適化し、 手作業やCNCによるトリミングや鋳造後の取り外しを容易にします。 短期間の生産では、自動トリミング用金型のコストを正当化できないためです。
- 簡素化された冷却回路レイアウト: 極限まで短いサイクルタイムが求められないため、少量生産用金型では、より単純な直線状の冷却回路を採用できます。 これにより金型製作工程が迅速化し、コストをさらに削減できます。
- 速度ではなく安全性を重視した突き出し(エジェクション)システム: ロボットによる取り出しを想定した複雑なレイアウトではなく、この金属鋳造プロセスにおける突き出し工程では、取り出し時の変形を防ぐために部品の安全性が優先され、多くの場合、手作業や半自動での部品の取り扱いが可能な設計となっています。
- 金型材料(P20材・アルミニウム vs. H13材)): 大量生産用の金型には、数百万回のショット(成形サイクル)に耐えうる高価なH13鋼が使用されます。 一方、少量生産のプロジェクトでは、一般的にP20鋼やアルミニウムが使用されます。
これらの概念については、後の「金型コスト」に関する章で改めて取り上げます。
少量生産が適している場合
少量生産ダイカストは、大量生産用の金型への多額の投資を正当化できないプロジェクトにおいて、意図的に選択される生産戦略です。
一般的な生産数量の範囲と用途
少量生産ダイカストの対象となる生産数は、サプライヤーや金型戦略にもよりますが、一般的に約50個から10 000個程度の範囲です。 50個未満の場合は、ビレット(金属塊)からの機械加工や金属3Dプリンターによる試作の方が実用的な場合が多くあります。 10 000個を超えると、少量生産方式の持つ柔軟性という利点よりも、量産用金型による生産の経済性が上回るようになります。 主な用途を以下に挙げます。
- 開発および量産前(プリプロダクション)の試作 量産時と同じ材質・形状の鋳造部品が必要な場合
- 特殊機器および産業用機器 数千個単位ではなく数百個単位の生産で、形状が複雑なため機械加工には適さない場合
- 保守・交換用部品の生産 需要は継続しているものの、規模は限定的な旧製品向け
- 市場検証のための試作 本格的な量産投資に踏み切る前段階
試作から量産への橋渡しとなる生産(ブリッジ生産)
ブリッジ生産は、検証済み試作品と本格量産との間に位置する生産段階です。 この段階で使用される金型は「ブリッジ金型」や「ソフトツール」とも呼ばれ、量産用鋼製金型にかかる多額の費用を投じることなく、量産品と同等の部品を製造できるように設計されています。適切に計画されたブリッジ生産プログラムであれば、量産用金型の製作前に、ダイカスト工程の検証、二次加工工程の最適化、そして初期在庫の確保を行うことが可能になります。このようなプログラムにおいて、初品検査(FAI)はリスクを低減する非常に有効な手法です。 信頼できるサプライヤーであれば、CMM(三次元測定機)や3Dスキャンを活用し、ブリッジ金型による試作ショットとCADモデルを直接比較・検証します。 予期せぬ肉厚の収縮や形状の反りが発生した場合でも、低コストなブリッジ金型の段階でエンジニアリングチームがそれを発見・修正できます。
材料、合金、および部品の性能
小ロットのダイカストにおける合金の選定は、鋳造性、表面仕上げ、二次加工時の特性、そして完成部品の物理的特性に影響を及ぼします。主要な3つの材料グループに関するクイックリファレンスガイドです:
少量生産向け金型製造:コストとリードタイム
金型コスト 少量生産のダイカスト計画において最大の支出項目であり、採算性が成り立つかどうかを左右します。 適切な戦略は、目標生産数、予想される設計変更、および公差要件によって決まります。
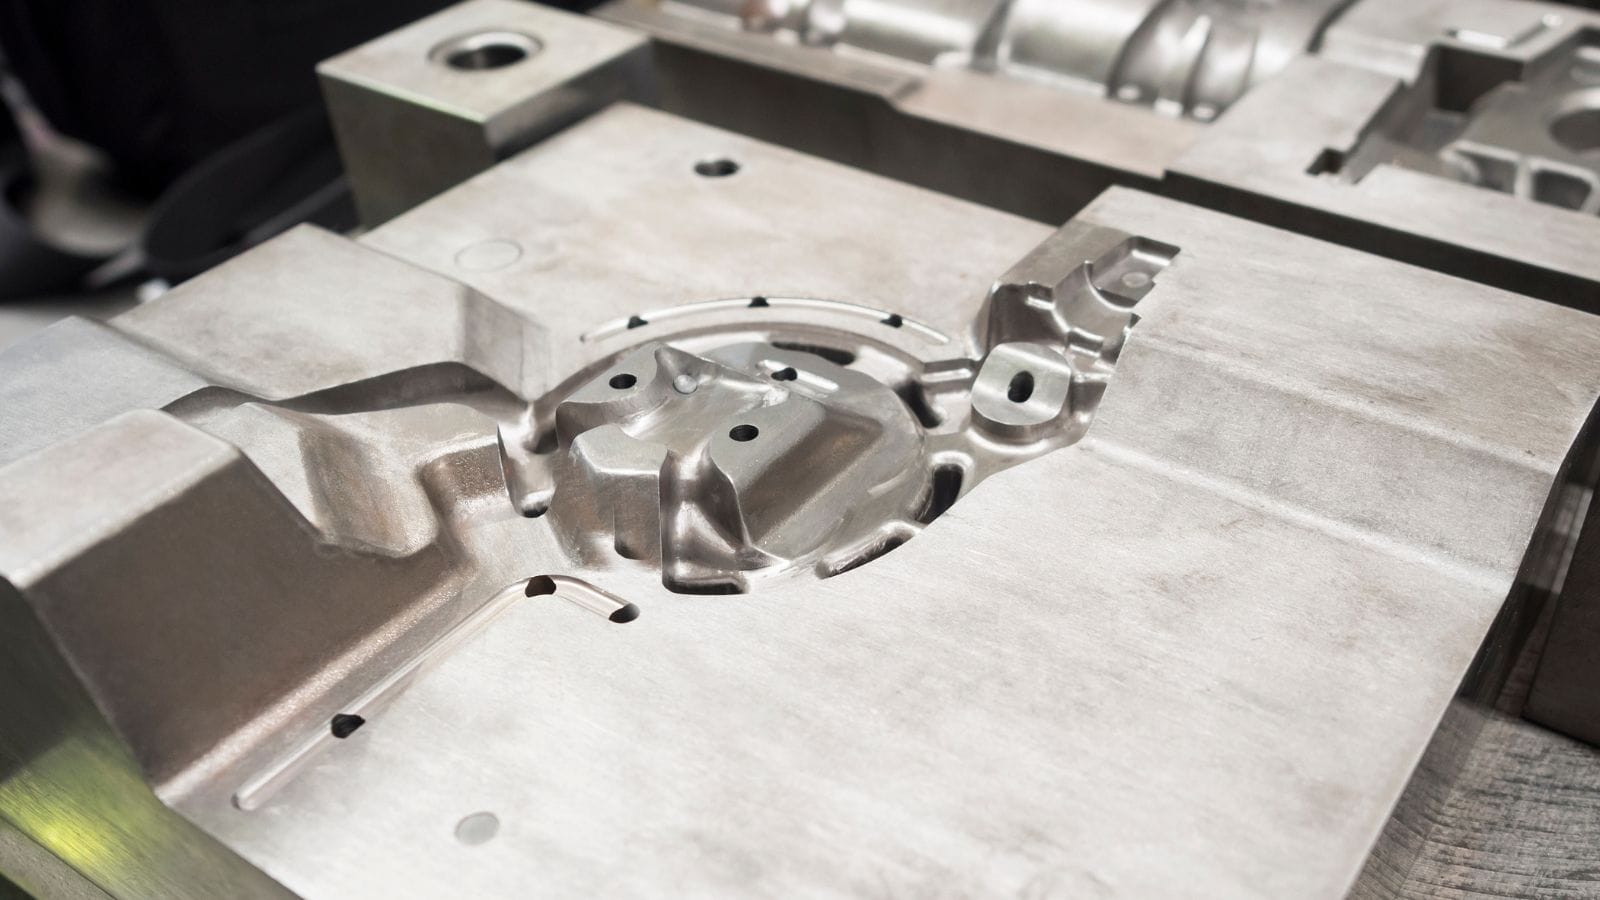
金型材質が初期の金型投資に与える影響
金型に使用される鋼種によって、金型寿命、コスト、耐熱疲労性が決まります。 3種類の 金型用鋼グレード が、ほとんどのプロジェクトをカバーします:
| 材料グレード | 一般的な金型寿命 | 最適な用途 |
|---|---|---|
| アルミニウム | 1 000~5 000ショット | 初期のブリッジ生産、ラピッドプロトタイピング |
| P20鋼 | 10 000~50 000ショット | 少量~中量生産プロジェクト |
| H13金型用鋼 | 100 000ショット以上 | 量産金型、大量生産への移行 |
「ソフトツーリング」(アルミニウムやP20鋼)では、公差の緩い部品しか作れないという誤解がよく見られます。 実際には、ソフトツールとH13量産金型の主な違いは金型寿命であり、精度ではありません。 適切に設計された少量生産用金型であれば、最初の数千ショットの間、ダイカストの標準的な寸法公差(±0.1~±0.2 mm)を容易に維持できます。
シングルキャビティ少量生産金型とモジュール式アプローチ
シングルキャビティ金型は、少量生産プロジェクトにおける標準的な出発点です。 これらは製作期間が短く、修理コストも抑えられ、生産ロット間の仕様変更も容易です。将来的に生産量が増加する可能性のある部品については、将来的なキャビティインサートの追加を見越して少量生産用の金型を設計しておくことで、後から金型フレーム全体を作り直す手間を省くことができます。モジュール式金型設計では、共通の金型ベース内で交換可能なインサートを使用することで、この考え方をさらに発展させています。 共通ベースと複数のインサートセットを組み合わせることで、単一のホルダーから関連する複数の部品を鋳造でき、ベースのコストを複数のプログラムに分散させることが可能になります。この手法は、形状を共有する製品群やアセンブリ(組立品)に有効です。
単価と納期の決定要因
少量生産のダイカストにおける単価やリードタイムへの対応は、大量生産とは全く異なるアプローチを必要とします。 採算性を維持するため、エンジニアは金型の複雑さと二次加工のバランスを取る「逆転の発想(リバース・ストラテジー)」を用います。
- 金型費の償却がコストの大部分を占める: 少量生産では、初期の金型費が部品単価を左右します。 例えば、15 000ドルの金型を500個の部品で償却する場合、材料費や加工時間を加える前の段階で、金型費だけで1個あたり30ドルのコストが上乗せされることになります。
- 金型はシンプルにし、CNC加工を多用する: 大量生産用の金型では、二次加工を不要にするために高価なスライドやリフターが使用されますが、少量生産プログラムではその逆を行います。 初期コストを最小限に抑えるため、金型はシンプルな構造にします。 アンダーカット、サイドプル、高精度な穴あけといった形状や機能は、あえて二次工程のCNC加工に任せます。
- トリミング金型は使用しない: 小ロット生産では、自動トリミング金型の導入は採算が合いません。 ゲートの除去やバリ取りは、手作業によるルーター加工や標準的なCNC加工で行われます。 500個の部品を製造する際、金型に複雑な機械的機構を組み込むよりも、機械加工に多少時間をかける方が、コストを大幅に抑えられます。
- リードタイムの短縮: 金型をシンプルな構造にすることで、納期の短縮が可能になります。 小ロット生産用金型の場合、通常、図面の承認から最初の成形品(ファーストショット)の完成まで3〜6週間を要します。 シンプルなP20金型なら短期間で済みますが、複雑な構造を追加すると、その分スケジュールは長くなります。
小ロットダイカストと代替製造プロセスの比較
競合する製造方法と比較して、小ロットダイカストがどのような位置づけにあるかを理解することは、不適切なプロセスへの投資を避けるために役立ちます。
小ロットダイカストとCNC機械加工の比較
金属の塊(ビレット)から削り出すCNC機械加工は、単純な形状の極小ロット試作には最適ですが、生産数が増えたり形状が複雑になったりすると、採算性が急速に悪化します。
- 複雑さがもたらすコスト: 内部の空洞(コア)や薄肉部、あるいは複雑な外装曲面を持つ部品の場合、ダイカストの方がはるかに高いコスト効率を実現できます。
- 材料の廃棄: 機械加工は、金属を除去するために大量の材料と高価な加工時間を費やします。 一方、ダイカストは数秒でニアネットシェイプ(最終形状に近い形)の部品を製造できます。
- 材料の密度: 機械加工では、気孔(ポロシティ)のない構造的に密度の高い部品が製造されます。これが、鋳造と比較した際の最大の利点です。
少量生産ダイカストと板金加工の比較
溶接された板金製のハウジングやブラケットなどの組立品は、鋳造部品の全体的な形状を再現できるものの、寸法の安定性や均一性では劣ります。
- 単一工程と組立工程の比較: ダイカストは複数の機能を単一の部品に統合できるため、溶接、リベット留め、複雑な組立工程が不要になります。
- 再現性: ダイカストは、手作業やロボットによる溶接と比較して、数百個に及ぶ部品全体で優れた寸法の再現性を発揮します。
- 表面品質: 鋳造部品は、溶接接合部では実現が難しい、均一で継ぎ目のない美しい表面(外観)を提供します。
少量生産ダイカストと砂型鋳造の比較
砂型鋳造は、金型への投資がほとんど不要であるため、極めて少量(1~50個)の生産や、非常に大きな部品の製造において、しばしば最適な工法として選ばれます。
- 金型(ツール)コスト: 砂型鋳造は初期の型製作費の面では有利ですが、生産数が数百個規模になると、部品単価の面では不利になります。
- 表面仕上げ: 砂型鋳造では、粗く質感のある表面になります。 一方、ダイカストははるかに滑らかな仕上がりとなり、多くの場合、そのまま塗装やメッキ処理が可能です。
- 公差: 砂型鋳造部品は公差が非常に大きく、通常は大幅な後加工を必要とします。 ダイカストなら、金型から取り出した時点で容易に厳しい公差を達成できます。
少量生産ダイカストとロストワックス鋳造の比較
ロストワックス鋳造(インベストメント鋳造)は、表面の細部まで優れた再現性を持ち、ダイカストでは対応できないステンレス鋼やチタンといった特殊な素材も加工可能です。
- 材料の適合性: 部品の材質が鋼(スチール)である必要がある場合は、ロストワックス鋳造を選んでください。 アルミニウム、亜鉛、またはマグネシウムの場合は、ダイカストの方が適しています。
- サイクルタイムと単価: ロストワックス鋳造の工程は、一般的に時間がかかり、多くの労力を要します。 アルミニウムや亜鉛の部品を数百個以上製造する場合、ダイカストの方がはるかに経済的です。
少量生産ダイカストと3Dプリンティングの比較
金属や樹脂の3Dプリンティングは、形状の迅速な検証には最適ですが、実際の量産製造工程の完全な代替手段とはなりません。
- 機械的特性: 3Dプリントされた金属部品は、高圧ダイカストで成形された部品の結晶粒構造や、正確な機械的挙動を再現するものではありません。
- 最適なワークフロー: 優秀なエンジニアリングチームは、開発の初期段階で3Dプリンティングを活用し、組み立て時の適合性確認や干渉箇所の特定を行います。 設計が確定した後は、機能テストや量産移行までのつなぎ生産(ブリッジ生産)のために、小ロットのダイカストへと移行します。
Moldie:信頼できる小ロット・試作ダイカストのパートナー
小ロット生産から本格的な量産へ移行する際、必ずしも巨額の初期投資が必要なわけではありません。 Moldieでは、社内のエンジニアリングチームとダイカスト生産設備を駆使して小ロットおよび試作用の金型・部品を製造しており、お客様の財務リスク低減と市場投入までの期間短縮を支援します。
プロジェクトの評価をご検討中ですか? 当社ウェブサイトにアクセスし、 競争力のあるお見積もりを今すぐご依頼ください!







