
Mi a nyomásos öntés és a felületkezelés?
A nyomásos öntés egy népszerű, számos iparágban alkalmazott eljárás részletgazdag és pontos fémalkatrészek előállítására.
Az öntést követően kerül sor a felületkezelésre. A felületkezelés olyan végső lépés, amely javítja a minőséget és a fém megjelenését. Ezzel az eljárással esztétikus és tartósabb termék hozható létre.
Ami a felületkezelést illeti, számos lehetőség áll rendelkezésre. Kialakíthatunk textúrát, vagy polírozással tehetjük fényessé a felületet. Minden választás hatással van az öntött alkatrészek végső megjelenésére, tartósságára és teljesítményére. Egyes felületkezelési módok további előnyöket is kínálnak, például fokozott korrózióállóságot.
Miért kulcsfontosságú a felületkezelés?
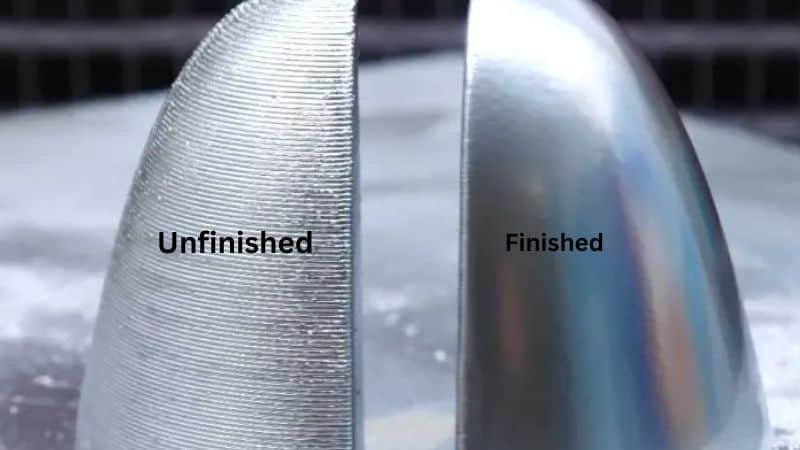
- Esztétika: A jó felületképzés vonzóbbá teszi a terméket.
- Funkcionalitás: A megfelelő felületképzés javíthatja a teljesítményt.
- Védelem: A felületkezelések gyakran védenek a kopással és elhasználódással szemben.
Gyakori felületkezelési eljárások nyomásos öntésnél
Mechanikai felületmegmunkálás
A mechanikai felületmegmunkálás olyan fizikai eljárásokat foglal magában, amelyek a kémiai összetétel megváltoztatása nélkül módosítják a nyomásos öntvények felületi topográfiáját. E folyamatok elsődleges célja a felület simaságának és a méretpontosságnak a javítása, valamint a felület előkészítése a további kezelésekhez.
Köszörülés
A köszörülés során csiszolókorongokat vagy -szalagokat használnak a felesleges anyag eltávolítására az öntvény felületéről. Az eljárás nagy pontosságot és simaságot eredményez, így ideális szigorú tűréshatárokat és kiváló felületi minőséget igénylő alkatrészek esetében.
- Előnyök:
- Nagy méretpontosság.
- Sima felület.
- A felületi egyenetlenségek hatékony eltávolítása.
- Hátrányok:
- Magas energiafelhasználás.
- Mikrorepedések kialakulásának kockázata nem megfelelő szabályozás esetén.
Polírozás
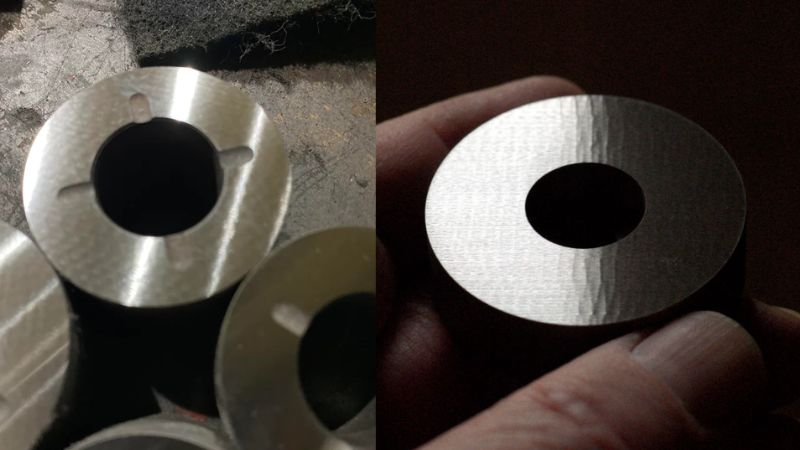
A polírozás során csiszolóanyagokat alkalmaznak a magas fényű, tükröződő felület elérése érdekében. Gyakran alkalmazzák esztétikai okokból, illetve olyan esetekben, ahol a súrlódás csökkentése a cél.
- Előnyök:
- Fokozott esztétikai megjelenés a fényes felület révén.
- Javított felületi csúszóképesség.
- Kisebb felületi hibák eltávolítása.
- Hátrányok:
- Időigényes folyamat.
- Nem alkalmazható minden típusú öntvényanyagnál.
Sorjázás
A sorjázás során eltávolítják az öntési folyamat során keletkezett éles széleket és sorjákat. Ez növeli a biztonságot, javítja az alkatrész funkcionalitását, és előkészíti a felületet a további megmunkáláshoz.
- Előnyök:
- Fokozott biztonság az éles szélek megszüntetése révén.
- Jobb illeszkedés és könnyebb összeszerelhetőség.
- Korrózió megelőzése a beszorult maradványok eltávolításával.
- Hátrányok:
- A kiegészítő megmunkálási lépés növeli a gyártási időt.
- Szakképzett kezelőket igényel az egyenletes minőség biztosításához.
Szemcseszórás
A szemcseszórás során nagy sebességgel kilőtt csiszolószemcse-árammal tisztítják és simítják az öntvények felületét. Emellett egységes felületi textúrát hoz létre, ami javíthatja a későbbi bevonatok tapadását.
- Előnyök:
- Hatékony tisztítás és felület-előkészítés.
- Egyenletes felületi struktúra a bevonat jobb tapadása érdekében.
- Eltávolítja a felületi szennyeződéseket és az oxidréteget.
- Hátrányok:
- Megfelelő szabályozás hiányában felületi feszültséget okozhat.
- Speciális berendezéseket és biztonsági intézkedéseket igényel.
Kémiai felületkezelés
A kémiai felületkezelés során kémiai reakciók segítségével módosítják a nyomásos öntvények felületi tulajdonságait. Ezek az eljárások elengedhetetlenek a korrózióállóság és a tapadási tulajdonságok javításához, valamint a felületek további kezelésekre való előkészítéséhez.
Eloxálás
Az eloxálás egy elektrokémiai eljárás, amely megvastagítja az alumínium öntvények felületén található természetes oxidréteget, ezáltal növelve a korrózióállóságot és a felületi keménységet. Lehetővé teszi a színezést is, így széles színválaszték érhető el.
- Előnyök:
- Fokozott korrózió- és kopásállóság.
- Megnövelt felületi keménység.
- Dekoratív színek alkalmazásának lehetősége.
- Hátrányok:
- Meghatározott rétegvastagságokra korlátozódik.
- Precíz folyamatszabályozást igényel.
Kémiai konverziós bevonatok (CCC)
A CCC-eljárások során az öntvényeket vegyszerfürdőbe merítik, hogy védőréteget hozzanak létre rajtuk. Gyakori típusai közé tartoznak a kromát- és foszfátbevonatok, amelyek javítják a korrózióállóságot és a festék tapadását.
- Előnyök:
- Fokozott korrózióvédelem.
- Jobb tapadás festékek és egyéb bevonatok számára.
- Költséghatékony megoldás más eljárásokhoz képest.
- Hátrányok:
- Környezetvédelmi aggályok, különösen a kromátalapú bevonatok esetében.
- Korlátozott esztétikai javulás.
Passziválás
A passziválás egy olyan kémiai kezelés, amely eltávolítja a szabad vasat és egyéb szennyeződéseket a felületről, ezáltal növelve a korrózióállóságot. Gyakran alkalmazzák rozsdamentes acélból készült öntvényeknél.
- Előnyök:
- Javított korrózióállóság.
- Minimális hatás a mérettűrésekre.
- Környezetbarát megoldások is elérhetők.
- Hátrányok:
- Csak olyan anyagoknál alkalmazható, amelyek védő oxidréteget képeznek.
- Megfelelő vegyszerkezelést igényel.
Termikus felületkezelés
A termikus felületkezelés hő alkalmazását jelenti az öntvények mikroszerkezetének és felületi tulajdonságainak módosítása érdekében. Ezek a kezelések javítják a mechanikai tulajdonságokat, a feszültségeloszlást és a felület integritását.
Hőkezelés
Az olyan hőkezelési eljárásokat, mint a lágyítás, edzés és megeresztés, a belső feszültségek csökkentésére, a képlékenység növelésére és a mechanikai szilárdság javítására alkalmazzák.
- Előnyök:
- Javított mechanikai tulajdonságok.
- Jobb méretstabilitás.
- A nyomásos öntési folyamatból származó maradó feszültségek csökkentése.
- Hátrányok:
- Precíz hőmérséklet-szabályozást igényel.
- Nem megfelelő kezelés esetén fennáll a felületi oxidáció veszélye.
Megeresztés
A megeresztés során a nyomásos öntvényeket meghatározott hőmérsékletre hevítik, majd lehűtik, hogy elérjék a kívánt mechanikai tulajdonságokat anélkül, hogy a felület épsége sérülne.
- Előnyök:
- Egyensúlyt teremt a keménység és a szívósság között.
- Csökkenti a ridegséget.
- Növeli az általános tartósságot.
- Hátrányok:
- A kiegészítő megmunkálási lépés növeli a gyártási időt.
- Gondos felügyeletet igényel a túlzott megeresztés elkerülése érdekében.
Bevonatok és festékek
A bevonatok és festékek alkalmazása elterjedt módszer a nyomásos öntvények esztétikai és funkcionális tulajdonságainak javítására. Ezek a felületkezelések színt, védelmet és speciális alkalmazásokhoz igazított tulajdonságokat biztosítanak.
Porszórás
A porszórás során száraz, por alakú festéket visznek fel az öntvény felületére, amelyet hő hatására keményítenek ki, így tartós bevonat jön létre. Kiváló védelmet nyújt a korrózióval, a lepattogzással és a kifakulással szemben.
- Előnyök:
- Széles szín- és felületkialakítási választék.
- Kiváló tartósság és ellenállóság a környezeti hatásokkal szemben.
- Minimális hulladékképződés a folyékony festékekhez képest.
- Hátrányok:
- Speciális berendezéseket igényel a felvitelhez és a kikeményítéshez.
- Csak vezetőképes felületekre vagy vezetőképessé tehető felületekre alkalmazható.
Folyékony festés
A folyékony festés során a nyomásos öntéssel készült alkatrészekre folyékony festéket permeteznek, vagy azokat festékbe merítik, majd megszárítják vagy kikeményítik. Az eljárás kiváló minőségű, sokoldalú felületet biztosít, amely különféle környezetekhez alkalmas.
- Előnyök:
- Magas szintű részletgazdagság és színmélység.
- Rugalmas alkalmazási technikák.
- Nem vezető felületeken is alkalmazható.
- Hátrányok:
- Nagyobb környezeti terhelés az oldószer-kibocsátás miatt.
- Helytelen felvitel esetén fennáll a megfolyás, csöpögés vagy egyenetlen fedés veszélye.
Elektroforetikus bevonatolás (E-Coating)
Az e-bevonat elektrokémiai eljárás: a nyomásos öntéssel készült alkatrészeket festékrészecskéket tartalmazó tartályba merítik, majd elektromos áramot vezetnek át rajta. A festék egyenletesen rakódik le a felületen, így teljes fedést biztosít, a bonyolult geometriákon is.
- Előnyök:
- Egyenletes és egységes bevonat.
- Kiváló korrózióvédelem.
- Hatékony nagy sorozatú gyártásnál.
- Hátrányok:
- Korlátozott színválaszték más festési eljárásokhoz képest.
- Gondos folyamatszabályozást igényel.
Galvanizálás
A galvanizálás során elektrokémiai eljárással vékony fémréteget visznek fel a nyomásos öntvény felületére. Ez a technika javítja a felület tulajdonságait, például az elektromos vezetőképességet, a korrózióállóságot és a megjelenést.
Horganyzás
A horganyzás áldozóanódos védelmet biztosít a korrózió ellen, így ideális kültéri vagy zord környezetben történő alkalmazásokhoz. Emellett növeli a felület keménységét és kopásállóságát.
- Előnyök:
- Hatékony korrózióvédelem.
- Más bevonatolási eljárásokhoz képest költséghatékony.
- Növeli a felület tartósságát.
- Hátrányok:
- Korlátozott esztétikai megjelenés.
- Túl vastag réteg esetén a horganyréteg törékennyé válhat.
Nikkelezés
A nikkelezés kiváló korrózióállóságot biztosít, és sima, fényes felületet hoz létre. Gyakran alkalmazzák olyan esetekben, ahol fontos a nagyfokú tartósság és az esztétikus megjelenés.
- Előnyök:
- Kiváló korrózió- és kopásállóság.
- Esztétikus fémes felület.
- Nagy keménység és tartósság.
- Hátrányok:
- Magasabb költség a horganyzáshoz képest.
- Precíz szabályozást igényel a felületi hibák elkerülése érdekében.
Krómozás
A krómozás tükörfényes felületet biztosít, amely rendkívül kemény és ellenáll a mattulásnak. Gyakran alkalmazzák dekorációs célokra, valamint a kopásállóság növelésére.
- Előnyök:
- Kiemelkedő keménység és tartósság.
- Erősen fényvisszaverő és esztétikus megjelenésű.
- Kiváló korrózióállóság.
- Hátrányok:
- Más bevonatolási eljárásokhoz képest költséges.
- Környezetvédelmi és egészségügyi aggályok az eljárás során használt veszélyes vegyi anyagok miatt.
Melyek a felületkezelési fokozatok?
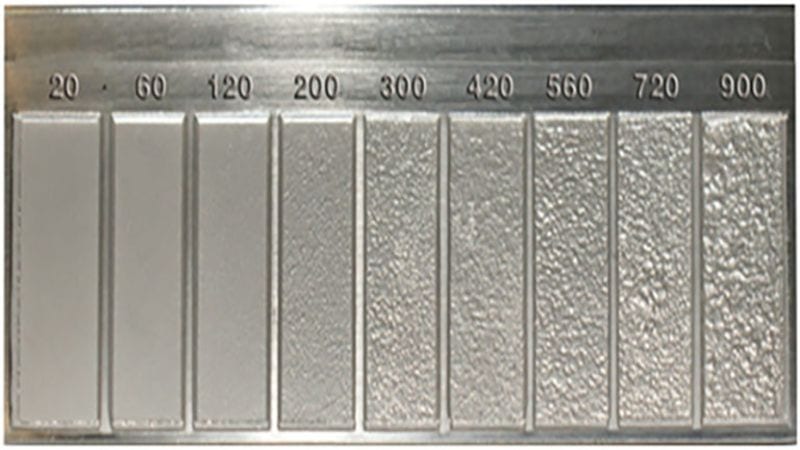
A nyomásos öntvények felületkezelését rendszerszerűen több fokozatra osztják; mindegyik fokozat meghatározott igényeket elégít ki a tervezett felhasználás és a végtermékkel szemben támasztott elvárások alapján.
Alapfokozat (Utility Grade) Ez a legalapvetőbb szint, amely alapvető védelmet nyújt a korrózióval és a kopással szemben. Ezt a fokozatot jellemzően belső alkatrészeknél vagy a kész szerkezetben nem látható részeknél alkalmazzák, ahol a megjelenés helyett a funkcionalitás a legfontosabb szempont.
Kereskedelmi fokozat (Commercial Grade) Egyensúlyt teremt az esztétika és a funkcionalitás között: mérsékelt szintű felületvédelmet biztosít, miközben megőrzi a megfelelő megjelenést. Ideális választás a kereskedelmi forgalomba szánt termékekhez, ahol a költséghatékonyság és a vizuális vonzerő egyaránt fontos.
Fogyasztói fokozat (Consumer Grade) Inkább a termék vizuális vonzerejének növelésére összpontosít. Gyakran tartalmaz olyan dekoratív felületkezelési megoldásokat, amelyek javítják az összképet, így különösen alkalmas szórakoztató elektronikai cikkek és háztartási készülékek esetében, ahol a megjelenés ugyanolyan kritikus fontosságú, mint a teljesítmény.
A csúcson a Prémium fokozat (Superior Grade) áll, amely a felületkezelés legmagasabb színvonalát képviseli. Ezt a fokozatot olyan iparágak számára tartják fenn, amelyek kivételes tartósságot, szakítószilárdságot és pontos anyagösszetételt követelnek meg, mint például az autóipar és a repülőgépipar.
A prémium fokozatú felületkezelés biztosítja, hogy az alkatrészek ellenálljanak a szélsőséges körülményeknek és igénybevételeknek anélkül, hogy szerkezeti integritásuk sérülne.
Különböző felületkezelési osztályok és a hozzájuk tartozó szabványok
Az osztályozáson túl a nyomásos öntvények felületkezelése további, egymástól elkülönülő osztályokba sorolható; mindegyik osztály meghatározott szabványoknak felel meg, kielégítve a különböző alkalmazási igényeket:
- 1. felületkezelési osztály: A magasfényű felület jellemzi; ez az osztály ideális dekorációs vagy végfelhasználói termékeknél, ahol fontos a csillogó és vonzó megjelenés. Gyakran alkalmazzák olyan termékeknél, amelyeknél a felület minősége jelentősen hozzájárul a termék piaci vonzerejéhez.
- 2. felületkezelési osztály: Matt vagy selyemfényű felületet biztosít, így sokoldalúan alkalmazható mind látható, mind belső alkatrészek esetében. A visszafogott fény csökkenti a tükröződést és elrejtheti az apróbb felületi hibákat, ezért számos olyan területen használható, ahol az esztétika és a praktikusság egyaránt fontos.
- 3. felületkezelési osztály: Ez az osztály speciális bevonatokat vagy kezeléseket foglal magában, amelyek célja bizonyos tulajdonságok – például az elektromos vezetőképesség vagy a kopásállóság – javítása. Jellemzően ipari gépeknél és berendezéseknél alkalmazzák, ahol jobb teljesítményjellemzőkre (például nagyobb tartósságra vagy hatékonyabb hőelvezetésre) van szükség.
Vannak-e speciális ipari szabványok a nyomásos öntvények felületkezelésére?
Léteznek ipari szabványok a nyomásos öntvények felületkezelésére, amelyek biztosítják az alkatrészek egységességét és minőségét. Az olyan szervezetek szabványai, mint például az American Society for Testing and Materials (ASTM), iránymutatást adnak az elfogadható felületi minőségi szintekhez. Ezek a szabványok segítenek biztosítani, hogy az alkatrészek megfeleljenek a tervezett felhasználás során elvárt teljesítmény- és esztétikai követelményeknek.
Főbb szabványok:
- ISO 1302:Meghatározza a felületi érdességre és textúrára vonatkozó szabványokat.
- ASTM B633:Az alumínium anódos oxidációjára vonatkozó előírásokat tartalmazza.
- SAE-szabványok:Meghatározzák az autóipari minőségű felületkezelések követelményeit, biztosítva a megfelelő teljesítményt a járművek üzemi körülményei között.
Együttműködés a Moldie Castinggal
Kulcsfontosságú a megfelelő partner kiválasztása a nyomásos öntési igényekhez. Moldie Casting Kiemelkedő választás az iparágban: szakértelmet, minőséget és ügyfélközpontú szolgáltatásokat ötvözve biztosítja projektjei teljes körű megvalósítását az elejétől a végéig.
Legyen szó új projektről vagy a meglévő gyártási folyamatok fejlesztéséről, a Moldie Casting biztosítja azt a minőséget, megbízhatóságot és támogatást, amelyre céljai eléréséhez szüksége van. Látogasson el weboldalunkra, hogy többet tudjon meg szolgáltatásainkról.
Gyakran ismételt kérdések
Milyen tényezők befolyásolják a nyomásos öntvények felületi minőségét?
A nyomásos öntvények felületi minősége számos tényezőtől függ, például a szerszámkialakítástól, a felhasznált fém típusától, az öntési folyamat paramétereitől és az utómegmunkálás mértékétől. A szerszámfelület simasága közvetlen hatással van a késztermék felületére, és az anyagminőség is befolyásolhatja az eredményt. Az öntési folyamat – beleértve a hőmérsékletet és a nyomást – gondos szabályozása segít megelőzni a felületet károsító hibák kialakulását.
Hogyan mérhető a nyomásos öntvények felületi érdessége?
A nyomásos öntvények felületi érdessége érdességmérő műszerrel határozható meg, amely különböző érdességi paraméterekre vonatkozó adatokat szolgáltat. A gyakori paraméterek közé tartozik az Ra (átlagos érdesség), amely egy adott szakaszon méri az átlagos magasságot a legmélyebb völgy és a legmagasabb csúcs között. Ez egy olyan számszerű értéket ad, amely jelzi az alkatrész felületének simaságát.
Hogyan befolyásolja a nagynyomású öntés az általános felületi érdességet?
A nagynyomású öntés simább felületet eredményezhet, mivel az olvadt fém nagy nyomáson gyorsan tölti ki a formát és szilárdul meg. Ennek köszönhetően finomszemcsés szerkezetű, simább felületű öntvény jön létre a lassabb vagy alacsonyabb nyomású eljárásokhoz képest. Ugyanakkor elengedhetetlen a folyamat gondos irányítása, hogy elkerüljük az új felületi hibák kialakulását.
Összehasonlítható a nyomásos öntvények felületi minősége a homoköntvényekével?
Igen, összehasonlítható a nyomásos öntvények és a homoköntvények felületi minősége. Általánosságban elmondható, hogy a nyomásos öntés simább és egyenletesebb felületet biztosít, mint a homoköntés. A homoköntvények felületi minősége jellemzően érdesebb a homokformák szemcséssége miatt. A hasonló felületi simaság eléréséhez a nyomásos öntés általában kevesebb utólagos felületmegmunkálást igényel, mint a homoköntés.







