
Los bloques de motores son uno de los componentes más estructuralmente exigentes en cualquier motor de combustión interna. Obtener el proceso de fundición en este nivel es un reto importante, especialmente para los bloques de motor fundición a presión para el proceso complejo de selección de aleación, ingeniería de moldes y control de procesos.
Esta guía cubre los factores clave involucrados en la adquisición y fabricación de componentes relacionados con el motor inyectado a presión, incluyendo:
- Cuando fundición a presión es la opción correcta
- Qué factores de diseño afectan la complejidad de fabricación y herramientas
- Cómo la selección de materiales influye en el rendimiento
- Qué medidas de control de calidad ayudan a apoyar una producción coherente
- Que capacidades de proveedor importan más
Los ingenieros y equipos de abastecimiento que evalúan un programa de bloques encontrarán el detalle a nivel de proceso que necesitan para hacer mejores preguntas e identificar al socio de fabricación adecuado antes.
Dónde Fundición a presiónX Fits In Engine Block Production
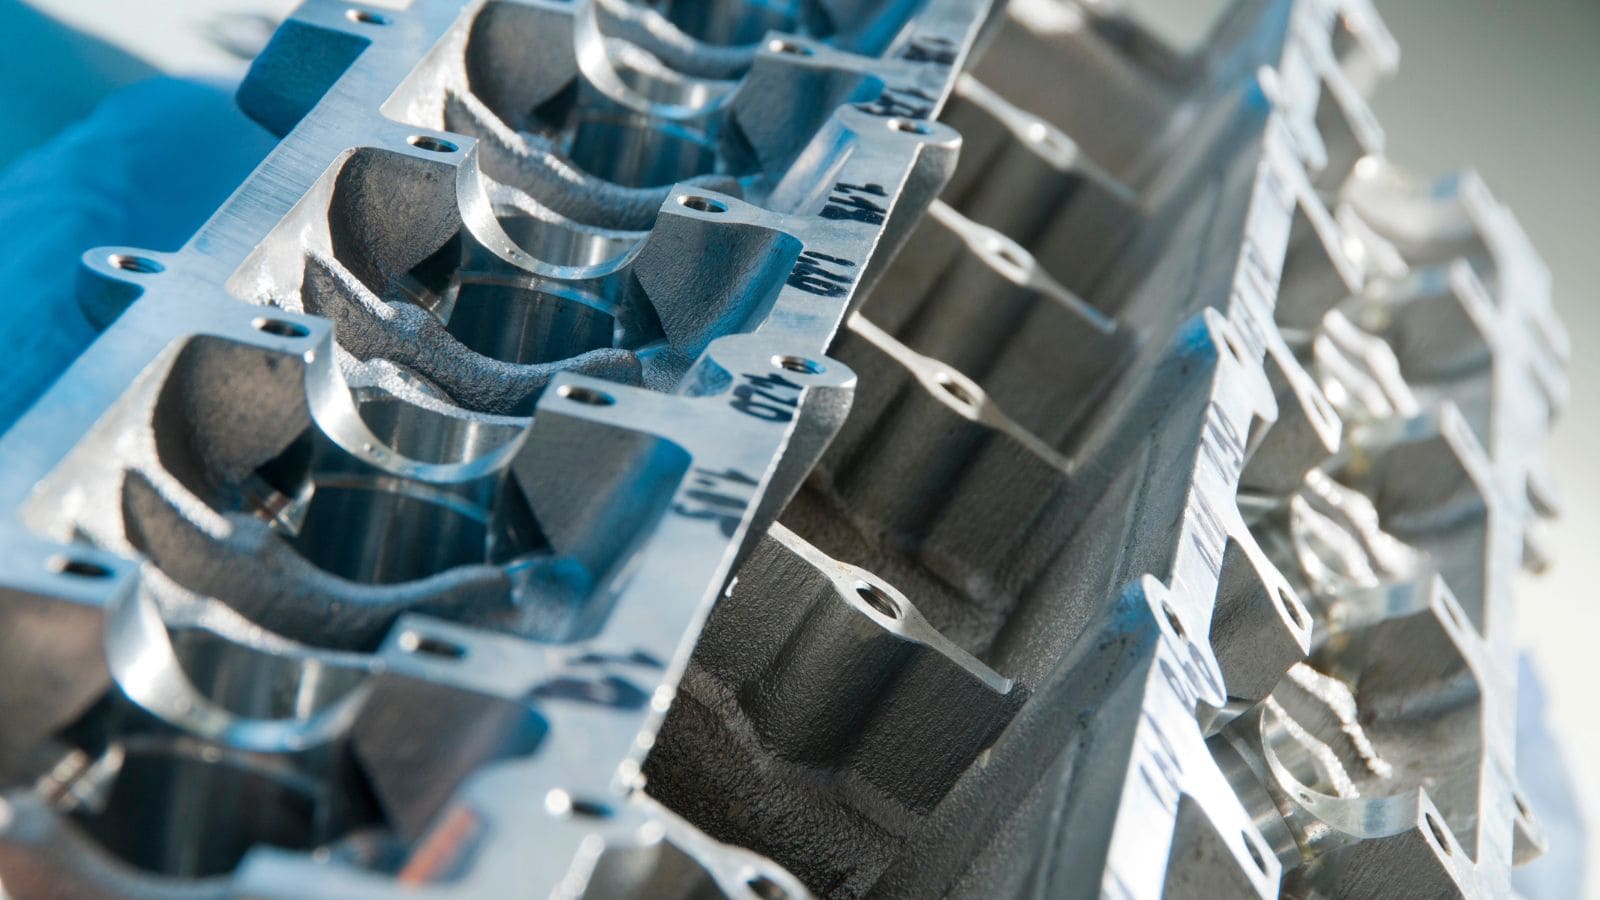
Los motores de aluminio fundido requieren una alta integridad estructural, estabilidad dimensional y pasajes internos de filtración. Estos requisitos de rendimiento imponen exigencias estrictas en diseño de fundición, calidad de herramientas y control de procesos.
El método de fundición más adecuado depende de varios factores, incluyendo volumen de producción, geometría parcial y requisitos materiales. Entre las opciones disponibles, la alta presión fundición a presión (HPDC) ofrece un enfoque de proceso distinto, ya que es una opción práctica para los programas de mediano a alto volumen, donde los costos de herramienta se pueden amortizar sobre un mayor número de partes.
Para proyectos de bajo volumen o componentes con métodos de casting muy complejos, como los que se enumeran en la tabla de abajo, pueden proporcionar una solución más económica.
HPDC Comparado con las rutas de fundición de arena y hierro fundido
|
Proceso
|
Mejor
|
Pros
|
Limits
|
|---|---|---|---|
|
HPDC
|
Medio a piezas de aluminio de alto volumen
|
Ciclo rápido, buena repetibilidad, forma casi-net
|
Alto costo de herramienta, límites de geometría interna
|
|
Rueda de arena
|
Volumen inferior, pasajes internos complejos
|
Costo de herramientas flexible y menor
|
Más lento, superficie más áspera, más mecanizado
|
|
Casting de hierro fundido
|
bloques de motor de hierro fundido de alta carga
|
Alta resistencia y resistencia al desgaste
|
Producción más lenta y más pesada
|
Consideraciones clave de diseño para bloques de motor Inyectado a presión
El diseño de un bloque de motor tiene un impacto directo en la viabilidad de fundición, la complejidad de la herramienta y los requisitos de mecanizado aguas abajo. Para partes inyectado a presión, factores como la distribución interna de pasajes, la consistencia espesor de pared y el comportamiento del flujo de moldes deben ser evaluados temprano para reducir el riesgo de producción y mejorar la eficiencia del costo global.
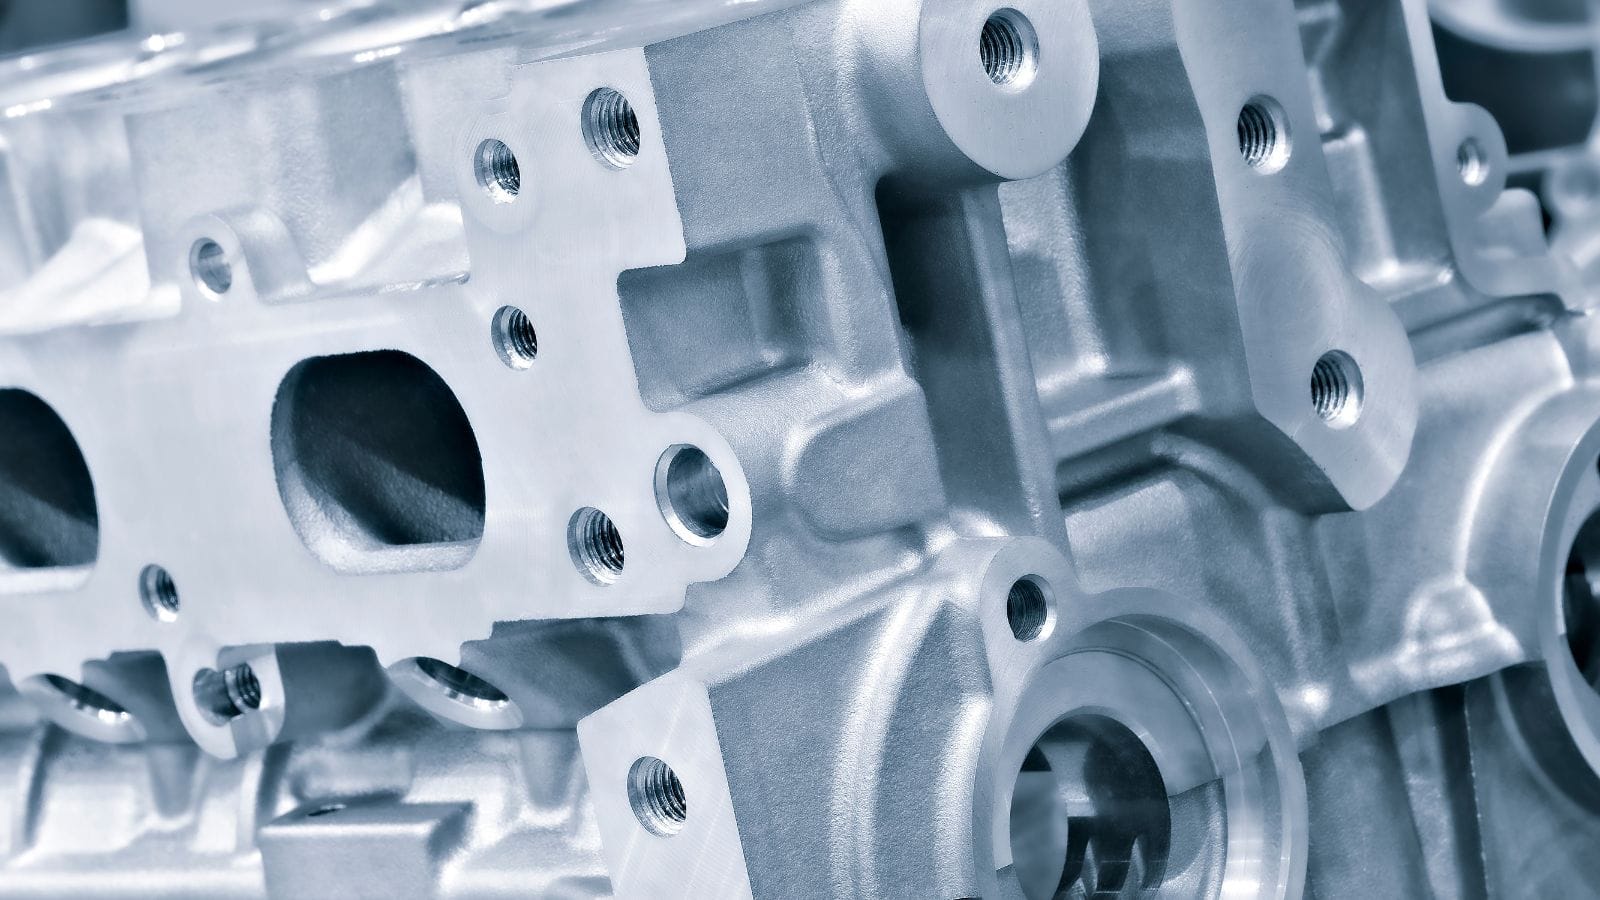
Pasajes internos y geometría funcional
Las características internas, como las chaquetas de agua que manejan el refrigerante, los pasajes de aceite y las interfaces de bore de cilindro están a menudo entre las partes más difíciles de una rueda de bloqueo del motor. Estas áreas deben equilibrar la fuerza estructural, el rendimiento térmico bajo altas temperaturas y la geometría compleja dentro de un sobre de fundición limitado.
Para los componentes inyectado a presión, el enrutamiento interno complejo -a veces que acomoda el montaje de crankshaft o los revestimientos de hierro fundido- puede aumentar la dificultad de la herramienta y puede requerir procesos de mecanizado secundario para satisfacer los requisitos funcionales finales. Revisión DFMX y análisis de flujo de molde ayudan a confirmar si el diseño puede ser producido de forma coherente y económica.
Consideraciones sobre la espesor de la pared y la mecanización
La consistencia del espesor de la pared es uno de los factores de diseño más importantes en la alta presión fundición a presión. Los cambios de sección grandes pueden aumentar el riesgo de contracción, distorsión y variación dimensional, especialmente en partes estructuralmente exigentes.
Una fundición bien diseñada también debe apoyar el mecanizado de aguas abajo eficiente. La producción de forma de red cercana ayuda a reducir el exceso de stock, acortar el tiempo de mecanizado y mejorar la eficiencia del material, pero esto depende de dimensiones estables de fundición y un plan práctico de mecanizado desde el principio.
Flujo de molde y viabilidad de herramientas
Diseño moldeado para fundición de bloques de motor complejos debe soportar relleno equilibrado, ventilación eficaz y liberación de piezas confiable. Si el comportamiento de flujo no es controlado correctamente, defectos como porosidad, cierres fríos o relleno incompleto pueden afectar tanto la calidad de parte como el rendimiento de mecanizado.
simulación de flujo moldeado Por lo tanto, es una parte importante de la evaluación temprana del proyecto. Ayuda a identificar desequilibrios de llenado, áreas de captación de aire y otros riesgos de producción antes de iniciar la herramienta, reduciendo el tiempo de desarrollo y minimizando el costo de retrabajo.
Consideramericana invitar botella de aleación XX
La selección de materiales afecta el rendimiento de fundición, la fuerza de parte, la resistencia a la corrosión y la eficiencia del mecanizado. Para los componentes inyectado a presión, los aleaciones de aluminio son muy recomendables porque ofrecen un buen equilibrio entre el rendimiento térmico y la eficiencia de producción..
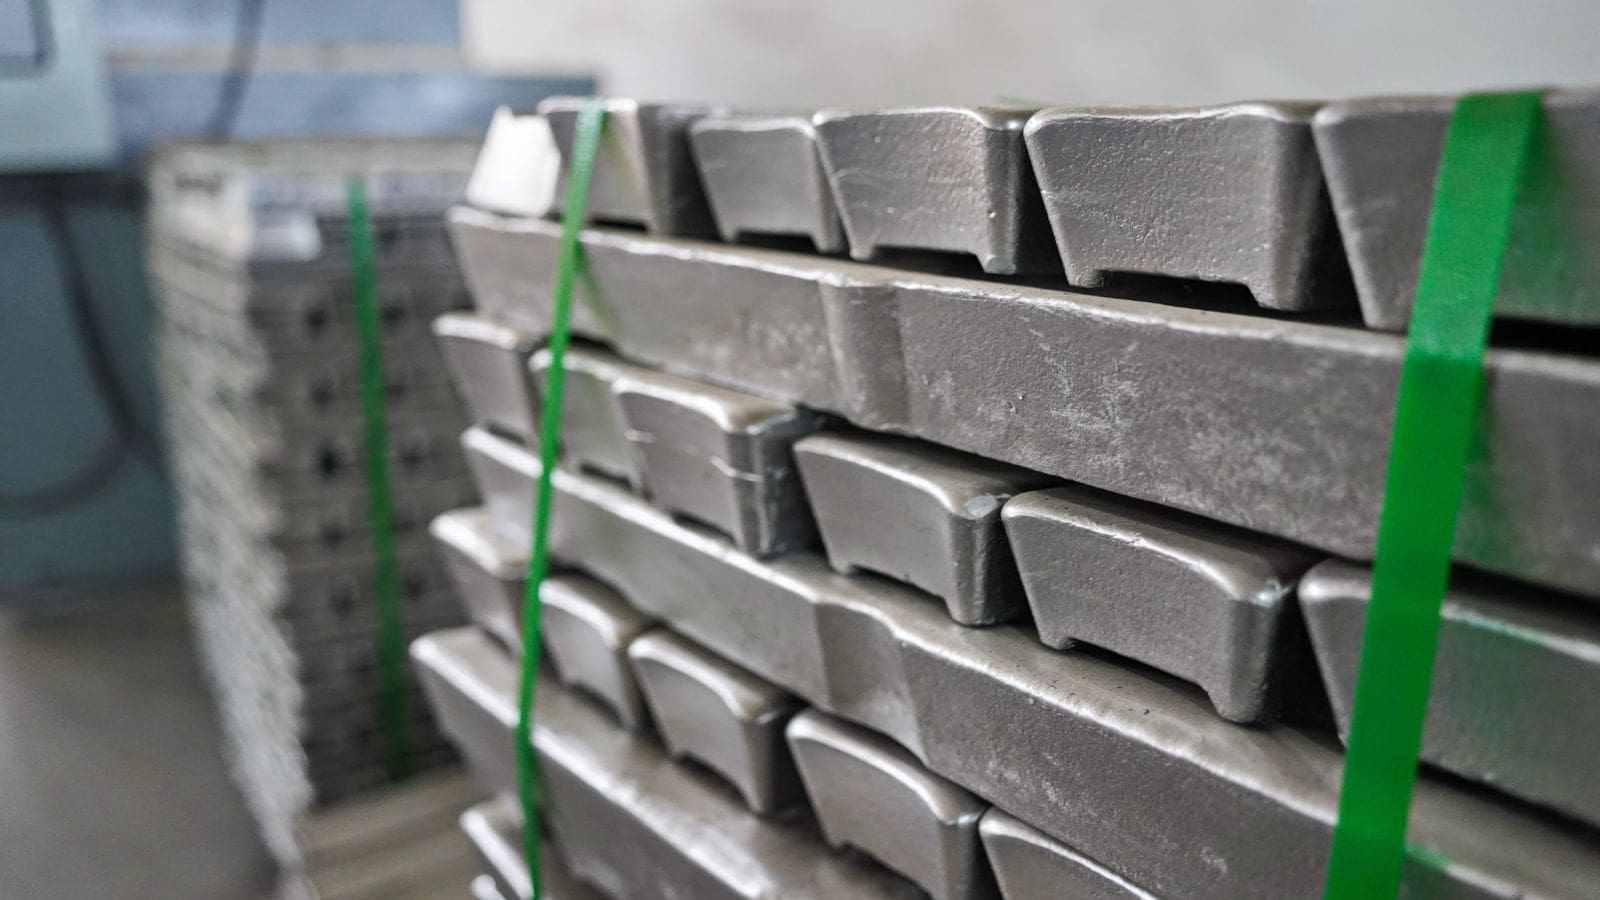
El bloque del motor de aluminio: ventajas materiales y límites
Aleaciones de aluminio son ampliamente utilizados en castings automotrices, especialmente en aplicaciones de automóviles de pasajeros y camiones ligeros debido a su excelente resistencia a la corrosión del refrigerante motor y el rendimiento consistente bajo altas temperaturas.
Mientras que algunas aplicaciones exploran magnesio, muchos automóviles OEM han cambiado sus materiales para motores de combustión modernos para fundir aluminio para soportar la reducción de peso, disipación de calor y eficiencia general del vehículo.
Sin embargo, el aluminio tiene menor rigidez y resistencia al desgaste que el hierro. En los últimos 15, es de los esseñores de los últimos 5 cayeron en una de las… Por ejemplo, los motores diesel de servicio pesado todavía utilizan ocasionalmente hierro.
Aleaciones de aluminio comunes para HPDC
|
Aleación
|
Tipo
|
Características clave
|
|---|---|---|
|
A380 / ADC12
|
Al-Si-Cu
|
Alta fluidez, ampliamente utilizado para piezas complejas de alta presión inyectado a presión
|
|
A360
|
Al-Si-Mg
|
Mejor resistencia a la corrosión, adecuada para aplicaciones con mayores exigencias ambientales
|
|
A356 / A357
|
Al-Si-Mg
|
Aleaciones tratables de calor utilizadas cuando se requiere un mayor rendimiento mecánico
|
Entre ellos, A380 y ADC12 se utilizan comúnmente en alta presión fundición a presión debido a su buen comportamiento de casting y la idoneidad para geometrías complejas. A356 y A357 pueden ser considerados cuando se requiere mayor fuerza o tratamiento térmico, aunque generalmente están asociados con condiciones de procesamiento más exigentes.
Control de calidad y validación de procesos
Para piezas complejas inyectado a presión, como componentes relacionados con el bloque motor, el control de calidad es crítico para reducir el riesgo de producción y garantizar el mecanizado y montaje de aguas abajo fiables. Los problemas comunes pueden incluir porosidad, cierres fríos y variación dimensional, todo lo cual puede afectar el rendimiento estructural, sellado y consistencia general.
chequeo deIO, y el mono.
Porosidad, el relleno incompleto y la inestabilidad dimensional están entre las preocupaciones más comunes en complejos fundición a presión de aluminio. Estos problemas pueden afectar la fuerza mecánica, la estanqueidad de fugas y el rendimiento de mecanizado si no se controlan temprano en el desarrollo de herramientas y procesos.
Para reducirVPER copiar estos riesgos, los proveedores suelen depender de análisis de flujo de molde, parámetros de proceso estables y validación de pruebas antes de comenzar la producción completa. El objetivo no es sólo identificar defectos visibles, sino también garantizar la calidad de parte repetible en toda la producción.
Pruebas de fuga e inspección no destructiva
Para componentes con pasajes internos para refrigerante o aceite, las pruebas de fugas son una parte importante de la garantía de calidad. Las pruebas de presión ayudan a confirmar que los pasajes críticos están adecuadamente formados y sellados antes de que la parte se mueva hacia el montaje o el envío.
Los métodos de inspección no destructivos, como los rayos X, también se pueden utilizar para evaluar la calidad de fundición interna sin cortar la parte abierta. Estos métodos ayudan a identificar la validación interna de la porosidad y el proceso de apoyo, especialmente durante ensayos de herramientas y etapas de producción temprana.
Inspección dimensional y verificación posterior al caso
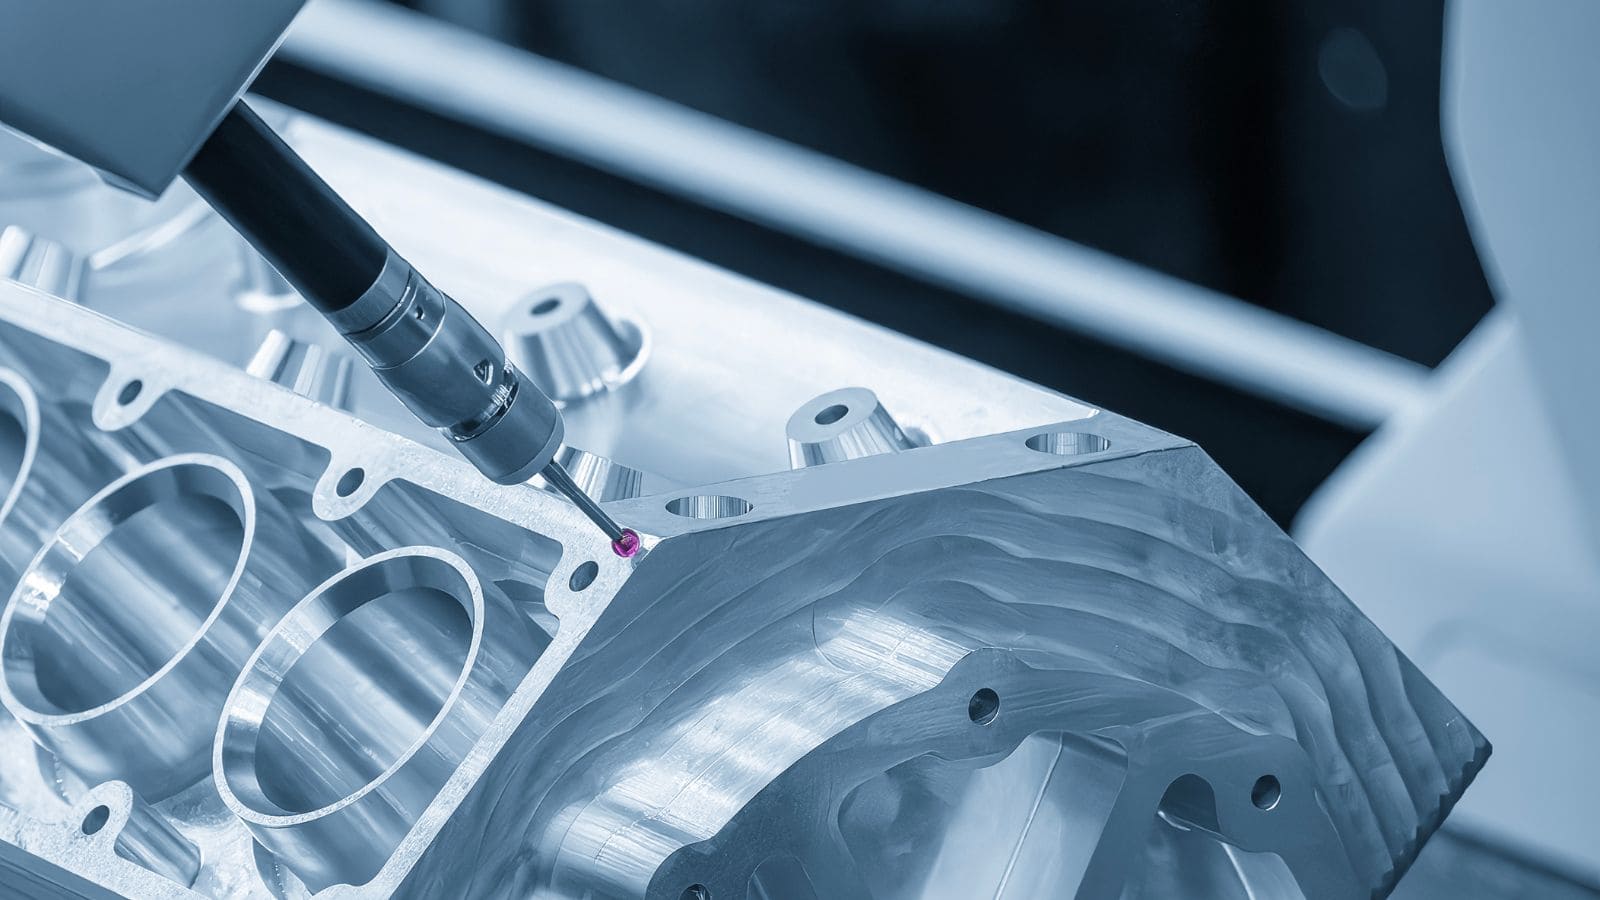
La consistencia dimensional es esencial para piezas que requieren mecanizado secundario o tolerancias de montaje ajustadas. La inspección CMM se utiliza comúnmente para verificar las características críticas y confirmar que el casting permanece dentro de la especificación después de los ensayos de herramientas y los ajustes de proceso.
Para superficies más complejas o características contorneadas, el escaneo 3D puede proporcionar soporte adicional durante la validación. Combinados con informes claros de inspección, estos métodos ayudan a detectar la desviación dimensional temprana y mejorar la confianza antes de la producción masiva.
Qué las capacidades del proveedor son necesarias
No cada proveedor de moldes de fundición a presión está equipado para soportar componentes estructurales complejos. Para los proyectos relacionados con el bloque motor, la capacidad de los proveedores debe cubrir más que el casting solo. Desarrollo de herramientas, validación de procesos, soporte de mecanizado e inspección de calidad todos necesitan trabajar juntos como parte de un sistema de fabricación coordinado.
Ingeniería de herramientas y soporte de flujo moldeado
Un proveedor capaz debe ser capaz de apoyar el proyecto desde la etapa de herramientas, incluyendo la revisión DFMX, diseño de molde, y análisis de flujo de moldeX. Principios simulación de flujo de molde ayuda a identificar posibles desequilibrios de llenado, riesgo de trampa de aire y otros problemas de fabricación antes de construir herramientas, lo que puede reducir los retrasos en el desarrollo y la reelaboración innecesaria.
La capacidad integrada de CAD/CAM/CAE también ayuda a mejorar la comunicación entre el diseño de piezas, fabricación de moldes y las operaciones posteriores de mecanizado. Esto es especialmente importante para las ruedas complejas que requieren una estrecha coordinación entre la precisión de la herramienta y el control dimensional aguas abajo.
Inspección, mecanizado y apoyo a la producción
Para componentes de fundición críticos, es beneficioso trabajar con un proveedor que pueda combinar el fundición, la inspección y el mecanizado secundario dentro del mismo sistema de producción. Esto ayuda a reducir el riesgo de transferencia, mejorar la trazabilidad y reducir el tiempo de respuesta cuando se necesitan ajustes de proceso.
En casa post producción mecanizado CNC, inspección dimensional y presentación de informes de calidad son particularmente valiosos para proyectos con tolerancias estrictas o requisitos de sellado funcional. El acabado adicional o el soporte de montaje también pueden simplificar la cadena de suministro para los clientes que gestionan programas de varios pasos.
Qué preparar antes de RFQ
Antes de enviar una cita para un proyecto de bloque de motor inyectado a presión, ayuda a preparar la información técnica y comercial clave de antemano. Esto permite al proveedor evaluar la viabilidad con más precisión y proporcionar una cotización más eficiente.
La información típica de RFQ puede incluir:
- Dibujos 2D y archivos CAD 3D
- Requisitos de material o aleación
- Estimaciones del volumen anual
- Requisitos de mecanizado
- Requisitos de estanqueidad o rendimiento estructural
- Necesidades de inspección y documentación
- Calendario del proyecto y expectativas de ejecución de objetivos
Si es necesario, Molinyectado a presióning puede apoyar a los clientes con revisión DFMX, análisis de flujo de molde, desarrollo de herramientas, mecanizado e inspección para ayudar a mover el proyecto de concepto a la producción de manera más eficiente.
Iniciar su proyecto Fundición a presión con Molinyectado a presióning
MolXXT0002 XXing admite clientes con servicios integrados fundición a presión, incluyendo revisión DFM, análisis de flujo de molde, herramientas, mecanizado e inspección. Para las ruedas complejas relacionadas con el bloque motor y otros componentes de aluminio estructural, el soporte de ingeniería temprana puede ayudar a reducir el riesgo de desarrollo y mejorar la eficiencia de producción.
Si tiene dibujos, requisitos de rendimiento o objetivos de volumen anuales listos, nuestro equipo puede ayudar a evaluar la viabilidad del proyecto y los detalles de las citas. Visita molinyectado a presióning.com para enviar su consulta y discutir su proyecto de fabricación de bloques de motor con Moldie.



