
Kernstifte sind kleine Bauteile innerhalb eines Druckgusswerkzeugs. Sie erzeugen die Löcher, Schlitze und inneren Hohlräume, die die Funktion eines Teils definieren, und ihre Geometrie, ihr Material und ihre Platzierung beeinflussen das Füllverhalten und die Auswerfzuverlässigkeit., Maßgenauigkeit, und die Werkzeuglebensdauer über jeden Produktionslauf hinweg.
Dieser Blog wird behandeln, wie das Design von Kernstift (Core Pin) mit der Legierungsauswahl, der Kühlstrategie, den Ausfallmodi und den Inspektionsabläufen zusammenhängt und Design- und Produktionsteams eine praktische Referenz für Werkzeugentscheidungen bietet, die in der Hochvolumenproduktion standhalten..
Was Kernstifte (Core Pins) in Druckguss-Werkzeugen macht
Kernstifte formen die innere Teilegeometrie, die nicht allein durch die Matrize Kavität hergestellt werden kann. In Aluminiumformen und anderen Druckguss-Werkzeugbau bestimmen ihre Platzierung, Größe und Unterstützungsbedingungen, ob Merkmale sauber und einheitlich herauskommen oder zu einer wiederkehrenden Quelle von Ausschuss und Stillstandszeiten werden..
Wie Stifte interne Merkmale bilden
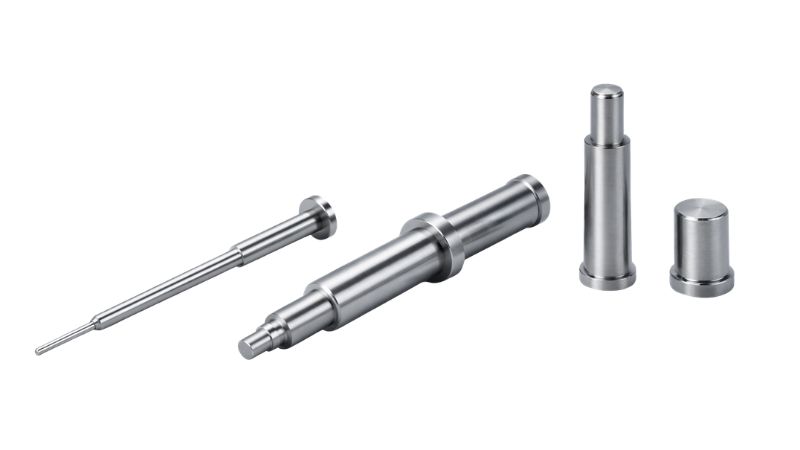
Ein Kernstift (Core Pin) ist ein separates, austauschbares Einlegestück, das im Werkzeug positioniert wird und beim Einspritzen die Schmelze verdrängt, sodass ein Loch, ein Bund, ein Kanal oder ein Hohlraum zurückbleibt. Dieser Ansatz bewältigt Geometrien wie Gewindelöcher oder tiefe Sackbohrungen, die direkt in die Werkzeugoberfläche nicht maschinierbar wären.Getrennte Kernstifte (Core Pins) werden verwendet, weil tiefe Merkmale schwer direkt in den Werkzeugblock maschinell bearbeitet werden können, und austauschbare Stifte senken die Wartungskosten erheblich, wenn Verschleiß oder Bruch auftritt.
Interaktion mit Auswurf
Kerndorne können an der festen oder beweglichen Hälfte der Form befestigt, in Schiebern montiert oder hydraulisch angetrieben werden. Während des Ausstoßens müssen die Dornen das Teil sauber freigeben. Eine Fehlausrichtung zwischen einem Kernstift (Core Pin) und einem Auswerferstift, die in der Nähe arbeiten, erzeugt Blockierungen, hinterlässt Spuren auf der Gussoberfläche oder verbiegt den Dorn unter seitlicher Belastung..
Designfaktoren, die die Leistung von Kernstift (Core Pin) beeinflussen
Die Gestaltung eines Stifts umfasst mehr als nur die Auswahl eines Durchmessers und einer Länge. Geometrie, Legierung und thermisches Verhalten wirken alle zusammen, und ein Fehler in einem Bereich verursacht Probleme, die wie Prozessprobleme aussehen, aber auf die Werkzeugzeichnung zurückzuführen sind..
Geometrie und L/D-Verhältnis
Das Längen-Durchmesser-Verhältnis (L/D) ist die wichtigste geometrische Einschränkung. Lange, dünne Stifte biegen sich unter dem Einspritzdruck, und bei hohen L/D-Verhältnissen wird diese Biegung zu einer dauerhaften Verformung oder zu plötzlichem Bruch. Als praktischer Anhaltspunkt erfordern L/D-Verhältnisse über 6:1 zusätzliche Unterstützungsstrategien wie geführte Buchsen, vergrößerten Stiftdurchmesser oder reduzierte Füllgeschwindigkeit..
Entwurf, Entlüftung und Füllverhalten
Eine Entwurfskante an einem Kernstift (Core Pin) (typischerweise 0,5 bis 1,0 Grad) reduziert die Ausstoßkraft und ermöglicht das Loslösen des Gusses. Metallfluss um einen Stift erzeugt eine Schweißnaht, wo zwei Fließfronten aufeinandertreffen.; Formfüllsimulation kann bestätigen, ob die Position der Schweißnaht vor dem Schneiden des Stahls akzeptabel ist. Belüftung in der Nähe von Stiftmerkmalen verhindert, dass eingeschlossene Luft Porosität erzeugt, und kleine Belüftungsschlitze können diese Funktion übernehmen, wenn sie gezielt positioniert werden in der das Design.
Legierungsspezifische Anpassungen
Aluminium wird mit hoher Geschwindigkeit und Temperatur eingespritzt, was Pins mit höherer Härte, verschleißfeste Beschichtungen und interne Kühlung erforderlich macht. Zink läuft bei niedrigeren Temperaturen, wodurch thermischer Schock reduziert wird, aber seine Tendenz zum Anhaften macht Pin Oberflächenfinish kritisch. Magnesiumlegierungen sind leichter, laufen aber bei höheren Temperaturen; dünnwandige Teile erfordern oft schmale Pins, wodurch die L/D-Verhältnisse steigen und das Design der Unterstützung entscheidend wird..
Materialien, Härte und Oberflächenengineering-Auswahl
Die Wahl des Stahls, der Wärmebehandlung und der Oberflächenbeschichtung bestimmt, wie lange der Stift funktioniert und ob Löten oder Erosion zu einem wiederkehrenden Problem wird. Materiallieferanten veröffentlichen spezifische Konfigurationen, die zeigen, wie stark die Materialauswahl die Werkzeuglebensdauer beeinflusst..
Werkzeugstahl und Hitzebeständigkeit
H13 Werkzeugstahl ist das am weitesten verbreitete Material für Kernstifte (Core Pins) und bietet eine ausgewogene Kombination aus Heißhärte, thermischer Ermüdungsbeständigkeit und Zähigkeit, die sich gut für Aluminium- und Zinkanwendungen eignet. Die Härtewerte liegen typischerweise zwischen 44 und 52 HRC. Die Gleichmäßigkeit der Wärmebehandlung ist genauso wichtig wie der Zielhärtewert; ungleichmäßige Durchhärtung macht einen Stift anfällig für Ausfälle..
Kühlung und Spezialdesigns
Standard-Fest-Kernstifte (Core Pins) sammeln über aufeinanderfolgende Schüsse Wärme an, wodurch das Löt-Risiko steigt. Kühlende Kernstifte (Core Pins) verwenden ein internes Rohr oder eine gebohrte Passage, um Wasser oder Öl zirkulieren zu lassen, und verlängern die Stiftlebensdauer in anspruchsvollen Anwendungen. Spezialstifte mit Berylliumkupfer-Einsätzen verbessern die Wärmeübertragung in Bereichen, die von Wasser-Kühlkanälen nicht erreicht werden können..
Beschichtungen und Oberflächenbehandlung
PVD-Beschichtungen (CrN, TiAlN, AlCrN) verbessern die Oberflächenhärte, reduzieren die Reibung und schaffen eine Schutzbarriere gegen Löten und Erosion. Nitrieren fügt eine gehärtete Diffusionsschicht hinzu, die die Verschleißfestigkeit verbessert und sich gut für Zink- und moderate Aluminiumanwendungen eignet..
Häufige Ausfallarten und vorbeugende Wartung
Wenn man erkennt, wie und warum Bolzen versagen, können Ingenieur- und Wartungsteams Zeitpläne und Prozesskontrollen erstellen, die die Produktion stabil halten.
Bruch, Erosion und thermische Ermüdung
Stiftbrüche treten auf, wenn die Biegespannung die Zugfestigkeit übersteigt. Dies wird oft durch schlechte Ausrichtung verschärft; wenn Führungsbolzen verschleißen, verschiebt sich die Stiftausrichtung und die Einspritzdruckkraft wird in eine seitliche Belastung des Stifths umgeleitet. Diese Faktoren zusammen können ein Werkzeug unwartbar machen bei ProduktionsvoluminaDarüber hinaus resultiert Erosion daraus, dass Metall mit hoher Geschwindigkeit die Stiftoberfläche abwäscht, während thermische Ermüdung durch wiederholtes schnelles Erhitzen und Abkühlen Rissbildungen an der Oberfläche verursacht..
Planung der vorbeugenden Wartung
Reaktive Wartung ist teuer. Überwachung des Stiftzustands bei jeder geplanten Werkzeuginspektion – Messung der Passgenauigkeit, Oberflächenzustand, und Geradheit—liefert dem Team die Daten, die erforderlich sind, um geplante Austauschintervalle festzulegen, bevor ein Ausfall eintritt.
Inspektion, Toleranzen und Qualitätskontrolle
Die dimensionskontrolle bei gegossenen Merkmalen, die durch Kernstifte (Core Pins) erzeugt werden, erfordert die Bestätigung sowohl des Zustands des Stifts als auch der Genauigkeit der von ihm erzeugten Geometrie.
Maßkontrollen
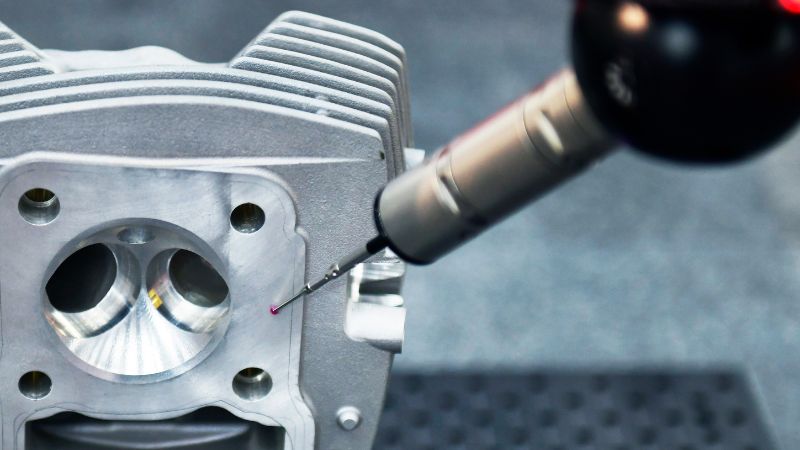
Durchmesser, Rundheit und Länge des Kernstifts müssen regelmäßig überprüft werden. Ein abgenutzter Stift kann den resultierenden Bohrlochausgangsdurchmesser außerhalb des vom Kunden angegebenen Toleranzbereichs drücken.. Erste Artikelinspektion sollte pin-förmige Merkmale anhand der Bauteilzeichnung mit kalibrierten Messgeräten oder CMM-Daten vor der Produktionsfreigabe überprüfen.
Fortgeschrittene Validierung (CMM & Röntgen))
Koordinatenmessmaschinen (KMG) überprüfen die Lochposition und den Durchmesser. Die Röntgenprüfung ist besonders nützlich, um Schrumpfporosität in den Wandabschnitten neben einer Stiftfunktion zu erkennen. Die Beurteilung der Werkzeugfähigkeiten eines Lieferanten beinhaltet eine geeignete Werkzeugvalidierungsfolge, einschließlich anfänglicher Maßprüfung, Erstteilüberprüfung und einer Prozessfähigkeitsstudie.Dieser dokumentierte Nachweis der Konformität ist eine Programmanforderung für eine stabile Fertigung.
Optimieren Sie Ihre Werkzeuge mit Moldie
Beim Produzieren komplexe Geometrien oder Teile mit komplizierten interne Merkmale, sich auf Standardlösungen zu verlassen, führt oft zu vorzeitigem Abnutzung und teuer Ausfallzeit. Bei Moldie sind wir auf umfassende Druckgusswerkzeug Design und das Präzision Druckgusswerkzeugfertigung.
Ob Sie maßgeschneiderte Kernstifte (Core Pins) aus H13-Stahl benötigen, um extremen Temperaturen und Drücken standzuhalten, oder fachkundige Beratung bei der Materialauswahl, um die strukturelle Integrität Ihres Gussteils zu gewährleisten, unser Team ist darauf ausgelegt, Ihre Hochvolumenfertigungsprozesse zu unterstützen. Wir helfen Ingenieuren, jedes Werkzeug und jede Kavität zu optimieren, um die Haltbarkeit zu maximieren und eine strikte Maßgenauigkeit zu gewährleisten..
Bereit, bessere Werkzeuge für Ihre zu bauen Druckguss Anwendungen? Entdecken wie wir arbeiten oder kontaktieren Sie uns noch heute, um Ihr nächstes Projekt zu optimieren.
Häufig gestellte Frage
Wann sollten Sie benutzerdefiniertes Kernstifte (Core Pins) anstelle des standardmäßigen Kernstifte (Core Pins) verwenden?
Verwenden kundenspezifisch Kernstifte (Core Pins) wenn du hast dünne Wände, komplexe Geometrien, eng Spezifikation Anforderungen oder wenn Sie optimieren müssen Form und Größe reduzieren Defekt Risiko und verbessern Maßgenauigkeit.
Was ist eine praktische L/D-Verhältnisrichtlinie für Stahl Kernstifte (Core Pins)?
Als Faustregel gilt: Wenn L/D > 6:1, steigt das Durchbiegungsrisiko stark an, und Sie benötigen normalerweise zusätzliche Unterstützung, einen größeren Durchmesser oder eine verringerte lokale Belastung. Druck und Füllgeschwindigkeit.
Wie stehen Kernstifte (Core Pins) in Zusammenhang mit Auswerferstift Problemen?
Wenn ein Kernstift (Core Pin) und Auswerferstift sind schlecht koordiniert, kann sich das Teil während des Auswerfens festsetzen, was zu Abdrücken, Biegen oder beschleunigtem Verschleiß führt – was die Produktivität und die Lebensdauer des Werkzeugs beeinträchtigt.
Welche Inspektionen erkennen Kernstift (Core Pin)-bezogene Probleme frühzeitig?
Regelmäßige Überprüfungen des Stiftdurchmessers/-geradheit und CMM-Überprüfungen der Lochgröße/-position helfen; Röntgen kann Porosität in der Nähe eines erfassen Druckguss Kern bevor es zu einem Felddienstproblem wird.


