
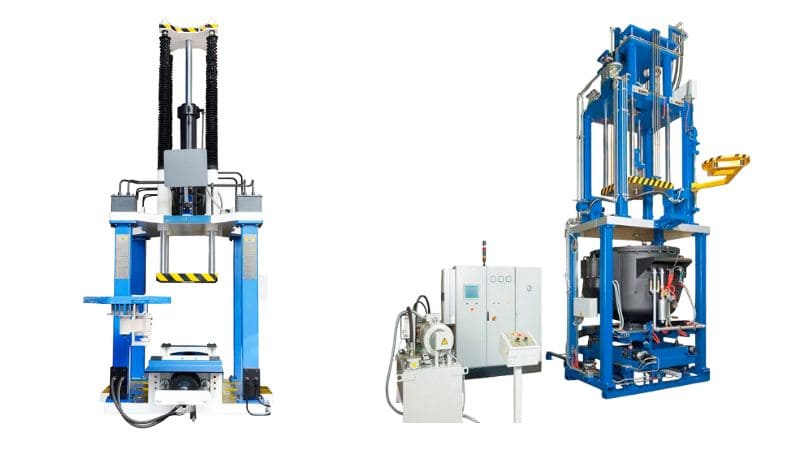
Übersicht über Niederdruck-Druckguss (LPDC)
Niedrig Druckguss ist ein Metallumformungsprozess, der hochwertige Teile erzeugt, indem kontrollierter Druck verwendet wird, um Formen mit geschmolzenem Metall zu füllen. Diese Methode bietet im Vergleich zu herkömmlichen Gießverfahren Vorteile in Bezug auf Qualität und Präzision..
Definition und Grundsätze
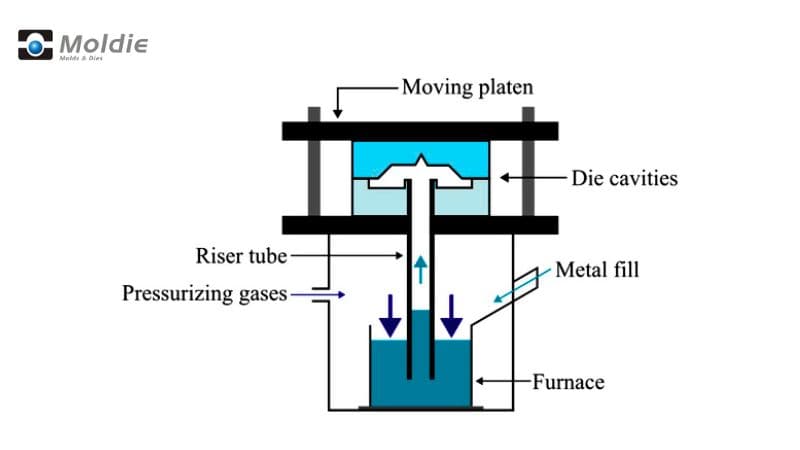
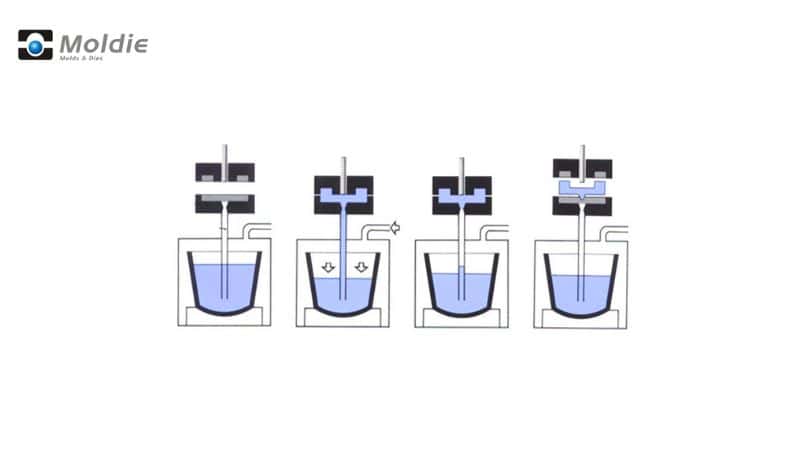
Niedriger Druckguss (LPDC) verwendet Druck, um geschmolzenes Metall nach oben in eine Form Kavität zu drücken. In diesem Prozess sitzt ein unter Druck stehender Schmelzofen mit geschmolzenem Metall unter der Form. Wenn der Druck steigt (typischerweise 0,2-1,0 bar), wird das Metall durch eine Zufuhrleitung nach oben und in die Form gedrückt..
Das Metall füllt die Form langsam und gleichmäßig und verursacht dabei weniger Fehler als andere Gießverfahren. Sobald das Metall erstarrt ist, wird der Druck freigegeben und das ungenutzte Metall fließt zurück in den Ofen..
Geschichte und Entwicklung
Low Druckguss tauchte in der Mitte des 20. Jahrhunderts auf, als Hersteller nach effizienteren Gießverfahren suchten. Die Automobilindustrie trieb einen Großteil seiner frühen Entwicklung voran und suchte nach Möglichkeiten, leichtere und stärkere Bauteile herzustellen..
Der Prozess gewann in den 1950er und 1960er Jahren an Popularität, als Automobilhersteller begannen, ihn für Räder und Motorenteile zu verwenden..
Im Laufe der Zeit haben Verbesserungen bei Druckregelsystemen, Werkzeugdesigns und Metalllegierungen den Prozess zuverlässiger und vielseitiger gemacht. Die Computermodellierung hilft nun dabei, das Befüllen und Kühlen der Formen zu optimieren..
Ausrüstung und Maschinen
Niedrig Druckguss erfordert spezialisierte Ausrüstung um qualitativ hochwertige Ergebnisse zu erzielen.
Die Konstruktion und Materialien
Werkzeuge für Niederdruckgießen werden typischerweise aus H13 Werkzeugstahl hergestellt, aufgrund seiner ausgezeichneten Hitzebeständigkeit und Haltbarkeit. Diese Werkzeuge verfügen über komplexe Kühlkanäle, die entwickelt wurden, um die Erstarrungsgeschwindigkeit zu kontrollieren, was hilft, Defekte wie Porosität und Schrumpfung zu verhindern..
Die Designs beinhalten normalerweise:
- Mehrere Kavitäten für höhere Produktionsraten
- Sorgfältig platzierte Lüftungsöffnungen, um eingeschlossene Gase freizusetzen
- Auswerferstifte für die einfache Entnahme von Teilen
Die Matrizen müssen wiederholtes Erhitzen und Abkühlen ohne Rissbildung aushalten.
Einige Hersteller jetzt 3D-Druck verwenden um Werkzeuge mit konformen Kühlkanälen zu erstellen, die den Konturen des Teils folgen. Dies verbessert die Kühlleistung und verkürzt die Zykluszeiten.
Öfen und Haltesysteme
Das Ofensystem ist das Herzstück jeder Niederdruck-Druckguss (LPDC)-Anlage. In der Regel werden elektrisch beheizte Widerstandsöfen verwendet, die eine präzise Temperaturkontrolle des geschmolzenen Metalls gewährleisten..
Die meisten modernen Systeme enthalten:
- Halteöfen mit Kapazitäten von 300-2000 kg
- Temperaturkontrollsysteme (±5°C Genauigkeit))
- Druckkammern, um Metall in die Form nach oben zu drücken
Der Ofen ist über ein Steigrohr, das normalerweise aus hitzebeständigen Keramikmaterialien besteht, mit der Form verbunden. Dieses Rohr leitet das geschmolzene Metall vom Ofen zur Form Kavität.
Einige Systeme verfügen jetzt über doppelte Kammern – eine zum Schmelzen und eine zum Halten, was eine bessere Kontrolle über die Metallqualität ermöglicht und gleichzeitig den Produktionsfluss aufrechterhält..
Steuerungs- und Überwachungssysteme
Moderne Niederdruck-Druckguss (LPDC)-Maschinen verfügen über ausgeklügelte Steuerungssysteme, die jeden Aspekt des Prozesses überwachen.
Zu den wichtigsten Steuerungsfunktionen gehören:
- Programmierbare Druckprofile (typischerweise 0,2-1,0 bar))
- Echtzeit-Temperaturüberwachung an mehreren Punkten
- Automatisierte Schmieranlagen
- Zykluszeitsteuerungen
Die meisten Maschinen verwenden PLC (Programmable Logic Controller)-Systeme mit Touchscreen-Oberflächen. Diese ermöglichen es, Einstellungen für verschiedene Teile zu speichern und abzurufen..
Einige fortschrittliche Systeme integrieren sogar KI, um Parameter basierend auf vorherigen Produktionsläufen zu optimieren..
Prozessparameter und Optimierung
Erfolgreiches Low-Druckguss hängt davon ab, mehrere zentrale Prozessvariablen sorgfältig zu steuern. Die richtige Kombination aus Druck, Temperatur und Fülltechniken wirkt sich direkt auf die Qualität Ihrer Endgussteile und die Produktionseffizienz aus..
Druckkontrolle und -regelung
Typische im Prozess verwendete Druckbereiche liegen zwischen 0,3 und 1,5 bar, was im Vergleich zu anderen Gießverfahren sehr niedrig ist.
Ihr Prozess wird normalerweise mehrere Druckstufen umfassen:
- Drucksteigerung: Anfangsdruck, um das geschmolzene Metall anzuheben
- Hebezeit: Dauer der anfänglichen Druckausübung
- Fülldruck: Druck während des Formfüllens ausgeübt
- Zeitvertreib: Wie lange der Fülldruck aufrechterhalten wird
Diese Parameter müssen basierend auf Ihrer spezifischen Teilegeometrie sorgfältig angepasst werden. Zu geringer Druck kann zu unvollständiger Füllung führen, während zu hoher Druck Turbulenzen und Gaseinschlüsse verursachen kann..
Temperaturmanagement
Die Temperaturkontrolle beeinflusst sowohl die Metallfließfähigkeit als auch die Erstarrungsmuster in Ihren Gussstücken. Sie müssen mehrere Temperaturzonen überwachen.:
Geschmolzene Metalltemperatur sollte innerhalb eines engen Bereichs gehalten werden, der für Ihre spezifische Legierung geeignet ist.
Die Temperatur müssen über Heiz-/Kühlkanäle kontrolliert werden. Ungleichmäßige Werkzeugtemperaturen können Defekte wie Kaltrisse oder vorzeitige Erstarrung verursachen.
Abkühlrate beeinflusst die Mikrostruktur und die mechanischen Eigenschaften Ihres Endprodukts, die typischerweise durch strategische Platzierung der Kühlkanäle und Kühlmittelströmungsraten geregelt werden.
Formfülltechniken
Die Art und Weise, wie Metall in Ihre Form fließt, beeinflusst die Gussqualität erheblich. Ein kontrolliertes, gleichmäßiges Befüllen verringert Turbulenzen und das Einschließen von Gasen..
Füllstandskontrolle wird durch präzise Druckausübung erreicht. Die ideale Füllgeschwindigkeit variiert je nach Komplexität Ihres Teils. Dünnere Abschnitte erfordern typischerweise schnelleres Füllen, um vorzeitige Erstarrung zu verhindern..
Formgestaltung arbeitet zusammen mit Druckparametern, um den Metallfluss zu steuern.
Verwendete Materialien in Niederdruck-Druckguss (LPDC)
Aluminiumlegierungen
Aluminium ist das am häufigsten in Niederdruck-Druckguss (LPDC) verwendete Metall.
Zu den beliebten Aluminiumlegierungen gehören A356 und A357, die während des Gießens eine ausgezeichnete Fließfähigkeit und nach der Erstarrung eine gute Festigkeit bieten..
Einer der Vorteile von Aluminium ist die Wiederverwertbarkeit, was es im Vergleich zu einigen Alternativen umweltfreundlich macht..
Magnesiumlegierungen
Magnesiumlegierungen bieten ein noch geringeres Gewicht als Aluminium, was sie in Branchen, in denen Gewichtsersparnis entscheidend ist, zunehmend beliebt macht. Diese Legierungen sind etwa 33 % leichter als Aluminium und 75 % leichter als Stahl..
Zu den gängigen Magnesiumlegierungen in Niederdruck-Druckguss (LPDC) gehören AZ91D und AM60B. Sie bieten hervorragende Festigkeits-Gewichts-Verhältnisse und gute Gießbarkeit im Niederdruckverfahren..
Da Magnesium eine ausgezeichnete Vibrationsfähigkeit hat, wird es normalerweise in Anwendungen wie Elektronikgehäusen und Gehäusen für Elektrowerkzeuge verwendet..
Kupferlegierungen
Kupfer Legierungen bringen Niederdruck-Druckguss (LPDC) einzigartige Eigenschaften, einschließlich außergewöhnlicher elektrischer und thermischer Leitfähigkeit.
Zu den häufig verwendeten Kupferlegierungen gehören Bronze- und Messingvarianten, die in Sanitärarmaturen, maritimer Hardware und elektrischen Steckverbindern verwendet werden. Ihre natürlichen antimikrobiellen Eigenschaften machen sie auch in medizinischen Geräteeinsätzen wertvoll..
Vorteile und Einschränkungen von LPDC
Qualität und Präzision
Low Druckguss produziert Teile mit ausgezeichneten Festigkeitswerten und mechanischen Eigenschaften. Der langsame, kontrollierte Füllprozess reduziert Turbulenzen und Lufteinschlüsse, was im Vergleich zu Hochdruckverfahren zu weniger Defekten und Porositätsproblemen führt..
LPDC hat bessere Oberflächenfinishe, die Ihren Bedarf an zusätzlichen Endbearbeitungsprozessen reduzieren können. Dies spart Zeit und Ressourcen in Ihrer Produktionslinie..
Der Prozess ermöglicht eine präzisere Kontrolle des Metallflusses, was zu einer gleichmäßigeren Teilequalität über die Produktionsläufe hinweg führt. Mit Niederdruck-Druckguss (LPDC) können Sie engere Toleranzen und eine bessere Maßgenauigkeit erreichen..
Sandkerne können mit LPDC verwendet werden, wodurch Sie komplexere innere Geometrien erstellen können, die mit Hochdruckverfahren schwer oder unmöglich wären..
Wirtschaftliche Effizienz
Die Ausrüstungskosten für Niederdruck-Druckguss (LPDC) sind im Allgemeinen niedriger als bei Hochdruck-Alternativen, was sie zugänglicher macht, wenn Sie gerade anfangen oder den Betrieb mit begrenztem Budget erweitern..
LPDC-Formen halten in der Regel länger, da sie weniger Verschleiß und thermische Belastung ausgesetzt sind als Hochdruckformen. Dies verlängert die Lebensdauer des Werkzeugs und verbessert Ihre Kapitalrendite..
Der Energieverbrauch ist bei LPDC oft niedriger im Vergleich zu Hochdruckverfahren, was möglicherweise im Laufe der Zeit Ihre Betriebskosten senken kann.
Material- und Designbeschränkungen
Obwohl vielseitig, hat LPDC langsamere Gießzyklen als Hochdruckverfahren.
Außerdem ist der Prozess möglicherweise nicht ideal für alle Materialien.
Größenbeschränkungen bestehen bei LPDC. Sehr große Komponenten könnten alternative Herstellungsmethoden oder spezielle Ausrüstung erfordern.
LPDC hat Dickenbeschränkungen. Sie könnten auf Schwierigkeiten mit extrem dünnwandigen Designs stoßen, die die höheren Drücke erfordern, die in HPDC verfügbar sind.
Häufig gestellte Fragen
Was sind die Anwendungen von LPDC?
- Automobil: Räder, Zylinderköpfe, Motorblöcke, Fahrwerkskomponenten.
- Luft- und Raumfahrt: Turbinenblätter, Strukturteile, Leichtmetallbauteile.
- Industriemaschinen: Pumpengehäuse, Ventilkörper, Hydraulikkomponenten.
- Elektrotechnik/Elektronik: Wärmeableiter, Motorgehäuse, leitfähige Teile.
- Konsumgüter: Kochgeschirr, Geräteteile, dekorative Vorrichtungen.
- Transport: Eisenbahnkomponenten, Teile für Schiffsmaschinen.
- Erneuerbare Energie: Teile von Windturbinen, Rahmen von Solarmodulen.
- Komplexe Geometriebauteile: Dünnwandige, hochfeste Bauteile mit präzisen Toleranzen.
Können Sie die Unterschiede zwischen Niederdruck und Hochdruck-Druckguss (HPDC) erklären?
Hoher Druckguss verwendet einen deutlich höheren Druck (70-700 bar) im Vergleich zu niedrigem Druck (0,2-0,7 bar). Die Hochdruckmethode spritzt Metall horizontal mit hoher Geschwindigkeit ein..
Niedriger Druck verwendet eine sanftere vertikale Füllung, die Turbulenzen und Lufteinschlüsse reduziert. Hoher Druckguss hat schnellere Zykluszeiten, aber ein höheres Potenzial für Porositätsfehler.
Wie vergleicht sich Niederdruck-Druckguss (LPDC) mit Schwerkraft-Kokillenguss in Bezug auf Produktion und Qualität?
Low Druckguss bietet eine bessere Kontrolle des Metallflusses als Schwerkraft-Kokillenguss. Sie werden eine gleichmäßigere Teilequalität und eine bessere Füllung komplexer Formen erzielen..
Gravity Druckguss verlässt sich ausschließlich auf die Schwerkraft, um die Form zu füllen, was die Komplexität der herstellbaren Teile einschränkt. Niederdruckmethoden können dünnere Abschnitte und komplexere Designs füllen.


