
Druckguss ist ein Metallumformverfahren, das präzise, detaillierte Teile erzeugt, indem geschmolzenes Metall in wiederverwendbare Formen eingespritzt wird..
Es bietet ausgezeichnete Maßgenauigkeit, glatte Oberflächen und komplexe Formen, die mit anderen Techniken schwer zu erreichen wären.
Das Druckgießen beginnt mit der Vorbereitung einer Stahlform, die als Matrize bezeichnet wird. Die Matrize hat zwei Hälften, die zusammenkommen, um eine Kavität zu bilden, die die Form des Endteils hat..
Wenn der Prozess beginnt, wird die Form mit enormer Kraft geschlossen eingespannt.
Geschmolzenes Metall wird dann unter hohem Druck in die Form eingespritzt. Das Metall füllt alle Räume in der Kavität sehr schnell, was dazu beiträgt, detailreiche Teile mit dünnen Wänden zu erzeugen..
Nachdem das Metall erstarrt ist, öffnet sich die Form und das Teil wird ausgeworfen. Der Prozess kann sich schnell wiederholen, wodurch Hunderte identischer Teile pro Stunde hergestellt werden..
Was ist Druckguss-Porosität
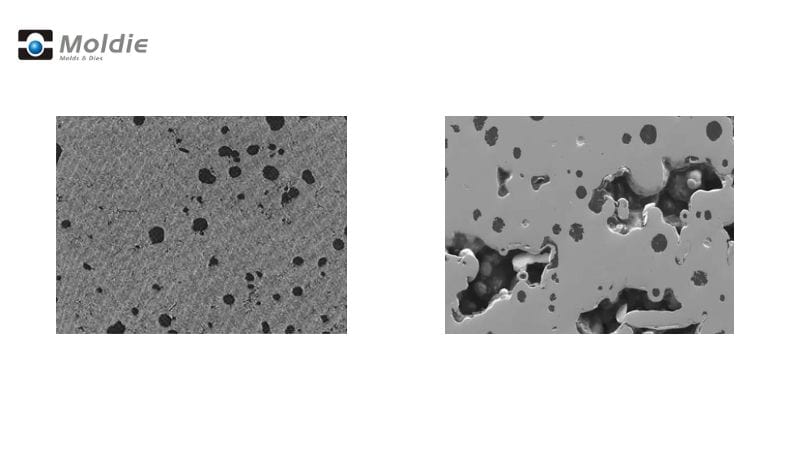
Die Hochgeschwindigkeitseigenschaft von Druckguss macht eine gewisse Porosität nahezu unvermeidlich.
Porosität bezieht sich auf Löcher, Hohlräume oder Lufttaschen, die sich innerhalb oder an der Oberfläche eines Druckgussteils bilden. Diese Defekte reichen von winzigen mikroskopischen Poren (Mikroporen) bis hin zu größeren sichtbaren Hohlräumen..
Manchmal wird es als kleine Vertiefungen auf der Oberfläche gefunden oder bei Tests intern entdeckt..
Denken Sie an Porosität als unerwünschte Hohlräume in dem, was festes Metall sein sollte. Diese Hohlräume können in verschiedenen Mustern erscheinen.:
- Oberflächenporosität: Sichtbar von außen an den Teilen
- Interne Porosität: Versteckt innerhalb der Bauteilstruktur
- Gasporosität: Gebildet durch eingeschlossene Gase
- Schwindungs porosität: Entstanden, wenn Metall abkühlt und sich zusammenzieht
Porosität ist tatsächlich bei Druckguss verbreitet. Die meisten Hersteller akzeptieren ein gewisses Maß an innerer Porosität, aber übermäßige oder Oberflächenporosität kann Teile unbrauchbar machen..
Ursachen von Porosität in Druckguss
Mehrere Faktoren tragen zur Porosität in Druckguss bei. Der Hauptverursacher ist eingeschlossene Luft oder Gas während des Metallinjektionsprozesses. Wenn geschmolzenes Metall mit hoher Geschwindigkeit in die Form strömt, kann es Luft einschließen, die keinen Fluchtweg hat..
Schlechte Temperaturkontrolle verursacht ebenfalls Porosität. Wenn die Gießtemperatur ungleichmäßig ist, erstarrt das Metall mit unterschiedlichen Geschwindigkeiten, wodurch Hohlräume entstehen..
Weitere häufige Ursachen sind:
- Unzureichende Belüftung im Werkzeugdesign
- Zu viel Schmiermittel auf den Werkzeugoberflächen
- Unzureichende Schuss- oder Laufsystems
- Falsche Metallinjektionsgeschwindigkeit
- Turbulenter Metallfluss während des Füllens
Wie man verhindert, dass viel Porosität entsteht
Gestaltungserwägungen
Beginnen Sie mit einem Matrizenentwurf, der einen gleichmäßigen Metallfluss fördert. Vermeiden Sie scharfe Ecken und plötzliche Dickenänderungen, die Luft einschließen oder Turbulenzen verursachen können.
Fügen Sie ordnungsgemäß dimensionierte Überlaufflächen und Entlüftungen in Ihr Werkzeugkonstruktion. Diese Merkmale bieten den Gasen während des Gießvorgangs einen Weg, zu entweichen, wodurch eingeschlossene Luftblasen reduziert werden.
Erwägen Sie, Ihrem Druckguss-System eine Vakuumunterstützung hinzuzufügen. Dies hilft, die Luft aus der Form Kavität zu entfernen, bevor das geschmolzene Metall einfließt, und reduziert die Gasporosität erheblich..
Stellen Sie sicher, dass Ihr Speiser- und Anguss-System den Metallfluss so lenkt, dass Gase zu den Entlüftungen gedrückt werden, anstatt sie einzuschließen..
Materialauswahl
Wählen Aluminiumlegierungen mit niedrigeren Gasabsorptions-Eigenschaften, wenn möglich. Einige Legierungen widerstehen natürlich der Wasserstoffaufnahme und verringern die Wahrscheinlichkeit von Gasporosität.
Stellen Sie sicher, dass Ihr Metall vor dem Gießen ordnungsgemäß entgast wird.
Denken Sie daran, Materialien in kontrollierten Umgebungen zu lagern, um Feuchtigkeitsaufnahme zu vermeiden. Feuchtigkeit kann während des Schmelzens Wasserstoff in Ihre Legierungen einbringen..
Sie können auch Flussmittelbehandlungen verwenden, die helfen, Verunreinigungen zu entfernen, die Porosität verursachen könnten. Sauberes Metall erzeugt sauberere Gussstücke mit weniger Fehlern..
Prozessparametersteuerung
Stellen Sie die richtige Temperatur sowohl für Ihr Metall als auch für die Form ein. Zu heiß, und Gase dehnen sich aus; zu kühl, und das Metall erstarrt, bevor die Gase entweichen..
Halten Sie während der Erstarrung einen gleichmäßigen Haltepressdruck aufrecht. Dies hilft, Schrumpfporosität zu vermeiden, indem zusätzliches Metall in Bereiche gedrängt wird, die sonst Hohlräume bilden könnten..
Achten Sie auf die Zykluszeiten und Abkühlraten. Das Abkühlen stellt sicher, dass Gase Zeit haben, zu entweichen, bevor das Metall vollständig erstarrt..
Porositätserkennung und -messung
Es gibt mehrere Methoden, um diese verborgenen Hohlräume zu erkennen, von einfachen visuellen Inspektionen bis hin zu fortschrittlichen Bildgebungstechnologien..
Zerstörungsfreie Prüfverfahren
Röntgeninspektion ist eine der gebräuchlichsten Methoden, um Porosität zu erkennen, ohne Teile zu beschädigen. Diese Methode erstellt Bilder, die innere Hohlräume als dunklere Flecken vor dem Metallhintergrund zeigen..
Sie können mehrere Teile schnell scannen und Probleme erkennen, ohne etwas aufzuschneiden.
CT-Scans (Computertomographie) bieten eine detailliertere 3D-Darstellung der inneren Strukturen. Diese fortschrittliche Technik ermöglicht es, genau zu sehen, wo Porosität im Bauteil auftritt, und ihr Volumen präzise zu messen..
CT-Scans sind besonders nützlich für komplexe Bauteile, bei denen der Ort der Porosität eine Rolle spielt.
Die Ultraschallprüfung verwendet Schallwellen, um Unstimmigkeiten in Metallteilen zu erkennen. Wenn die Schallwellen auf eine Leere treffen, werden sie unterschiedlich zurückreflektiert..
Diese Methode eignet sich gut zum Auffinden größerer Porositätscluster.
Quantitative Porositätsbewertung
Die Messung der Porosität hilft Ihnen festzustellen, ob ein Teil die Qualitätsstandards erfüllt. Die Archimedes-Methode vergleicht das Gewicht eines Teils in Luft und Flüssigkeit, um Dichteunterschiede zu berechnen, die durch interne Hohlräume verursacht werden..
Dieser einfache Ansatz gibt Ihnen einen Gesamtporositätsprozentsatz.
Die Metallographie umfasst das Schneiden einer Probe, das Polieren der Oberfläche und die Untersuchung unter einem Mikroskop. Sie können die Größe und Verteilung von Poren auf der Schnittfläche messen..
Diese Methode liefert detaillierte Informationen über bestimmte Bereiche, erfordert jedoch die Zerstörung der Probe.
Bildanalyse-Software kann die Porosität aus Röntgen- oder CT-Scan-Daten quantifizieren. Die Software berechnet automatisch die Hohlraumprozentsätze, Größen und Verteilungen..
Ansprechen von Porositätsproblemen
Sanierung poröser Gussstücke
Untersuchen Sie Ihre Gussteile unter 5-10-facher Vergrößerung, um Porositätsprobleme richtig zu identifizieren. Dies hilft Ihnen zu bestimmen, ob das Problem Gasporosität (runde Blasen) oder Schrumpfporosität (unregelmäßige Hohlräume) ist.).
Bei geringfügigen Porositätsproblemen ist die Imprägnierung wirksam. Dieser Prozess füllt Hohlräume mit einem Dichtmittel und macht Bauteile druckdicht. Er wird häufig für Teile verwendet, die Flüssigkeiten oder Gase halten müssen..
Sekundäre Operationen wie heißisostatisches Pressen (HIP) können interne Porosität beseitigen. Dieser Prozess verwendet hohen Druck und hohe Temperatur, um interne Hohlräume zu komprimieren und zu eliminieren..
Wählen Sie MolDruckgussing für Ihr nächstes Projekt
Haben Sie Probleme mit Porosität in Ihren Druckguss-Bauteilen? Gasporosität, Schrumpfporosität und Hohlräume, die durch eingeschlossene Luft oder ungleichmäßige Erstarrung verursacht werden, können die strukturelle Integrität Ihrer Gussteile beeinträchtigen, die mechanische Leistung beeinflussen und Korrosionsrisiken hervorrufen. Bei MolDruckgussing, wir spezialisieren uns auf fortschrittliche Druckgussverfahren-Lösungen zur Steuerung der Porosität und zur Lieferung makelloser Ergebnisse.
Unsere Expertise in der Optimierung des Flusses von geschmolzenem Metall, der Hochdruckinjektion und der präzisen Maschinenparameter gewährleistet eine minimale Schrumpfporosität und beseitigt eingeschlossene Luft während des Gießprozesses. Durch die Anpassung von Wandstärke, der Legierungsauswahl (einschließlich Zink und Magnesium) und der Erstarrungskontrollen gehen wir die Ursachen der Porosität in jeder Phase an.Für kritische Anwendungen bieten wir Vakuumimprägnierung oder Techniken mit positivem Luftdruck an, um Poren zu versiegeln und die Haltbarkeit zu verbessern, sogar nach Bearbeitungsprozessen..
Warum sich mit … zufriedengeben Mängel? Arbeiten Sie mit uns zusammen für kostengünstige, hochwertige Metallgüsse, die Qualitätskontrolle priorisieren und die Leistung der Teile maximieren. Kontaktieren Sie uns noch heute unter molDruckgussing darüber zu diskutieren, wie wir Vertrauen in Ihr nächstes Projekt einfließen lassen können – und sicherstellen, dass jedes gegossene Teil die höchsten Standards an Präzision und Zuverlässigkeit erfüllt. Lassen Sie uns Ihre Porositätsprobleme in perfekt ausgearbeitete Lösungen verwandeln!
Häufig gestellte Fragen
Welche häufigen Porositätstypen findet man in Gussmetallen?
Die Gussstücke weisen typischerweise drei Hauptarten von Porositätsproblemen auf. Gasporosität tritt auf, wenn Gase während der Erstarrung im Metall eingeschlossen werden, wodurch kleine, runde Hohlräume entstehen..
Schwindungsporosität entsteht, wenn Metall ungleichmäßig abkühlt, wodurch in dickeren Bereichen unregelmäßig geformte Hohlräume entstehen, während das Metall sich zusammenzieht..
Interdendritische Porosität erscheint zwischen den Dendritstrukturen, während das Metall kristallisiert, oft in Bereichen mit langsameren Abkühlungsraten.
Was sind die ASTM E505 Standard-Porositätswerte für Gussstücke?
Die ASTM E505-Norm verwendet Referenzröntgenaufnahmen, um Porositätsgrade auf einer Skala von 1 bis 7 zu klassifizieren. Stufe 1 zeigt minimale Porosität, während Stufe 7 schwere Porosität anzeigt..


