
Druckgusstoleranzen sind eine Reihe von Abweichungen, die sicherstellen, dass jedes Bauteil richtig passt, wie vorgesehen funktioniert und die erforderlichen Qualitätsstandards erfüllt.. Ohne eine ordnungsgemäße Toleranzkontrolle können selbst geringe Maßabweichungen zu Montageproblemen, verringerter Leistung oder kostspieligen Nacharbeiten führen. Dieser Artikel soll die Normen und Faktoren von Druckguss Toleranzen sowie die besten Praktiken für Hersteller, um die erstklassige Qualität ihrer Produkte zu erhalten.
Grundlagen von Druckguss-Toleranzen
Druckgusstoleranzen legen die zulässigen Grenzen für Variationen in den Bauteilabmessungen fest, um eine ordnungsgemäße Passform, Funktion und Leistung sicherzustellen. Sie hängen von Faktoren wie Materialeigenschaften, Werkzeugdesign und Prozesskontrolle ab und definieren, wie genau das Endprodukt seinen beabsichtigten Maßen entspricht..
Definition der Gießtoleranz
A Gießverfahren-Toleranz ist die zulässige Abweichung zwischen der tatsächlichen Messung eines gegossenen Teils und seiner Nenn- oder Konstruktionsabmessung.
In Druckguss werden Toleranzen als Bereich angegeben, zum Beispiel ±0,005 Zoll (±0,127 mm). Dieser Bereich berücksichtigt natürliche Veränderungen während des Abkühlens, der Erstarrung und der Handhabung..
Diese Grenzen gelten für alle kritischen Merkmale, einschließlich Dicke, Lochabstand und Oberflächenprofile. Der gewählte Wert hängt von der Funktion des Teils, der Fertigungsprozessfähigkeit und der dimensionsstabilität des Materials ab..
Bedeutung der Maßgenauigkeit
Maßgenauigkeit stellt sicher, dass Teile korrekt zusammenpassen, ohne zusätzliche Bearbeitung oder Nacharbeit. In Baugruppen können selbst kleine Abweichungen zu schlechter Ausrichtung, Lecks oder mechanischem Versagen führen.
Branchen wie automobil, Luft- und Raumfahrt, und medizinische Geräte oft erfordern Präzisionstoleranzen um Sicherheit und Leistung zu gewährleisten. Zum Beispiel könnte ein Motorgehäuse mit losen Toleranzen zu Vibrationen oder Dichtungsproblemen führen.
Die Aufrechterhaltung der Genauigkeit reduziert auch Ausschussraten und verbessert die Produktionseffizienz. Indem die festgelegte Toleranz von Anfang an eingehalten wird, vermeiden Hersteller kostspielige Anpassungen in späteren Phasen..
In der Praxis hängt die Genauigkeit von konsistenten Prozessparametern ab – wie Schmelztemperatur, Einspritzdruck und Kühlzeit – kombiniert mit hochwertiger Werkzeugkonstruktion und Wartung.
Lineare und geometrische Toleranzen
Lineare Toleranzen kontrollieren zulässige Abweichung in geraden Maßen wie Länge, Breite und Dicke. Zum Beispiel kann eine Toleranz von ±0,005 Zoll (±0,127 mm) auf eine bearbeitete Kante oder Lochabstand angewendet werden.
Geometrische Toleranzen definieren die zulässige Variation in Form, Position und Orientierung. Häufige Typen sind:
| Typ | Zweck | Beispielsteuerung |
|---|---|---|
| Flachheit | Stellt sicher, dass eine Oberfläche eben ist | ±0,002 in Abweichung über die Oberfläche |
| Parallelismus | Hält Oberflächen ausgerichtet | ±0,003 zwischen den Ebenen |
| Eckigkeit | Erhält die richtigen Winkel | ±0,5° vom Entwurf |
Beide Arten arbeiten zusammen, um sicherzustellen, dass Teile funktionsfähig und austauschbar sind. Lineare Toleranzen beziehen sich auf die Größe, während geometrische Toleranzen sicherstellen, dass die Merkmale des Teils richtig ausgerichtet sind und wie vorgesehen miteinander interagieren..
Druckguss Toleranzstandards
Druckgießtoleranzen werden unter Verwendung anerkannter Industriestandards festgelegt, die die zulässige Maßabweichung für Gussteile definieren. Diese Standards unterscheiden sich je nach Region und Anwendung, aber die meisten Hersteller folgen den Richtlinien von NADCA oder ISO 8062, um gleichbleibende Qualität und Passgenauigkeit zu gewährleisten..
NADCA Toleranzrichtlinien
Der Nordamerikanische Druckguss Vereinigung (NADCA)) veröffentlicht Maßtoleranzstandards für Aluminium, Zink und Magnesium-Druckgusss. Diese Richtlinien werden in Nordamerika häufig verwendet für hoch-Druckguss.
Die NADCA-Toleranzen basieren auf den Abmessungen der Teile, der Metallart und der Herstellungsweise. Sie stellen separate Tabellen für Standard und Präzision Noten.
ISO 8062 und DCTG-Klassen
ISO 8062 ist der internationale Standard für Guss-Toleranzen. Der derzeit relevante Teil für Druckguss ist ISO 8062-3, das definiert DCTG (Dimensionales Gießmaßtoleranzmaß)) Ebenen.
DCTG-Noten reichen von DCTG 1 (engsten) zu DCTG 16 (locker). Hoch-Druckgusss erreichen oft DCTG 4–6 ohne zusätzliche Bearbeitung.
Diese Spezifikation ermöglicht es globalen Herstellern, eine gemeinsame Toleranzreferenz zu verwenden, wodurch es einfacher wird, Spezifikationen zwischen Lieferanten zu vergleichen..
Standardtoleranzen vs Präzisionstoleranzen
Standardtoleranzen stellen das wirtschaftlichste Niveau dar, das in der normalen Druckguss-Produktion erreichbar ist. Sie balancieren die Maßkontrolle mit Kosteneffizienz.
Präzisionstoleranzen sind enger und erfordern eine genauere Werkzeugkonstruktion, bessere Prozesskontrolle und manchmal sekundäre Bearbeitung. Dies erhöht die Produktionskosten, kann aber nachgelagerte Montage- oder Anpassungsprobleme verringern.
Die Wahl zwischen den beiden hängt von der Funktion des Teils, der erforderlichen Passform und den Budgetbeschränkungen ab..
Faktoren, die Druckguss-Toleranzen beeinflussen
Die Maßgenauigkeit in Druckguss hängt von der Wechselwirkung der Materialeigenschaften, des Bauteildesigns, der Präzision der Form und der Prozessstabilität ab. Jeder dieser Faktoren kann Variationen verursachen, die beeinflussen, wie gut die Teile die angegebenen Toleranzen erfüllen..
Materialauswahl und Legierungsart
Verschiedene Legierungen dehnen sich aus, ziehen sich zusammen und erstarren mit unterschiedlichen Geschwindigkeiten. Zum Beispiel, Aluminiumlegierungen haben typischerweise vorhersehbare Schrumpfmuster, aber Variationen in der Zusammensetzung können dennoch die endgültigen Abmessungen verändern.
Wärmeleitfähigkeit und Schrumpfung bei der Erstarrung sind Haupteigenschaften, die die Toleranzkontrolle beeinflussen. Materialien mit hoher Wärmeleitfähigkeit kühlen gleichmäßiger ab, wodurch Verzug und Verzerrungen reduziert werden..
Einige Legierungen sind beim Abkühlen anfälliger für innere Spannungen. Dies kann zu leichten Maßänderungen führen, selbst wenn die Form genau ist. Die Wahl einer stabilen Legierung mit gleichbleibender Qualität verringert diese Risiken..
Bauteilgeometrie und Entformungsschräge
Komplexe Bauteilgeometrien erhöhen die Wahrscheinlichkeit von Toleranzabweichungen. Dünne Wände, tiefe Hohlräume und scharfe Ecken können ungleichmäßige Abkühlung und Schrumpfung verursachen..
A Entformungsschräge—die Verjüngung, die auf vertikale Flächen aufgebracht wird—hilft, Teile aus der Form zu lösen, ohne zu kratzen oder zu verformen. In Aluminium-Druckguss, ein Entwurf von 1°–3° wird oft empfohlen.
Unzureichender Ansatz kann dazu führen, dass das Teil in der Form kleben bleibt, was während des Auswerfens zu Verformungen führt. Zu viel Ansatz kann die Passung in der Montage beeinträchtigen. Es ist wichtig, die Ansatzanforderungen mit den funktionalen Bedürfnissen in Einklang zu bringen..
Designer vereinfachen häufig die Geometrie in nicht kritischen Bereichen, um die Toleranzkontrolle zu verbessern. Das Reduzieren tiefer Vertiefungen und extremer Wandstärke-Unterschiede kann helfen, die Maßhaltigkeit zu erhalten..
Die Design- und Werkzeugqualität
Die Präzision der Matrize beeinflusst direkt die Teile-Toleranzen. Jede Abweichung, Abnutzung oder jeder Defekt der Form Kavität wird auf den Guss übertragen..
Die Platzierung von Kühlkanälen, Belüftung und Kavität-Symmetrie beeinflussen, wie sich Metall füllt und verfestigt. Eine schlechte Kühlungsplanung kann zu lokalisiertem Schrumpfen oder Verziehen führen..
Werkzeugstahlqualität und die Bearbeitungsgenauigkeit bestimmen, wie gut die Form ihre Gestalt über wiederholte Zyklen hinweg beibehält. Eine hochwertige Form widersteht dem Verschleiß und hält konsistente Kavität-Abmessungen ein.
Regelmäßige Wartung, einschließlich Polieren und Maßkontrollen, verhindert allmähliche Toleranzabweichungen. Bei der Massenproduktion ist Werkzeugverschleiß eine häufige Ursache für Maßabweichungen..
Prozesssteuerung und Maschinenfähigkeiten
Selbst bei einer präzisen Form kann eine schlechte Prozesskontrolle dazu führen, dass Teile außerhalb der Toleranz liegen. Wichtige Parameter sind Spritzgeschwindigkeit, Haltepressung, Formtemperatur und Temperatur des geschmolzenen Metalls..
Moderne Druckguss-Maschinen verwenden Sensoren und Steuerungen, um diese Variablen stabil zu halten. Schwankungen in Temperatur oder Druck können zu dimensionsbedingten Veränderungen und Oberflächendefekten führen..
Auch die Spannkraft der Maschine spielt eine Rolle. Ist die Spannkraft zu gering, kann sich die Form während des Einspritzens leicht öffnen, was Grat und Maßabweichungen verursacht..
Konsistentes Monitoring unter Verwendung von statistische Prozesskontrolle (SPC)) hilft, Trends zu erkennen, bevor Teile außerhalb der Spezifikation liegen. Dies reduziert Ausschussraten und verbessert die Toleranzzuverlässigkeit im Laufe der Zeit.
Typische Toleranzen für Druckgussbauteile
Die Druckgussbauteile werden innerhalb bestimmter Maßgrenzen hergestellt, um eine ordnungsgemäße Passform und Leistung zu gewährleisten. Diese Toleranzen variieren je nach Material, Bauteilgröße und Herstellungsprozess und beeinflussen sowohl die Produktionskosten als auch die erreichbare Präzision..
Aluminium Druckguss-Toleranzen
Aluminium Druckguss bietet eine gute Maßhaltigkeit, insbesondere für mittlere bis große Produktionsserien. Die Standardtoleranzen der NADCA für Aluminium liegen oft im Bereich von ±0.002 in/in (±0.05 mm/25 mm) für lineare Abmessungen, mit einer Mindestgrenze von etwa ±0.005 in (±0.13 mm) für kleine Funktionen.
Flachheits- und Geradheitstoleranzen hängen von der Bauteilgröße und Geometrie ab. Größere Gussstücke können aufgrund der thermischen Schrumpfung beim Abkühlen etwas größere Toleranzen zulassen..
Aluminium Druckguss-Dienstleister beziehen sich häufig auf NADCA-Tabellen, um Grenzen festzulegen für:
| Merkmaltyp | Typische Toleranz (Aluminium)) |
|---|---|
| Linear (pro Zoll)) | ±0.002 in (±0.05 mm) |
| Lochdurchmesser | ±0.003 in (±0.08 mm) |
| Ebenheit (pro Zoll)) | ±0.004 in (±0.10 mm) |
Diese Toleranzen übersteigen im Allgemeinen diejenigen, die mit Sandguss oder Feinguss ohne Bearbeitung erreichbar sind..
Zink und Magnesium Druckguss-Toleranzen
Zink Druckguss kann aufgrund seiner geringeren Schrumpfungsrate und höheren Maßstabilität engere Toleranzen erreichen als Aluminium. Typische lineare Toleranzen für Zink liegen bei etwa ±0.0015 in/in (±0.038 mm/25 mm), wobei kleine Merkmale oft halten ±0.002 in (±0.05 mm).
Magnesium Druckguss-Toleranzen liegt zwischen Aluminium und Zink. Magnesium bietet gute Stabilität, kann jedoch für dünnwandige Konstruktionen leicht lockerere Grenzen erfordern..
Zinks niedriger Schmelzpunkt ermöglicht eine längere Werkzeuglebensdauer und konstante Abmessungen bei Serienproduktionen. Dies macht es gut geeignet für kleine, präzise Bauteile wie Zahnräder, Gehäuse und Anschlüsse..
| Merkmaltyp | Typische Toleranz (Zink)) |
|---|---|
| Linear (pro Zoll)) | ±0.0015 in (±0.038 mm) |
| Lochdurchmesser | ±0.002 in (±0.05 mm) |
| Trennebene Schicht | ±0.002 in (±0.05 mm) |
Toleranzvergleich nach Gießverfahren
Verschiedene Gießprozesse erzeugen unterschiedliche Toleranzbereiche. Druckguss erreicht im Allgemeinen die engsten Toleranzen ohne nachträgliche Bearbeitung..
Typische Toleranzfähigkeit (pro Zoll)):
| Prozess | Typische lineare Toleranz |
|---|---|
| Hochdruck-Druckguss (HPDC) | ±0.0015–0.004 in (±0.038–0.10 mm) |
| Feinguss | ±0.005 in (±0.13 mm) |
| Sandguss | ±0,010 Zoll (±0,25 mm) oder größer |
Die höhere Präzision des Druckgießens ergibt sich aus der Verwendung gehärteter Stahlformen unter hohem Druck. Sandguss verwendet lose Sandformen, was die Wiederholbarkeit einschränkt und die Maßabweichung erhöht. Feinguss bietet eine bessere Genauigkeit als Sandguss, erfordert jedoch immer noch Bearbeitung für kritische Passungen..
Diese Unterschiede helfen zu bestimmen, ob ein Teil direkt auf Größe Druckguss oder übergroß gegossen und auf die Endmaße bearbeitet werden sollte..
Qualitätssicherungs- und Prüfmethoden
Aufrechterhaltung der Maßgenauigkeit in Druckgussbauteile erfordert sowohl präzise Messung als auch konsistente Prozesskontrolle. Hersteller verlassen sich auf gezielte Inspektionsmethoden, statistische Überwachung und detaillierte Berichterstattung, um zu bestätigen, dass Teile die angegebenen Toleranzen erfüllen und innerhalb akzeptabler Schwankungsgrenzen bleiben.
Inspektionstechniken für Druckgussbauteile
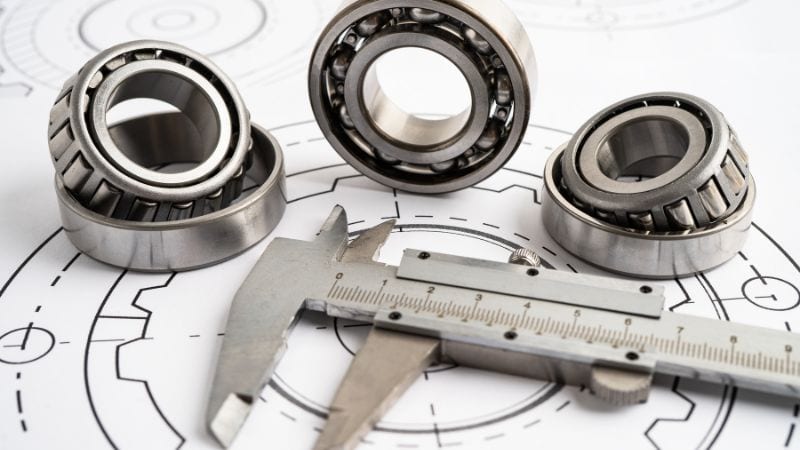
Maßkontrollen werden typischerweise unter Verwendung von Schieblehren, Mikrometer, Koordinatenmessmaschinen (KMMs)), und optische Messprojektoren. Diese Werkzeuge überprüfen kritische Merkmale wie Lochdurchmesser, Wandstärke und Ebenheit.
Zerstörungsfreie Prüfmethoden, wie Röntgeninspektion, interne Defekte wie Porosität oder Hohlräume erkennen, ohne das Bauteil zu beschädigen. Oberflächenfehler werden durch Sichtprüfung unter kontrollierter Beleuchtung.
Für komplexe Geometrien, 3D-Scannen kann vollständige Flächendaten erfassen und direkt mit CAD-Modellen vergleichen. Dies hilft, Verformungen, Schrumpfungen oder Abweichungen in schwer zugänglichen Bereichen zu erkennen..
Die Häufigkeit der Inspektion hängt häufig vom Produktionsstadium ab. Erstteilprüfungen bestätigen die Genauigkeit der Werkzeuge, während In-Prozess-Kontrollen laufende Produktionsabläufe überwachen und Abweichungen frühzeitig erkennen..
Statistische Prozesskontrolle in Druckguss
Statistische Prozesskontrolle (SPC)) verfolgt Produktionsdaten, um Trends zu erkennen, bevor Teile aus der Toleranz fallen. Messungen von Stichproben werden auf Kontrollkarten dargestellt, um die Schwankungen über die Zeit zu überwachen..
Wichtige Kennzahlen wie Cp (Prozessfähigkeit) und Cpk (Prozessfähigkeitsindex) zeigt an, wie gut der Prozess innerhalb der Toleranzgrenzen bleibt. Höhere Werte deuten auf stabilere, vorhersehbare Ergebnisse hin..
SPC in Druckguss konzentriert sich oft auf Variablen wie Schmelztemperatur, Einspritzdruck und Kühlrate. Änderungen dieser Parameter können die Maßgenauigkeit und Oberflächenqualität direkt beeinflussen.
Durch das frühzeitige Erkennen von Veränderungen können Bediener die Prozesseinstellungen – wie Werkzeugtemperatur oder Schussgeschwindigkeit – anpassen, bevor Fehler auftreten. Dies reduziert Ausschussraten und verbessert die Konsistenz über Produktionschargen hinweg..
Häufig gestellte Fragen
Wie beeinflussen Materialeigenschaften die Toleranzwerte in Druckgussbauteile?
Verschiedene Legierungen schrumpfen beim Abkühlen mit unterschiedlichen Raten, was die endgültigen Abmessungen verändern kann.
Metalle mit höherer thermischer Ausdehnung können eine strengere Prozesskontrolle erfordern, um innerhalb der Grenzen zu bleiben.
Die Härte des Materials kann auch beeinflussen, wie viel Nachbearbeitung nach dem Gießen erforderlich ist, um die Toleranzen einzuhalten..
Wie beeinflusst das Design die Präzision von Gussteilen??
Eine gut gestaltete Form minimiert Verzerrungen und ungleichmäßige Kühlung. Eine richtige Anschnitt- und Entlüftungsgestaltung reduziert Fehler, die die Maßgenauigkeit beeinträchtigen können. Ausrichtungsfunktionen in der Form helfen, Trennebene-Verschiebungen zu kontrollieren und die Wiederholgenauigkeit zu erhalten..
Kann Oberflächenfinish die in Druckguss erreichbaren Toleranzen beeinflussen?
Die Oberflächenbeschaffenheit kann beeinflussen, wie Maße gemessen und interpretiert werden. Raue Oberflächen können während der Inspektion zu Abweichungen bei den Messwerten führen. Eine glattere Oberfläche verbessert oft die Messkonsistenz und kann den Bedarf an nachträglicher Bearbeitung verringern..


