
По мере того как железнодорожные сети модернизируются, железнодорожная отрасль сталкивается с серьезной проблемой: поставкой деталей, которые сочетают в себе легкий вес, экстремальную прочность и экономическую эффективность в масштабах производства. Вводя расплавленный алюминий или цинк в прецизионные стальные формы, литьё под давлением решает эту проблему, производя сложные железнодорожные компоненты с точной допускной величиной и минимальной последующей обработкой..
Почему литьё под давлением подходит для современных железнодорожных приложений
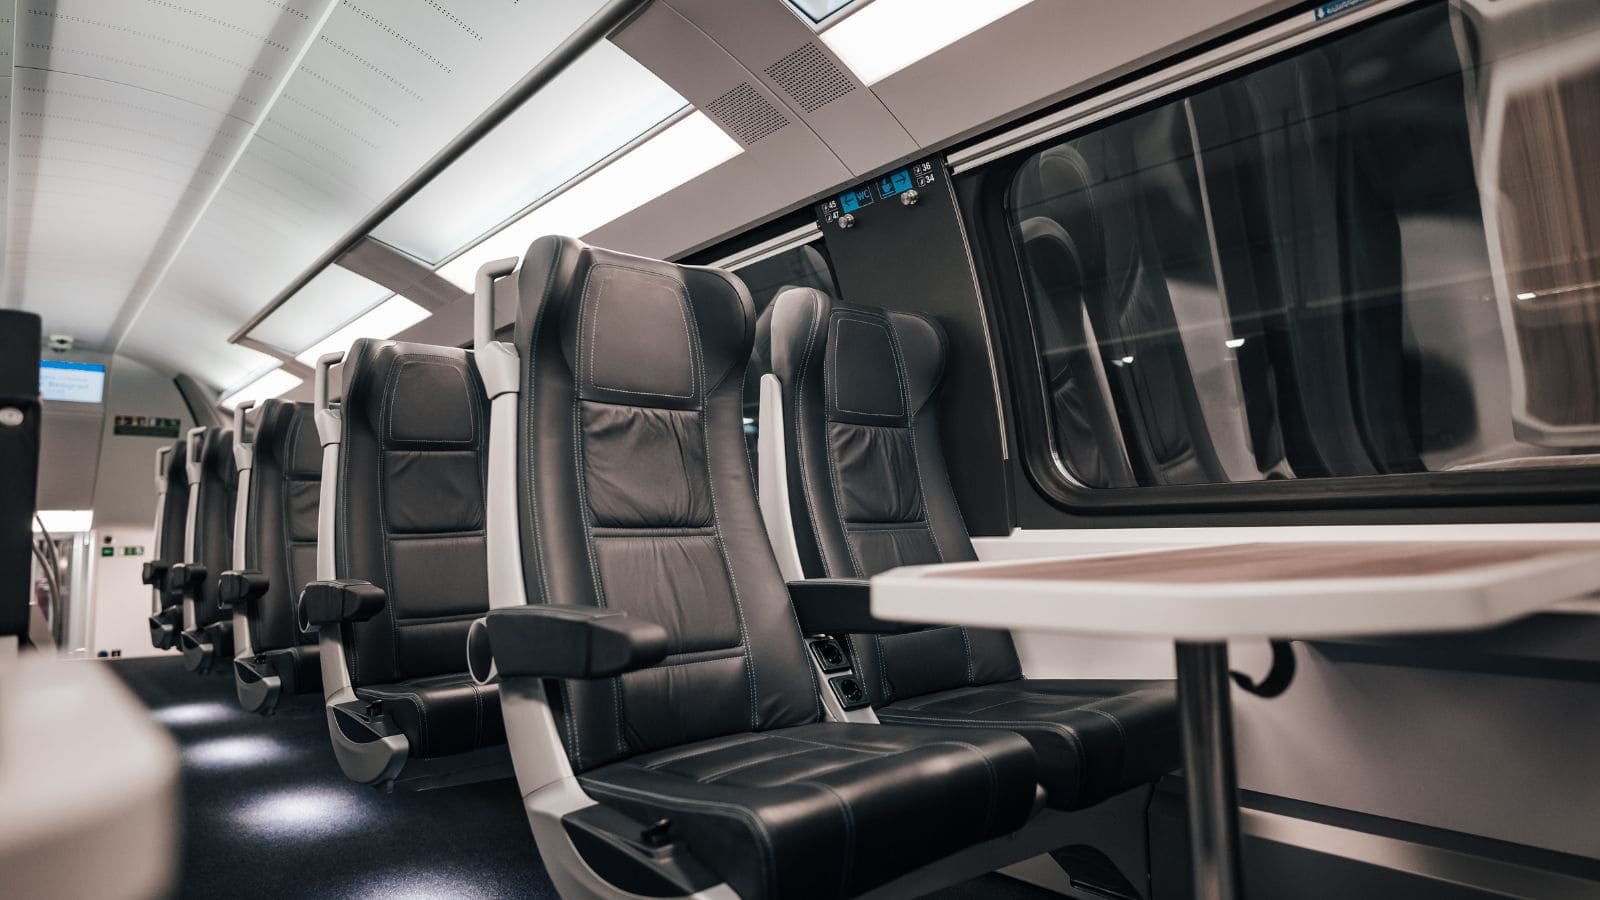
Современная железнодорожная отрасль требует компонентов, которые сочетают в себе снижение массы, долговечность и точность размеров. В то время как сборные стальные конструкции подходят для малосерийного производства, литьё под давлением становится превосходным выбором, как только объемы превышают несколько сотен единиц. Он напрямую решает основные приоритеты программ железнодорожного оборудования через:
- Значительное снижение веса: Алюминиевые конструкции литьё под давлением весят на 60–75% меньше, чем эквивалентные стальные конструкции. Это снижение массы напрямую приводит к снижению потребления энергии (при ускорении и торможении) и уменьшению износа железнодорожной инфраструктуры в течение жизненного цикла поезда.
- Устойчивость к вибрации и усталости: Процесс быстрого затвердевания в литьё под давлением создает мелкозернистую микроструктуру. В сочетании с определенным выбором сплава и термической обработкой эти детали отлично сопротивляются постоянной вибрации, тепловым циклам и умеренным ударным нагрузкам, характерным для железнодорожной среды..
- Точность и консолидация деталей: Литейное производство под давлением справляется со сложной геометрией — такой как внутренние ребра, выступы и тонкие стенки — за одну операцию. Это обеспечивает воспроизводимую геометрию от первого изделия до десятитысячного, одновременно исключая сварку с интенсивным использованием оснастки и уменьшая необходимость вторичной обработкой поверхности..
- Снижение совокупных затрат при масштабировании: Путем непосредственного формирования элементов в детали и поставки высококачественного качество поверхности прямо из штампа, процесс значительно сокращает количество сборочных этапов и снижает стоимость единицы для массовых автопарков.
Основные процессы, используемые для железной дороги литьё под давлением
Ни один литейный процесс не охватывает все железнодорожные применения. Лучший выбор зависит от геометрии детали, требуемых механических свойств, объема и бюджета. Ниже приведено описание основных процесс литья под давлением и ситуаций, в которых они применяются точное литьё по выплавляемым моделям или литьё в песчаные формы может быть лучшим путем.
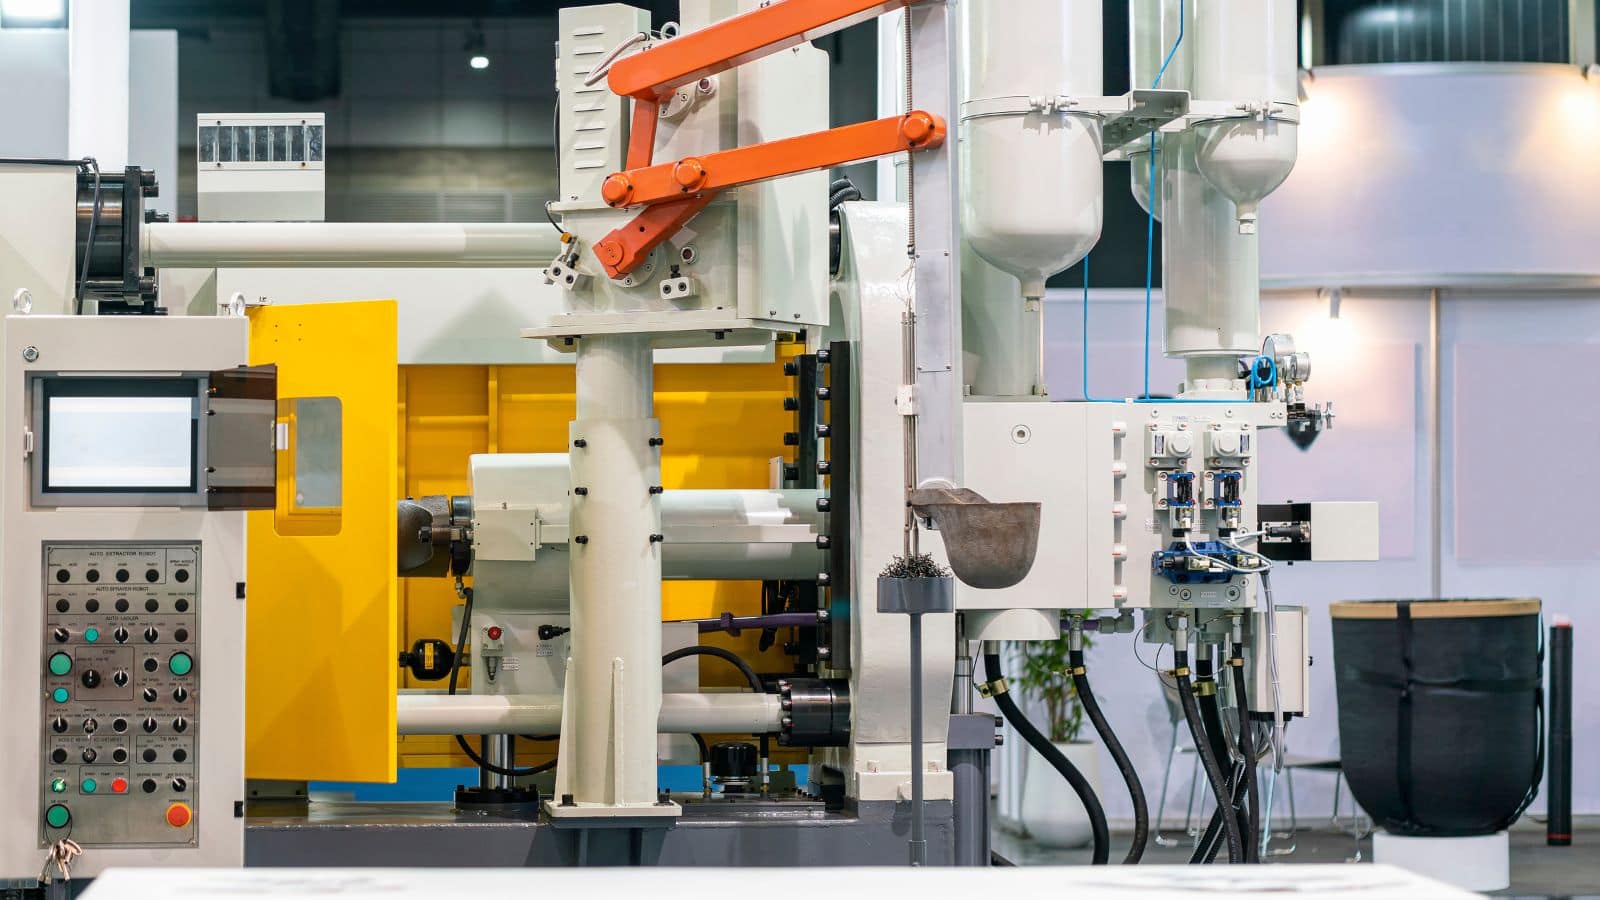
литьё под давлением и производство больших объемов
Давление литьё под давлением, также называемый высоко-литьё под давлением (HPDC), заставляет расплавленный металл входить в стальную форму при давлении, обычно между 1500 и 25000 фунтов на квадратный дюйм. Время цикла короткое, часто меньше минуты для малых и средних деталей.
Этот процесс литья металла подходит вам лучше всего, когда вам нужно:
- Тысячи или десятки тысяч идентичных деталей
- Тонкие стенки (до 1,5 мм для алюминия))
- Строгие допуски с минимальной последующей обработкой
- Хорошо качество поверхности для видимой внутренней фурнитуры
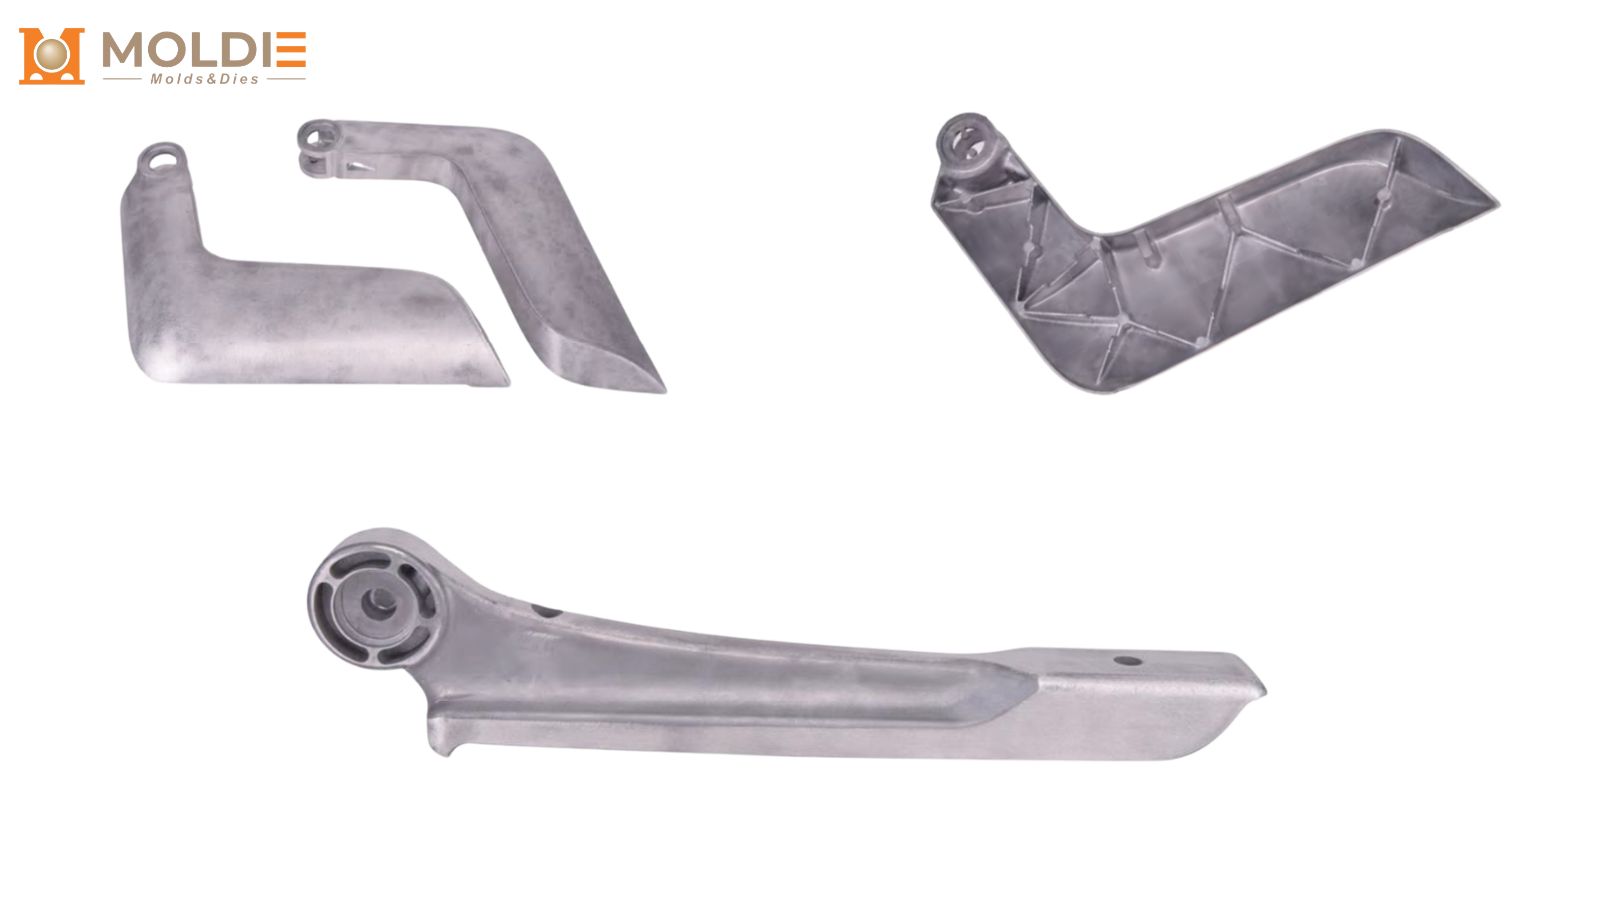
Типичные железнодорожные применения включают основания для сидений, кронштейны подлокотников, корпуса для освещения и оболочки электрических разъёмов. основное ограничение — пористость: захваченный газ может снижать механические свойства, что делает HPDC менее подходящим для структурных деталей, критичных для безопасности, без дополнительных контролей процесса.
гравитационное литьё в кокиль для конструктивных и среднеобъемных деталей
Гравитация литьё под давлением, иногда называемая литьё в постоянные формы (кокиль), использует гравитацию вместо высокого давления для заполнения многоразовой металлической формы. Скорость заполнения медленнее, но получаемые отливки обычно обладают меньшей пористостью и лучшими механическими свойствами, чем детали HPDC.
Этот процесс подходит для железнодорожных компонентов среднего объема, которые требуют:
- Повышенная прочность и пластичность
- Умеренная геометрическая сложность
- Секции стен толще, чем обычно в диапазоне HPDC
Кронштейны, корпуса двигателей и структурные подсборки для тележек являются распространёнными применениями. Стоимость инструментов ниже, чем для литьё под давлением, что делает гравитационное литьё в кокиль практичным при объемах всего в несколько сотен штук.
вакуумное литьё под давлением для компонентов с повышенной надежностью
Пылесос литьё под давлением эвакуирует воздух из штампа оформляющая полость перед инъекцией. Это снижает пористость газа и производит литьё под давлением с улучшенной плотностью и механическими характеристиками.
Когда железнодорожный компонент должен соответствовать строгим требованиям к безопасности или усталости, но при этом требуется продуктивность процесс литья под давлением, вакуумное литьё под давлением заполняет этот разрыв. Типичные области применения включают конструкционные кронштейны и детали, связанные с подвеской, где недопустимы отказы, связанные с пористостью..
Компромисс заключается в более высоких затратах на оборудование и процесс по сравнению со стандартным HPDC. Это оправдано, когда рабочие условия детали требуют этого.
Когда точное литьё по выплавляемым моделям или литьё в песчаные формы является лучшим выбором
Не каждая железнодорожная деталь подходит для матрицы. Вот быстрое сравнение:
| Фактор | литьё под давлением | точное литьё по выплавляемым моделям | литьё в песчаные формы |
|---|---|---|---|
| Оптимальный уровень громкости | более 1 000 единиц | 10–5 000 единиц | 1–500 единиц |
| Геометрическая сложность | Высокий | Очень высокий | Умеренный |
| Отделка поверхности | От хорошего до отличного | Отлично | Умеренный |
| Гибкость сплава | Прежде всего Al, Zn, Mg | Широкий (сталь, нержавеющая сталь, суперсплавы)) | Очень широкий |
| Стоимость инструментов | Высокий | Умеренный | Низкий |
Материалы и критерии эффективности железнодорожных систем
Выбор материала определяет предел производительности любого железнодорожного литья. Сплав должен одновременно удовлетворять механическим нагрузкам, условиям воздействия окружающей среды и экономике жизненного цикла..
Почему алюминиевое литьё лидирует в железнодорожных приложениях
Алюминиевые сплавы, особенно A356 и A380, доминировать литьё под давлением в железнодорожных компонентах по нескольким причинам:
- Низкая плотность (примерно одна треть стали) для значительной экономии веса
- Хорошая коррозионная стойкость без тяжелых покрытий в большинстве железнодорожных условий
- Теплопроводность это помогает управлять теплом в электрических корпусах и корпусах моторов
- Отличная литейность для тонкостенных, сложных форм
Для деталей, которым требуется повышенная прочность, A356-T6 (закаленный) обеспечивает предел текучести выше 200 МПа при сохранении хорошей пластичности.
Соображения относительно прочности, коррозии и износа
Железнодорожные компоненты подвергаются воздействию влаги, брызг дорожной соли, вибрации и перепадам температуры. Ваша стратегия по выбору материалов и обработке поверхности должна это учитывать:
- Коррозионная стойкость: Анодирование или бесхроматные преобразующие покрытия продлевают естественную оксидную защиту алюминия.
- Износостойкость: Для частей, находящихся в скользящем или вращательном контакте, поверхности с твердой анодировкой или стальные вставки в алюминиевом литье могут выдерживать абразивное изнашивание.
- Усталостный ресурс: Вакуумные изделия литьё под давлением или отливки методом гравитации с более низкой пористостью превосходят стандартные изделия HPDC при циклических нагрузках.
Цинковые сплавы (серия Zamak) являются еще одним вариантом, когда требуется более высокая твердость и износостойкость для мелких компонентов, таких как защелки, рычаги и корпуса разъемов.
Перерабатываемость и оценка жизненного цикла
Алюминий полностью перерабатываемый, и переработанный алюминий требует примерно 5 процентов энергии, необходимой для производства первичного металла. Это имеет большое значение для расчетов жизненного цикла (LCA), которые все чаще требуют транспортные агентства и грузовые операторы..
процесс литья под давлением, который минимизирует отходы и использует переработанное сырье, может существенно снизить удельные выбросы углерода железнодорожных компонентов. При оценке поставщиков запрашивайте данные о содержании переработанных материалов и источниках энергии. Эти показатели напрямую используются в отчетности о устойчивости на уровне парка..
Типичные компоненты, производимые для железнодорожного сектора
Процессы литья под давлением и связанные с ним процессы литья металлов охватывают широкий спектр железнодорожного оборудования. Представленные ниже компоненты представляют собой наиболее распространенные категории.
Рамы тележек, детали подрамника и тяговое оборудование
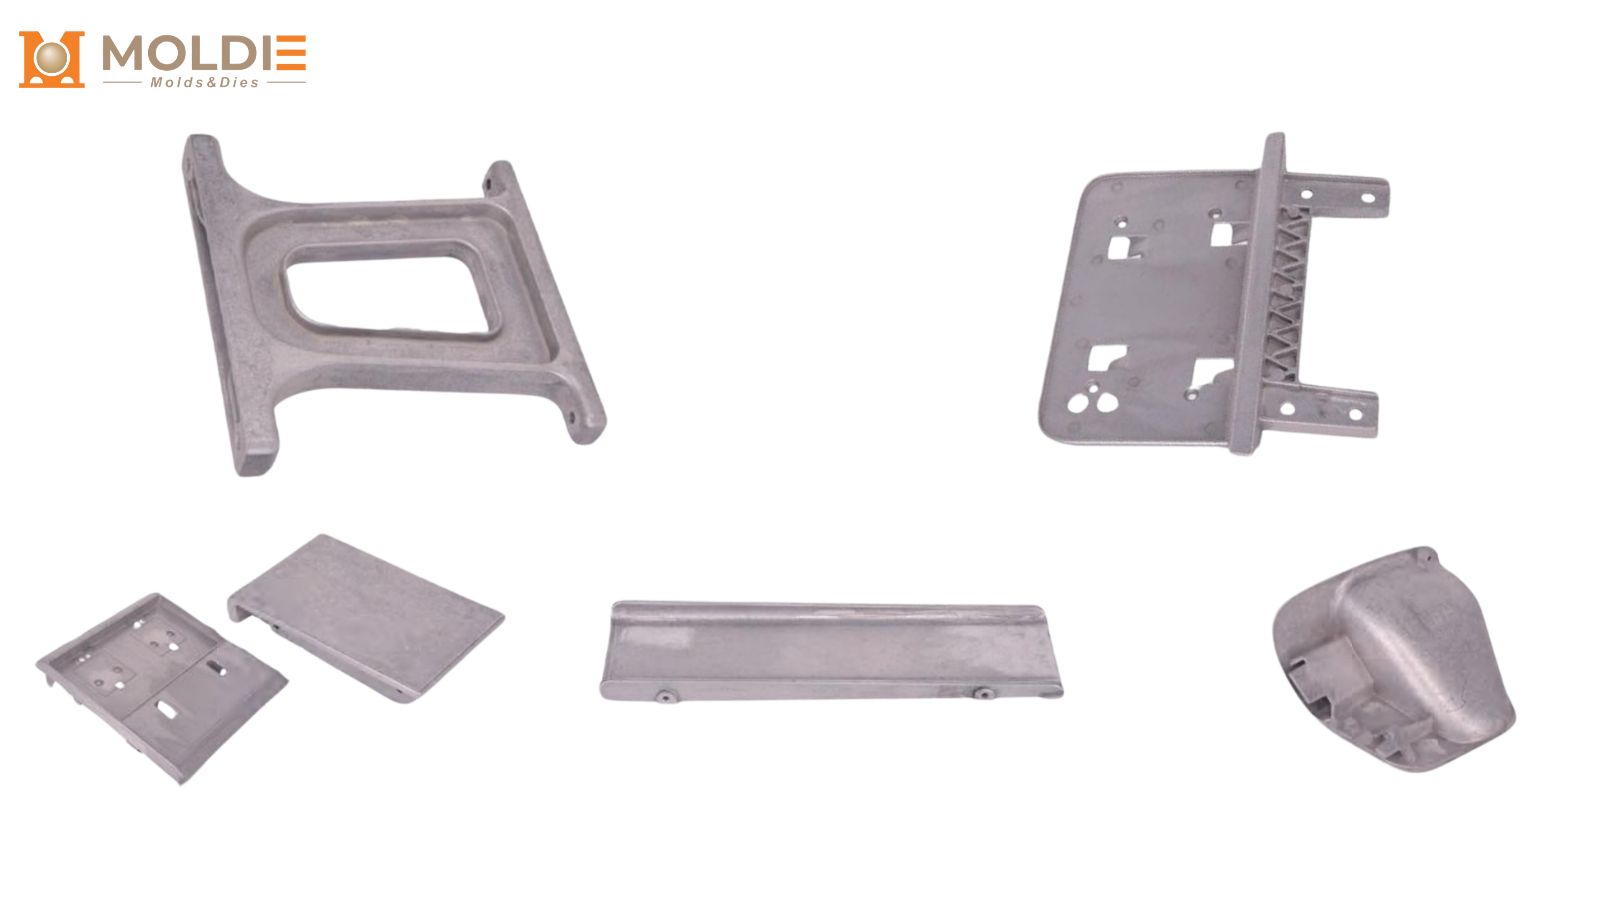
Крупные конструктивные компоненты, такие как полные рамы тележек, обычно отливаются в сталь или ковкий чугун методом песчаного литья из-за требований к размеру и нагрузке. Более мелкие подсистемы тележек, кронштейны поперечных балок и корпуса буксирного оборудования могут изготавливаться с помощью гравитационное литьё в кокиль или вакуумное литьё под давлением из алюминия, если это оправдано для снижения веса..
Ключевые части в этой категории включают:
- Кронштейны крепления боковой рамки
- Укреплять узлы
- Вкладыши карманов сцепного оборудования
- Фиксаторы пружинного сиденья
Эти литые железнодорожные детали требуют пристального внимания к усталостной прочности и стойкости к деформации при миллионах циклов нагрузки.
Основания сидений, корпуса и внутренняя фурнитура
Интерьеры пассажирских железных дорог в значительной степени зависят от давления литьё под давлением алюминия для:
- Основания рам сидений и опоры подлокотников
- Кронштейны для верхней полки для багажа
- Корпусы дверного механизма
- Соединители и решетки вентиляционных каналов HVAC
Объемы производства для одного парка транзитных вагонов могут достигать тысяч идентичных деталей, что делает HPDC экономически выгодным выбором. Плавные качество поверхности уменьшают количество дополнительных операций перед покраской или порошковым покрытием.
Электрические разъемы и корпуса оборудования
Железнодорожные электрические системы требуют корпусов, которые защищают чувствительную электронику от вибрации, влаги и электромагнитных помех. Корпуса из литого под давлением алюминия и цинка обеспечивают:
- Последовательный толщина стенки для экранирования от ЭМИ
- Интегрированные крепёжные выступы и элементы прокладки кабелей
- Хорошее тепловое рассеивание для силовой электроники
Разъёмы, распределительные коробки, корпуса реле и корпуса усилителей сигнала являются стандартными областями применения. Строгие допуски процесс литья под давлением обеспечивают надёжное уплотнение прокладки без необходимости обширной механической обработки.
Почему стоит сотрудничать с Molлитьё под давлениемing для ваших железнодорожных проектов?
- Комплексные варианты отливки: Мы предлагаем продукты высокого давления (HPDC), гравитационные и вакуумное литьё под давлением, чтобы соответствовать вашим конкретным требованиям к объему, прочности и пористости.
- Легкие материалы: Экспертиза в области высокопрочных алюминиевых сплавов (A356, A380) и цинковых сплавов для снижения массы автомобиля без ущерба его прочности.
- Комплексное производство: От начального DFM и специального оборудования до точного CNC-обработка и обработки поверхностей, мы поставляем готовые к сборке детали с глобальной цепочкой поставок.
- Контроль качества железнодорожного уровня: Мы обеспечиваем соблюдение строгих железнодорожных стандартов с использованием внутреннего рентгеновского/КТ-сканирования, ультразвукового контроля и измерительных проверок с помощью координатно-измерительных машин.
Готовы оптимизировать ваши железнодорожные компоненты? [Свяжитесь с Molлитьё под давлениемing инженерная команда сегодня] чтобы обсудить ваш проект, получить отзыв DFM или запросить индивидуальное предложение.







