
Полутвёрдый литьё под давлением сочетает идеи литьё под давлением и ковки для формирования полужидкого, полутвердого металла с точным контролем. Этот подход хорошо подходит там, где важны прочность, точность и чистые поверхности.
В этой статье мы разберем технический жаргон и концепции, чтобы помочь вам лучше понять, как работает полутвердый металл, какие существуют различные процесс литья под давлением и где литье полутвердых металлов приносит явные преимущества.
Основы полутвёрдое литьё под давлением: Что это на самом деле?
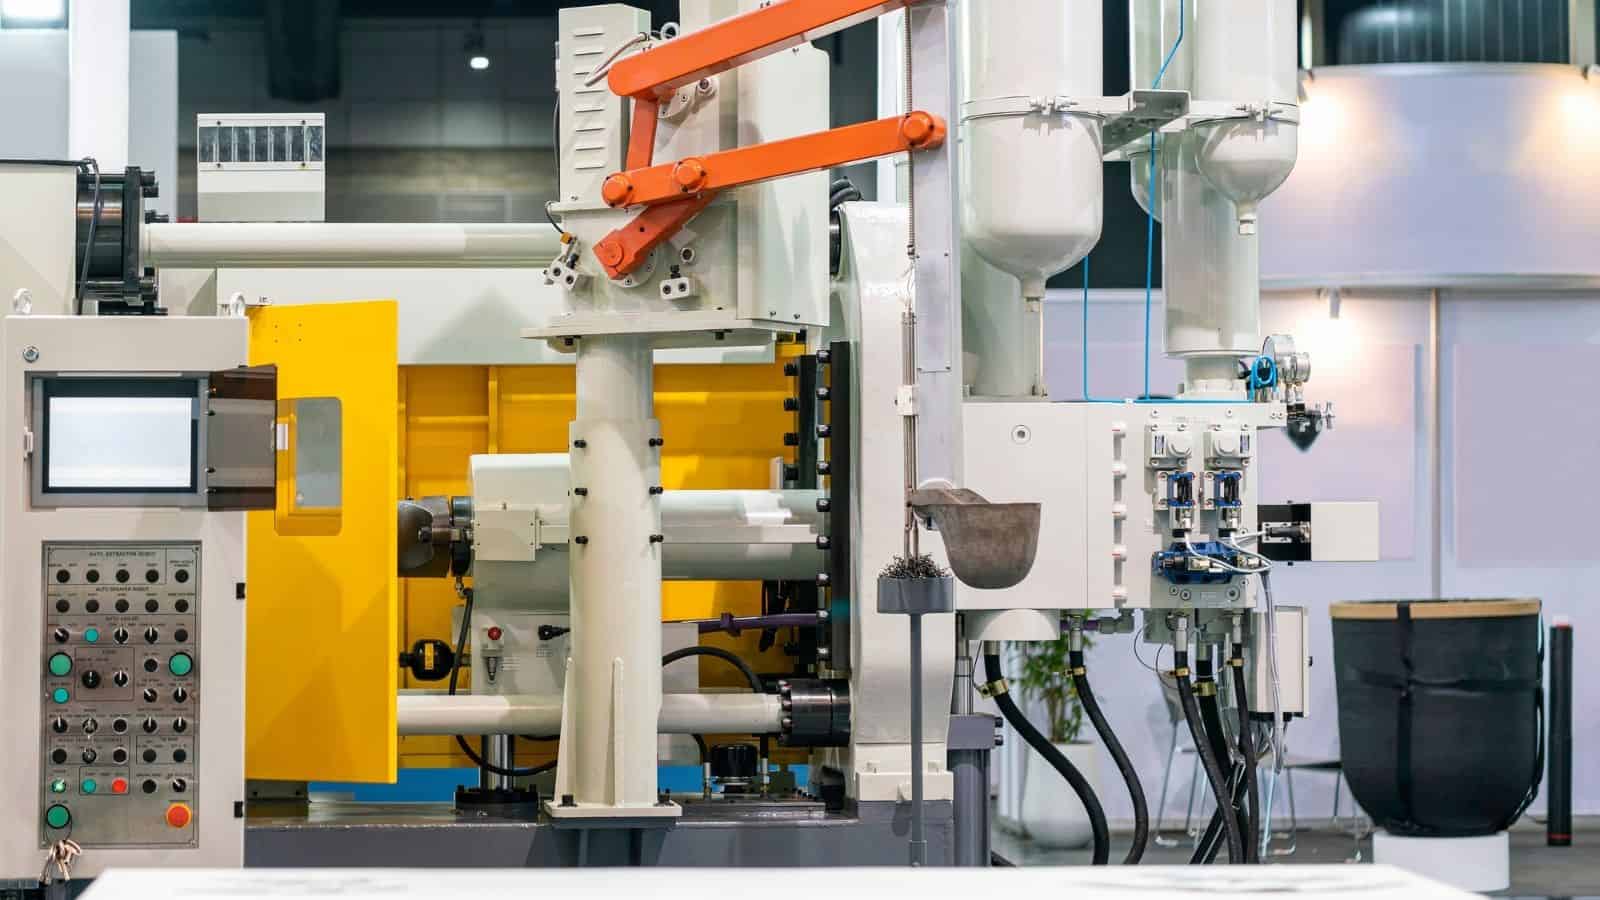
Полутвёрдый литьё под давлением (SSM) формирует металлические детали из полутвёрдого состояния, а не из полностью жидкой расплавленной массы. Металл поступает в форму в виде густой шлам состоит из твердых частиц, взвешенных в жидком металле.
В процессе этого продвинутая система управления обеспечивает, чтобы металл находился между своими температурами солидуса и ликвидуса, часто с долей твердой фазы около 30% до 65%.
Понимание состояния «суспензии»
Ключ к этому процессу — нагретый полутвердое суспензионное вещество. Он содержит округлые твердые зерна, окруженные жидким металлом, а не острые дендриты (древовидные, разветвлённые кристаллические структуры, которые образуются при затвердевании расплавленного металла).
Пульпа показывает тиксотропия, что является свойством, при котором жидкий или полутвердый материал становится менее вязким (разжижается) и легко течет под воздействием напряжения, а затем густеет до гелеобразной структуры, которая сохраняет форму после снятия напряжения.
Эти два свойства соответствуют их соответствующим параметрам для контроля качества суспензии:
- Контроль температуры для точности твёрдая фракция суспензии (доля твердого металла в жидко-твердой смеси)
- Скорость сдвига для контроля тиксотропии, которая формирует зерна и контролирует вязкость
Металлы и сплавы, используемые в полутвердом литьё под давлением
Производители используют полутвёрдое литьё под давлением главным образом с цветные сплавыАлюминий, магний и некоторые медные сплавы работают лучше всего из-за их диапазонов плавления и поведения при течении..
Обычными вариантами материалов являются:
| Материал | Основные преимущества |
|---|---|
| Алюминиевые сплавы | Хорошая прочность, поддается термообработке, широко доступен |
| Магниевые сплавы | Низкий вес, отличный поток, быстрые циклы |
| Медные сплавы | Высокая прочность, ограниченное использование из-за диапазона температур |
Эти сплавы хорошо реагируют на сосуществование твёрдого и жидкого состояний. Они образуют стабильные суспензии и сохраняют предсказуемое поведение при инжекции. Сплавы с высокой температурой плавления используют ограниченно из-за ограничений оснастки и температуры..
Различные процессы литья металлов в полутвердом состоянии
Каждый производственный процесс полутвёрдое литьё под давлением управляет генерацией суспензии, нагревом и инжекцией по-разному, чтобы сбалансировать прочность, точность и стоимость.
Метод тиксокастинга
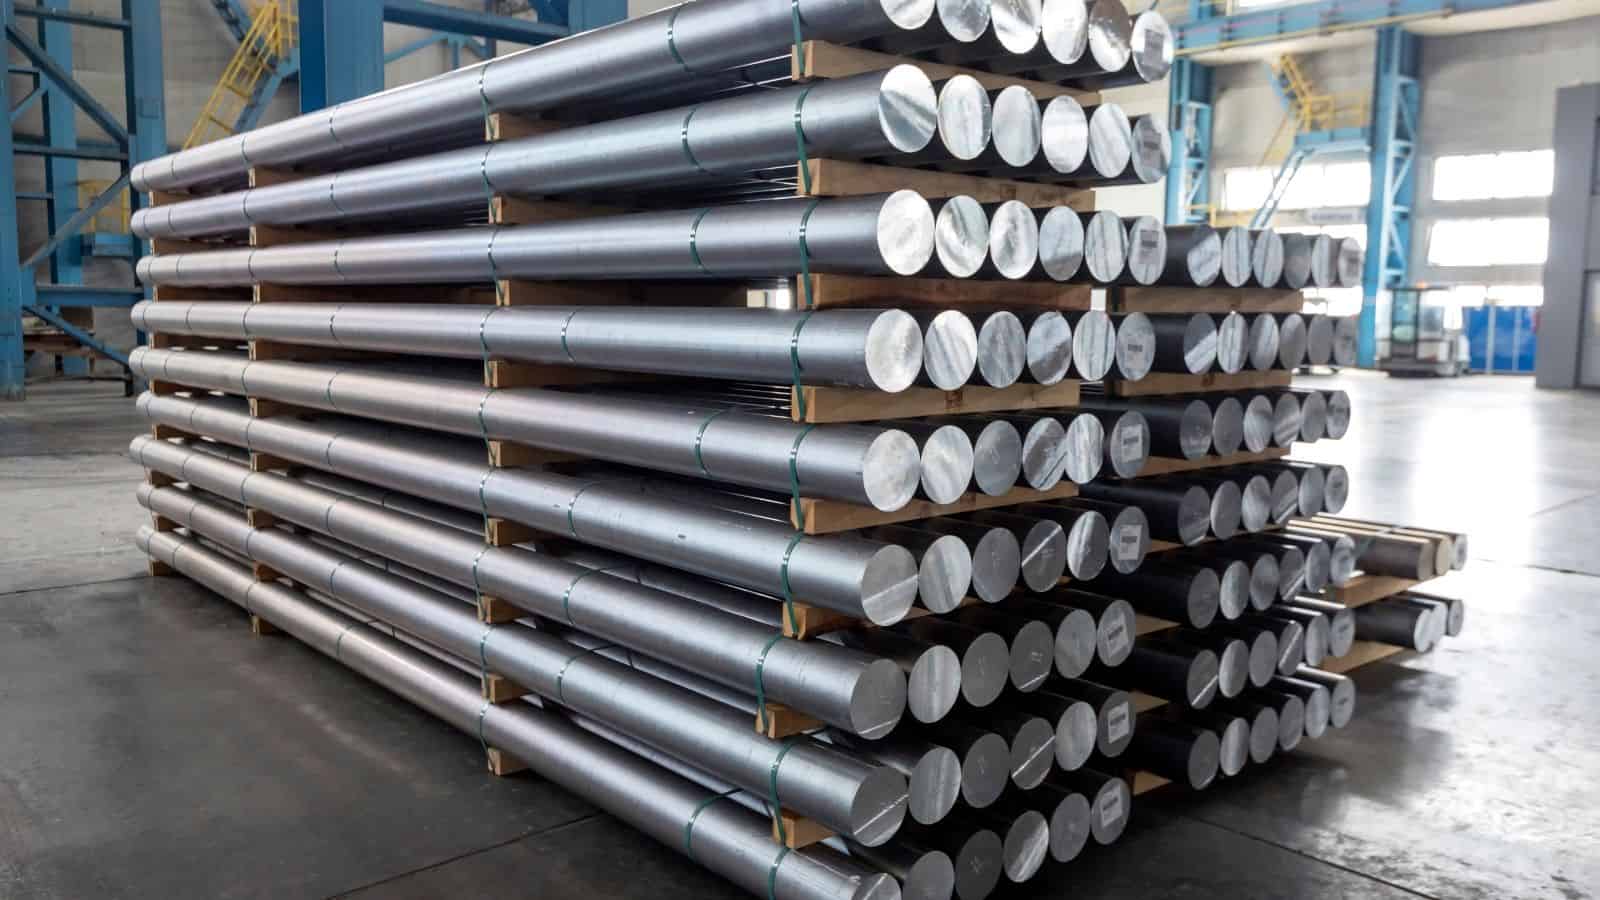
Тиксокастинг опирается на предварительно отлитый слиток (специально обработанный металлический стержень) с мелкозернистой, недендритной структурой. Заготовка прогревается индукционный нагрев (использование электромагнитного поля для чистого и эффективного нагрева проводящих материалов) пока он не достигнет полу-твердого состояния.
Затем процесс тисокастинга вводит эту суспензию в закрытую форму под высоким давлением. Более низкая температура снижает поглощение газа и усадку, а готовые детали показывают точные размеры и гладкие поверхности..
Метод обеспечивает строгий контроль, но увеличивает затраты из-за подготовки и обработки заготовок.
Ключевые особенности
- Контролируемое качество заготовки
- Точный температурный диапазон
- Высокая повторяемость для сложных деталей
Метод реокастинга
Реокастинг формирует суспензию непосредственно из расплавленного металла вместо стержня. Процесс охлаждает расплав при использовании механического перемешивания или других методов смешивания. Это действие разламывает кристаллизующиеся зерна на округлые частицы.
Процесс также подает суспензию в оформляющая полость штампа, часто с использованием стандартного high-литьё под давлением оборудование. Оно устраняет необходимость в предварительно отлитых заготовках и сокращает этапы обработки материалов.
Реокастинг хорошо подходит для деталей с большим объемом производства. Он предлагает гибкость в выборе сплава и более низкую стоимость материала.
Общие преимущества
- Прямое образование суспензии
- Снижение стоимости сырья
- Хорошо подходит для крупносерийного производства
Тиксомолдинг для магниевых сплавов
Тиксомолдинг адаптирует полутвердую обработку для материалов, включая магниевые сплавы. Он подает твердые магниевые стружки в нагретый барабан под защитным газом.
Как и другие, чипсы плавятся в суспензию, которая затем впрыскивается в закрытую форму с помощью винта, аналогично литью пластика. Процесс проходит при более низких температурах, чем при обычном литьё под давлением, что улучшает безопасность и контроль.
Производители выбирают тиксомолдинг для тонкостенных и легких деталей, которые обеспечивают строгий контроль размеров и чистые поверхности. Этот метод широко используется в электронике и автомобильных корпусах..
Типичные черты
- Материал на основе чипов
- Закрытая, чистая операция
- Наилучший вариант для магниевых сплавов
Новые методы: SIMA и другие
SIMA расшифровывается как «Активация плавления, вызванная деформацией» (Strain-Induced Melt Activation). Сначала сплав деформируется путем прокатки или ковки. Контролируемый нагрев затем создает тонкую полутвердую структуру во время частичного плавления..
Этот подход поддерживает мелкие или сложные детали, которым нужны однородные зерна. SIMA часто сочетает с тисокастингом или другими этапами полутвердого формования..
Другие новые методы сосредоточены на лучшем контроле шлама и более быстрых циклах. Они нацелены на расширение полутвердого формования на новые сплавы и размеры деталей при сохранении стабильных затрат.
Ключевые преимущества полутвердого литьё под давлением
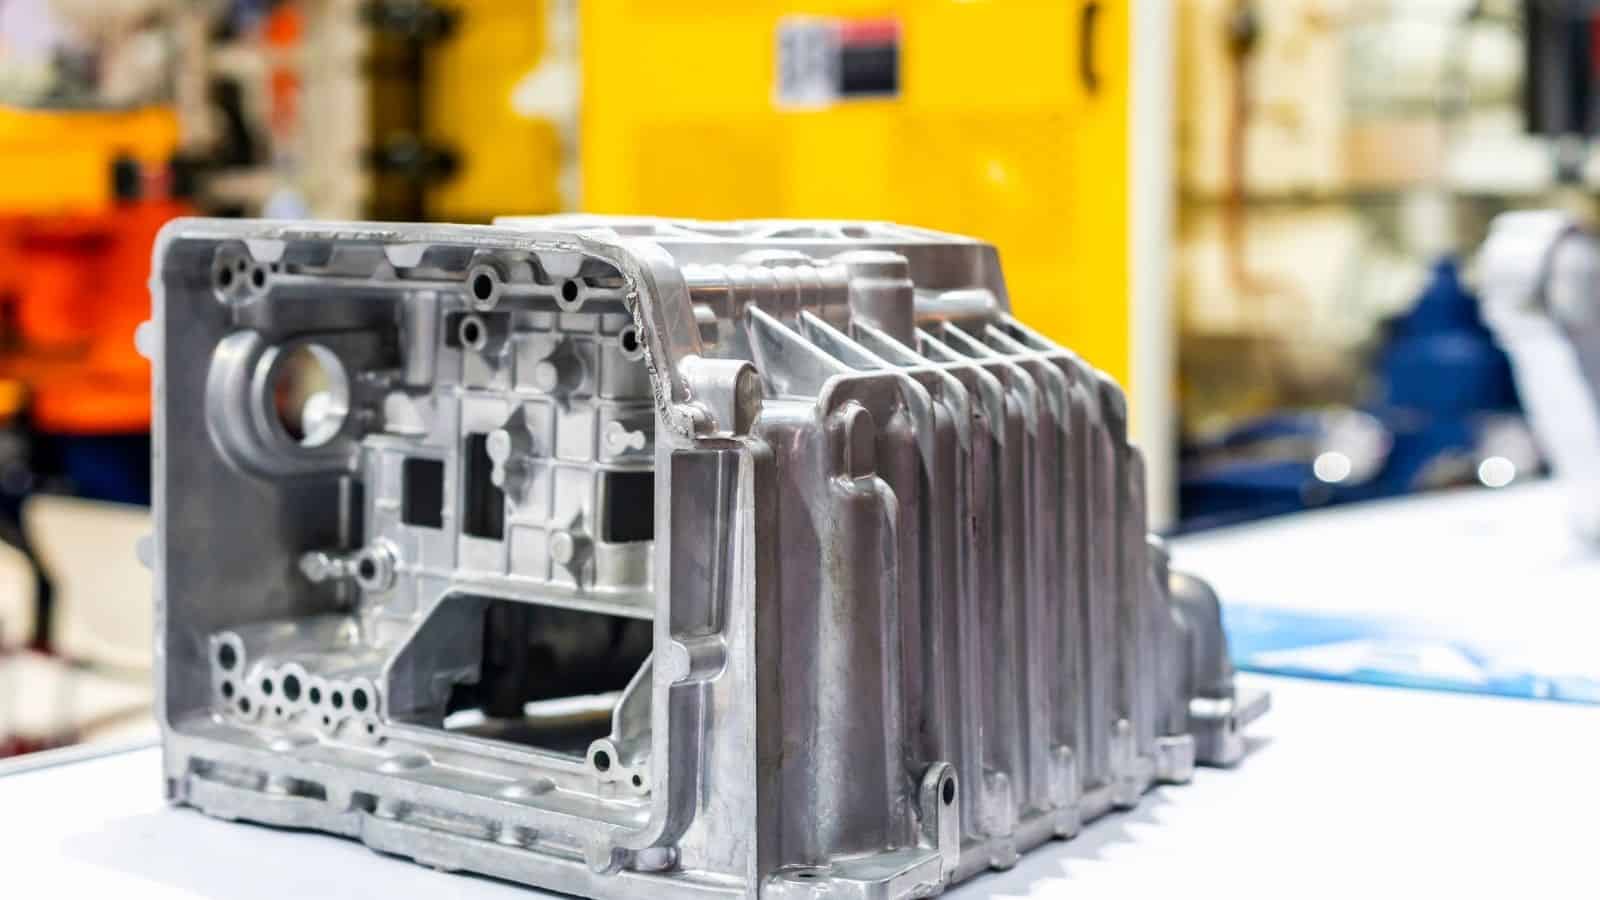
Повышенные механические характеристики
Полутвердое вещество литьё под давлением улучшает ключ механические свойства путем уменьшения пористости и усадки. Процесс ограничивает задержанный газ и пустоты, поэтому изготавливаемые им детали часто достигают большей плотности, чем традиционно литьё под давлениемed детали.
Более того, а тонкая, однородная микроструктура образуется во время затвердевания. Эта структура обеспечивает более высокую прочность и более стабильные характеристики под нагрузкой. Многие алюминиевые и магниевые детали демонстрируют лучшую стойкость к усталости благодаря этому..
Процесс также поддерживает улучшенная пластичность. Детали могут выдерживать термообработку и сварку с меньшим риском появления трещин. Это важно для конструктивных деталей, которые подвергаются повторяющимся нагрузкам или ударам.
Высокая размерная точность и качество поверхности
Полутвердое литьё под давлением обеспечивает точный контроль формы и размера. Плотный поток металла плавно заполняет форму и избегает турбулентности, что помогает достичь строгих допусков по всей детали.
Процесс дает чистый и ровный результат качество поверхности. Многие детали выходят из формы с гладкой поверхностью, которая требует мало или совсем не требует полировки, покрытия или декоративной обработки.
Кроме того, размерная стабильность остаётся постоянной от детали к детали. Производители полагаются на эту повторяемость при сборке, требующей точного совмещения. Меньшие колебания также сокращают время контроля и количество брака.
Сложные геометрические формы и строгие допуски
Полутвёрдый шлам течёт контролируемым образом, что поддерживает сложные геометрические формыТонкие стенки, ребра и внутренние каналы формируются с меньшим количеством дефектов, чем при литейке. Это расширяет возможности проектирования без увеличения риска.
Детали часто квалифицируются как почти конечная форма (литая деталь, очень близкая к своим окончательным размерам) компоненты, что ограничивает дополнительную резку или обработку и снижает зависимость от механической обработки.
Дизайнеры также извлекают пользу из стабильности строгие допускиПроцесс сохраняет форму при охлаждении, даже при переходах от толстого к тонкому. Эта стабильность помогает, когда детали должны подходить с уплотнениями, подшипниками или электронными компонентами.
Снижение производственных затрат и энергопотребления
Полутвердый литьё под давлением работает при более низких температурах, чем полностью расплавленные процессы традиционного литьё под давлением. Это снижает потребление энергии за цикл и снижает тепловое напряжение на инструментах. Длиннее срок службы пресс-формы помогает контролировать себестоимость производства со временем.
Сниженная пористость и усадка приводят к меньшему количеству брака. Часто снижается процент отходов, что повышает эффективность производства и сокращает сроки выполнения заказов. Более высокая доходность также означает больше готовых деталей из того же количества металла. Эти сбережения накапливаются при больших сериях производства.
Применение полу-твердого литьё под давлением
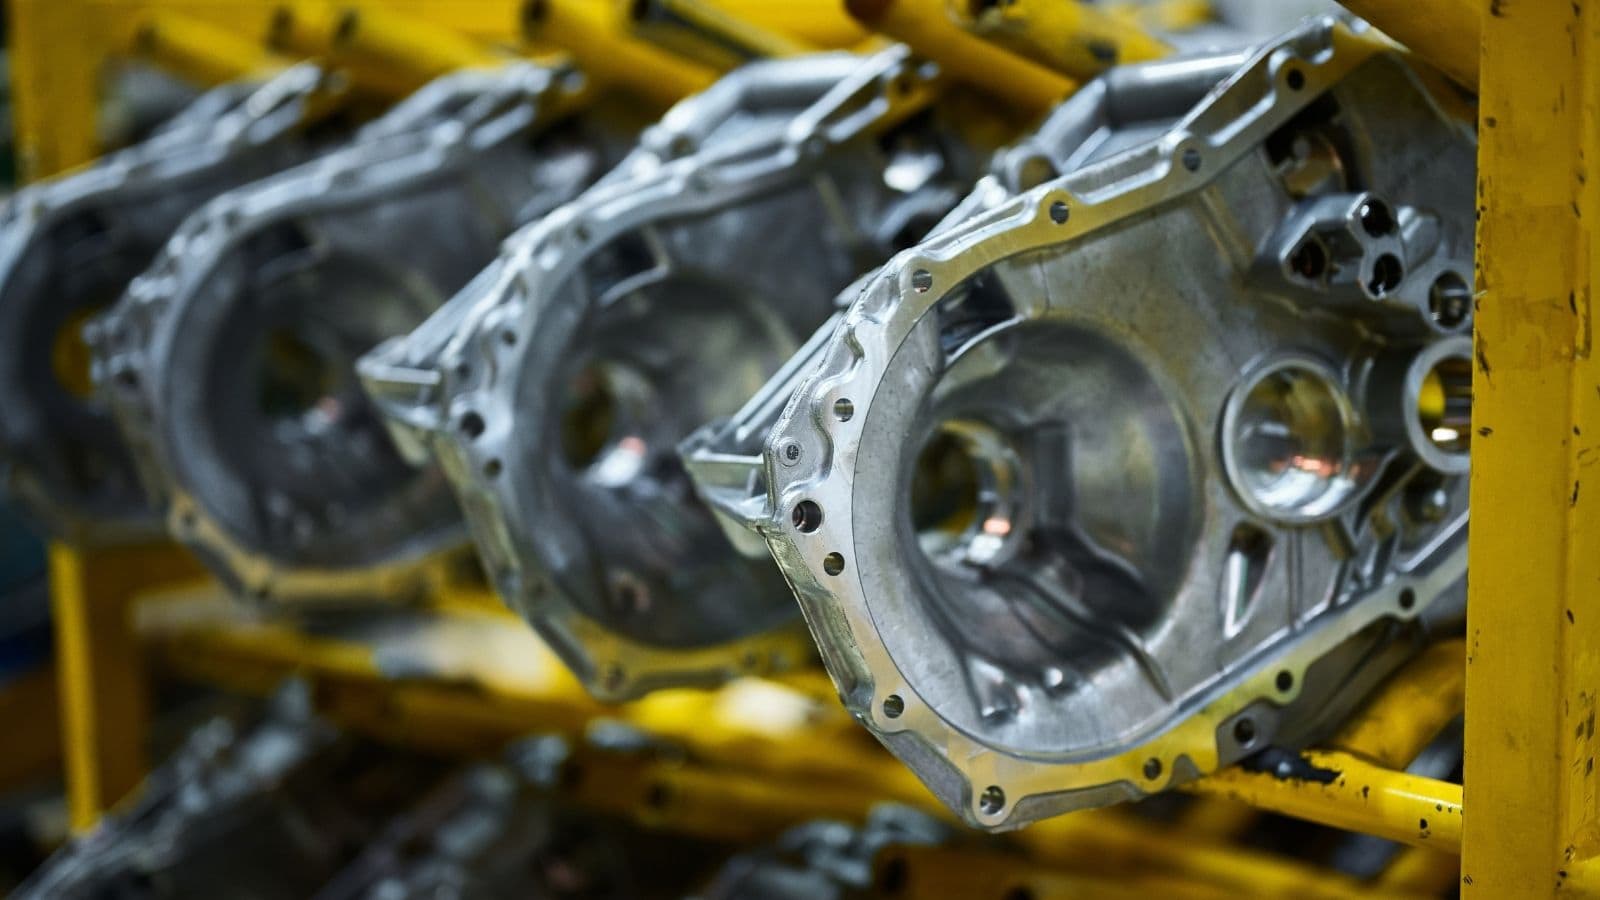
Автомобильные и транспортные компоненты
Автов производители используют полутвердое литьё под давлением для изготовления автомобильные компоненты которые несут большие нагрузки и подвергаются постоянному стрессу. Общие части включают поворотные кулаки, крепления двигателя, рычаги подвески и конструкционные кронштейны.
Некоторые производители также применяют этот процесс к блоки двигателя и корпуса трансмиссии. Более низкая температура литья уменьшает усадку и деформацию. Этот контроль помогает соблюдать строгие предельные размеры и снижает время механической обработки..
Электромобили также зависят от этого процесса. Он поддерживает легкие детали из алюминия и магния, которые улучшают пробег без потери прочности.
Применение в аэрокосмической и оборонной сферах
Космические программы используют полутвердый литьё под давлением для аэрокосмических компонентов, которые должны соответствовать строгим требованиям безопасности и ограничению веса. Типичные аэрокосмические детали включают корпуса, кронштейны и компоненты шасси изготовлен из алюминиевых или магниевых сплавов.
Поставщики оборонной продукции используют этот процесс для деталей, которым требуется повторяемое качество в больших масштабах. Он обеспечивает стабильный результат при соблюдении стандартов материалов..
Потребительская электроника и корпуса для 5G
Производители электроники используют полутвердое литьё под давлением для производства тонких, жестких рамок с чистыми поверхностями. Примеры включают корпуса компьютеров, корпуса планшетов и корпуса антенн 5G. Эти части требуют точных допусков для защиты чувствительного оборудования.
Процесс позволяет создавать сложные внутренние элементы, такие как ребра и тепловые каналы. Эта свобода проектирования поддерживает тепловой контроль и жесткость конструкции в компактных устройствах.
Низкая пористость также улучшает экранирующие свойства. Это важно для систем 5G, где стабильная работа сигнала зависит от точной геометрии металла..
Перспективные и промышленные применения
Производители промышленного оборудования применяют полутвердую литьё под давлением для насосы, электроинструменты и роботизированные деталиЭти компоненты часто требуют прочности, износостойкости и повторяемого размера в больших партиях.
Процесс также поддерживает медные сплавы для тепловых и электрических деталей. Производители используют его для радиаторы, корпуса двигателей и разъёмы где поток твердого металла повышает производительность.
Появляются новые применения в энергетике, автоматизации и системах мобильности. По мере расширения ассортимента инструментов и сплавов больше компаний внедряют этот процесс для производства больших объемов деталей из металла высокого качества..
Заключение
Полутвердое литьё под давлением соединяет жидкое литьё и твердую ковку, предлагая прочность, точность и эффективность. Такие методы, как тиксолитейное и реологическое литьё, позволяют производить изделия по индивидуальному заказу. Благодаря таким преимуществам, как сниженная пористость и энергопотребление, оно идеально подходит для легких и точных металлических деталей, способствуя более широкому использованию в требовательных отраслях..
Часто задаваемые вопросы (FAQ))
Является ли полутвёрдое литьё под давлением дороже традиционного литьё под давлением?
Хотя первоначальная установка и оборудование могут быть более дорогими, семитвёрдое литьё часто приводит к снижению общей стоимости за деталь при массовом производстве. Экономия достигается за счёт уменьшения расхода энергии (ниже температуры), меньших потерь материала (близкая к чистовой форма), снижения брака и сокращения вторичной обработки. Для сложных высокопроизводительных деталей повышенный выход и качество часто оправдывают инвестиции..
Как механическая прочность сравнивается с стандартом отливки литья под давлением?
Детали SSM значительно прочнее и надежнее. Сниженная пористость и мелкая, однородная микроструктура обеспечивают более высокую прочность на разрыв, улучшенную стойкость к усталости и лучшую пластичность. Это позволяет использовать их в конструктивных применениях, где традиционные литьё под давлением могут потерпеть неудачу..
Может ли полутвёрдое литьё под давлением заменить ковку?
Хотя SSM не полностью заменяет ковку, он может производить детали, которые приближаются к механическим свойствам (плотность, прочность) кованых изделий или соответствуют им, особенно для сложных форм, которые трудно или дорого ковать. Его часто рассматривают как дополнительный или конкурирующий процесс относительно ковки, особенно когда требуется отличное качество поверхности и точные допуски непосредственно из формы.
Каковы основные ограничения полутвёрдое литьё под давлением?
Основными ограничениями являются область применения материалов и первоначальная сложность. Наиболее эффективно применение к определённым алюминиевым, магниевым и некоторым медным сплавам. Сплавы с высокой температурой плавления, такие как сталь, не подходят. Процесс также требует точного контроля температуры и шликера, что требует специализированного оборудования и знаний, что может быть препятствием для небольших производств, прототипирования или малосерийного выпуска..







